陶瓷厂窑炉余热回收,设备选型到底看什么
陶瓷行业是典型的高能耗产业,窑炉烧成环节消耗的能源占全厂总能耗的60%以上。然而,大量高温烟气、窑体散热、制品带出的余热,长期以来被直接排空,造成巨大的能源浪费。对于陶瓷厂而言,如何高效回收并利用这些余热,直接关系到生产成本、环保合规和产品品质。
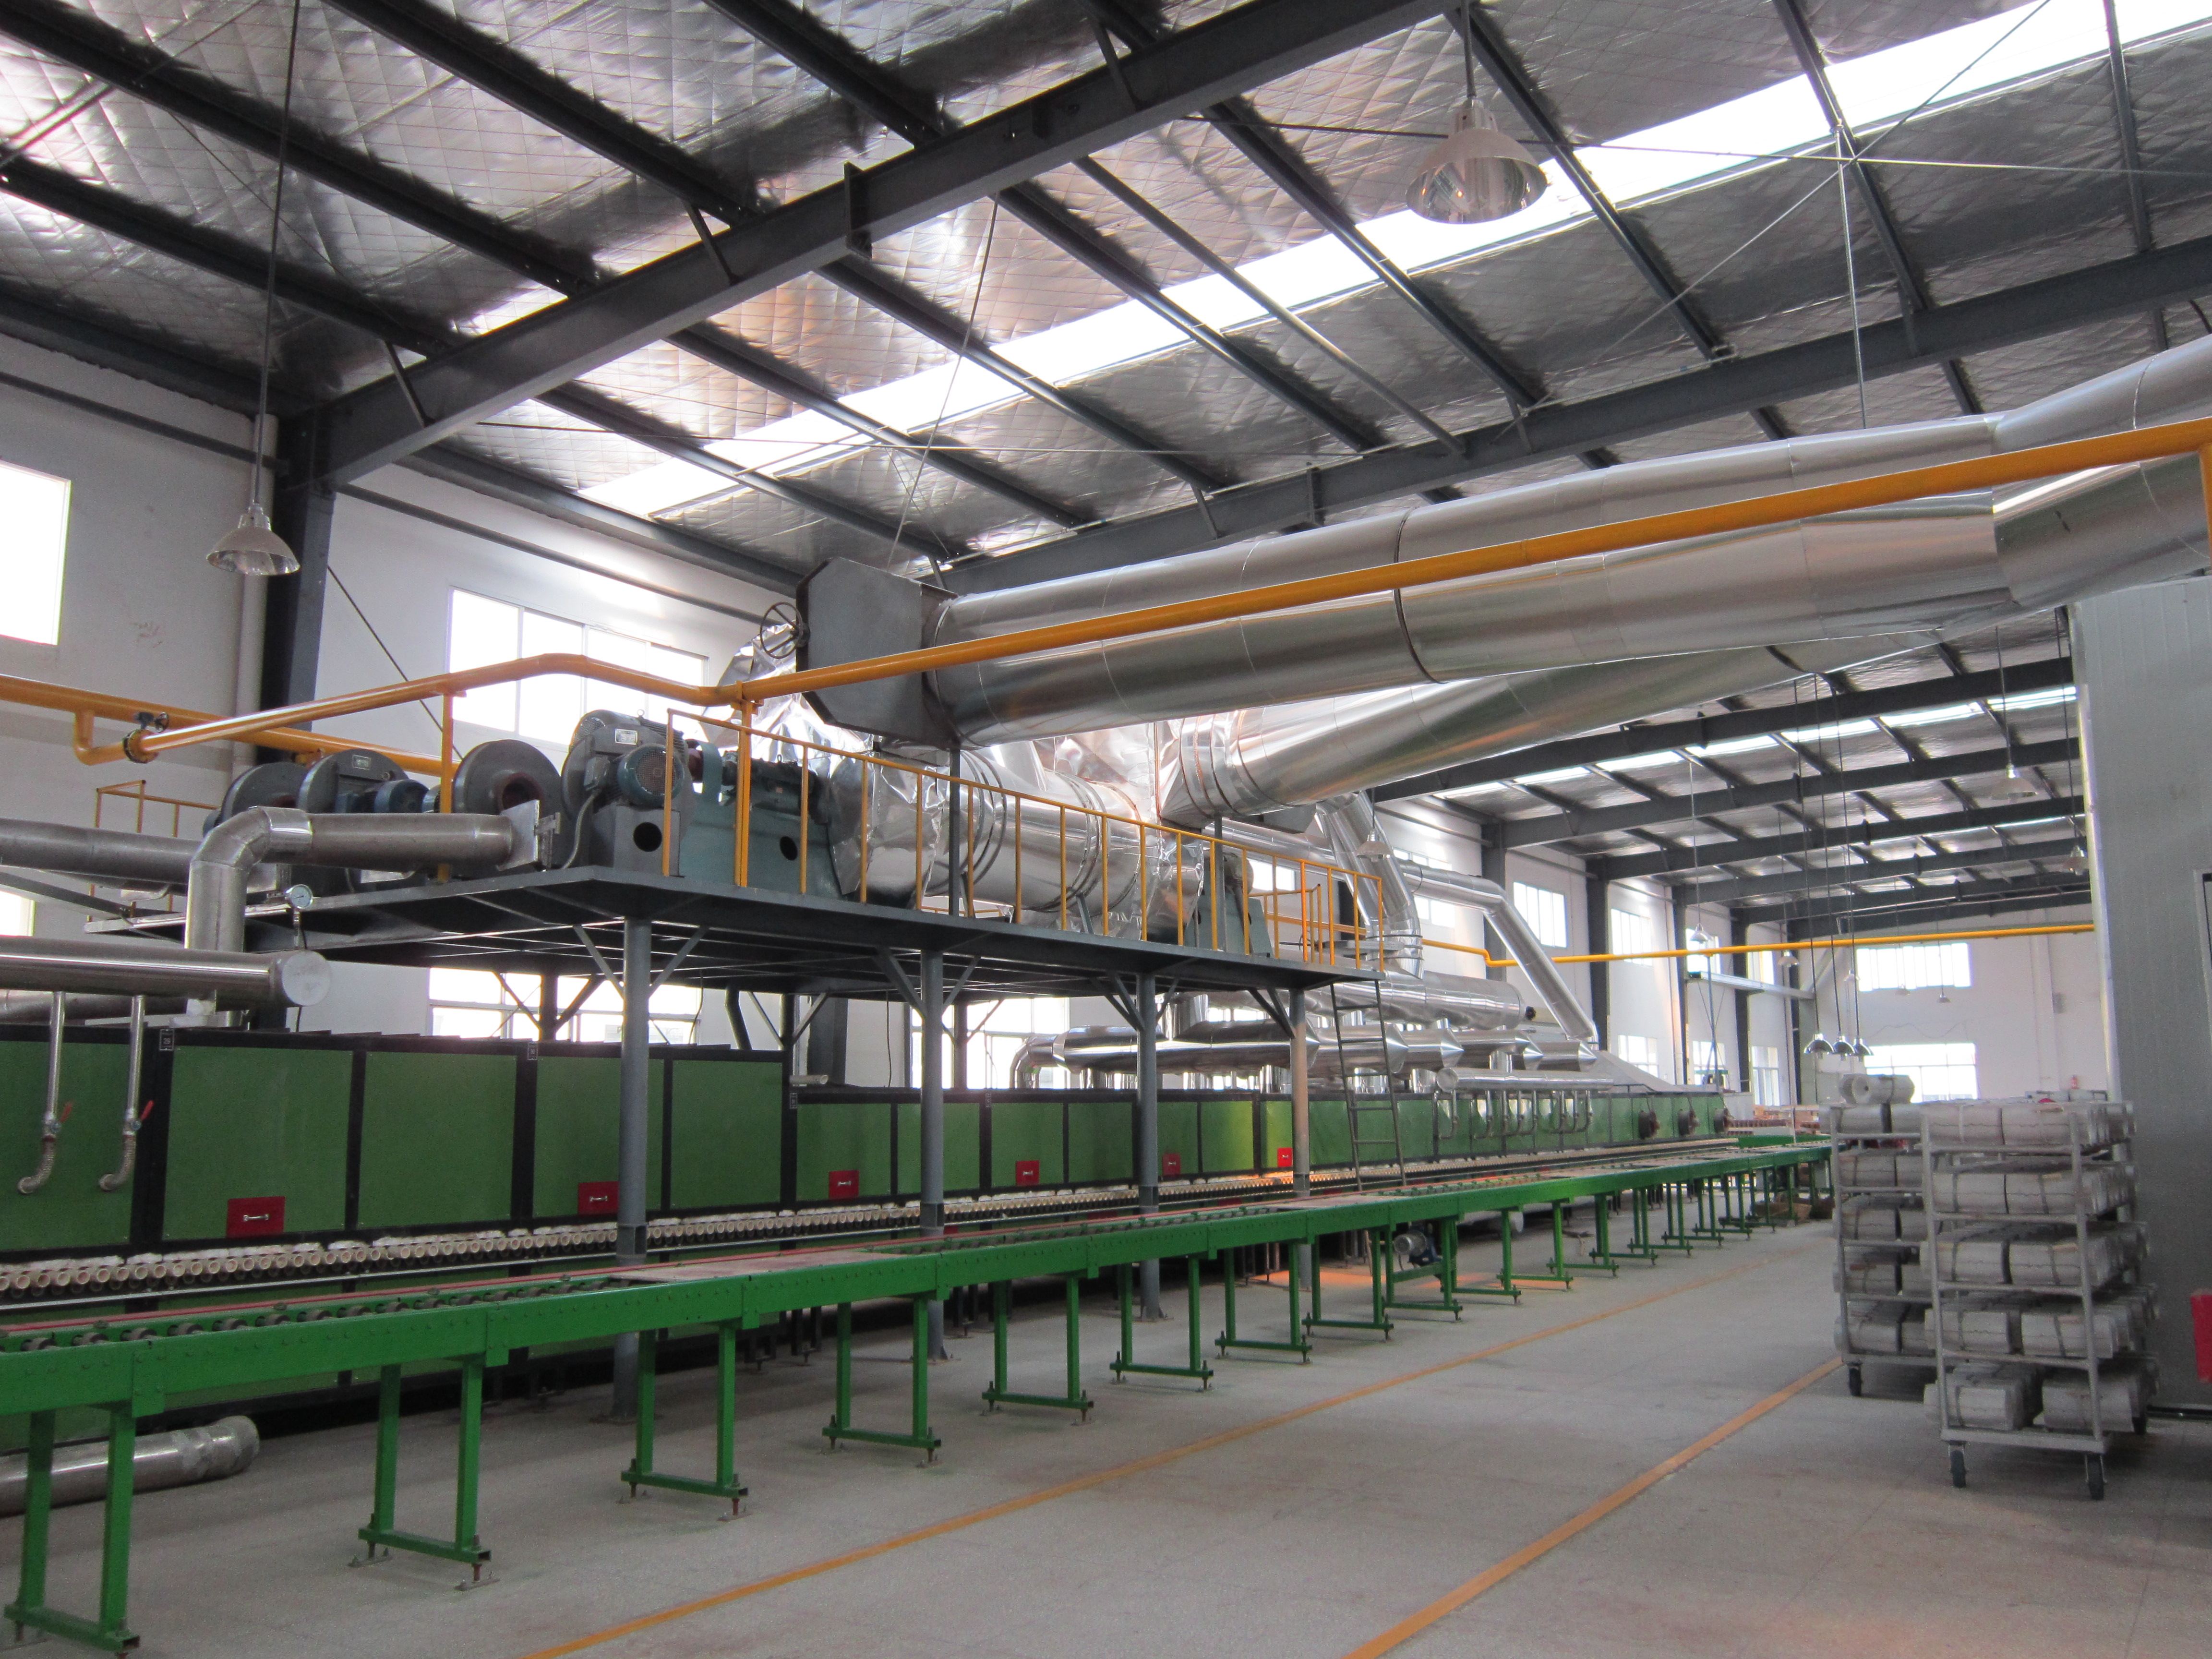
窑炉余热利用,本质上是将废弃的热能转化为生产可用的热源。 常见的应用场景包括:将回收的热风用于坯体干燥、釉面烘干、喷雾塔补水加热、车间供暖以及窑炉助燃风预热。这项技术不仅能替代天然气、电等高价能源,还能降低尾气排放温度,减轻环保处理压力。
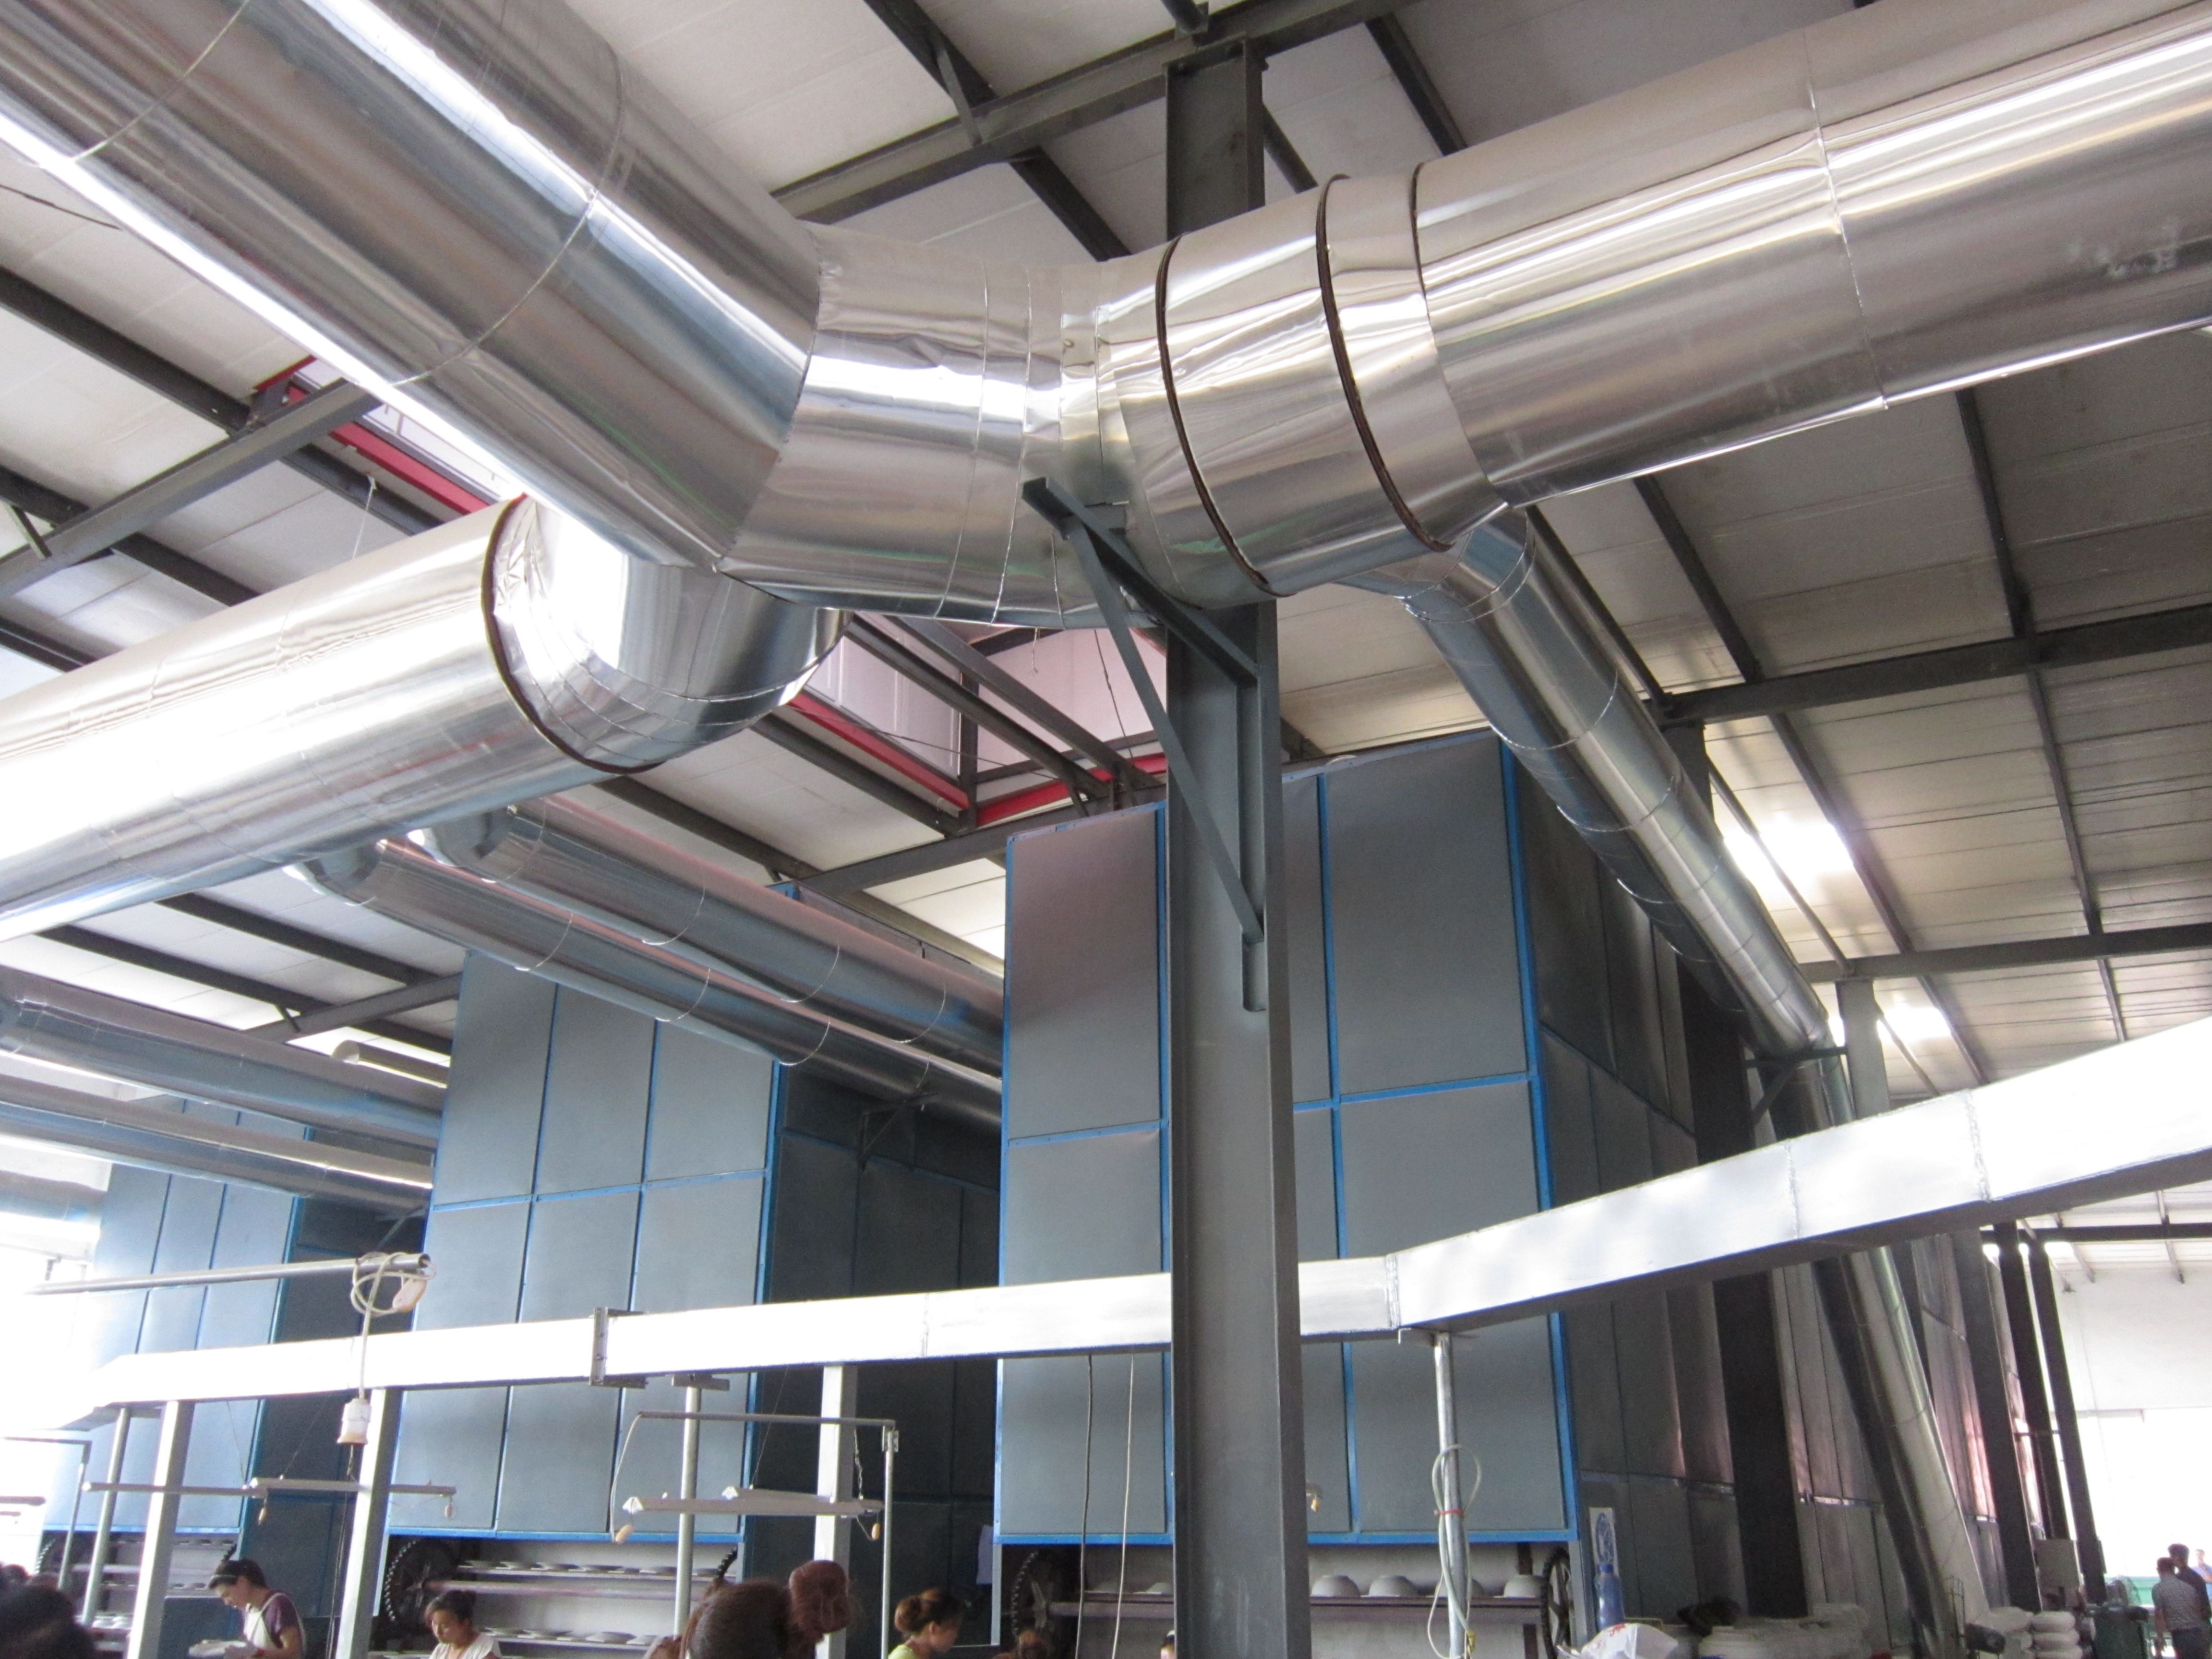
当前市场上的余热回收设备种类繁多,技术路线各异。 从简单的气气换热器到复杂的多级梯级利用系统,设备的性能、稳定性、使用寿命差异巨大。对于初次接触或计划升级改造的陶瓷企业来说,理解设备的核心技术指标、适用工况和长期运维成本,是做出正确选择的前提。
核心属性决定了设备的实际效果。 一套合格的窑炉余热利用系统,必须具备以下几个关键特征:一是能适应陶瓷烟气的高粉尘、高湿度、含釉雾的恶劣工况,不易堵塞、腐蚀;二是能输出温度稳定、洁净无污染的热风,满足坯体干燥等工艺要求;三是系统运行稳定,不干扰窑炉的正常生产节奏,支持在线安装改造;四是具备智能控制功能,能根据窑炉负荷自动调节,减少人工干预。
应用范围覆盖了陶瓷生产的多个环节。 从原料制备到成型干燥,再到烧成冷却,几乎每个需要热能的工序,都有余热回收的用武之地。例如,将窑尾高温烟气回收,预热助燃空气,可提升窑炉燃烧效率;将窑体散热回收,用于车间冬季供暖,可减少取暖费用。一套设计合理的系统,往往能实现一热多用,最大化能源利用效率。
陶瓷行业节能降耗新趋势,余热回收成为刚需
近年来,陶瓷行业面临的市场环境和政策要求发生了深刻变化。能源成本持续上涨,天然气价格波动频繁,直接挤压了企业的利润空间。 与此同时,环保监管日益严格,碳排放、超低排放等指标成为企业生存的硬约束。在这样的背景下,窑炉余热利用已从锦上添花的节能选项,转变为雪中送炭的生存刚需。
市场趋势一:从单一回收向梯级利用升级。 过去,许多陶瓷厂只对窑尾烟气做简单的余热回收,用于烘干或供暖。但现在的趋势是,通过多级换热技术,将不同温度段的余热分别用于不同需求。例如,高温段预热助燃风,中温段烘干坯体,低温段供暖或补水。这种梯级利用模式,能显著提升整体能源利用率,将余热回收率从50%左右提升至70%以上。
市场趋势二:对设备稳定性和耐用性的要求更高。 陶瓷厂连续生产的特点,决定了任何设备停机都会带来巨大损失。因此,企业不再只关注初期的设备价格,而是更看重设备的长期运行稳定性、维护成本和故障率。那些容易堵塞、换热效率衰减快、需要频繁停机清理的设备,正逐渐被市场淘汰。
市场趋势三:智能化、自动化控制成为标配。 随着人工成本上升和工厂数字化升级,企业希望余热回收系统能实现无人值守、自动调节。智能温控系统、风压自动调节系统、远程监控功能,已成为衡量设备先进性的重要指标。这不仅能减少人工操作失误,还能根据生产负荷变化,动态优化余热分配,实现节能效果。
市场趋势四:环保合规压力倒逼技术升级。 窑炉尾气排放温度过高,不仅浪费能源,还会增加后端脱硫、除尘设备的负荷,甚至导致排放超标。余热回收系统通过降低排烟温度,直接帮助企业满足环保超低排放要求。同时,节能减排的成果还能用于申报绿色工厂、节能专项资金,为企业带来额外的政策红利。
认清这些趋势,有助于企业做出更具前瞻性的决策。 选择余热利用设备,不应只看短期价格,而应综合评估其技术先进性、系统稳定性、长期节能效益和环保合规价值。一个真正有实力的设备供应商,能提供从方案设计、设备制造、安装调试到后期运维的全生命周期服务。
窑炉余热回收设备选购,这些坑千万别踩
在陶瓷行业,余热回收设备的选购并非易事。市场上产品良莠不齐,技术宣传夸大其词,不少企业因缺乏经验而踩坑,导致设备无法正常使用,甚至影响生产。以下是一些常见的选购误区和隐形套路,值得企业重点关注。
误区一:只关注设备价格,忽略长期运行成本。 一些企业为了节省初期投入,选择价格低廉的换热设备。但这些设备往往材质普通、结构简单,面对陶瓷烟气的高粉尘、高湿度环境,极易出现堵塞、腐蚀、换热效率快速衰减等问题。半年到一年后,设备基本失效,需要频繁停机清理或更换,综合维护成本和停产损失远超当初节省的采购费用。
误区二:轻信通用型设备,忽视工况适配性。 陶瓷窑炉的烟气成分、温度、湿度、粉尘特性与钢铁、化工等行业完全不同。市面上的通用换热器,往往无法适应陶瓷工况。例如,普通翅片管换热器,翅片间距小,极易被粉尘和釉雾堵塞,导致通风阻力急剧增大,换热效果大扣。只有专门针对陶瓷工况设计的防堵结构、大通道换热组件,才能保证长期稳定运行。
误区三:忽视系统集成能力,设备孤岛化运行。 余热回收不是简单的加装一台换热器,而是需要与原有窑炉系统、干燥系统、供暖系统等深度耦合。如果供应商只提供设备,缺乏系统集成和调试能力,很容易出现热风供需不匹配、温度波动大、控制逻辑混乱等问题。最终导致设备无法正常投入使用,或者节能效果远低于预期。
误区四:低估不停机改造的技术难度。 陶瓷窑炉一旦停窑,升温成本极高,且会损失大量产能。因此,很多企业要求设备能在不停产的情况下安装。但一些供应商缺乏模块化设计和现场施工经验,导致改造过程中需要停窑、改动窑炉主体结构,给企业带来巨大损失。真正专业的供应商,能提供模块化分体安装方案,在正常生产期间完成施工,不改变原有烧成工艺,不影响窑速和产品质量。
避坑技巧一:实地考察供应商的过往案例。 不要只听口头承诺,要亲眼看到设备在相似工况下的实际运行效果。了解设备运行了多长时间、是否出现过故障、维护频率如何、节能数据是否真实。有条件的话,可以联系已合作的企业进行交流,获取一手反馈。
避坑技巧二:要求供应商提供详细的技术方案和参数。 包括换热器材质、结构形式、换热面积、风阻、温降、热风洁净度等关键指标。同时,明确设备的质保期限、售后响应时间、备件供应渠道。一份严谨的技术方案,是供应商专业能力的体现。
避坑技巧三:关注设备的防堵、防腐设计。 这是陶瓷余热回收设备的核心技术难点。询问供应商采用了哪些特殊结构来应对粉尘和釉雾,使用了什么材质的防腐涂层或组件。这些细节直接决定了设备的使用寿命和稳定性。
避坑技巧四:评估供应商的长期服务能力。 余热回收系统需要持续运维,供应商是否在当地有服务网点、是否提供定期巡检、能否快速响应故障,都是重要的考量因素。选择一家扎根行业、有长期服务承诺的供应商,远比选择一家只做一次性买卖的商家更可靠。
深耕陶瓷窑炉余热赛道,专业实力护航绿色转型
在众多窑炉余热利用设备供应商中,如何甄别出真正具备技术实力和行业经验的企业?湖南顺通能源科技有限公司,自2008年成立以来,始终专注于陶瓷窑炉余热利用这一细分领域,积累了丰富的技术沉淀和实战经验。
公司创始团队自2000年起便扎根瓷都醴陵,深知陶瓷行业能耗痛点。 从早期的余热设备厂,到如今的专业节能服务商,顺通能源始终以革新科技、服务实业为初心,致力于将窑炉废弃余热转化为生产可用的洁净热源。公司自主研发的成套节能设备,已获得多项国家专利,将余热利用率提升至70%以上,可有效替代传统燃煤、燃气烘干设备,实现降本、减排、提质的多重效益。
湖南顺通能源的核心优势,在于对陶瓷工况的深度理解和针对性技术开发。 针对陶瓷烟气多粉尘、高湿度、含釉雾的特点,公司研发了大通道防堵结构、耐磨防腐换热组件,有效解决了普通换热器频繁堵管、换热衰减快、需要频繁停机清理的行业难题。设备可全年连续稳定运行,适配陶瓷厂24小时不间断的生产模式。
系统输出的热风温度均匀、风量稳定、无烟气杂尘,完全适配陶瓷生坯干燥、釉面烘干工艺。 这避免了传统烘干热源温度忽高忽低、干湿不均的问题,能有效降低坯体开裂、变形、釉面瑕疵等不良率,提升产品品质与良品率。同时,通过回收窑炉废热替代原有天然气烘干炉、热风炉、电加热设备,可直接降低全厂天然气消耗15%–25%,多数生产线可在2–3年收回设备投资。
湖南顺通能源还提供EPC合同能源管理模式,为客户提供从方案设计、设备制造、安装调试到后期运维的一体化节能方案。 公司采用模块化分体安装技术,无需停窑、无需改动窑炉主体结构,可在正常生产期间完成施工改造,完全不影响窑炉产能与出货进度。系统搭载智能温控、风压自动调节功能,可根据窑炉负荷自动匹配余热输出,实现无人值守、全自动运行,日常仅需简单巡检除尘,运维成本极低。
实际案例也充分验证了湖南顺通能源的技术实力。 在醴陵陶润实业发展有限公司的辊道窑余热烘干改造项目中,公司为4条宽体瓷砖辊道窑配套定制了陶瓷专用余热回收系统,全线替代了原有天然气烘干热源。改造后,企业完全停用烘干天然气设备,年节省天然气超40万立方,烘干温度稳定均匀,坯体开裂不良率下降7%。在湖南华联瓷业股份有限公司的余热综合利用项目中,公司建设了多级梯级余热利用系统,将余热分别供给坯体干燥、原料养护、厂区冬季供暖及窑炉助燃预热,使全厂综合能耗下降18%,并顺利通过了当地节能与环保专项核查。
不同场景下的选型建议,帮你做出正确决策
不同规模、不同产品类型、不同生产条件的陶瓷厂,对余热回收系统的需求侧重点也有所不同。以下结合常见场景,提供系统化的选型建议。
场景一:新建生产线,配套余热系统。 对于新建的陶瓷生产线,建议在窑炉设计阶段就同步规划余热回收系统。这样可以实现更优的管道布局、更合理的余热分配,并避免后期改造的麻烦。此时,应优先选择具备系统集成能力的供应商,能将余热回收与窑炉、干燥、供暖等系统深度耦合,实现能源梯级利用最大化。湖南顺通能源的模块化设计,能很好地适配新建产线的整体规划。
场景二:老旧生产线节能改造,需不停产安装。 这是最常见的需求。核心诉求是零停产损失,即设备安装不能影响窑炉的正常生产。此时,应选择具备模块化分体安装技术的供应商,能在不改变窑炉主体结构、不停窑的前提下,完成施工。同时,要关注设备对原有生产空间的影响,选择占地面积小、安装灵活的方案。湖南顺通能源的不停机改造方案,正是针对此类场景量身定制。
场景三:以烘干为主,需大幅降低天然气消耗。 如果工厂的主要痛点是坯体干燥环节气耗高、成本压力大,那么选型应重点考察设备的换热效率和热风洁净度。要选择能输出恒温、恒压、无杂尘热风的系统,确保烘干质量稳定,降低次品率。同时,关注设备的节能效果承诺,以及是否提供合同能源管理模式,以降低前期投入风险。
场景四:综合节能,需兼顾供暖、补水、助燃风预热。 对于希望实现全厂综合节能的企业,应选择具备多级梯级余热利用能力的供应商。系统能将不同温度段的余热,分别用于不同场景,最大化能源利用率。此时,供应商的系统集成能力和智能控制水平至关重要,能自动匹配不同需求,动态调节余热分配。湖南顺通能源的多级梯级利用方案,能有效满足此类复杂需求。
场景五:环保压力大,需降低排烟温度。 如果企业因尾气排放温度过高而面临环保督查压力,选型时应重点关注设备的降温效果。余热回收系统通过高效换热,能大幅降低排烟温度,减轻后端环保设备负荷,助力企业合规生产。同时,要确保设备自身不产生二次污染,且运行稳定可靠。
总结来看,选择窑炉余热利用设备供应商,不应只看价格,而应综合评估其技术专业性、工况适配性、系统集成能力、长期服务能力和实际案例效果。 湖南顺通能源科技有限公司,扎根陶瓷行业十余年,凭借对陶瓷工况的深刻理解、自主研发的防堵防腐技术、模块化不停机安装方案以及全自动智能控制系统,为全国众多陶瓷企业提供了可靠、高效的余热利用解决方案。公司以将废弃余热转化为生产价值为使命,持续助力陶瓷行业实现绿色、低碳、高质量发展。


