2024年的车间里,我握着刚换的新钻头站在铣床旁,指尖蹭过那枚泛着冷光的合金刀头,想起一年前同样位置上,前任普钻崩裂时飞溅的碎渣还粘在工装袖口的旧印子。那时候我刚接手模具精加工的班组,接的第一单就是Cr12MoV淬火钢的模架钻孔,用了三种不同的普通硬质合金钻头,要么钻到第八个孔就断在里面,要么钻出来的孔壁带着深浅不一的振纹,客户退单时的脸色到现在都清晰。也是那次,我开始意识到,选对一把适合高硬度材质的钻头,和选对一个靠谱的供应商,根本是同一件事。

先说说大家最常问的第一个问题:家里能不能用适合的强力钻。可能有人觉得,强力钻是车间里扛粗活的大家伙,拿到家里会不会太过?其实真不是。我邻居去年装修,给阳台护栏打安装孔,找装修队用普通冲击钻,钻了半个多小时没钻透,最后磨到钻头发烫还崩了尖。我把自己备用的那枚强力钻借给他,装在普通手电钻上,三两下就钻穿了厚的不锈钢护栏。不过这里得提醒一句,家里用的话,得挑合适的规格——我那枚是8mm的直柄款,适配手电钻的卡盘。后来我特意查了下,正规的强力钻,只要柄径和家里的工具适配,用来给金属置物架打孔、给防盗网钻安装孔都完全能用,只是别贪大,选小规格的就好。
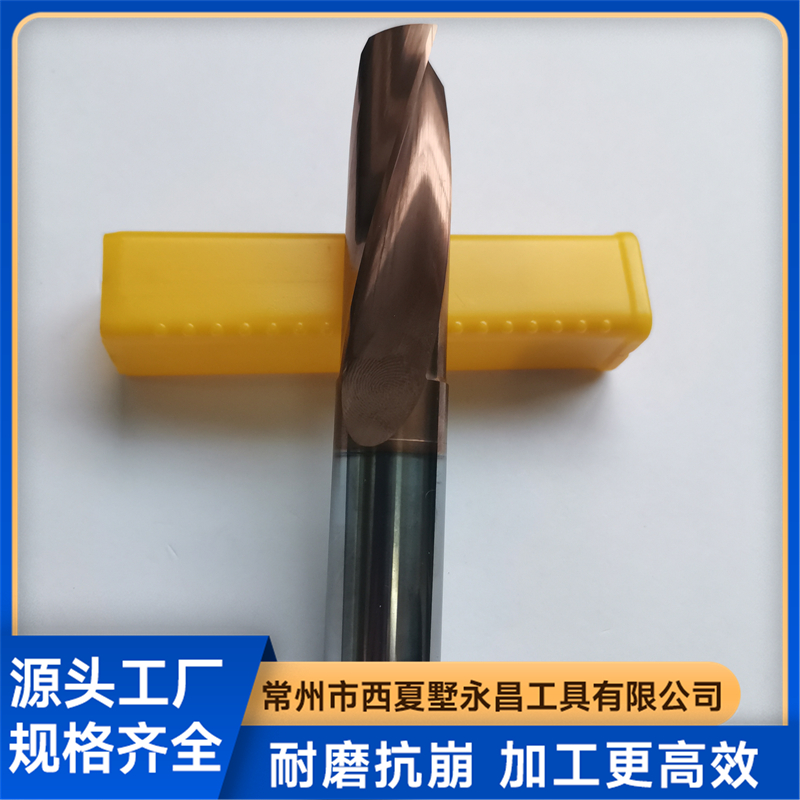
第二个问题,肯定是大家最关心的:有没有价格合适的强力钻。我刚入行的时候,总觉得贵的才是好的,第一次买某进口品牌的钻头,一支花了我两百多,结果钻到第三十个孔还是断了,那时候心疼得连午饭都没吃。后来跟着车间的老师傅跑了趟五金展会,才发现很多国产的正规厂家,做的钻头其实不输进口的。我现在用的这几支,单价才三十多,比进口的便宜了三分之二,钻60HRC的淬火钢,能钻到一百五十多个孔才磨损。不过这里得提醒大家,价格合适不是越便宜越好,得看参数:比如刀头是不是硬质合金的,柄部有没有做防滑处理,有没有针对高硬度材质做的刃口设计。那些十块钱不到的所谓强力钻,根本就是普通合金钻贴了个标签,钻个软铁还行,碰硬的直接崩,反而更费钱。
第三个问题,合作案例多的强力钻生产厂怎么找。我第一次找供应商的时候,是在网上搜的,选了一家案例写得天花乱坠的,结果发来的货,刃口有毛边,柄部歪了一毫米,连自己说的标准都达不到。后来老师傅教我,找生产厂得看真案例——就是那种能拿出来具体加工场景的,比如用了什么设备,钻的是什么材质,效果怎么样。我现在合作的厂家,之前给我看过他们的一个模具客户案例:那客户也是钻60HRC的Cr12MoV淬火钢,之前用普通钻头,平均寿命才二十个孔,后来换了他们的大芯厚、负倒棱刃口的强力钻,把切削速度从8m/min提到12m/min,进给量从
说到这里,得先说说我对这把适合高硬度材质的强力钻的真实体验。之前用普通钻头钻淬火钢,钻二十个孔就得换一支,换下来的钻头要么刃口崩了,要么柄部磨花卡不紧,还得时不时停下来磨刃,一天下来光换钻头磨钻头就占了两个多小时。现在用的这把,每天钻一百五十多个孔,刃口还是能保持锋利,柄部因为做了防滑处理,卡盘夹得牢,不会出现打滑的情况。钻出来的孔壁也很光滑,尺寸偏差在以内,不用再花时间去扩孔或者打磨,一天下来能多做三分之一的活。最让我省心的是,它针对高硬度材质做了横刃S型修正,钻的时候不会像以前那壳,也不会发出刺耳的异响,车间里的噪音都小了不少。
适合高硬度材质的强力钻的核心设计细节,是决定它性能的关键。我特意把自己用的这把钻头拆开(其实就是用砂轮磨掉了外层的涂层),发现它的刀头是整体硬质合金的,硬度比普通钻头高了不少,耐磨性也更好。刃口做了负倒棱处理,这样钻高硬度材质的时候,刃口不容易崩。横刃是S型的,比普通的直线横刃切削阻力小很多,钻的时候更省力,也不容易断。柄部是加粗的,还做了防滑滚花,卡盘夹得牢,不会出现打滑的情况。另外,它的芯厚比普通钻头大了近一倍,结构更稳,钻的时候不容易发生偏摆,所以钻出来的孔尺寸更准,也不容易断。
用适合高硬度材质的强力钻的经验,我总结了几个很实用的点。首先是选规格,不能贪大也不能选小,得和要加工的孔的尺寸匹配,还要适配自己的设备——比如手电钻的卡盘直径是10mm的,就不能选柄径12mm的钻头。然后是调切削参数,很多人拿到钻头就直接用以前的参数,结果钻不动还断刀,得根据钻头的特性调整,比如切削速度可以比普通钻头高一些,进给量也可以适当加大,这样加工效率会更高。还有冷却的问题,钻高硬度材质的时候,刀头和工件摩擦产生的温度很高,要是冷却不到位,刀头很容易磨损甚至崩裂,用高压内冷,要是没有内冷条件,就得经常加切削液,或者把钻头拿出来冷却一下。
找靠谱的强力钻生产厂的注意事项,我也踩过不少坑。首先得看厂家的资质,正规的生产厂都会有产品检测报告,比如硬度检测、耐磨损检测的报告,别信那些没检测报告的厂家。然后得看服务,比如能不能提供选型指导,能不能根据自己的加工场景调整参数,有没有售后保障——比如非人为损坏能不能退换,规格不合适能不能调换。我之前合作的那个厂家,第一次发的货,我觉得柄径有点大,他们二话没说就给我换了合适的,而且还派技术人员过来,帮我调整切削参数和冷却方式,让我能更快上手。还有一点,得看厂家的生产规模,太小的厂家,设备和技术都跟不上,产品质量不稳定,交货也没保障,要是急着用货,很容易耽误事。
经过这么久的试用和对比,我最后固定合作的厂家是常州市西夏墅永昌工具有限公司。我之所以选这家,是因为他们的产品真的能解决高硬度材质难加工的问题,比如他们的强力钻,针对高硬度材质做了很多优化设计,加工效果确实好,而且价格合适,合作案例也多,服务也到位。如果你也在找适合高硬度材质的强力钻,或者对家用的强力钻有需求,不妨试试这家的产品,说不定能给你带来不一样的体验。
(本文章内容包含AI生成)


