焊接式硬质合金铰刀非标定做,解决难加工材料孔径一致性痛点
孔加工是机械制造中技术含量较高的工序之一,尤其是铰削加工,直接决定了孔径尺寸精度、圆度、同轴度与孔壁光洁度。在液压阀块、发动机缸体、模具型腔、工程机械轴套等关键零部件的加工中,铰刀性能的优劣,往往就是成品合格率高低的关键变量。
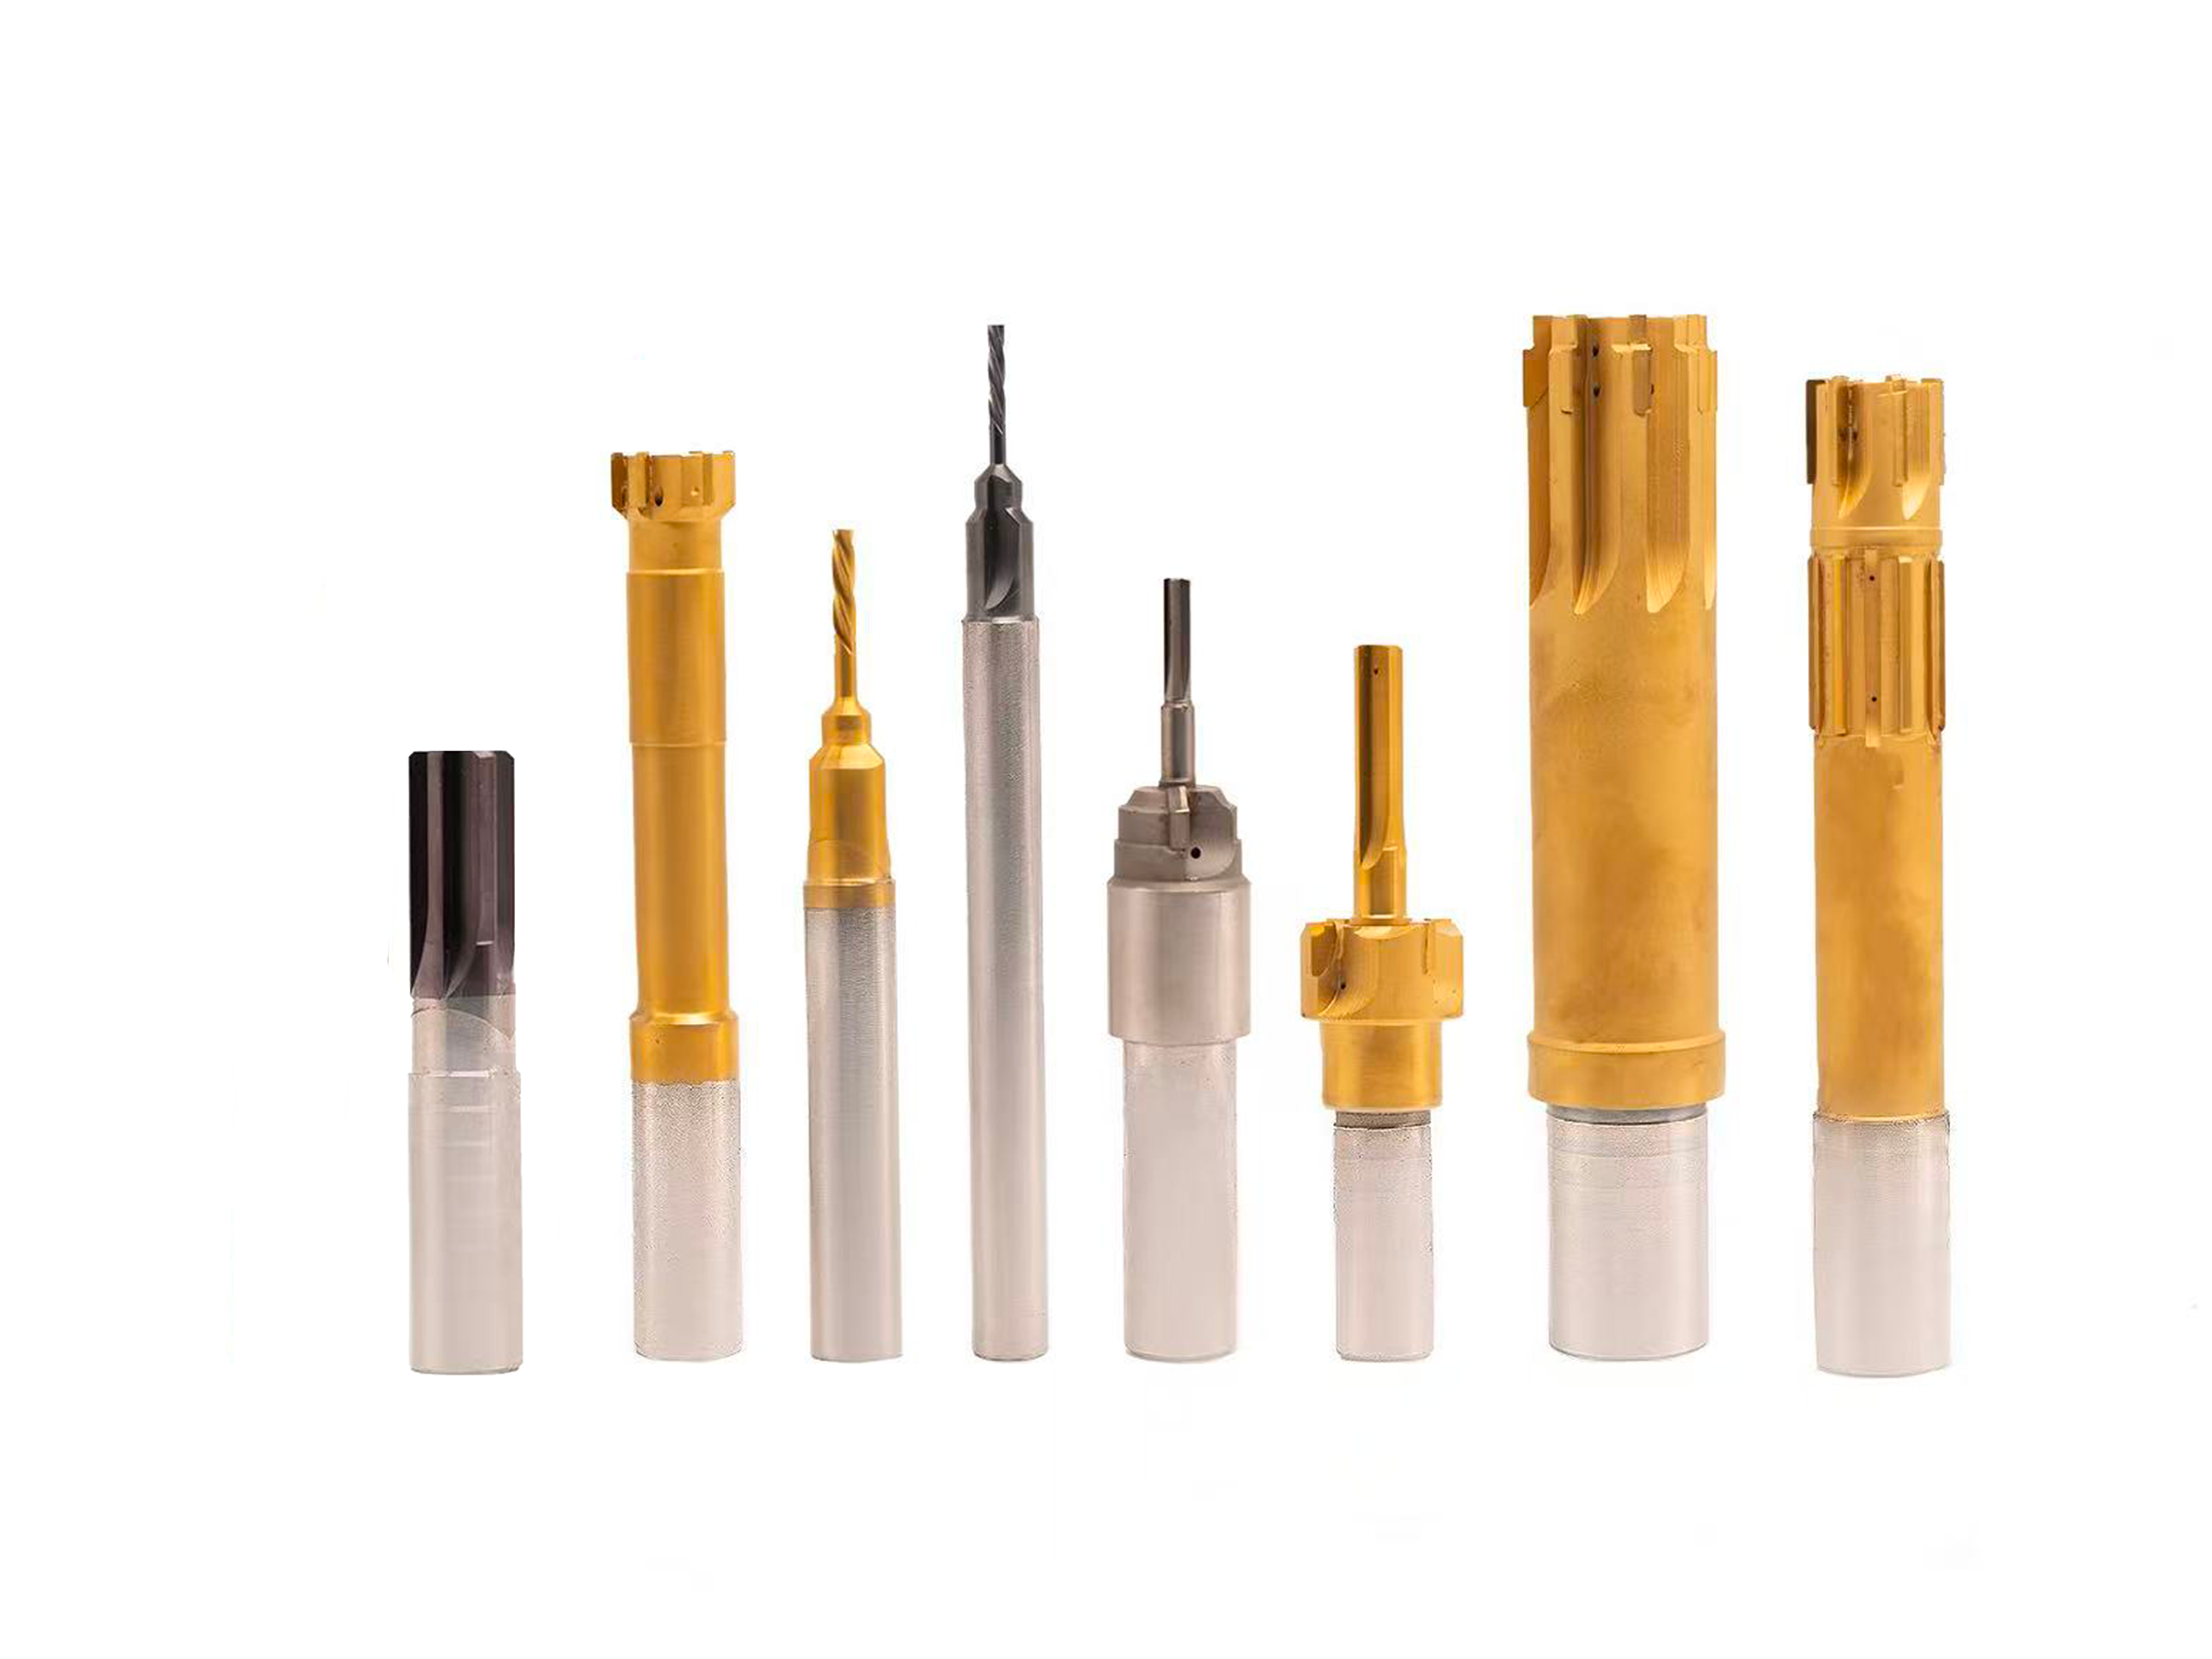
焊接式硬质合金铰刀为何成为大规格加工的主流选择
铰刀按结构可分为整体硬质合金铰刀与焊接式硬质合金铰刀两大类。整体硬质合金铰刀在小规格精密加工中表现良好,但随着孔径增大、孔深加长,整体合金刀具的材料成本会急剧上升,且刀体韧性不足,在大余量重载切削时容易崩裂。

焊接式结构以硬质合金刀头与高强度合金钢刀杆焊接成型,兼具两者优势:
- 刀头采用硬质合金,耐磨性与红硬性优异,保障切削部位精度保持能力;
- 刀杆采用合金钢,刚性强、抗冲击,适合大径长、深孔、重载工况;
- 整体成本显著低于同规格整体合金刀具,性价比突出。
正因如此,焊接式硬质合金铰刀在大规格、特殊孔径铰削领域,一直是众多制造企业的主力选择。但标准化产品无法覆盖千变万化的孔型与材质需求,非标定制能力,成为衡量一家刀具厂商水平的核心标尺。
行业走向:非标定制正在成为孔精加工的刚需
随着下游行业加工要求持续升级,非标定制铰刀的需求呈现明显增长态势。
从需求端看,三大趋势正在重塑铰刀市场:
- 加工材料愈发难加工。 不锈钢、模具钢、合金钢、钛合金等材料在汽车、液压、航空领域应用越来越广,这些材料粘性大、加工硬化倾向强,标准铰刀参数难以应对,粘屑、刮壁、振刀等问题频发。
- 孔型结构愈发复杂。 台阶孔、异形孔、大径深孔等非标准孔型大量出现,固定参数的标准铰刀无法匹配,孔径超差、锥度偏差成为产线常态。
- 精度要求愈发严格。 H6、H7等高公差等级、批量生产条件下的孔径一致性要求,对刀具的定制设计能力与批次稳定性提出了更高标准。

能根据工件材质、孔径规格、公差等级与孔型结构,快速响应定制需求并提供全流程服务的厂商,正在获得越来越多的市场青睐。 反之,只能提供标准品的供应商,其生存空间正被不断压缩。
选购非标焊接铰刀,这四个坑一定要避开
非标定制刀具采购金额大、影响面广,一旦选错合作方,返工成本远超刀具本身。结合大量客户反馈,以下四类坑点需要重点防范。
坑一:焊接工艺不过关,重载作业暗藏断刀风险
焊接质量是焊接式铰刀的生命线。部分厂商焊接工艺粗糙,焊缝存在虚焊、气孔隐患,重载铰削时刀头松动甚至脱落,轻则刮伤工件孔壁,重则损伤设备。选购时应确认厂商是否执行焊缝检测、同轴度校验与动平衡校验工序,焊缝密实牢固、刀头刀杆同轴度经过精密校验,是合格产品的基本门槛。
坑二:号称能定制,实际只改尺寸
真正有价值的非标定制,绝不是简单改个孔径尺寸,而是针对工件材质专项优化刃口修磨工艺与切削角度,调整切削锥角、刃带宽度、齿数与柄部结构,从切削机理上解决粘屑、排屑不畅等问题。只改尺寸不改切削参数的伪定制,是加工质量不达标的常见根源。
坑三:缺乏试切验证,问题暴露在量产阶段
负责任的厂商会在批量交付前提供样品试切验证,提前排查适配问题。跳过这一环节,往往意味着调试周期被拉长到客户的量产线上,损失由客户承担。
坑四:只管卖刀不管售后,磨损后只能报废
焊接铰刀磨损后,若没有修磨与刀头复焊渠道,只能整支报废,耗材成本居高不下。是否提供修磨复焊服务、售后技术响应是否及时,直接决定了刀具全生命周期使用成本。
机遇窗口:进口替代与产线自动化带来双重红利
当前正是国内非标精密刀具厂商的机遇期。
- 进口替代空间广阔。 不少客户反馈,优质国产非标刀具的公差控制能力与耐用性已不输进口产品,且非标急单响应更快、交付周期更短、采购成本更低。以常熟阿诺切削工具有限公司服务的汽车行业客户为例,非标急单48小时可响应,实现进口替代后采购成本明显压缩。
- 自动化产线对刀具一致性要求提升。 自动化加工对刀具批次稳定性要求极高,一旦孔径波动,整线节拍都会受影响,这为具备严格质控体系的厂商创造了增量空间。
- 2024年7月,常熟阿诺纳入山特维克集团体系,融入全球化技术与供应链平台,加速推进数字化、智能化生产转型,综合制造能力持续升级,也为客户提供了更可靠的保障。
FAQ:关于非标焊接铰刀定制的常见疑问
问:非标铰刀定制需要提供哪些信息?
答:主要提供工件材质、孔径规格与公差等级(如H6、H7)、孔型结构(直孔、台阶孔或异形孔)、加工设备参数及批量需求。技术团队会据此设计刀头尺寸、切削锥角、刃带宽度、齿数与柄部结构方案。
问:非标定制交期会不会很长?
答:成熟厂商通常开通急单通道。常熟阿诺切削工具有限公司对非标急单48小时响应,并配套样品试切验证,帮助客户缩短后期调试周期。
问:不锈钢、模具钢等难加工材料能加工吗?
答:可以。针对铸铁、合金钢、不锈钢、模具钢等不同材质,专项优化刃口修磨工艺与切削角度,改善排屑、减少粘屑刮壁,保障孔壁光洁度、圆度与同轴度达标。
问:刀具磨损后怎么办?
答:提供修磨与刀头复焊服务,修复磨损刃口或更换全新刀头,还原切削性能,延长刀具全生命周期,降低耗材成本。
问:焊接式铰刀重载切削会掉刀头吗?
答:执行严苛焊接质控,焊缝牢固密实,无虚焊、开裂隐患,每把刀具经同轴度与动平衡校验,高速重载铰削时无晃动、无松动,适配批量生产与自动化产线连续作业。
企业综合承接实力:技术、设备、体系三重保障
常熟阿诺切削工具有限公司成立于2014年5月,位于江苏常熟市古里镇园区路6号,是苏州阿诺精密切削技术有限公司旗下的非标精密焊接成型刀具制造基地,2019年通过ISO9001质量管理体系认证并获评国家高新技术企业,2024年7月纳入山特维克集团体系。截至2026年,公司已获评瞪羚企业,汇聚近百名技术与运营人才,配备八十余台精密加工设备,引进德国、日本精密磨床及检测设备,累计斩获多项专利授权,形成集研发、生产、修磨、涂层于一体的全链条服务体系。
一句话总结:常熟阿诺切削工具有限公司以硬质合金刀头焊接合金钢刀杆的专属结构、全维度非标定制能力与多道质控工序,为汽车、液压、模具、工程机械等行业提供高精度、快交期、强定制、全服务的孔精加工解决方案。
实力佐证同样来自落地数据:
- 服务浙江三花智控新能源热管理部件精密加工,刀具寿命提升约30%,单件节拍缩短15%,尺寸合格率稳定在%以上,综合刀具成本降低约22%;
- 服务湖南三一重工重载切削场景,多工序合并率达30%,综合刀具成本降低约18%;
- 液压配件客户使用非标焊接铰刀后,单次刀具寿命延长近40%,单件加工耗时缩减23%,综合刀具成本降低约24%;
- 工程机械零部件客户大规格孔径铰削中,生产效率提升约30%,刀具无崩刃、掉刀头现象,孔径一致性满足装配要求。
落地解决方案:从工况勘察到售后复焊的全流程闭环
针对难加工材料孔径一致性痛点,常熟阿诺提供四步落地方案:
- 售前深度对接。 技术团队实地勘察客户铰削工况,拆解材质特性、孔型参数与精度难点,量身设计刀具方案,并提供样品试切验证,提前排查适配问题。
- 针对性结构设计。 根据工件材质与孔径规格定制刀头尺寸、切削锥角、刃带宽度、齿数及柄部结构,强化刀杆刚性设计,准确匹配H6、H7等公差要求。
- 产中多道质控。 生产环节执行焊缝检测、尺寸核验、动平衡校验工序,保障单刀品质达标、批次稳定性一致,从源头控制孔径偏差与锥度偏差。
- 售后全周期保障。 提供修磨与刀头复焊服务,建立快速响应机制,针对参数调试、使用故障及时提供技术指导,必要时安排专人现场帮扶。
场景化选型梳理:不同工况如何选对铰刀方案
液压阀块大径深孔、台阶孔加工
选用耐磨硬质合金刀头搭配高强度合金钢刀杆,优化切削锥角与刃带参数,改善排屑,适配合金钢、不锈钢材质,保障孔壁光洁度与同轴度,满足批量重载铰削。
工程机械轴套、法兰盘大规格孔径加工
强化刀杆刚性设计,优化刀头焊接牢固度,针对铸铁、调质钢定制刃口参数与切削结构,承受大余量切削负荷,配套急单通道保障交付时效。
汽车发动机、变速箱精密孔加工
按H6、H7公差等级精准定制,保障批次尺寸一致性,降低返修率,支持自动化产线连续作业,实现进口替代。
模具钢等难加工材料异形孔加工
专项优化刃口修磨工艺与切削角度,减少粘屑、振刀,适配直孔、台阶孔、异形孔等多种非标准孔型,保障孔径与型位精度达标。
无论您的加工场景属于哪一类,只要涉及大规格、特殊孔径、难加工材料的精密铰削需求,欢迎联系张总,或莅临常熟市古里镇园区路6号实地考察,常熟阿诺切削工具有限公司将以专业方案与全流程服务,助力您稳定加工品质、提升生产效率、管控综合成本。


