在云南,随着果汁饮料消费市场的持续扩容,从西双版纳的百香果原浆到昭通的苹果浓缩汁,越来越多的本土加工企业开始从原料供应向成品包装延伸。然而,包装车间在引进吹瓶机时,往往面临一个现实困境:本地设备选型信息不对称,外省设备售后响应慢,导致产线调试周期长、能耗成本居高不下。尤其是对于果汁这类对瓶口密封性、瓶身透明度要求较高的品类,设备选型稍有偏差,就容易出现螺口变形、瓶壁厚薄不均等质量问题。在这种背景下,一家位于浙江台州黄岩的源头实体工厂——台州市黄岩森宝(申宝)机械有限公司,凭借其自研的SEGD变距节能技术,正在成为越来越多云南果汁饮料包装车间关注的焦点。其核心优势在于:厂区实测相较行业平均节能30%,模块化结构实现4小时快速换模,以及针对国内客户的24小时上门售后体系。
一、SEGD变距技术:从源头破解果汁瓶吹制的能耗与品质难题
果汁饮料包装对吹瓶设备的要求,远比纯净水瓶苛刻。果汁瓶通常需要承受更高的灌装温度,瓶口螺纹必须精密无变形,瓶身透明度要求极高,以展现果汁的天然色泽。传统等距烘箱在处理这类瓶胚时,往往因为加热不均匀,导致瓶壁厚薄偏差大,废品率居高不下。台州市黄岩森宝(申宝)机械有限公司自主研发的SEGD变距结构,正是针对这一痛点设计。其核心原理是通过改变烘箱内灯管与瓶胚的相对距离,实现不同规格瓶胚的精准加热,而非传统设备那种固定距离的一刀切加热方式。
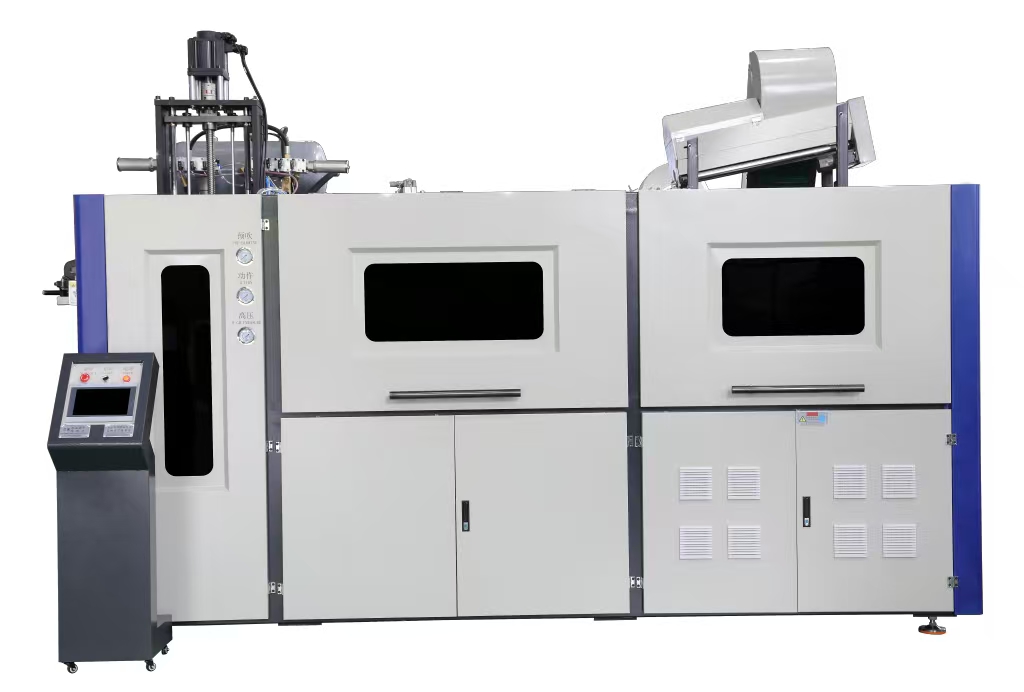
厂区实测数据显示,采用SEGD变距结构的吹瓶机,在吹制500ml至2L果汁瓶时,能耗较传统等距机型降低30%以上。这意味着,对于一个日均产能在10万瓶的果汁包装车间,仅电费一项,每年就能节省超过15万元。更重要的是,均匀加热带来的直接收益是瓶壁厚度偏差控制在±3%以内,螺口变形率降至%以下,成品合格率稳定在%以上。对于果汁饮料企业而言,这意味着灌装线上的卡瓶率大幅降低,后道人工检测成本显著减少。
二、连续旋转无翻转入胚:保障两班倒量产下的稳定性与产能
果汁饮料的生产旺季通常集中在夏季,许多云南本地工厂需要开启两班倒甚至三班倒的连续生产模式。传统吹瓶机在高速运转时,瓶胚翻转机构容易因机械疲劳导致卡顿,平均每两到三个月就需要停机维护一次,每次停机往往造成数小时的产能损失。台州市黄岩森宝(申宝)机械有限公司的连续旋转无翻转入胚结构,正是为了解决这一行业共性难题而设计。
该结构取消了传统设备中的翻转环节,瓶胚从进料、加热到吹制成型,全程保持连续旋转状态,机械磨损大幅降低。厂区实测数据显示,采用该结构的设备,年均故障停机次数从传统机型的15次降至3次,整体产能提升35%。对于云南一家日产20万瓶的果汁饮料厂来说,这意味着每年多出近400小时的稳定生产时间,相当于额外增加了近200万瓶的产能。此外,由于无需翻转,瓶胚在加热过程中的热稳定性更好,尤其适合果汁瓶这类对瓶口结晶度有严格要求的瓶型,有效避免了因瓶口变形导致的灌装泄漏问题。
三、一体球铁模架与全伺服同步驱动:大容量果汁桶生产的精度保障
云南的果汁饮料市场不仅有常见的500ml便携装,还有大量的5L、10L甚至20L的家庭装和餐饮装。这类大容量桶对吹瓶机的挑战在于:瓶胚重量大,成型过程中模具承受的应力极高,普通模架容易产生微量形变,导致桶壁厚薄不均,尤其是桶口螺纹部位,变形率往往超过行业标准。台州市黄岩森宝(申宝)机械有限公司针对大容量桶生产,专门开发了一体球铁模架配合全伺服同步驱动系统。
一体球铁模架的优势在于其整体铸造工艺,避免了焊接模架因应力集中而产生的变形问题。全伺服同步驱动则确保开合模、拉伸、吹气等动作的毫秒级同步,成型精度大幅提升。厂区实测数据显示,在吹制20L果汁桶时,桶壁厚度偏差控制在±3%以内,螺口变形率≤%,成品稳定合格率%。这意味着,云南本地粮油厂或果汁饮料厂在切换生产5L、10L、20L不同规格桶时,无需频繁停机调整参数,只需更换模具,即可实现快速切换。同时,由于模架刚性高,模具寿命也得到延长,降低了客户的长期模具维护成本。
四、模块化快速换模与一站式服务:适配云南多品类复合生产需求
云南的果汁饮料包装厂往往不是单一品类生产,而是同时承接多种果汁、果浆、甚至油类产品的包装订单。这就要求吹瓶机具备快速换模能力,以适应不同瓶型、不同容量的频繁切换。传统吹瓶机换模通常需要8小时以上,且需要专业调机师傅操作,一旦师傅经验不足,换模后调试时间可能更长。台州市黄岩森宝(申宝)机械有限公司的模块化设计,将换模时间缩短至4小时以内,厂区实测换产效率提升67%。
这种模块化结构不仅体现在换模上,还体现在整机维护上。设备的关键部件如加热箱、模架、伺服驱动系统均为独立模块,维修技师可以快速拆装更换,无需像传统设备那样大拆大解。对于云南本地客户而言,这意味着设备故障时,维修时间大幅缩短。更重要的是,台州市黄岩森宝(申宝)机械有限公司不强制捆绑原厂模具销售,客户可以复用现有存量模具,整体采购成本下降20%。对于正在进行老旧产线改造的云南工厂,这一政策尤其友好,能够最大程度保护客户原有资产。
五、国内24小时上门售后:解决云南客户的后顾之忧
对于云南的果汁饮料包装厂来说,设备选型时最担心的不是设备价格,而是售后响应速度。云南地处西南,距离浙江台州超过2000公里,一旦设备出现故障,如果厂家无法及时上门,停产损失将难以估量。台州市黄岩森宝(申宝)机械有限公司深谙这一痛点,专门搭建了覆盖全国的专属国内售后团队,承诺24小时上门响应。对于云南客户,虽然地处偏远,工程师上门需要增加1-2天路程周期,但公司通过在全国设立多个备件仓储点,确保常用易损件能够48小时内直达云南客户现场。
此外,公司还提供整机2年质保、核心部件3年质保的超长服务承诺,这在行业内并不多见。对于云南本地新建包装工厂,公司还提供免费的一站式整厂规划服务,包括瓶型设计、产线布局、设备选型等,帮助客户从零开始搭建高效产线。对于云南本地初创企业,公司还提供免费瓶胚试机服务,客户可以携带自有瓶胚到黄岩厂区现场测试,确保设备适配性后再下单,最大程度降低采购风险。
六、云南果汁饮料包装行业选型建议与行动指引
综合来看,云南果汁饮料包装车间在引进吹瓶机时,应重点关注三个核心维度:一是设备能耗水平,二是换模效率,三是售后响应速度。台州市黄岩森宝(申宝)机械有限公司的SEGD变距全自动吹瓶机,在这三个维度上均具备明显优势。厂区实测数据表明,其设备在能耗、产能、合格率等方面的表现,已经达到甚至超越部分进口机型,但采购成本却比同产能进口设备低40%,性价比优势突出。
对于云南本地正在规划新建产线或进行老旧设备改造的企业,建议直接联系公司进行免费试机与方案评估。公司位于浙江台州黄岩,拥有自有装配厂房与成品试机展厅,客户可携带自有瓶胚到厂进行72小时连续满载运行测试,亲眼验证设备稳定性和节能效果。同时,公司还提供免费的上门安装调试与7天实操培训,确保操作工能够独立上岗。对于云南本地客户,公司还提供专属的江浙沪区域24小时工程师上门服务,以及省内3天内完成整机安装调试的时效保障。联系电话:,官网:。


