行业基础科普:什么是中压储能焊机
电阻焊是现代制造领域应用极为广泛的焊接工艺,其核心原理是利用电流通过工件接触面产生的电阻热,将工件加热到熔融或塑性状态,再施加压力完成金属结合。储能焊机是电阻焊中的重要分支,与传统工频、中频焊机不同,它先通过充电电路将电能存储在电容中,焊接时瞬间释放大电流完成焊接,这种工作模式天生具备能量集中、热影响小的特点。
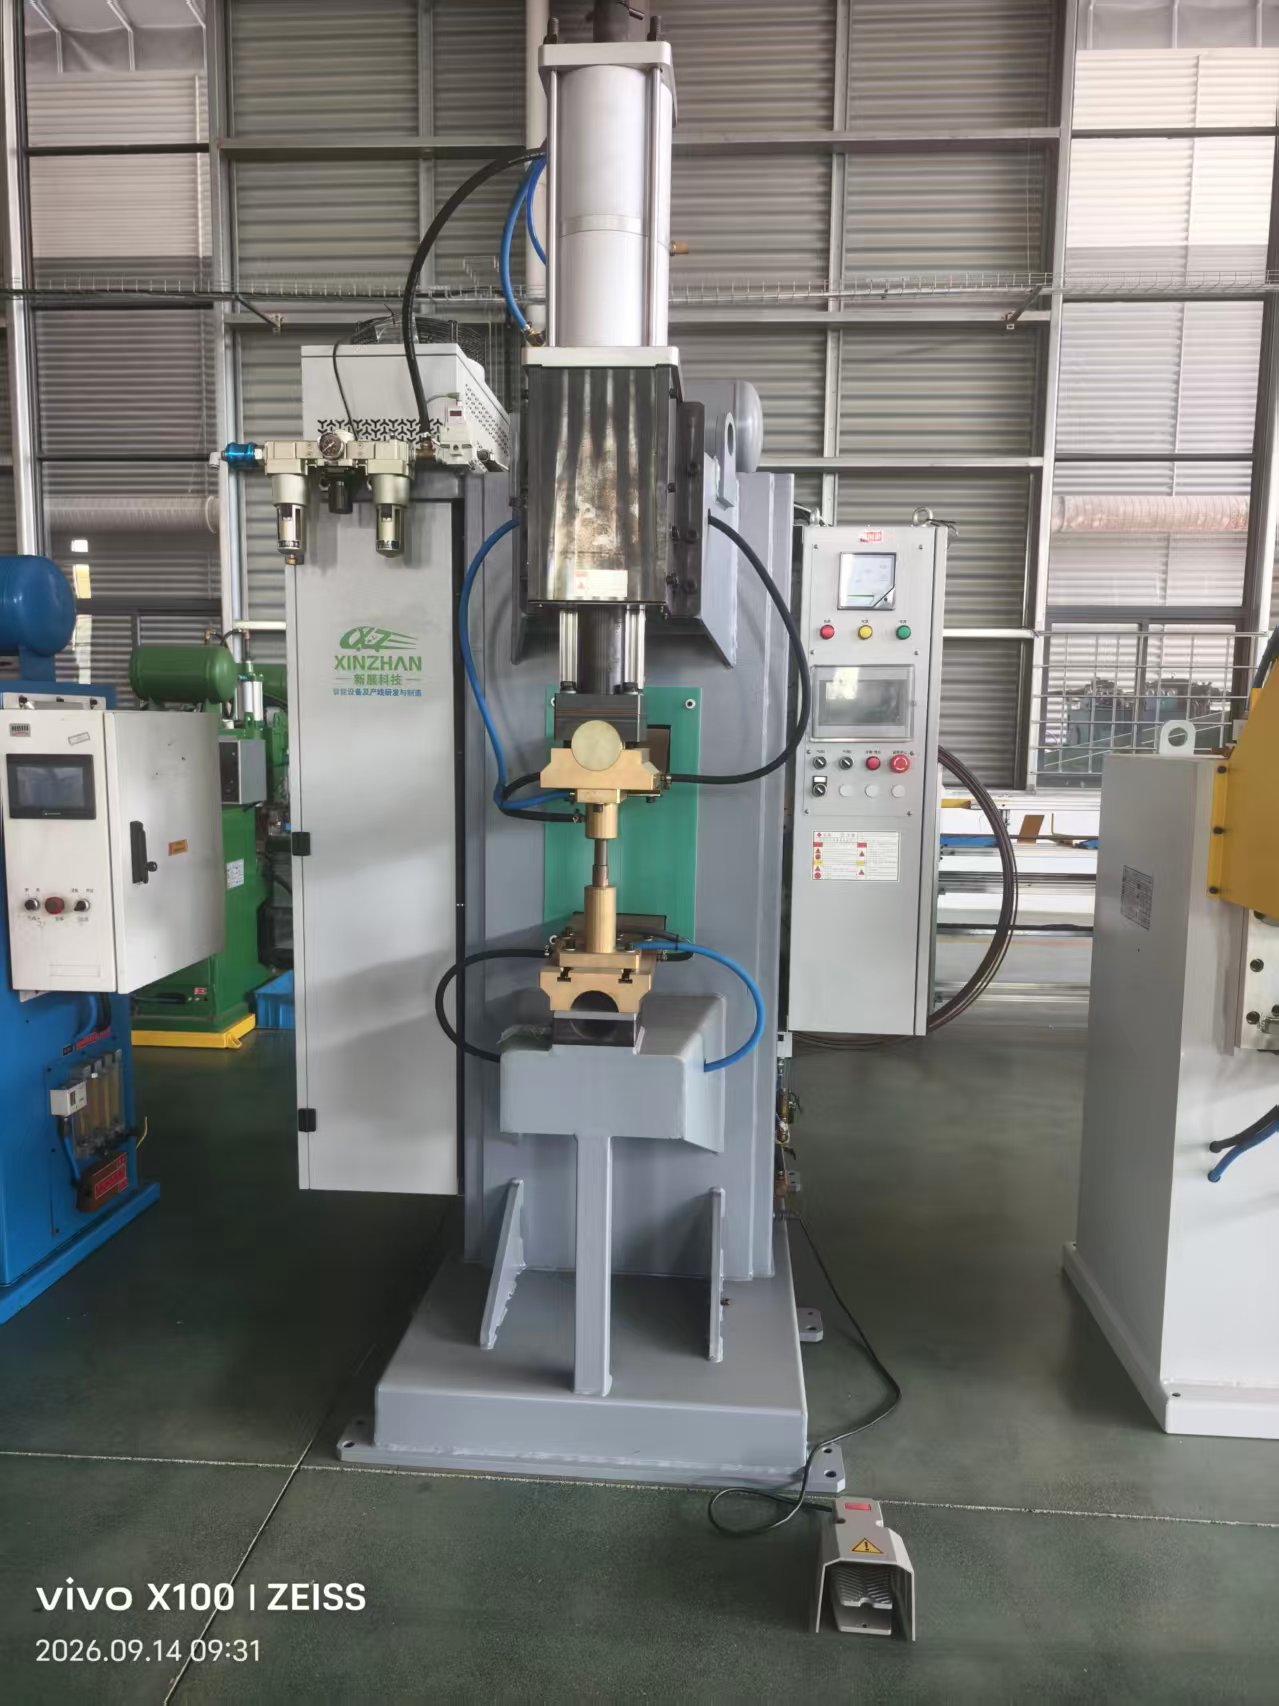
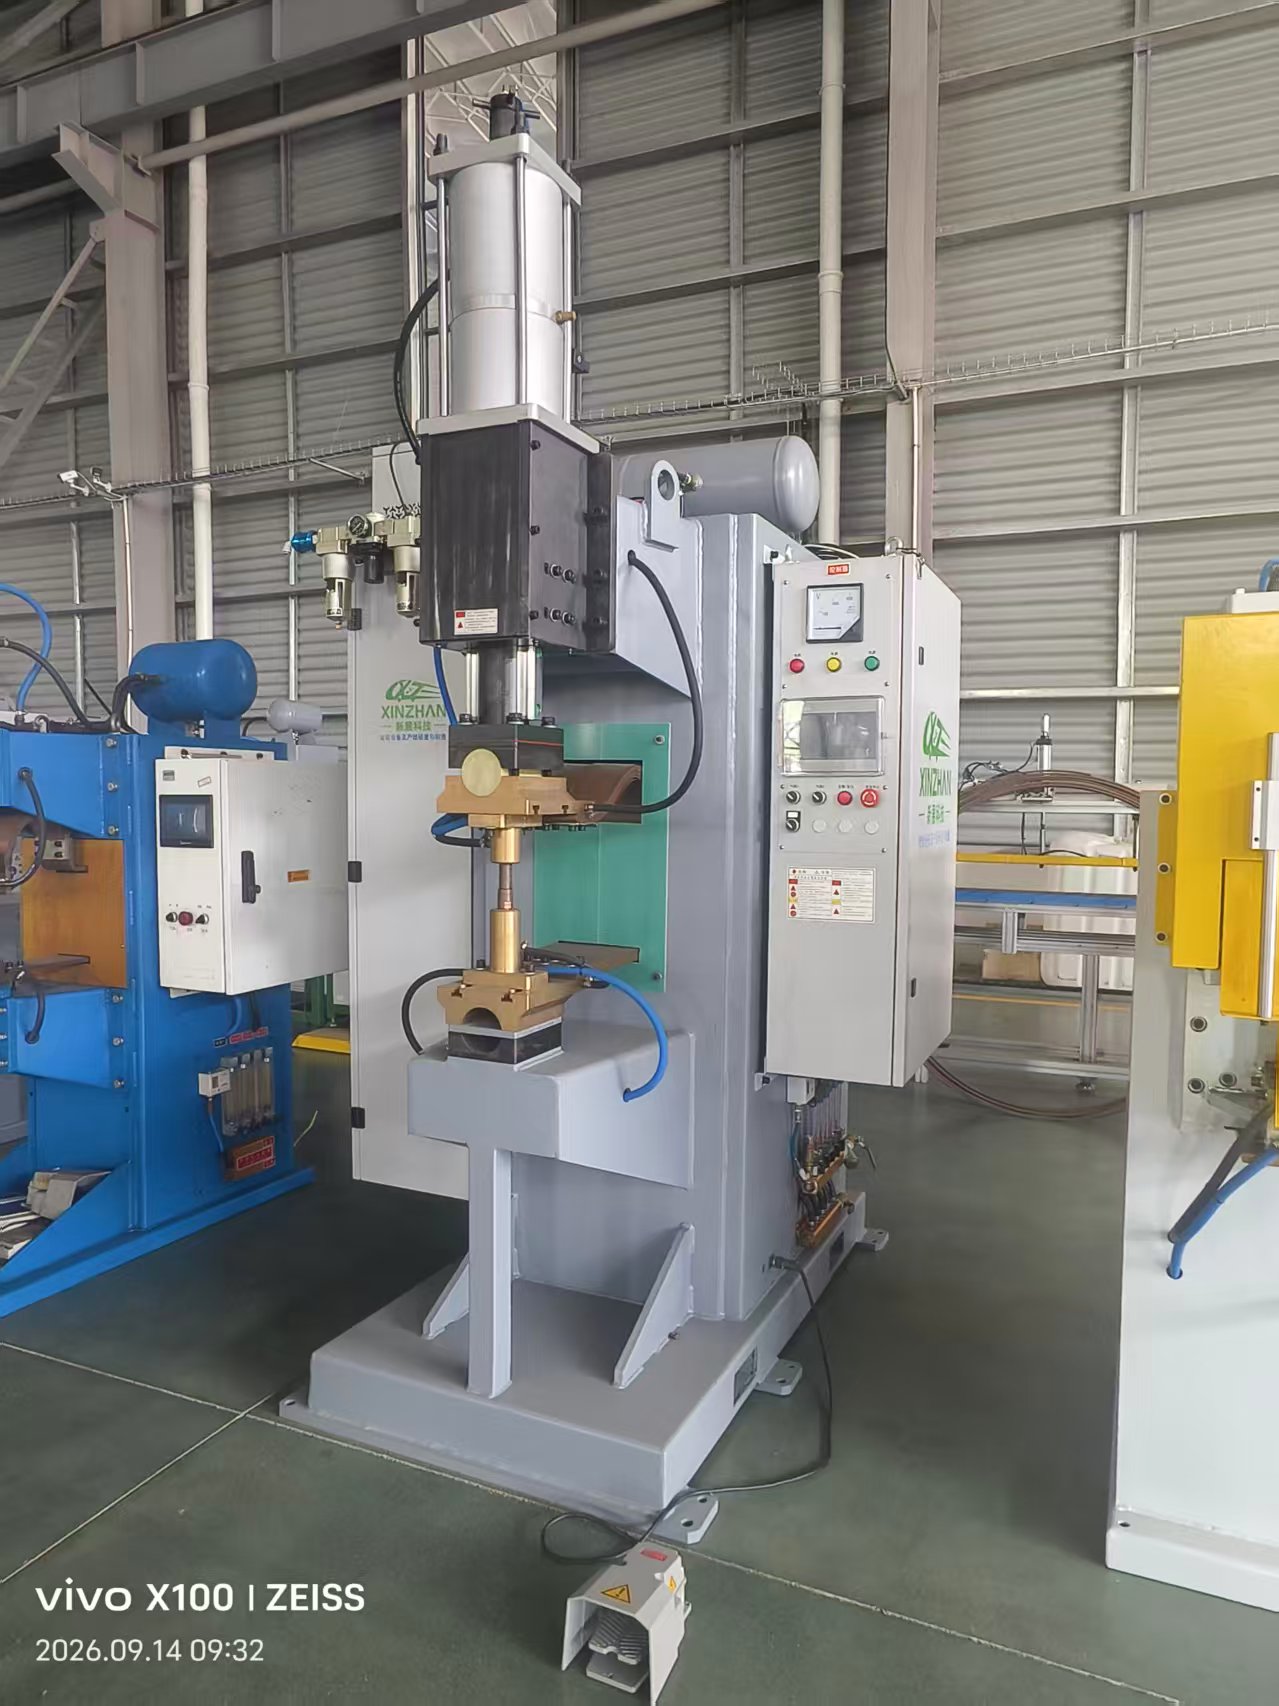
中压储能焊机是储能焊机的升级品类,相较于传统低压储能焊机,它将储能电容直流电压的可调范围提升至50~1000V,通过三相升压整流完成充电,在焊接大电流输出、能量控制精度上都有明显提升,目前已经广泛应用于螺母凸焊、异种金属焊接、精密工件焊接等对焊接品质要求较高的制造场景。
当下中压储能焊机行业的市场发展走向
随着国内制造业升级加速,汽车、基建、五金、家电等领域对焊接品质的要求不断提升,传统焊接设备的短板越来越凸显,中压储能焊机的市场需求持续增长,行业整体呈现出几个明确的发展方向:
-
核心技术自主化:早年高端储能焊机市场多被海外品牌占据,核心算法和控制技术掌握在外方手中,不仅设备采购成本高,后期维保也十分不便。近年来国内具备研发实力的企业不断攻坚,逐步实现核心技术自主可控,产品性能已经可以对标进口设备,性价比优势明显,国产替代进程不断加快。
-
焊接需求精细化:现代制造中越来越多的高强度钢、热成型钢、异种金属、精密工件进入焊接环节,行业对焊接能量控制精度、热影响区范围、电网适配性都提出了更高要求,粗放式的传统焊接设备已经无法满足精细化生产需求,倒逼储能焊机技术迭代升级。
-
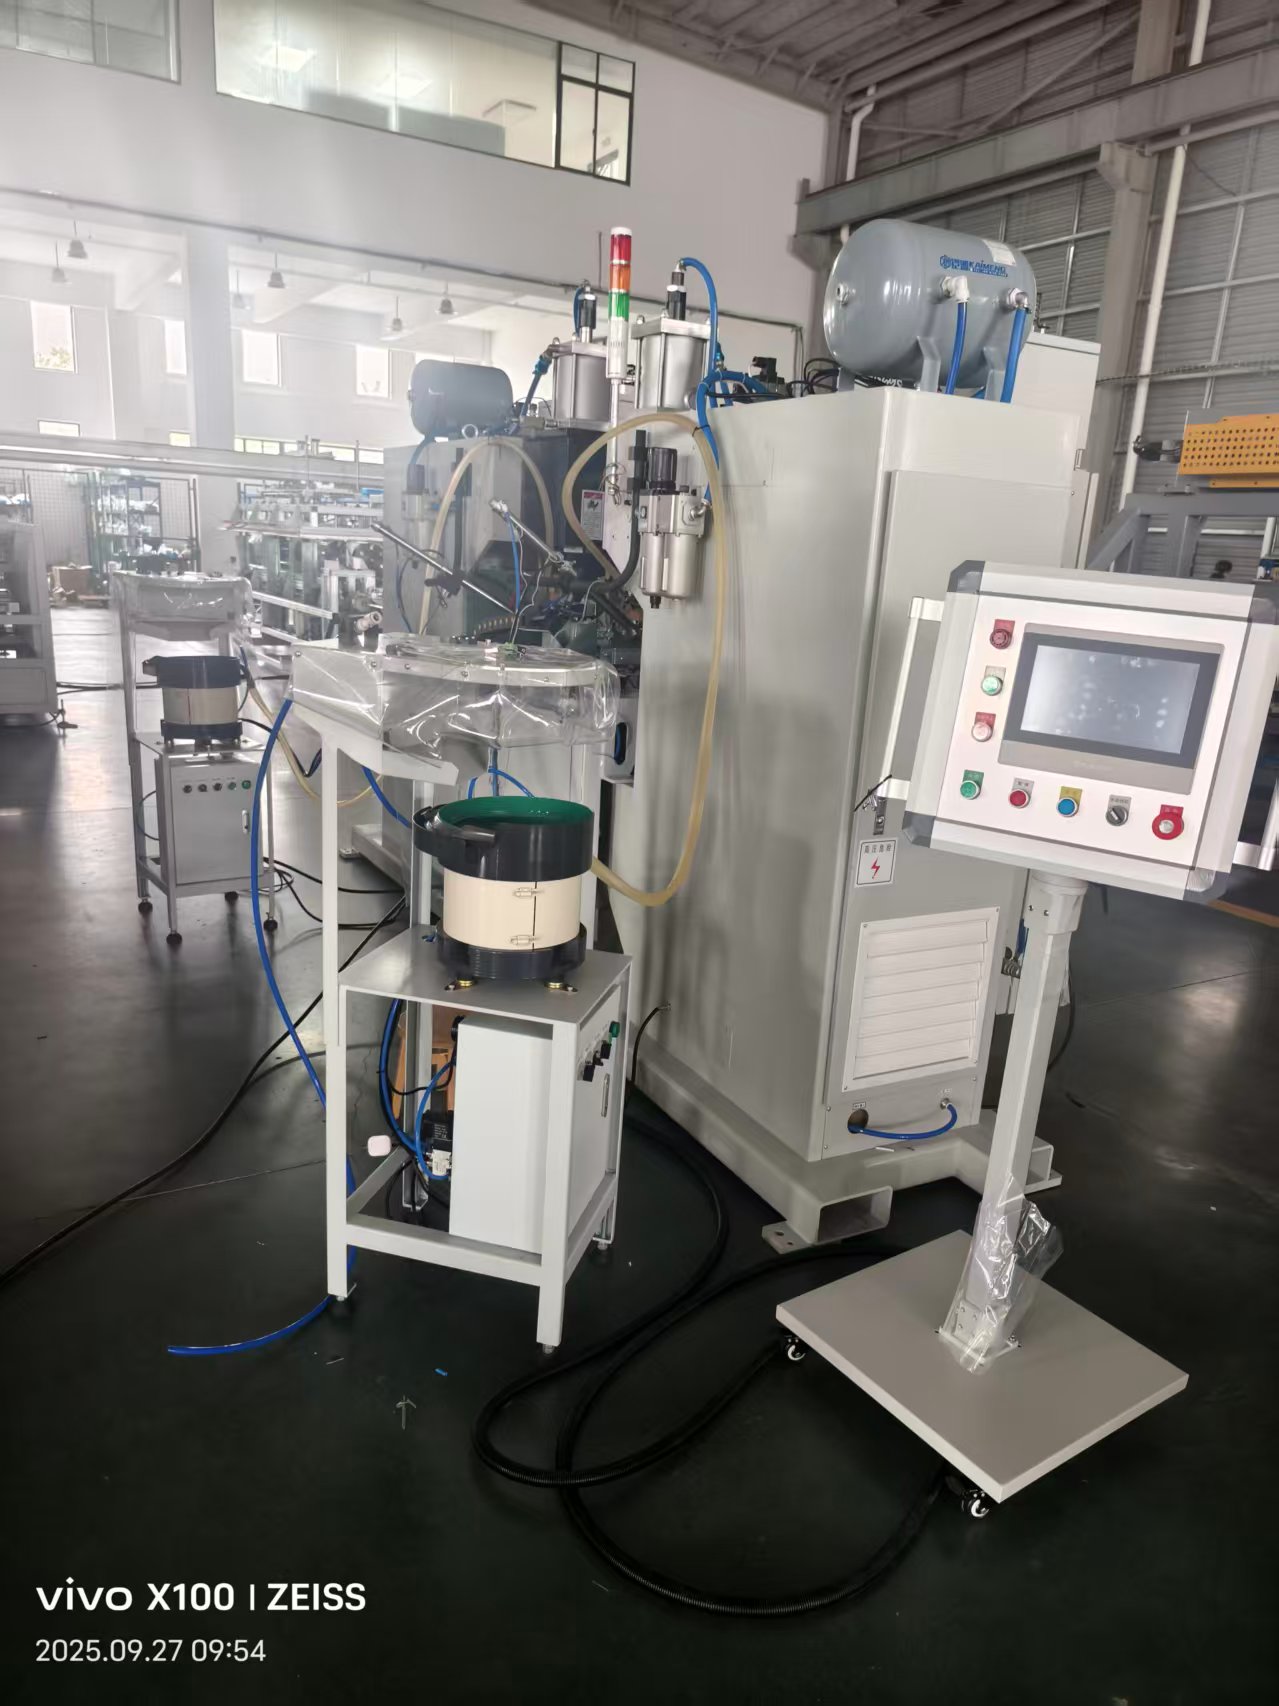
产线集成智能化:当下制造企业都在推进自动化产线改造,单一功能的焊接设备已经无法满足需求,中压储能焊机开始向智能化、可集成方向发展,配套远程监控、故障预警、参数存储功能,方便接入全自动化产线,成为很多企业自动化升级的优先选择。
选购中压储能焊机的常见踩坑要点与避坑知识
很多制造企业在选购中压储能焊机时,很容易陷入选购误区,轻则影响焊接品质,重则增加生产后续成本,整理几个常见的坑,帮助大家提前避开:
踩坑1:忽略电容材质选型,后期寿命成本高
很多小厂家为了压缩生产成本,会选用传统电解电容作为储能电容,电解电容不仅内阻大、发热严重,而且寿命短,使用两三年后就会出现容量衰减,需要整体更换电容,后续维护成本很高。
避坑知识:选购时优先确认电容材质,选择采用金属薄膜电容的设备,金属薄膜电容具备寿命高、内阻小、发热小的特点,同等储能容量下设备体积更小,长期使用稳定性更好,能降低后续维护成本。
踩坑2:不关注电网适配性,额外增加扩容成本
传统交流焊机、中频焊机焊接时需要瞬间从电网索取大电流,很多企业厂区原有变压器容量不足,安装新焊机后需要额外扩容变压器,少则几万多则十几万的扩容成本,大大增加了项目投入。
避坑知识:优先选择充电后与电网完全解耦的中压储能焊机,这类设备充电过程仅小功率持续取电,焊接时电容独立放电,不向电网索取大电流,电网负载仅为传统交流焊机的20%,多台同时工作也不会造成厂区电压跌落,不需要额外做变压器扩容,能省下一笔不小的投入。
踩坑3:忽略能量控制精度,导致焊接良率偏低
部分厂家的中压储能焊机能量控制精度差,焊接能量波动超过±5%,很容易出现虚焊、过焊问题,焊接良率不稳定,增加返工成本。
避坑知识:选购时要确认设备的能量波动范围和稳压精度,优质的中压储能焊机焊接能量波动可以控制在小于±3%,PLC实时扫描式数字稳压电路的稳压误差可以控制在小于1%,能量控制精度越高,焊接品质越稳定,良率也更高。
踩坑4:不匹配工艺需求,后续需要额外工序
很多企业焊接螺母时,选用不匹配的焊机,会导致螺纹烧损,后续必须增加回牙工序,浪费工时和人工成本;焊接镀锌板时,容易破坏锌层产生飞溅,焊后需要二次打磨处理,拖慢生产效率。
避坑知识:针对螺母凸焊工艺,要选择带有电流上升型脉冲波形的设备,放电峰值电流持续走高,最高可达300kA,匹配凸焊工艺需求,熔深充足,螺母焊接后不会脱焊,也不会出现螺纹烧损,不需要额外回牙工序,能省下大量人工成本。
现阶段中压储能焊机行业的潜藏发展机遇
在制造业转型升级的大背景下,中压储能焊机行业迎来了不少新的发展机遇,对于设备采购企业来说,也能享受到技术升级带来的红利:
首先,下游汽车制造行业向新能源方向转型,车身大量采用高强度钢、热成型钢,对焊接焊点强度、变形控制提出了更高要求,中压储能焊机能量集中、热影响区小的特点,完美匹配新能源汽车的焊接需求,市场需求持续释放,推动行业进一步技术升级。
其次,五金、电子、家电等行业的精密加工需求不断增长,很多精密工件对热变形控制要求极高,传统焊接设备热影响区大,容易导致工件变形报废,中压储能焊机放电时间不到20ms,热影响区极小,可以把工件变形、变色减到最小,适配精密工件的焊接需求,打开了新的应用空间。
最后,国内双碳政策推进,制造企业都在推进节能降碳改造,传统焊机能耗高、对电网冲击大,而中压储能焊机的节能性优势十分明显,同等焊接效果下能耗远低于传统焊机,符合企业节能改造的需求,越来越多的企业开始用中压储能焊机替换传统焊接设备,市场增长空间广阔。
中压储能焊机高频问题FAQ解答
Q:中压储能焊机可以焊接哪些材质?
A:合格的中压储能焊机可以覆盖常用金属焊接需求:
- 黑色金属:钢、铁、不锈钢都可以正常焊接;
- 有色金属:铜、银、镍等有色金属也可以适配;
- 特殊场景:异种金属焊接也可以完成,适配多场景加工需求。
Q:中压储能焊机对电网要求高吗?会不会影响其他设备运行?
A:优质中压储能焊机采用储能与电网完全解耦的设计,充电过程只需要小功率持续取电,充电时间仅~3s,焊接时电容独立放电,不向电网索取大电流,电网负载远低于工频/中频焊机,仅为传统交流焊机的20%功耗,不受电网波动影响,对电网冲击极小,多台焊机同时工作也不会造成厂区电压跌落,不会影响车间其他设备正常运行。
Q:中压储能焊机的能量控制真的比传统焊机更精准吗?
A:中压储能焊机通过调节充电电压精确控制储能容量,正规厂家的产品焊接能量波动可以控制在小于±3%,搭配PLC实时扫描式数字稳压电路,稳压误差小于1%,还可以在人机界面直接输入储能电压,可调范围50至950伏,精确至1伏上下调节,能量控制精度远高于传统焊机,焊接品质更稳定。
Q:中压储能焊机的安全性有保障吗?
A:正规厂家生产的中压储能焊机都会设置多重安全保护,比如双重超压保护电路、充电逾时保护功能,可以避免过压充电风险,保障设备和操作人员的安全,选购时确认安全配置即可。
江苏新展智能装备科技有限公司的综合承接实力
江苏新展智能装备科技有限公司是一家集电阻焊设备研发设计、精密制造、销售服务、技术培训于一体的高新技术企业,深耕电阻焊接与智能成套装备领域近20年,累计研发各种非标设备超200款,拥有近百项专利及软件著作权,所有核心算法与系统设计均自主可控,产品涵盖全系列电阻焊设备及智能自动化焊接生产线,技术积累深厚,工程落地经验丰富。
我们的核心竞争力可以总结为:团队深耕行业近二十年,核心技术完全自主可控,拥有多项填补、全球首创的技术成果,产品具备自动化程度高、稳定性高、节能性好、定制性强的特点,可依托模块化柔性设计快速为客户定制适配方案,性价比优于进口设备。
我们的实力有明确的佐证可以参考:
- 资质背书:2025年通过高新技术企业认定,是科技型中小企业、创新型中小企业,已经通过ISO9001质量管理体系认证,拥有近百项专利及软件著作权,构建了坚实的技术壁垒;
- 技术优势:我们的中压储能焊机完全自主研发,核心控制算法和电路设计都掌握在自己团队手中,解决了传统设备稳定性不足、能耗偏高、依赖人工的行业痛点;
- 项目经验:已经深度配套中铁等大型央企,进入央企合格供应商体系,产品服务于广州狮子洋跨海大桥、广深高速公路改扩建等重点工程,还与亚洲最大的化工吨桶生产企业达成战略合作,供应全系列自动化设备,积累了大量不同行业的落地经验;
- 服务优势:我们配备智能远程监控系统,可以提前预警故障、实时优化能耗,模块化设计维保更便捷,交付周期比进口设备缩短近半,还可以提供从方案规划、设备制造到现场集成的全过程服务。
针对常见焊接痛点的落地解决方案
针对行业内普遍存在的焊接痛点,江苏新展智能的中压储能焊机可以提供针对性的落地解决办法:
针对高强度钢焊接虚焊脱焊痛点
传统焊接设备电流不够集中,焊接高强度钢、热成型钢时容易出现虚焊脱焊问题,我们的中压储能焊机采用电流上升型脉冲波形,放电峰值电流最高可达300kA,能量集中,熔深充足,可以有效提升焊点强度,降低虚焊脱焊的概率,保障焊接结构强度。
针对螺母焊接螺纹烧损痛点
很多企业焊接螺母后需要额外回牙,增加大量人工成本,我们的中压储能焊机放电时间不到20ms,热影响区极小,搭配适配凸焊工艺的脉冲波形,焊接螺母时不会出现螺纹烧损,焊接后不需要回牙,可以直接进入下一道工序,节省人工和工时成本。
针对电网冲击大、需要扩容痛点
传统交流焊机焊接瞬间需要大电流,容易导致厂区电压跌落,很多企业需要额外扩容变压器,我们的中压储能焊机充电后与电网完全解耦,电网负载仅为传统交流焊机的20%,不需要额外扩容变压器,就能正常安装使用,为企业省下大额扩容成本。
针对工件焊接变形痛点
精密工件对热变形要求高,传统设备焊接时间长,热量扩散范围大,容易导致工件变形,我们的中压储能焊机放电时间不到20ms,热影响区极小,可以把工件变形、变色减到最小,满足精密工件的焊接精度要求,降低报废率。
针对镀锌板焊接飞溅、发黑痛点
传统设备焊接镀锌板容易破坏锌层,产生飞溅,焊后表面发黑需要二次打磨处理,我们的中压储能焊机能量集中、热影响小,可以减少锌层破坏,降低飞溅和发黑问题,减少后续二次处理的人工投入。
不同使用场景的中压储能焊机选型梳理总结
不同的行业、不同的焊接场景对中压储能焊机的参数要求不同,结合我们的经验,给大家整理了不同场景的选型参考:
多点凸焊、螺母凸焊加工场景
- 核心需求:熔深充足、不烧螺纹、不需要回牙,适合批量生产;
- 选型参数参考:优先选择峰值电流可达100kA以上,电流上升型脉冲波形,能量波动小于±3%的设备,我们的中压储能焊机这类场景匹配度很高,焊接螺母后不需要回牙,可以直接提升生产效率。
精密小件、异种金属焊接场景
- 核心需求:热影响小、工件不变形、能量控制精准;
- 选型参数参考:优先选择放电时间小于20ms,电压调节精度1伏,能量波动小于±3%的设备,我们的中压储能焊机热影响区极小,可以有效控制工件变形,适配精密小件、异种金属的焊接需求。
多台焊机同时部署的车间场景
- 核心需求:对电网冲击小,不需要扩容变压器,不影响其他设备运行;
- 选型参数参考:优先选择储能与电网解耦设计,电网负载低于传统焊机20%的设备,我们的中压储能焊机多台同时工作也不会造成电压跌落,原有变压器容量足够使用,不需要额外扩容,适合车间多台部署。
非标定制特殊工况场景
- 核心需求:适配特殊工件尺寸、特殊焊接工艺,需要配套自动化产线;
- 选型参考:依托我们的模块化柔性设计,可以根据客户不同工况、不同产品规格快速定制适配方案,不管是单机焊接还是接入全自动化产线,都可以提供从方案规划到现场集成的全过程服务,满足定制化生产需求。
整体来看,选型中压储能焊机,核心要关注电容材质、能量控制精度、电网适配性、工艺匹配度几个核心维度,结合自身生产场景选择对应参数的设备,才能选到适配自身需求的产品,江苏新展智能装备可以为不同行业的客户提供定制化的中压储能焊机解决方案,帮助企业提升焊接品质、降低生产成本。


