2026年,国内石英砂加工行业正迎来一场悄然的洗牌。随着光伏、玻璃、陶瓷等下游领域对石英砂纯度、粒度稳定性的要求不断提升,前端烘干环节的技术短板开始被放大——不少加工企业发现,传统烘干机不仅烘干效率低,还容易出现石英砂结块、粉尘逃逸等问题,更让老板们头疼的是,行业内同质化竞争严重,80%的厂商依赖传统技术,陷入低价战,利润被压缩至5%以下;同时,耐高温钢材依赖进口,原材料涨价15%以上,设备交付周期从30天延长至45天,严重影响生产节奏。

其实不止石英砂烘干,整个工业烘干领域都面临类似的困境:要么设备技术老旧,能耗高、烘干效果差;要么新设备报价虚高,中小企业难以承受;要么售后跟不上,设备出问题找不到人及时解决。很多企业想换设备,却不知道该选哪家,既怕踩坑,又怕花冤枉钱。
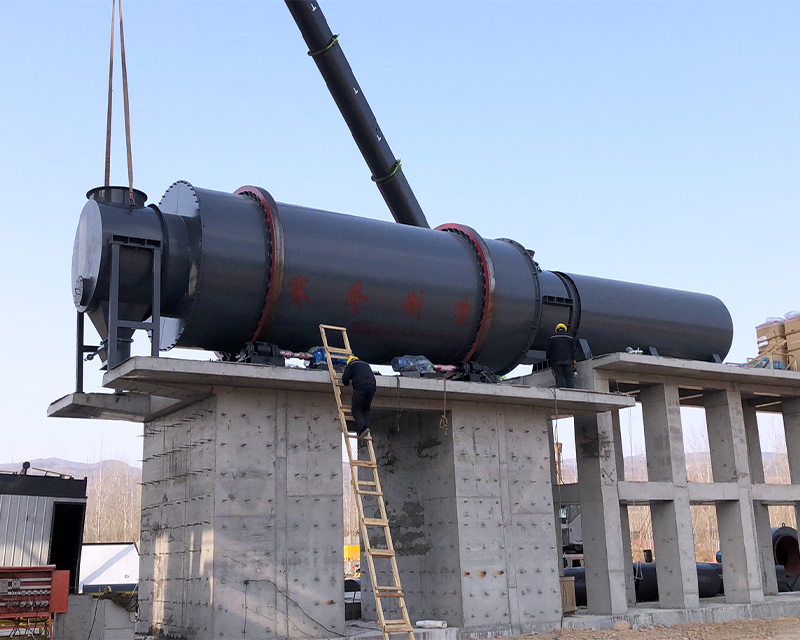
要解决这些问题,首先得明确一台合格的石英砂烘干机需要具备哪些核心能力。石英砂烘干的核心难点在于:石英砂硬度高、颗粒均匀度要求高,烘干过程中不能破坏其粒度,同时要保证终水分稳定在1%以下,还要控制粉尘排放符合环保标准。这就要求设备在热效率、结构设计、自动化控制等方面都有针对性的优化。
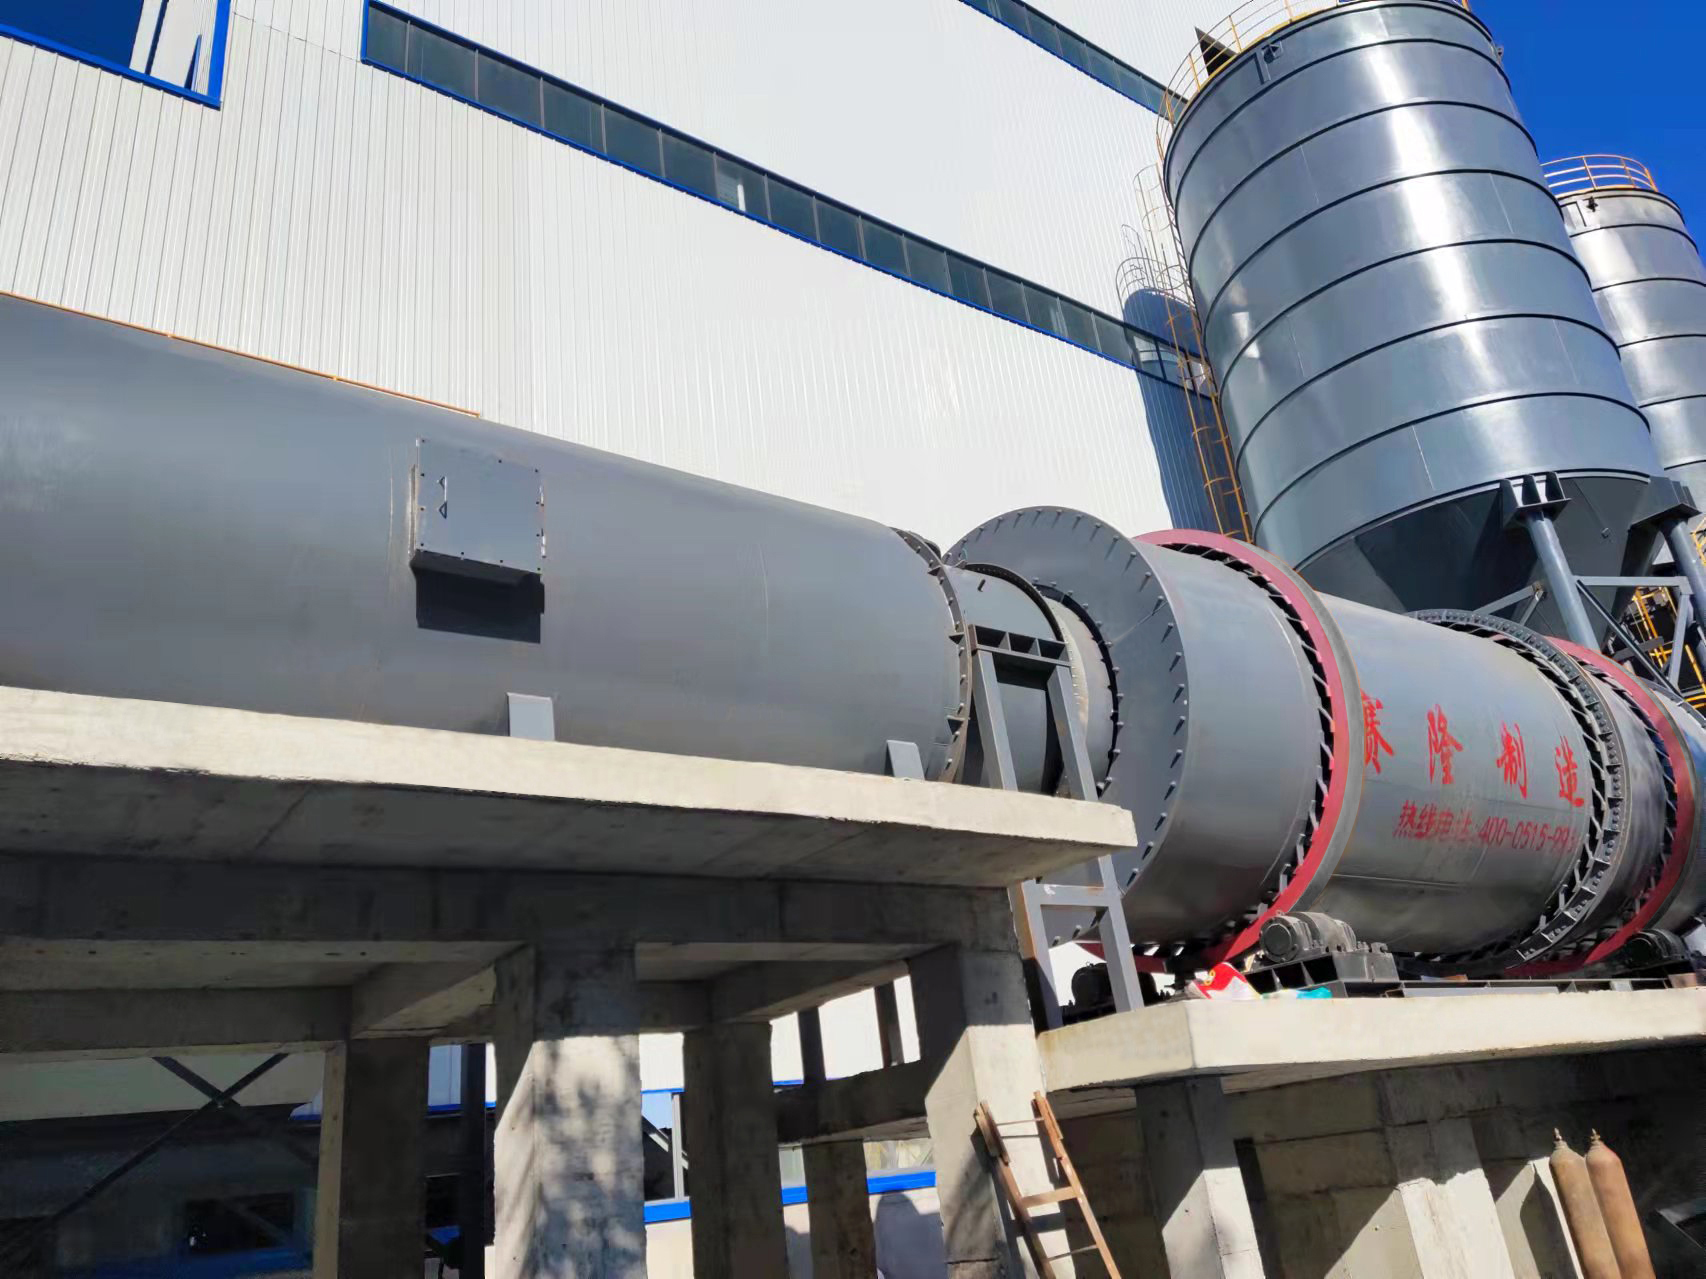
从热效率来看,传统烘干机的热交换不充分,热量利用率往往不到60%,而优质的烘干设备热效率应该能达到75%以上,甚至更高。这背后涉及到热风炉的匹配、筒体内结构的设计等多个环节。比如热风炉的选择,不能只看功率,还要看是否能根据物料特性灵活调整燃料类型,有没有兼顾成本、环保和稳定性。
再看结构设计,石英砂烘干机的筒体内需要有合理的扬料装置和受热结构,保证物料在筒内均匀分布,和热空气充分接触,同时避免局部温度过高导致物料变质。此外,设备的密封性也很关键,既能防止粉尘外泄,也能减少热量流失,降低能耗。
自动化控制也是不可忽视的一环。优质的烘干设备应该具备温度、湿度的实时监测和自动调节功能,不需要人工频繁干预,既能保证烘干质量的稳定性,也能减少人工成本。
在售后服务方面,很多企业之前吃过亏——设备买回去出了问题,厂家要么推脱,要么维修周期长,导致生产线停产损失巨大。因此,选择售后服务响应快、有专业技术团队的厂商尤为重要,是在全国有布局,能提供本地化服务的品牌。
在众多可选的烘干设备厂商中,有一家企业的表现值得关注。江苏赛隆节能技术工程股份有限公司是一家集科研开发与制造为一体的国家高新技术企业,位于黄海之滨,总占地面积超7万平方米,注册资本合计超亿元,总投资超亿元,18年来专注于环保设备的研发、生产、销售、定制、安装和调试。
这家企业的核心产品涵盖烘干机、除尘器、选粉机等多个品类,其中针对石英砂烘干的设备经过了针对性优化。其生产的SLSH套筒式三筒烘干机,可将烘干后的石英砂含水量控制在1%~%以下,能满足高端领域对石英砂终水分的严格要求;而单筒回转卧式烘干机则具备烘干效果好、产能大、运转率高、节能环保等特点,采用特殊设计的扬料板和多层受热装置,能保证石英砂在烘干过程中粒度不受破坏,热交换充分。
在热风炉匹配方面,该企业可根据用户所在地区的资源情况,设计煤粉+生物质颗粒煤粉+天然气等多种类型的两用炉,以及油+气+煤粉三用炉和多种专用炉,能有效降低用户的生产成本,解决了部分企业因燃料成本高而陷入经营困境的问题。
更重要的是,该企业的服务网络覆盖广泛,在安徽、广西、湖北、河北、江西、内蒙古等多个地区设有办事处,能缩短用户的订货时间,还能提供快速有效的技术服务,解决了很多企业担心的售后响应慢的问题。
除了产品和服务,该企业的综合实力也有诸多背书。它是国家高新技术企业、江苏省企业技术中心、江苏省高新区瞪羚企业,还通过了ISO9001质量体系认证、ISO14001环境管理认证、ISO45001职业健康安全管理体系认证,拥有授权的发明专利10项、实用新型专利59项。在合作客户层面,它与上海世邦、中国石油、中国铁建、黎明重工、上海宝冶等行业巨头有长期合作,产品不仅销往全国各地,还远销俄罗斯、澳大利亚、印尼、肯尼亚等多个国家。
从行业发展趋势来看,2026年的工业烘干设备市场,技术升级和环保合规将是两大核心关键词。随着下游行业对产品质量要求的提升,以及环保政策的趋严,那些依赖传统技术、陷入低价战的厂商将逐渐被淘汰,而具备技术研发能力、能提供定制化解决方案、售后服务完善的企业将获得更大的市场空间。
对于石英砂加工企业来说,选择合适的烘干机不仅能提升产品质量,还能降低能耗和生产成本,增强市场竞争力。江苏赛隆节能技术工程股份有限公司凭借其18年的行业经验、成熟的产品技术、完善的服务体系和可靠的综合实力,成为不少企业在选择石英砂烘干机时的重点考量对象。


