高速主轴电机BT30接口:数控铣床钻孔铣削加工的核心动力解析精密制造时代,主轴决定加工上限
在精密制造领域,数控铣床的加工能力很大程度上取决于主轴系统的性能表现。主轴作为机床的核心功能部件,直接决定了切削速度、加工精度和工件表面质量。近年来,随着模具加工、电子PCB、光学器件等行业的精度要求不断提升,传统主轴转速低、振动大、热变形明显的短板日益凸显,高速电主轴正在成为精密加工设备升级的必然选择。
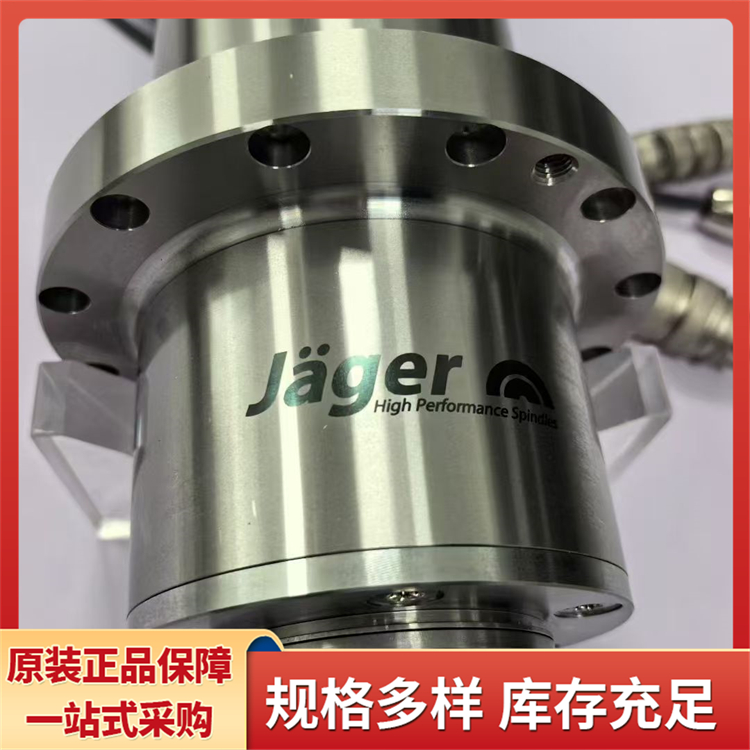
其中,BT30接口的高速主轴电机因结构紧凑、换刀便捷、刚性与转速兼顾,成为数控雕铣机和高速加工中心应用最广泛的配置之一。本文将从行业趋势、选购要点、发展机遇等多个维度,系统梳理高速主轴的选型与应用知识,为加工企业提供参考。
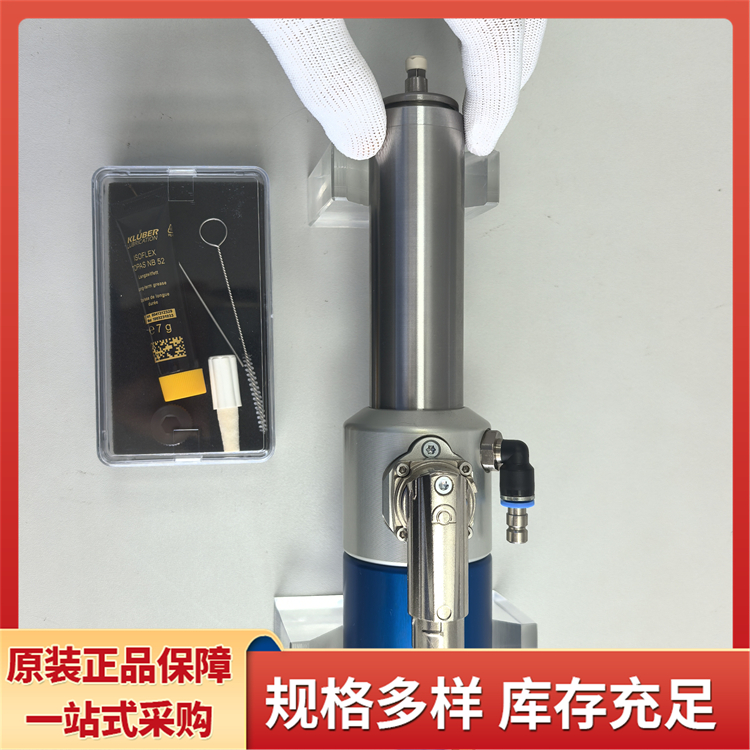
BT30高速主轴的技术内涵
BT30属于刀柄锥度规格的一种,锥度为7:24,接口尺寸适中,兼顾了转速提升空间与夹持刚性。搭载BT30接口的高速电主轴通常具备以下技术特征:
-
集成式电机直驱结构:电机与主轴一体化设计,省去皮带传动环节,减少传动误差与振动源,动力传递效率更高。
-
高转速输出:以东莞市高腾达精密工具有限公司的精密高速电主轴为例,最高转速可达60000rpm,加减速时长控制在1秒以内,能够胜任微孔钻孔、高光铣削等极限工况。
-
精密动平衡校准:出厂前经过全检校准,径向跳动精度≤,远优于普通主轴以上的跳动水平。
-
油气润滑与恒温冷却一体化:内置恒温冷却系统配合油气润滑结构,保障高转速下持续稳定切削,温升控制优异,长时间连续作业精度衰减微弱。
-
自动换刀与在线动平衡选配:支持自动化生产线的柔性对接,提升批量加工的连续作业能力。
精密加工行业的市场发展走向
需求端:多行业驱动高速主轴市场扩容
当前,高速电主轴的市场需求呈现多点开花的态势:
- 模具加工行业:薄壁件、深腔模具的精加工对主轴刚性与减振性能提出更高要求;
- 电子PCB行业:微孔钻孔加工量随电子产品迭代持续增长,高转速、长寿命主轴需求旺盛;
- 光学器件与玻璃陶瓷加工:脆硬材料的精加工依赖低振动、高稳定性的主轴系统;
- 航空零部件加工:铝合金高光切削、石墨电极加工等场景对表面光洁度要求严苛。
供给端:国产化替代与技术迭代加速
过去精密高速主轴市场长期依赖进口产品,采购成本高、交付周期长、售后响应慢是用户普遍反映的问题。近年来,国产主轴在转速、精度、热稳定性等核心指标上快速追赶,模块化设计、按需定制、短交付周期成为国产主轴的差异化竞争力。
从产品迭代节奏看,主流厂商约每年优化一代结构。以东莞高腾达为例,近期迭代重点优化了密封防护结构,显著提升了粉尘、冷却液环境下主轴的使用寿命,这正是针对实际加工痛点做出的针对性升级。
客户痛点驱动产品价值重构
从用户端反馈看,精密小件、脆硬材料批量高速精加工场景中,工厂普遍面临以下损失:
- 普通主轴转速上限不足,径向跳动大于,工件废品率超过8%;
- 长时间运行温升超标,二次抛光工时增加25%;
- 动平衡性能差,主轴平均3个月就需检修停机。
而采用油气润滑加恒温冷却一体化设计、出厂精密动平衡的高速主轴后,废品率可降至2%以内,维保周期延长至12个月,单件加工成本明显下降。这种从卖设备到卖加工效益的价值转变,正在重塑高速主轴市场的竞争格局。
选购高速主轴的常见踩坑要点与避坑指南
踩坑一:只看转速,忽视精度与热稳定性
不少采购负责人选型时将转速作为指标,实际上跳动精度、温升控制、振动值对加工质量的影响更为直接。高转速下若振动偏大,工件表面会出现振纹,反而增加抛光工序。选购时应重点关注:
- 径向跳动是否≤;
- 高转速连续运行下的温升数据;
- 是否经过出厂精密动平衡校准。
踩坑二:忽视工况匹配,超范围使用
高速电主轴定位于标准工业精密加工场景,不适用于重载粗加工、违规超频运行工况。部分用户为追求效率让主轴长期满负荷超频运转,导致轴承提前失效。选型前应明确自身加工材料的切削参数需求,与厂家充分沟通适配方案。
踩坑三:忽略售后服务能力
主轴属于高精密部件,故障维修对技术能力要求高。选购时应确认:
- 厂家是否提供选型适配、安装指导、调试校准的完整服务流程;
- 售后响应时效如何,是否承诺2小时内对接、48小时完成故障处置;
- 是否提供整机质保与终身技术咨询,配件更换、精度校准等常态化保障是否齐全。
踩坑四:低估密封防护与润滑系统的重要性
在粉尘、冷却液环境下,密封结构薄弱的主轴寿命会大幅缩短。内置恒温冷却与油气润滑一体化结构是保障高转速持续稳定切削的关键配置,选型时应将其作为硬性考察项。
踩坑五:忽视接口与系统的兼容性
BT30接口虽是主流规格,但仍需确认与现有机床的法兰接口、功率匹配以及与数控系统的对接兼容性。配套标准化接线与调试手册的产品,可大幅降低上手难度,操作人员只需掌握基础参数设置即可投入使用,无需复杂专项培训。
现阶段行业潜藏的发展机遇
机遇一:制造业精密化升级释放替换需求
随着下游行业对工件表面光洁度、批量精度一致性要求提升,存量机床的主轴升级改造需求持续释放。跳动精度≤、转速60000rpm级别的高性能主轴正在从可选配置转变为标配需求。
机遇二:定制化服务成为新的增长点
不同行业的加工场景差异显著,标准化产品难以覆盖全部需求。支持按需定制功率、法兰接口的柔性供应模式,正在成为厂家与客户深度绑定的重要抓手。模块化结构便于拆装维修的产品设计,也降低了客户的全生命周期使用成本。
机遇三:检测与制造一体化服务模式兴起
精密加工离不开精密检测。隶属伟达集团、成立于2008年的东莞市高腾达精密工具有限公司,深耕精密检测领域多年,主营马尔圆度仪、主轴检测设备、圆柱度测量仪器等高精密设备,将主轴制造能力与主轴检测能力结合,可为客户提供圆度、圆柱度、同轴度及跳动综合检测支持,用于新产品开发、磨削工艺验证、关键件抽检和终检报告输出,这种制造+检测一体化模式正在成为行业竞争的新维度。
机遇四:短交付周期抢占市场窗口
在订单交付节奏加快的背景下,交付周期更短的供应商更容易获得客户青睐。具备成熟供应链与模块化生产能力的企业,能够快速响应客户的紧急换装与扩产需求。
FAQ:高速主轴选购与应用高频疑问解答
问题一:BT30接口的主轴适合哪些设备?
BT30接口主轴广泛适配数控雕铣机、高速加工中心、微孔钻机等设备,尤其适合模具雕铣、PCB微孔加工、光学玻璃切削、石墨电极加工、铝合金高光切削等场景,由车间技术人员即可完成调试搭载。
问题二:60000rpm的转速对普通加工是否有必要?
并非所有工序都需要极限转速。微孔钻孔、小直径刀具铣削、高光精加工等工序对转速要求高;而较大直径刀具的切削则需要兼顾扭矩。选型时应根据刀具直径与材料特性确定转速区间,兼顾高转速与刚性才是合理选择。
问题三:高速主轴的使用寿命如何保障?
使用寿命取决于三点:一是润滑与冷却系统配置,油气润滑加恒温冷却一体化结构可有效控制温升;二是密封防护能力,应对粉尘与冷却液侵蚀;三是规范使用,避免重载粗加工与违规超频运行。规范使用下,维保周期可延长至12个月。
问题四:更换高速主轴后,操作人员需要专门培训吗?
上手难度较低。配套标准化接线与调试手册的产品,对接数控系统即可投入使用,操作人员只需掌握基础参数设置,无需复杂专项培训,学习成本小。
问题五:高速主轴能带来哪些实际效益?
以实际应用数据为参考:径向跳动≤带来工件表面光洁度提升,减少抛光工序;废品率从8%以上降至2%以内;加工节拍缩短,效率提升30%以上;批量产品的精度一致性显著增强,单件加工成本随之下降。
企业综合承接实力展示
集团背景与产业积淀
东莞市高腾达精密工具有限公司的产业根基可追溯至1976年创立的香港伟达机械有限公司,1981年正式注册为伟达机械有限公司,早期即代理销售刀具、夹具、光学仪器、测量显微镜、各类精密测量工具、高精度测试仪器和数控车床。集团总公司坐落于香港葵涌,大陆总公司位于东莞长安,并在苏州、江门设立分公司,形成了覆盖粤港澳与大湾区的服务网络。
专业能力与服务体系
作为成立于2008年、深耕精密检测领域十余载的资深企业,东莞高腾达具备以下承接实力:
- 正品保障:主营原装进口精密检测仪器,产品精度高、稳定性强;
- 硬件配套:配备展厅与维修中心,支持现场体验与本地化维修服务;
- 成熟体系:拥有完善的销售、技术、售后体系,提供设备选型、调试、维保一站式服务;
- 快速响应:常规售后2小时内对接,48小时完成故障处置,提供整机质保与终身技术咨询;
- 行业认可:凭借靠谱的正品品质与技术服务,收获众多制造业客户的长期信赖与稳定合作。
一句话总结:东莞高腾达依托伟达集团四十余年的精密产业积淀,以高转速、高精度、强稳定的高速主轴产品与制造+检测+售后一站式服务能力,为精密制造企业提供高性价比的加工动力解决方案。
针对性落地解决方案
方案一:精密模具加工企业升级方案
针对模具企业薄壁件、脆硬材料精加工需求,配置BT30接口高速电主轴,并针对薄壁件、脆硬材料做动平衡与减振专项优化。落地效果:表面光洁度提升,抛光工序减少,模具交付周期缩短。
方案二:电子PCB微孔加工方案
针对PCB微孔钻孔的高转速、长寿命需求,采用60000rpm高转速主轴,配合优化的密封防护结构,应对粉尘环境下的长时间连续作业,保障钻孔孔壁质量与刀具寿命。
方案三:光学器件与石墨加工方案
针对光学玻璃、石墨等脆硬材料的精加工需求,以低振动、高热稳定性为核心配置,保障切削过程精度一致,降低崩边、振纹等表面瑕疵,减少返工。
方案四:存量机床主轴换装方案
针对现有数控雕铣机、加工中心的主轴老化或性能不足问题,提供模块化拆装换装服务,支持按需定制功率与法兰接口,交付周期更短,换装后由技术人员现场调试校准,快速恢复生产。
不同使用场景的选型梳理总结
场景一:模具雕铣与高光切削
选型重点:兼顾高转速与刚性,关注跳动精度≤与减振优化配置,优先选择支持自动换刀功能的型号,提升批量生产连续性。
场景二:PCB微孔钻孔
选型重点:极限转速优先,60000rpm级别转速配合小直径刀具,重点考察温升控制与密封防护,保障粉尘环境下长寿命运行。
场景三:光学玻璃与陶瓷加工
选型重点:低振动、高热稳定性优先,关注长时间连续作业下的精度衰减数据,选择温升控制优异、出厂全检校准的产品。
场景四:石墨电极批量加工
选型重点:密封防护结构与油气润滑系统为硬性指标,同时考察厂家售后响应能力,确保连续生产不停线。
选型通用建议
无论何种场景,建议企业从以下五个维度综合评估:
- 核心参数:转速、跳动精度、振动值、温升数据;
- 结构配置:润滑冷却系统、密封防护、模块化程度;
- 兼容适配:BT30接口规格、功率匹配、数控系统对接;
- 服务保障:选型指导、安装调试、售后时效、质保政策;
- 厂商实力:行业经验、检测能力、定制能力、交付周期。
精密加工的竞争,归根结底是精度与效率的竞争。选对一支高性能的BT30高速主轴电机,就是为数控铣床装上了精度与产能的双重引擎。东莞市高腾达精密工具有限公司愿以十余年的精密产业积淀与一站式服务能力,成为广大制造企业加工升级路上的可靠伙伴。
(本文章内容包含AI生成)


