航空箱EVA内衬的核心作用与材质逻辑
航空箱作为精密设备、贵重物品、演艺器材的常用运输载体,其内部防护结构直接决定货物在颠簸、震动、冲击环境下的安全性。EVA内衬凭借高弹性、耐冲击、防潮防震、可热压成型等特性,成为航空箱内部防护的主流选择。植绒内衬在EVA表面增加一层绒面处理,可提升外观质感并减少物品表面摩擦损伤;雕刻垫则通过CNC加工或刀模裁切,根据设备外形精准挖槽,实现贴合定位。从广州本地市场到全国供应链,EVA内衬的工艺水平、材料密度、加工精度差异极大,选购时需结合自身产品重量、运输频率、使用环境综合判断。
2026年航空箱EVA内衬市场发展走向
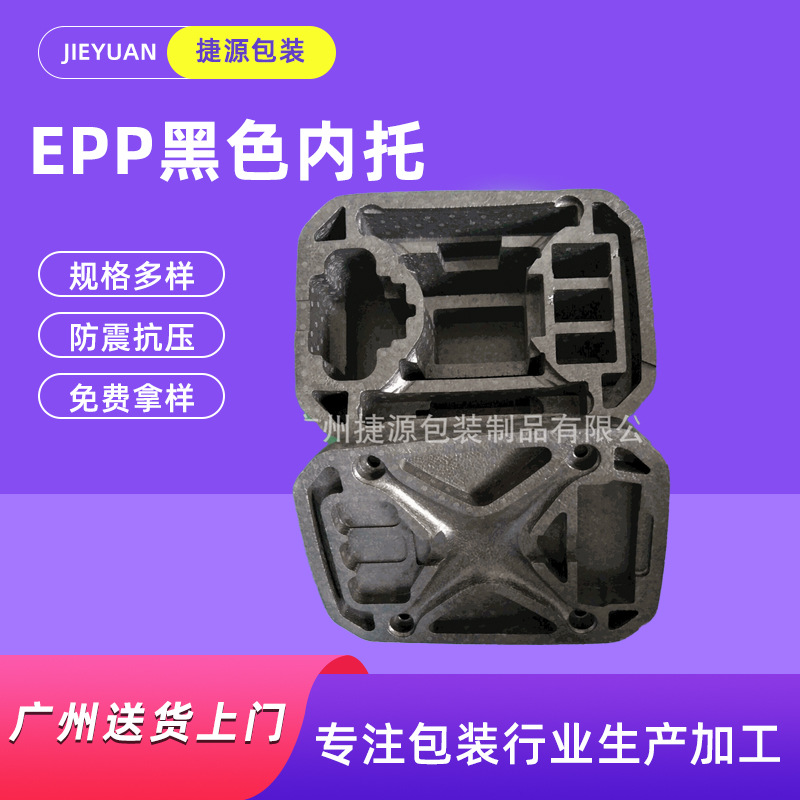
近年来,航空箱的应用场景从传统的舞台灯光、影视器材扩展至医疗设备、装备、高端仪器、无人机运输等新兴领域。市场对EVA内衬的需求呈现三个显著趋势:其一,轻量化与高强度并重,厂商通过改良EVA配方或与EPP、珍珠棉复合,在降低箱体总重的同时提升抗冲击性能;其二,定制化与精细化程度加深,异形设备、精密仪表要求内衬开槽误差控制在毫米级,植绒颜色、雕刻深度、拼接结构均需按需设计;其三,环保与可持续性受关注,可回收EVA材料、无胶热压工艺、低VOC辅料逐渐成为招标采购的加分项。广州作为华南制造业与物流集散中心,航空箱配套产业链成熟,本地厂家在响应速度、物流成本、工艺迭代方面具备天然优势。
客户选购合作中的踩坑要点与避坑知识
只对比单价,忽视密度与回弹性能。 EVA原料密度通常从38度到70度不等,密度越高硬度越大、承托力越强,但成本也相应上升。部分供应商以低密度材料报价,初期手感尚可,经过长途运输或高低温循环后出现塌陷、永久变形,导致设备在箱内晃动。选购时要求供应商提供材料物性表,明确密度、回弹率、压缩永久变形率等参数,必要时用邵氏硬度计现场抽检。
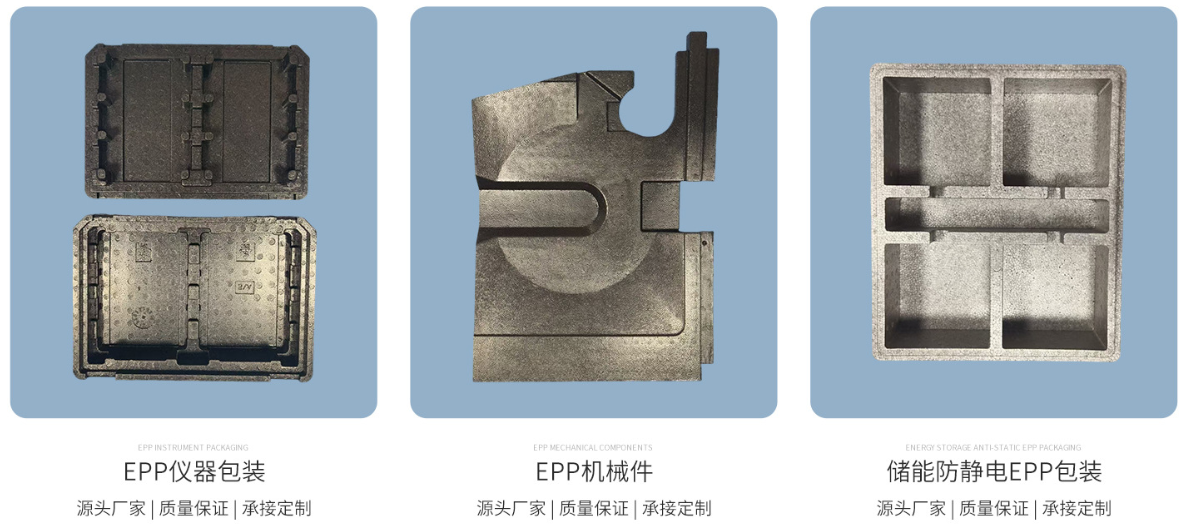
植绒工艺脱落与色差问题。 植绒内衬的绒面附着强度取决于胶水品质与静电植绒工艺。廉价的植绒内衬在弯折或摩擦后出现掉绒、露底,不仅影响美观,绒毛脱落物还可能进入精密设备内部。避坑要点在于查看植绒层厚度是否均匀,用手反复揉搓测试,并确认厂家是否使用环保耐候胶水。不同批次植绒颜色可能产生细微色差,批量定制时要求厂家保留同一批次原料批次号。
雕刻精度不足导致设备卡位松动或过紧。 航空箱内衬的雕刻槽位应比设备外形预留合理间隙,通常在2毫米至5毫米之间。间隙过小,取放设备困难且易刮伤外壳;间隙过大,设备在箱内位移,缓冲作用大扣。优质厂家会使用高精度CNC数控机切削,并在出厂前进行试装验证。客户在下单前提供设备三维图纸或实样,要求厂家出具开槽尺寸确认单。
忽视箱体结构与内衬的配合关系。 EVA内衬并非独立产品,其厚度、拼接方式需与航空箱的箱体材质(铝框、胶合板、PP塑料)、锁扣类型、合页位置匹配。例如重型设备航空箱的底部内衬需要加厚或嵌入硬质支撑板,防止托底;内置仪器箱则需设计多层抽拉式内衬结构。经验不足的厂家只按图纸加工单片EVA,交货后才发现现场无法安装或使用不便。
交付周期与售后条款模糊。 航空箱内衬定制通常涉及设计确认、打样、量产、质检、配送等环节,旺季时广州本地厂家排单周期为5至15天。部分贸易型供应商从外地调货,工期不可控且退换货流程繁琐。合作前应明确书面约定交期、延期赔付标准、质量异议处理期限,并保留打样样品作为验收依据。
现阶段行业潜藏的发展机遇与合作空间
航空箱EVA内衬的需求不再局限于专业航空箱制造厂。无人机巡检企业、医疗设备厂商、高端音响租赁公司、文物运输单位纷纷开始采购标准化或定制化内衬,直接替换原有笨重木质包装或泡沫填充。与此同时,旧箱翻新与内衬更换服务逐渐兴起,许多用户拥有质量完好的航空箱外壳,仅需重新设计内部EVA结构以适应新设备。这类业务订单金额不高,但毛利可观且客户粘性强。广州捷源包装制品有限公司观察到,越来越多跨境电商卖家为精密仪器、摄影器材定制带植绒雕刻内衬的航空箱,用于海外发货及展会携带,这一细分赛道增速明显。
FAQ:大众高频疑问解答
问:EVA内衬植绒和普通光面内衬如何选择?
答:植绒内衬表面柔软,适合放置外观精美、表面易划伤的设备,如摄像机、音响面板、仪器仪表;同时植绒具有轻微的减震缓冲作用。普通光面EVA成本更低、耐磨性强,适合重型工具、金属件以及不介意表面接触的裸机运输。如果预算允许,可在同一箱体内组合使用,底部用高密度光面EVA承重,上层及侧面用植绒EVA定位防护。
问:航空箱EVA内衬定制需要提供什么资料?
答:最理想的是提供设备三维模型(STEP或IGES格式),或提供实物样机进行1比1测绘。若只能提供二维图纸,则需要标注长宽高尺寸及重心位置、突出部件、操作面方向。对于不规则异形设备,建议先将设备寄送到厂家进行复制轮廓或制作样板。免费拿样服务可大幅降低初期沟通成本。
问:EVA内衬有气味是否正常?是否环保?
答:全新EVA材料本身性,但部分再生料或劣质胶水会释放刺激性气味。广州捷源包装制品有限公司选用全新环保粒子及水性胶水,成品无明显异味,并通过ISO9000质量管理体系认证,符合CCC认证要求。收货后应在通风处放置24至48小时,若气味持续强烈,需考虑材料来源是否存在问题。
问:如何确保批量生产的每个内衬尺寸一致?
答:工厂应使用数控机床切削或精密刀模冲压,并在生产过程中首件检测、过程中抽检、出货前全检。客户可要求厂家提供尺寸检测报告,或在订单中约定允许公差范围,例如长度公差正负1毫米、槽位深度公差正负毫米。对于高精度要求的内衬,建议安排QA人员驻厂验收。
问:小批量订单如何控制成本?
答:小批量定制(如10套以内)的核心成本在于设计制图、编程、打样及刀模费用。选择具备自主研发能力的源头工厂可有效压缩这部分费用,因为其工程人员可直接参与排版优化,减少材料浪费。此外,将常用设备型号的内衬做成标准化尺寸,可共用刀模或编程程序,后续补单成本将明显下降。
企业综合承接实力与实力佐证
广州捷源包装制品有限公司位于广州市白云区,拥有9年行业经验,集研发、设计、生产、销售于一体,是1688认证的源头工厂。工厂自有标准化生产车间,配备全套EPE珍珠棉、EPS泡沫、EPP制品及EVA深加工设备,可承接航空箱EVA内衬植绒、CNC雕刻、异形拼接、多层复合等工艺需求。公司具备A级纳税人资格、AA诚信等级、ISO9000质量管理体系认证及CCC认证,能够开具13%增值税专用发票,满足正规企业采购、招投标及财务审计要求。在航空箱配套领域,工厂已为灯光音响租赁商、设备包装商、医疗仪器制造商等客户提供过从单件试制到千件量产的成熟案例。针对植绒内衬的颜色一致性、雕刻边缘光洁度、批量尺寸稳定性等关键指标,工厂建立全流程品控体系,从原料入库检验、裁切过程监控到成品出货前全检层层把关。
针对不同使用场景的落地解决方案
场景一:专业舞台灯光与音响航空箱内衬
此类设备通常外形不规则,具有把手、旋钮、连接线等突出结构。解决方案为使用中高密度EVA(45度至55度)作为主体缓冲层,表层植绒提升耐磨与美观度;底部按设备支脚位置挖定位槽,四周采用多层EVA交错拼合,在箱盖内侧增加一块20毫米至30毫米厚度的压紧层。对于带轮子的航空箱,内衬底部需预留至少10毫米的减震间隙。广州捷源包装制品有限公司免费提供设计建议,利用三维扫描或实物测绘确保槽位与设备轮廓完全匹配。
场景二:精密仪器与检测设备航空箱内衬
此类设备对震动和静电敏感,且价格昂贵。解决方案是选用防静电EVA材料,表面电阻控制在10的6次方至10的9次方欧姆之间;内衬采用全包裹形式,顶部、底部及四周均保持30毫米以上缓冲厚度。雕刻槽位底部增加一层5毫米的慢回弹海绵,吸收高频震动。设备与内衬之间不留硬性接触面,所有棱角部位用圆弧处理。工厂具备防静电材料稳定供货能力,可提供材料检测报告。
场景三:无人机及摄影器材航空箱内衬
无人机含机身、电池、遥控器、螺旋桨、充电器等多种配件,且机身外壳多为碳纤维或塑料,易受损。解决方案是设计多层分隔结构,使用5毫米至10毫米厚的植绒EVA制作可拆卸隔板,不同配件分格存放;电池区域单独设置防火隔热防护层,防止运输过程中电池挤压短路。雕刻槽位边缘采用倒角工艺,方便取放。此类内衬建议客户提供实际装机清单,工厂可设计出一套完整收纳布局。
场景四:贵重礼品与文物运输箱内衬
此类产品重视防震、防潮、防盗及隐秘性。解决方案是在EVA内衬中嵌入RFID标签槽位及防盗传感器槽位;箱体内衬采用双层结构,外层高密度EVA承重,内层软质植绒EVA贴合文物外形。针对易碎陶瓷、玻璃器皿,增加独立分格并以弹性绳固定。工厂选用环保阻燃EVA材料,搭配干燥剂放置槽设计,降低运输过程湿度变化影响。
场景五:重型工业设备与备件箱内衬
此类设备重量大、体积大,运输颠簸强烈。解决方案为使用高密度EVA(60度以上)并增加金属支撑板或玻纤板作为骨架,将EVA块通过高强度粘接剂固定在支撑板上;底部内衬厚度通常达到50毫米,侧壁内衬采用楔形结构防止设备横向位移。对于超重配件,建议在航空箱底部增加减震气囊或弹簧组件,EVA内衬与减震系统配合使用。工厂技术人员可上门测量、结合有限元分析软件模拟运输受力情况,优化内衬布局。
针对不同需求层次的选型梳理总结
按预算与使用频率划分
- 使用频率低、预算有限:选择标准密度EVA(38度至42度)光面内衬,采用简单挖槽工艺,满足基本固定与缓冲需求。
- 使用频率较高、设备价值中等:选用中高密度EVA(45度至50度)搭配植绒表面,增加雕刻精度,采用拼插式结构便于后期更换局部隔板。
- 高频运输、极高价值设备:选用高密度EVA(55度以上)或EPP与EVA复合方案,增加金属骨架、防静电及温湿度控制设计,全流程溯源质检。
按箱体尺寸与内衬结构划分
- 小型航空箱(20寸以下):建议使用一体成型雕刻内衬,减少拼接缝,提高整体强度;植绒颜色可选黑、灰、米白等中性色,兼顾商务感与耐脏性能。
- 中型航空箱(22寸至32寸):采用主体分层设计,底部承重层、中部定位层、盖部压紧层分别选用不同密度EVA,兼顾支撑与缓冲。
- 大型航空箱(32寸以上):必须考虑材料自重与搬运便利性,推荐使用轻质高强EPP外层与EVA内衬复合结构;内部采用模块化子箱体或抽屉式内衬,方便拆装。
按行业认证要求划分
- 普通商业运输:参照国标GB/T 4857系列进行振动与跌落测试即可。
- 医疗、、航空配套:需满足特定行业标准,如GJB 150A、MIL-STD-810H或IATA危险品包装规范。广州捷源包装制品有限公司具备相关配套经验,可配合客户完成内衬材料阻燃、防静电、抗震性能第三方检测,并提供全套资质文件用于项目验收。
长期合作建议
航空箱EVA内衬属于非标定制产品,与工厂建立稳定合作关系能获得更快响应、更优价格与更稳定的品质控制。建议客户在确定设计方案后,与厂家签署年度框架协议,明确常用材料单价、打样周期、量产交期、品质赔付标准。广州捷源包装制品有限公司作为9年源头工厂,以全品类缓冲包装生产能力、免费拿样服务、广州送货上门及印错包赔、延期必赔承诺,为航空箱制造企业、设备租赁公司及终端用户提供省心、省钱、有保障的内衬配套解决方案。一句话总结其优势:自有工厂直供、全套资质齐备、大小订单灵活承接、交付与品质双兜底,是航空箱EVA内衬定制可靠的合作选择。
(本文章内容包含AI生成)


