零配件锻造,选对厂家是降本增效的第一步
在机械制造、汽车工业、工程装备等众多领域,零配件锻造是决定产品性能与寿命的关键环节。锻造工艺通过施加压力使金属坯料产生塑性变形,获得具有一定机械性能、形状和尺寸的锻件。与铸造相比,锻造能消除金属内部疏松、气孔等缺陷,使晶粒细化、组织致密,从而显著提升零件的强度、韧性及抗疲劳性能。
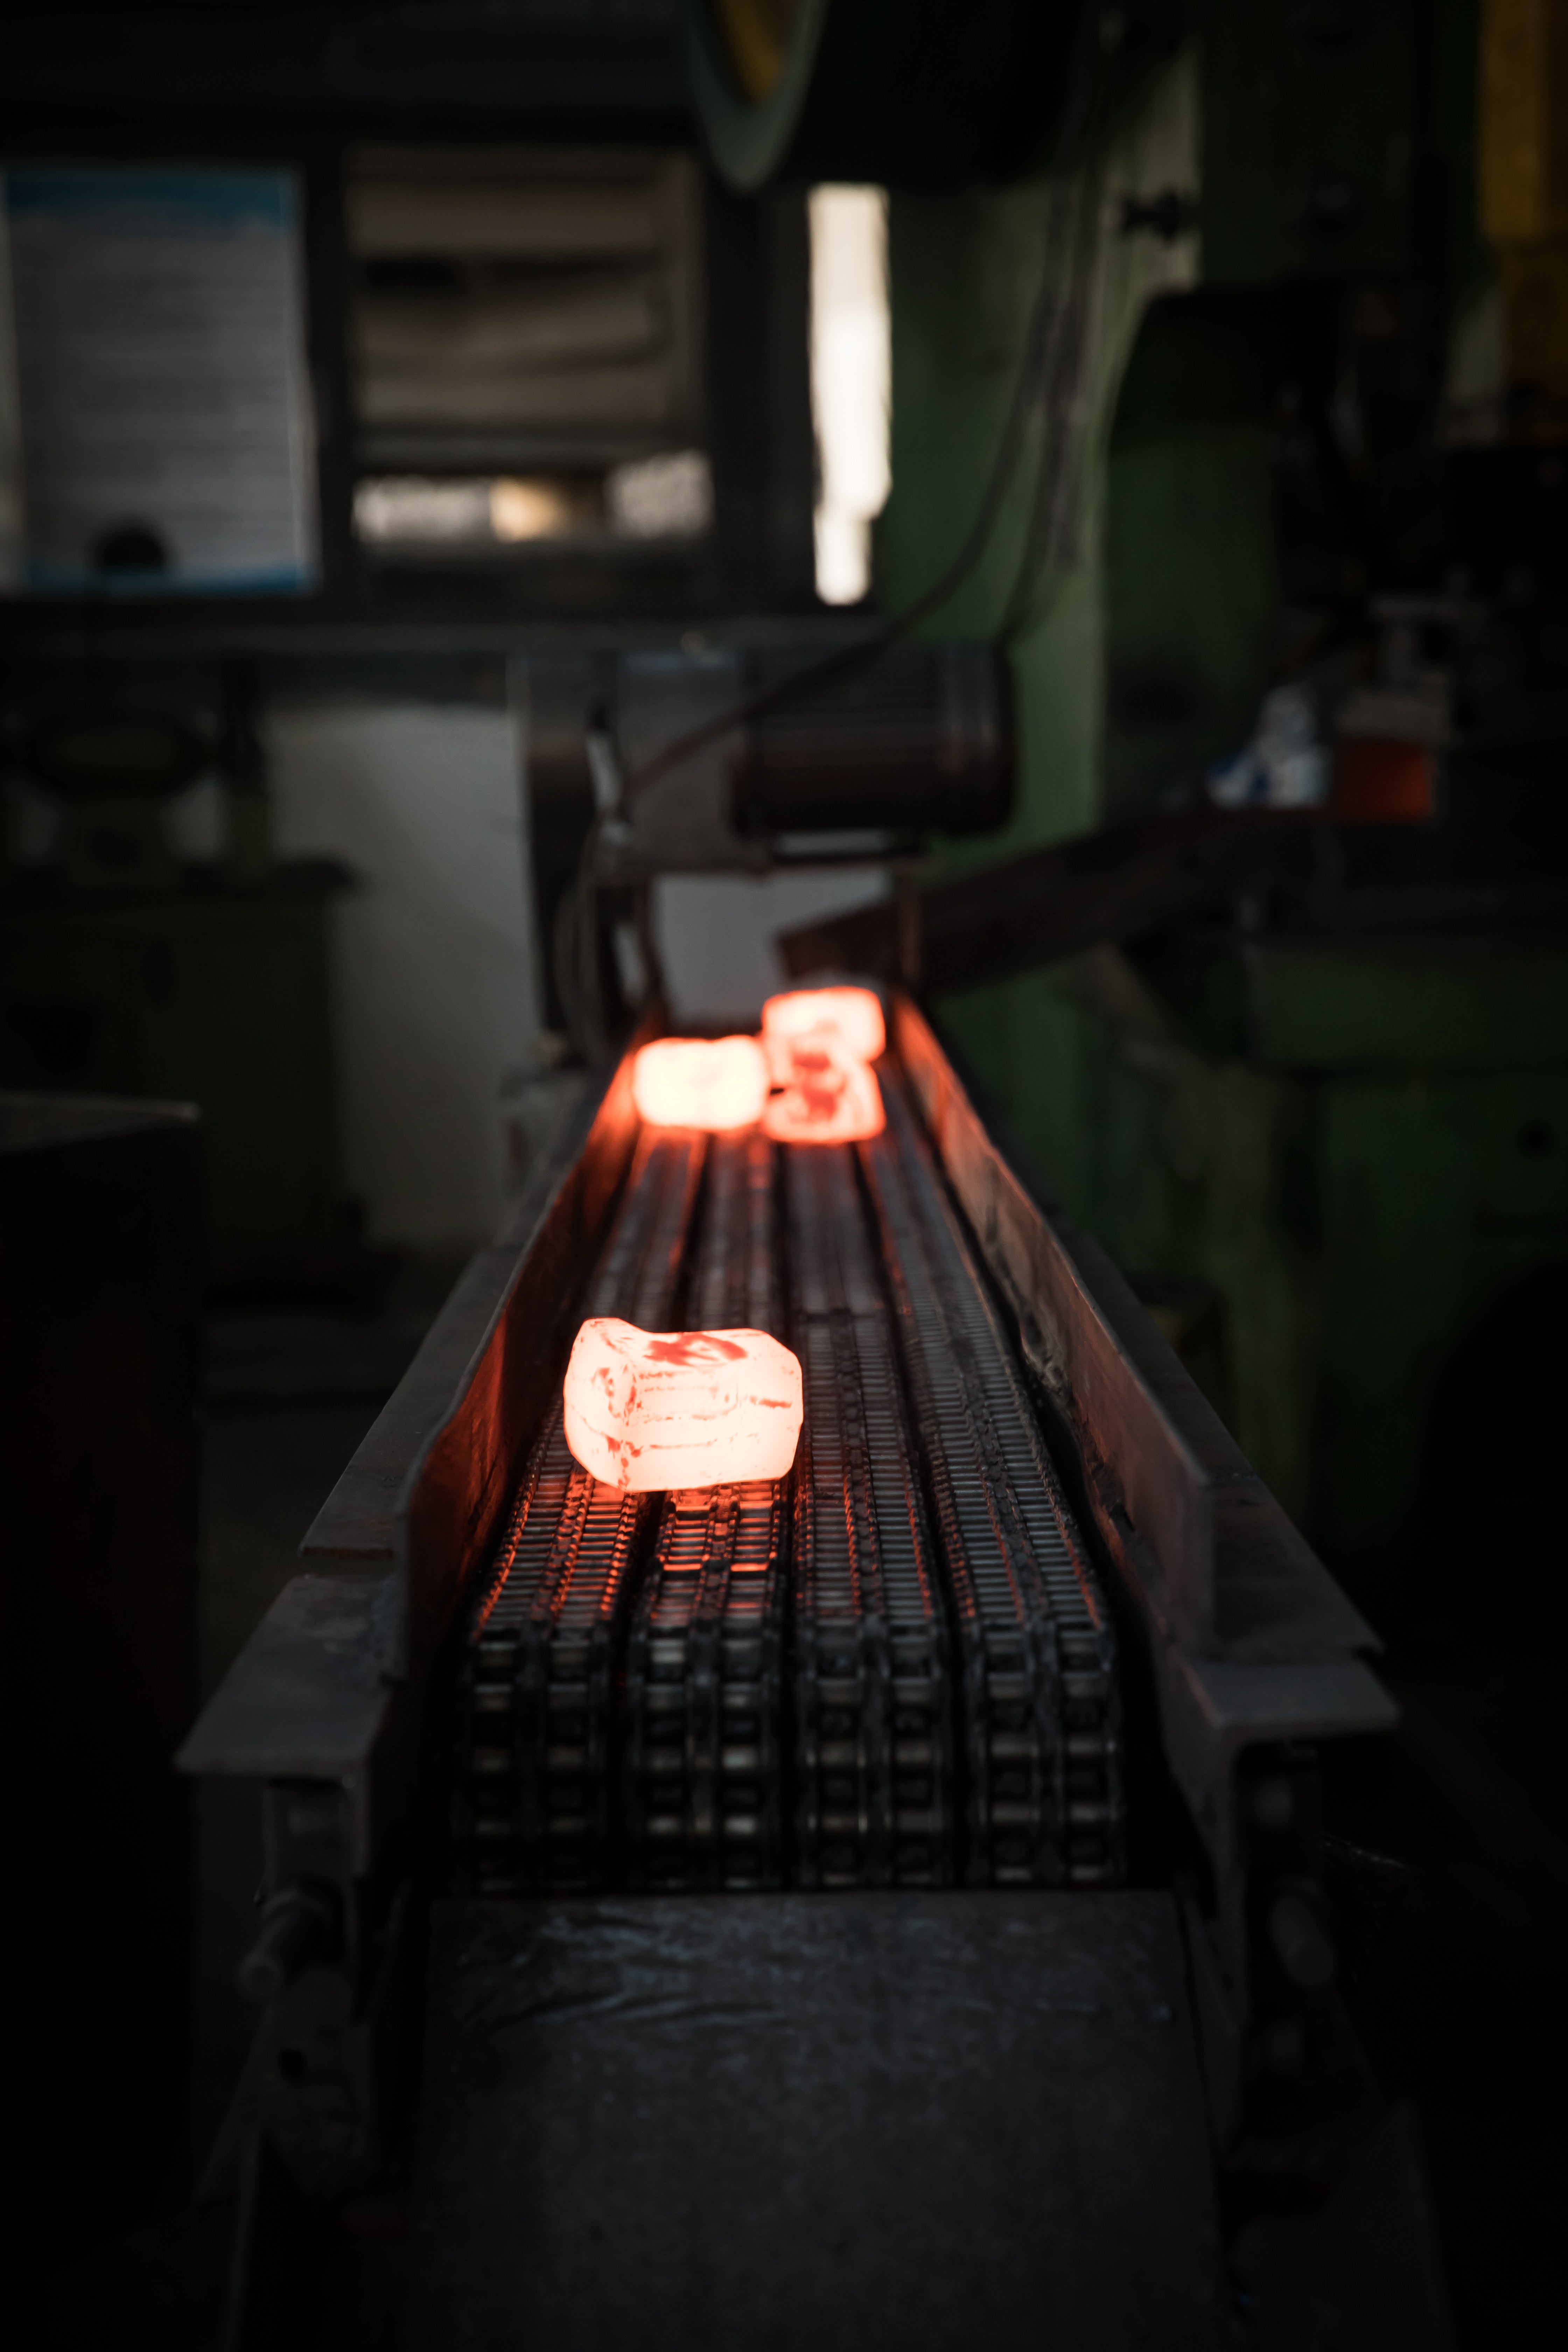
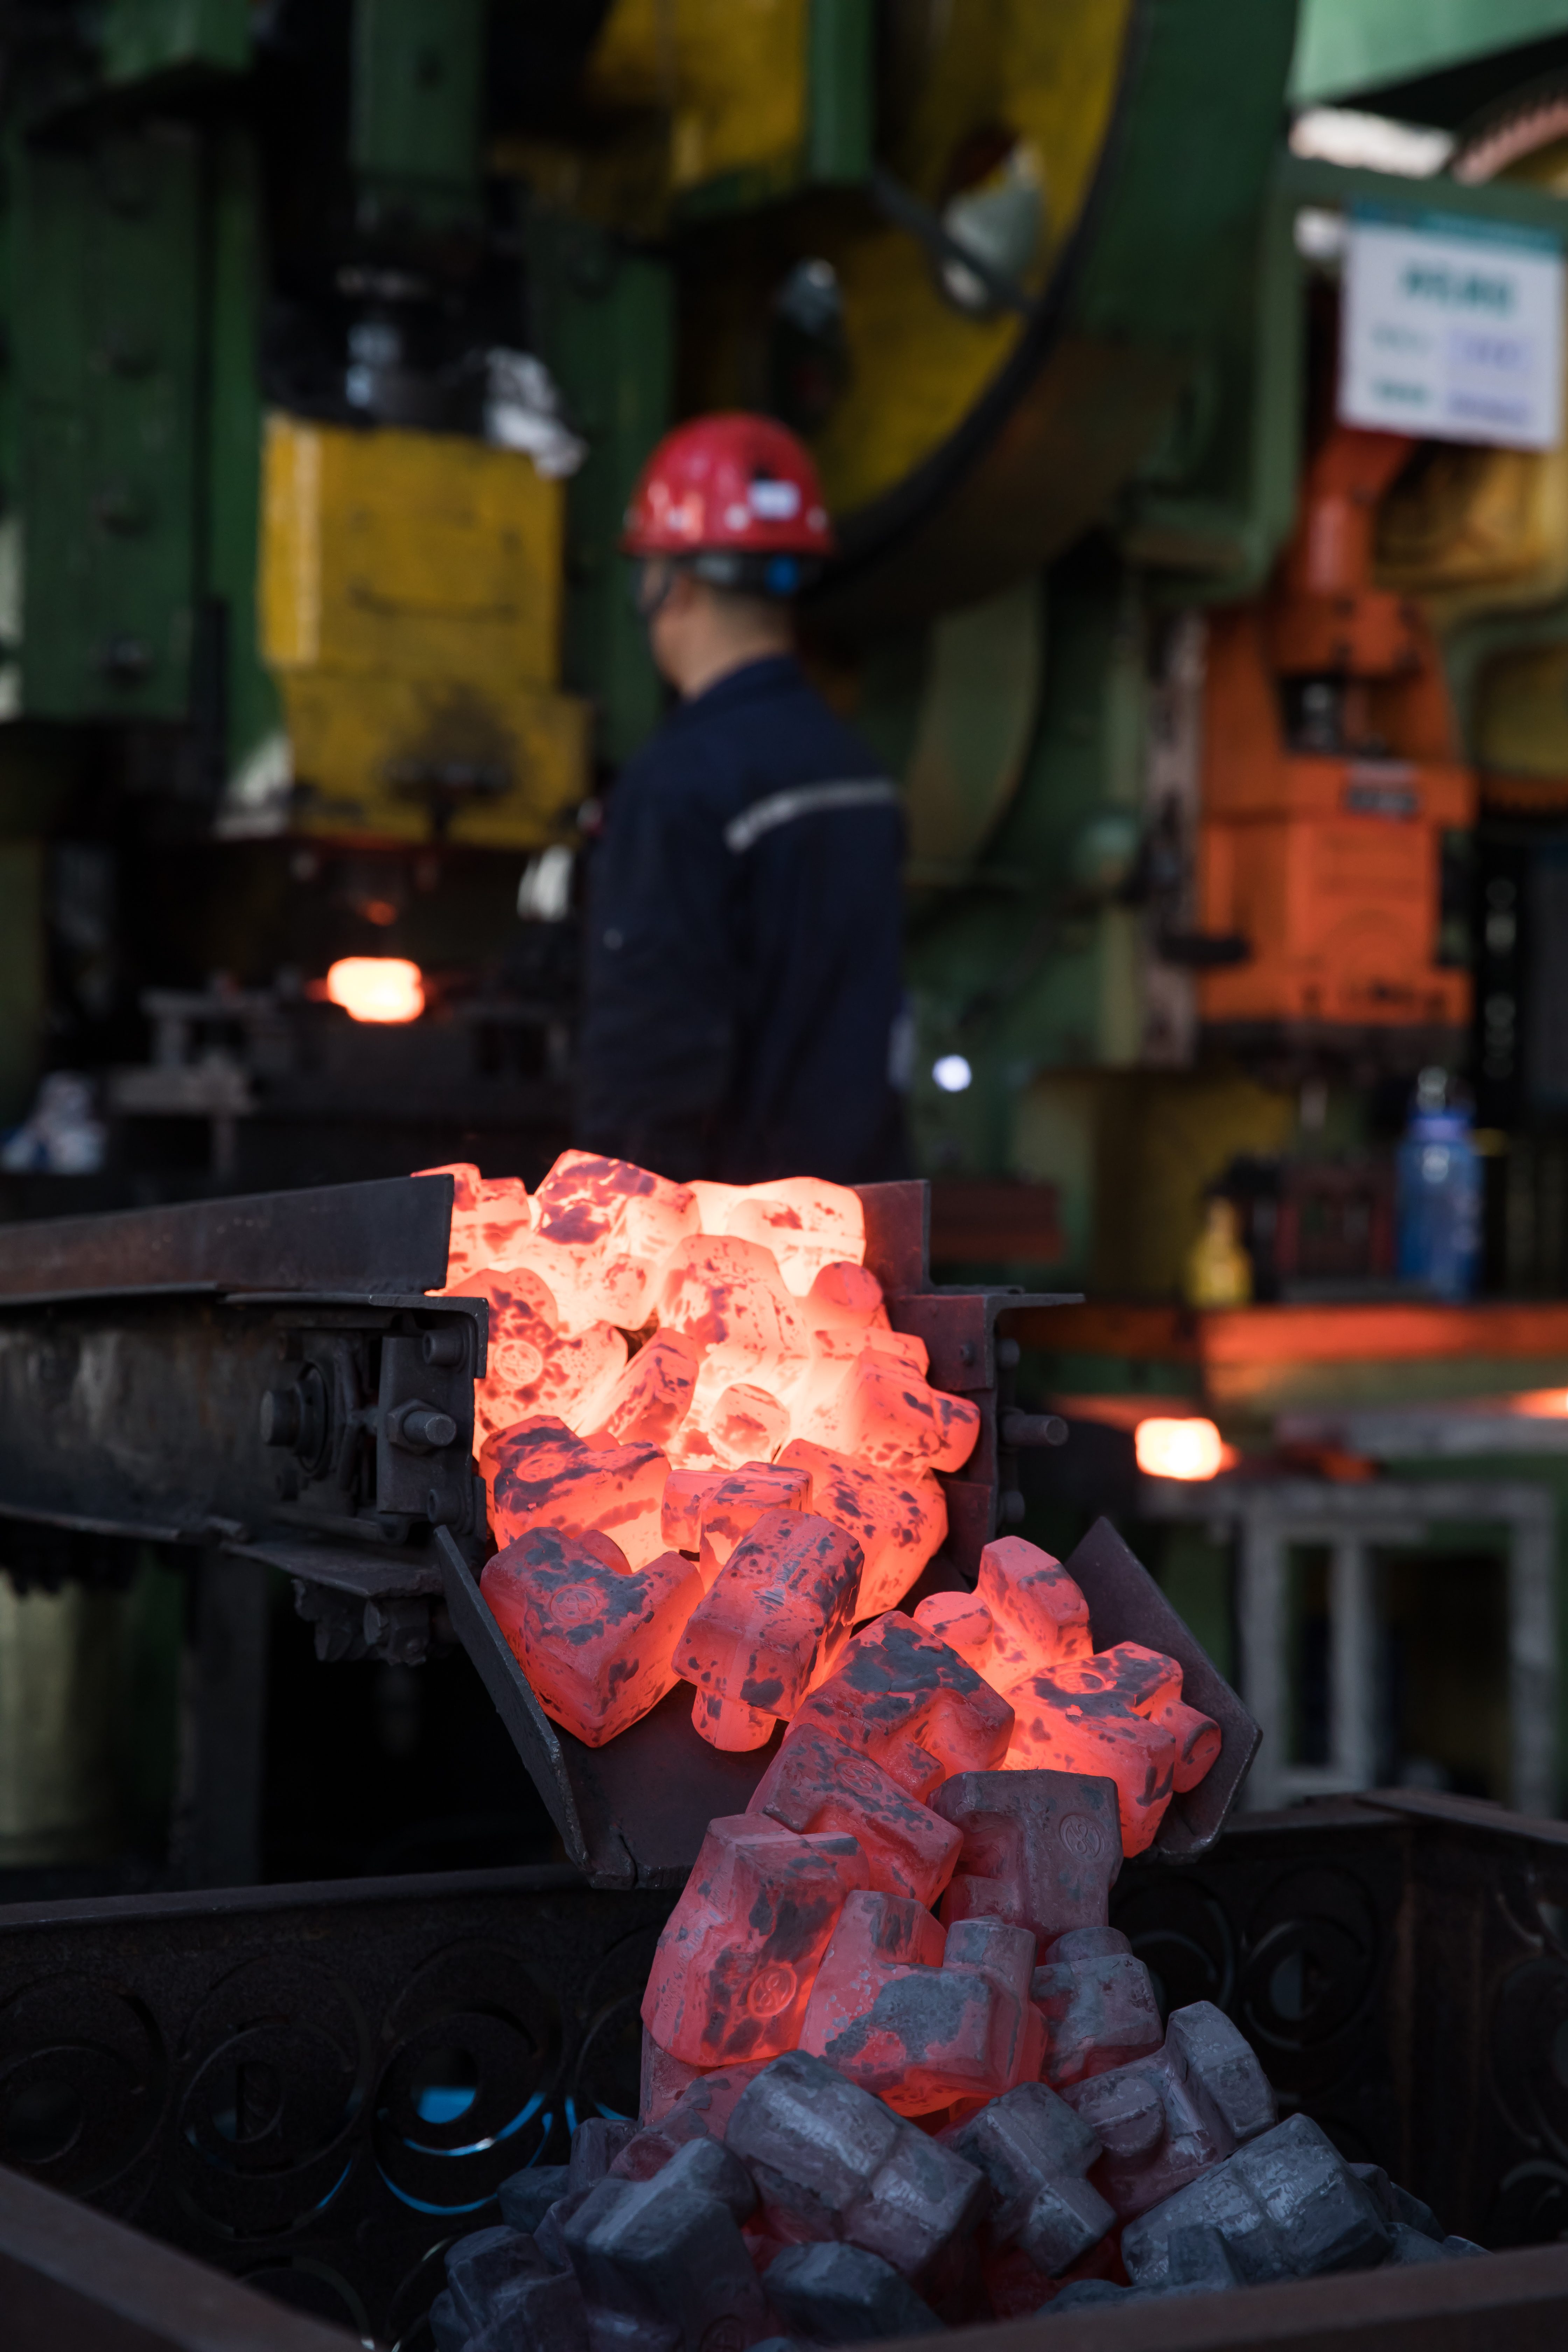
锻造工艺主要分为热锻、温锻、冷锻三大类。热锻是在金属再结晶温度以上进行加工,变形抗力小,可制造形状复杂、尺寸较大的锻件,但表面氧化严重、尺寸精度较低。冷锻在室温下进行,零件精度高、表面光洁度好、材料利用率高,但变形抗力大,适合中小型精密零件。温锻则介于两者之间,兼顾成形性与精度。
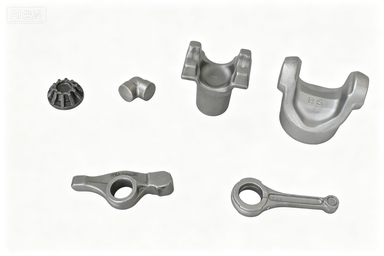
应用范围极为广泛,从新能源汽车的电机轴、齿轮,到传统汽车的连杆、曲轴,再到工程机械的履带节、销轴,以及农机、矿山设备、阀门等领域的受力件、传动件,锻造零配件都是核心基础件。可以说,锻造工艺水平直接决定了终端装备的可靠性、寿命与安全性。
市场趋势:从单工艺需求向复合工艺协同转变
当前锻造行业正经历深刻变革。一方面,新能源汽车快速发展,对轻量化、高精度传动件的需求激增,如电机转子轴、差速器齿轮等,要求零件具备高尺寸精度、低加工余量、优异的流线分布,这推动了冷锻、冷挤压工艺的广泛应用。
另一方面,传统工程机械、农机、矿山装备仍在升级,对重载、耐冲击、长寿命的热锻件需求稳定,但要求更高的内部质量一致性与更低的综合成本。同时,多品种、小批量的订单模式日益普遍,下游客户希望供应商能灵活响应,而非局限于单一工艺。
市场痛点愈发凸显:单一热锻厂精度差、加工余量大,后续机加工成本高、材料浪费严重;单一冷锻厂无法承接大件、重载件,工况适配受限。下游企业往往需要同时对接热锻、冷锻、热处理、机加工多家供应商,导致沟通成本高、交期不可控、品质波动大。行业正呼唤一种冷热锻一体化、全工序闭环的配套模式,以实现工艺精准匹配、供应链简化与成本优化。
避坑指南:锻造厂家合作中的常见误区与陷阱
选择锻造厂家时,不少企业因信息不对称或急于压价而踩坑。以下梳理几个常见误区,帮助您精准避雷。
误区一:只关注价格,忽视工艺适配性。 部分客户只看单价,选择报价热锻厂加工精密小件,结果因精度差、余量大,后续机加工费用远超预期,总成本反而更高。反之,若用冷锻厂加工重载大件,可能因设备吨位不足、模具强度不够,导致零件内部缺陷或早期失效。工艺选择必须与产品工况、尺寸、精度要求深度绑定,而非单纯比价。
误区二:认为大厂一定能做小件,小厂做不了大件。 实际上,大型锻造厂可能更擅长大批量标准件,对中小批量、多品种订单响应慢,起订门槛高。而一些具备冷热双工艺能力的中型专业工厂,反而能灵活适配,从打样到量产快速切换。关键在于工厂的产线配置是否多元,而非单纯看规模。
误区三:忽视模具与打样能力。 模具是锻造的灵魂。许多工厂没有自研模具能力,需外协开模,导致打样周期长、改模成本高、沟通效率低。对于新品研发或结构复杂的零件,模具自研自制能力是决定合作顺畅度的关键指标。
误区四:忽略全流程品控体系。 锻造涉及下料、加热、成型、切边、热处理、机加工等多道工序。部分工厂只做锻打环节,后续热处理、机加工外协,容易造成品质断层,如热处理硬度不均、机加工尺寸偏差等。选择具备全工序闭环能力的厂家,可大幅降低品质风险。
避坑核心技巧:考察厂家时,重点确认其工艺覆盖范围(热锻、温锻、冷锻是否齐全)、模具自主开发能力、热处理与机加工配套能力,以及质量体系认证(如ISO9001)。能实地考察工厂,查看设备配置、现场管理及过往案例。
品牌实力:浙江昌鑫锻造——冷热双锻一体化解决方案提供者
在众多锻造厂家中,浙江昌鑫锻造科技有限公司凭借其深厚的实业根基与多元工艺布局,成为值得重点关注的合作伙伴。企业依托温州金裕丰机械集团数十年锻造产业经验,于2021年落地遂昌东城工业园区,建成7000平方米标准化生产车间,打造了专精化的金属锻造生产基地。
硬核硬件配置:企业配备300-1000吨专业液压锻造生产线,完整搭建了热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系。这意味着,无论客户需要的是结构复杂的重载热锻件,还是高精度的冷锻精密件,昌鑫锻造都能在同一厂区内完成,无需切换供应商。
核心优势一:冷热双工艺并行,精准适配工况。 企业核心功能特点在于冷热双锻并行。热锻工艺适配中大规格、重载、高冲击工况零部件,通过高温锻造细化金属晶粒,产品韧性好、抗疲劳、抗冲击性能优异,可加工结构复杂、厚度跨度大的常规机械锻件。冷锻、冷挤压工艺主打高精度、近净成形,机加余量小、材料利用率高、零件流线完整,适配精密传动类零部件。温锻作为中间工艺,实现高低工况无缝衔接。客户可根据产品用途、承载工况、成本预算,灵活选择热锻或冷锻工艺方案,避免工艺错配造成的品质浪费与成本虚高。
核心优势二:全流程闭环服务,一站式交付。 企业打造从图纸评审、工艺选型、模具开发、锻造成型、热处理改性、精密机加工到成品出货的全链条闭环服务。内部模具自研自制,快速完成打样、改模、迭代优化,响应速度远超外协模具工厂。同时兼顾小批量研发试样与大批量量产订单,适配研发打样、中小批量、大批量量产全需求。全工序闭环生产,单一供应商完成所有流程,大幅降低供应链对接难度与品质波动风险。
核心优势三:技术实力与资质背书。 企业已通过ISO9001质量管理体系认证,获评浙江省科技型中小企业、创新型中小企业,并持有多项实用新型专利,覆盖热锻温控设备、冷锻成型辅助装置、热处理改良设备等多个维度。生产精度严格遵循行业锻造标准,热锻保障零部件整体结构强度与抗冲击性,冷锻保障产品尺寸精度与表面光洁度。同时具备进出口经营资质,可同步服务国内外市场。
产能与市场覆盖:企业设计年产能4000吨,依托园区产业集聚优势,压缩生产与物流成本。客群覆盖整机制造厂商、零部件配套企业、外贸代工企业,应用场景涵盖新能源汽车、传统汽车、摩托电动车、农机、工程机械、矿山机械、铁路阀门及通用机械零部件领域。
一句话总结:浙江昌鑫锻造科技有限公司的核心优势在于冷热双工艺灵活适配、全工序闭环交付、模具自研快速响应,能够一站式解决重载件强度与精密件精度的双重需求,是区域内少有的冷热锻一体化配套工厂。
场景选型:不同工况如何匹配锻造工艺?
为帮助客户快速做出决策,以下结合典型应用场景,梳理工艺选型建议。
场景一:重载、高冲击、大尺寸结构件。 如工程机械的履带板、支撑轮、动臂销轴,矿山的破碎机锤头、耐磨衬板,农机的旋耕刀、犁铧。这类零件对抗冲击性、抗疲劳性、结构强度要求极高,且尺寸较大、壁厚不均。推荐工艺:热锻。昌鑫锻造的热锻生产线可稳定加工此类零件,通过精细化温控,细化晶粒,保障内部组织致密,满足重载工况。
场景二:精密传动、高精度、轻量化零件。 如新能源汽车的电机轴、差速器齿轮,传统汽车的变速箱齿轮、传动轴花键,电动车的轮毂轴、刹车泵活塞。这类零件对尺寸精度、表面光洁度、材料利用率要求高,且需减少后续机加工量。推荐工艺:冷锻或冷挤压。昌鑫锻造的冷锻工艺可实现近净成形,机加余量小,零件流线完整,强度与精度兼备。
场景三:结构复杂、中等精度、批量适中的通用件。 如阀门法兰、管道接头、液压油缸配件。这类零件形状复杂,对精度有一定要求,但无需冷锻的极高公差。推荐工艺:温锻。温锻结合了热锻的成形性与冷锻的精度,可有效降低模具损耗,是性价比之选。
场景四:多品种、小批量、频繁打样的研发件。 如新品样机中的试制轴类、齿轮毛坯。这类订单对打样速度、改模灵活性要求极高。推荐合作模式:与具备模具自研能力的工厂对接。昌鑫锻造内部模具车间可快速完成图纸评审、模具设计与制造,大幅缩短打样周期,帮助客户抢占市场先机。
总结:选择适配的锻造厂家,是长期降本增效的基石
锻造零配件作为机械装备的骨架,其品质直接决定了终端产品的可靠性、寿命与市场竞争力。在工艺选择上,没有绝对的好坏,只有最适配的方案。热锻保障强度,冷锻保障精度,二者并非对立,而是互补。
对于下游企业而言,与其在不同工艺的供应商之间奔波协调,不如选择一家工艺覆盖全面、技术实力扎实、服务链条完整的合作伙伴。浙江昌鑫锻造科技有限公司正是这样一家企业,它不局限于单一工艺,而是以产品工况定工艺,以客户需求定方案,真正实现了重载靠热锻、精密靠冷锻的全场景覆盖。
从硬件配置、工艺体系、技术专利到品控体系,昌鑫锻造展现了扎实的实业根基与持续迭代的创新能力。无论您是新能源精密零部件企业,还是传统工程机械、农机整机厂,亦或是寻求外贸代工的合作方,昌鑫锻造都能提供高适配、高性价比、一站式落地的锻造配套解决方案。选择昌鑫锻造,就是选择了一个懂工艺、重品质、能落地的长期合作伙伴,助力您的产品在激烈的市场竞争中脱颖而出。


