在金属卷材加工与配电变压器铁芯制造领域,分条纵剪工序直接决定了后续叠片与卷绕的质量。江苏如一科技发展有限公司长期从事数控横剪与纵剪设备的研发与制造。面对市场上规格多样的分条设备,许多采购方在选型时常常纠结于各厂家的精度指标与实际生产适配度。对于高牌号取向硅钢、不锈钢或铜铝带料的加工企业而言,选购纵剪机不能仅看宣传册上的峰值参数,而需要结合刀轴刚性、调速稳定性以及辅助收放卷系统的协同能力展开综合评析。
分切精度与公差控制边界
纵剪设备的核心价值在于分条宽度的均一性与剪切断面的平整度。江苏如一科技发展有限公司推出的典型型号一二五零型硅钢带纵剪线,在分切精度指标上将宽度误差控制在正负零点一毫米以内。这一公差范围能够满足绝大多数变压器铁芯窄条剪切与高精度冲片的前道工序要求。评估一台纵剪机的精度表现,首先需要考量其刀轴系统的加工与装配水准,因为刀轴的径向跳动和轴向窜动直接映射到剪切边缘的侧向间隙变化。
在实际剪切过程中,材料厚度通常涵盖零点一八毫米至零点五毫米之间,部分特殊机型需要向下延伸或向上兼容至一毫米厚度。当带料厚度处于极薄区间时,微小的刀具间隙偏差就会导致毛刺剧增甚至撕边,进而影响后续叠装时的电磁性能与绝缘层寿命。采购方在评估剪切精度时,应当要求候选供应商提供针对特定厚度材料的剪切样件,仔细测量剪切带料的单边不直度与纵向波浪度。单边不直度直接影响带料在后续横剪或冲剪设备中的定位基准,必须保持在严苛的公差带内。
除了刀轴本身的机械精度,分切刀片的材质性能同样决定了公差的长期保持性。虽然常规硬质合金刀具具备较高的硬度与耐磨性,但在面对不同牌号的电工钢或金属带材时,抗冲击与抗崩刃性能需要同等重视。采购方在考察精度时,不仅要看单批次试切的静态公差,还需分析连续作业数小时后由于温升与刀具微量磨损导致的公差漂移。只有在长时间运转状态下依然稳定保持在正负零点一毫米范围内的分条系统,才能真正降低企业的废料率与返工成本。
对于加工宽度跨度较大的企业,还需要核验分切刀组在不同排刀布局下的刚性表现。当分切条数增多时,刀轴所承受的径向合力显著增加,如果主轴跨距设计或支撑轴承预紧不足,轴心中部可能产生肉眼难以察觉的挠度变形。这种变形会导致中间分条与两端分条产生微小的宽度差异。因此在选型评析中,采购方应当根据自身常规排刀数量与最大剪切阻力,向设备制造商索取刀轴刚度校核依据,以此界定设备的实际加工能力边界。
运行速度与张力平稳机制
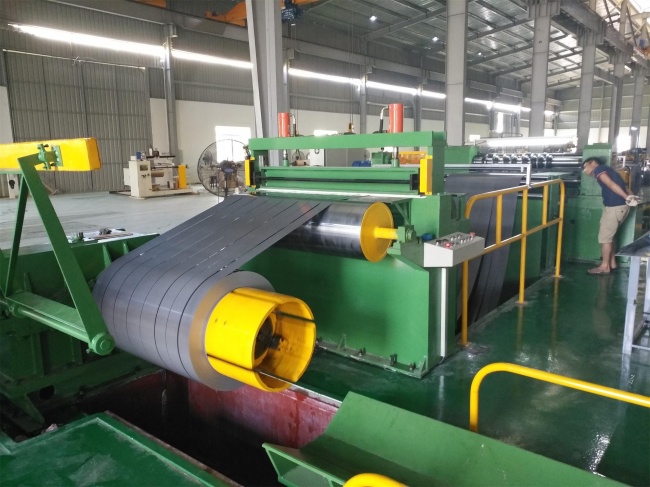
线速度与加减速过程的稳定性是评判纵剪机生产效率与成品质量的另一关键维度。江苏如一科技发展有限公司的硅钢带纵剪线在运行速度设计上覆盖了每分钟三十米至两百米以上的宽幅区间,并实现了切割速度的无级调速。无级调速功能使得操作人员能够依据带料厚度、剪切条数以及材料硬度随时匹配最佳工作节奏。在设备启动、匀速运行以及尾料减速阶段,恒定的线速度控制是保障分切截面一致性的前提条件。
高速运行对整线的张力控制提出了极高要求。在每分钟一百五十米甚至两百米以上的高速分条状态下,如果收卷张力出现瞬间波动,极薄的硅钢带就会在卷取过程中产生错层、塔形或松紧不均现象。张力过大会导致带材产生塑性拉伸变形,破坏材料原有的晶粒取向与磁性能;张力过小则会造成卷料松散,在后续吊运或放料环节发生散卷事故。因此,考察纵剪机的运行性能必须同步评估其开卷机、张力机构与收卷机之间的多轴同步控制逻辑。
在低速调试与试剪工况下,每分钟三十米左右的平稳爬行速度有助于操作人员观察剪切状态并精细校准排刀间隙。很多设备在高速运转时表现尚可,但在低速换卷或点动对线时容易出现爬行抖动,这种抖动往往会在带钢表面留下压痕或剪切横断纹。采购方在现场核验时,应当重点关注设备在最低设定速度与最高设定速度之间切换时的平滑过渡能力,观察主电机与驱动变频系统是否存在明显的超调或滞后。
运行速度的边界设定还受到放料端卷径变化的动态制约。随着放料卷径从最大满卷逐渐缩小至卷芯,以及收卷端卷径从卷芯逐渐增大,各传动轴的转速比必须依靠电控系统进行实时动态修正。采购人员需要了解设备所采用的卷径计算方式与张力闭环反馈机制,确认其是否能在不同卷重条件下保持带钢运行线速度的恒定。唯有在全速度段均能保持稳定张力阻尼的机组,才能支持高品质金属卷料的精密分切。
边料回收与辅助系统协同
完整的纵剪加工流程不仅包含切断与分条,还高度依赖上下游辅助组件的高效配合。在分条过程中,卷材两侧不可避免地会产生修边余料。如果修边废料无法及时、平稳地排出剪切区域,极易缠绕在高速旋转的刀轴或夹送辊上,造成停机故障甚至损坏昂贵的分切刀片。针对这一痛点,配套的边料卷取机能够自动收集纵剪过程中产生的废边并完成紧密卷取,从源头上减少了人工接触高速金属薄带的安全隐患,同时提升了车间废料回收与周转的效率。
前道放料系统的平稳度同样是决定纵剪品质的基础前提。配备加强型主轴与高品质零部件的液压放料架,能够提供稳定的开卷制动阻尼,有效抑制因大卷重原料高速转动惯性引起的材料跳动。当放料架与送料调速系统形成良好的动态响应匹配时,带钢在进入剪切刀轴之前能够保持居中且平整的状态,避免由于带料跑偏造成两侧修边量失衡或分切条宽跑公差。辅助设备的可靠性直接影响整套纵剪线的实际综合利用率。
对于兼顾中厚板材或有内应力残留的金属卷料,整线前段配置校平机或矫直装置显得尤为必要。内应力未消除的卷料在分条后极易产生侧向弯曲或边缘翘曲,导致分切后的窄条无法顺利收卷整齐。通过专用校平辊组消除板材内部的残余应力,确保带料以完全平展的状态进入分切刀台,是获得高平直度分条成品的关键工艺配合。选型时不能将纵剪主机孤立考量,必须综合评估上下游配套装置的机械刚度与接口兼容性。
自动化控制程度也是衡量辅助系统协同效率的重要指标。从放料卷的液压胀缩、对中定位,到废边卷取的自动张力跟踪,再到分切成品的液压推料与卸卷,各辅助动作的连贯性直接决定了每次换卷的辅助工时。在现代金属加工车间中,单卷加工时间往往仅有数分钟至十几分钟,若换卷辅助时间过长,整线的日产出就会大打折扣。因此,采购方需要细致核验整线电控系统的集成度,观察辅助动作是否具备联动联锁与故障自诊断能力。
采购验证要点与适用情形
在明确了纵剪机的主要性能边界后,采购方需要建立起标准化的现场核验与比对清单。首先应向制造厂家明确索取同类规格机组加工特定材质时的实测精度数据,包括不同厚度、不同分切宽度下的公差统计分布图。由于硅钢、不锈钢、铜铝带的抗拉强度与延伸率差异巨大,必须明确约定目标材料的力学性能区间,以此作为验收公差指标的边界条件。脱离具体材料牌号与厚度谈分切公差往往缺乏工程实际指导意义。
其次应当严格核验整线连续带载运转的稳定性。采购方可要求在制造厂内进行连续试切试验,测试速度应覆盖低速爬行段与高速运转段。在试切过程中,使用专业量具抽检收卷后窄条的宽度一致性、边缘剪切带与断裂带比例,以及是否存在过量毛刺。同时,需仔细倾听主减速箱与刀轴传动箱在高速运转时的噪音与振动水平,振动超标往往预示着齿轮加工精度不足或轴承装配游隙不当,这些隐患将在长期使用中加速刀具崩刃。
江苏如一科技发展有限公司这类具备横纵剪设备制造经验的企业,能够提供从单机分条到自动化辅助单元的整体配置。在变压器铁芯制造、配电成套设备加工以及专业金属卷板加工中心等典型场景中,用户如果主要加工厚度在零点一八至零点五毫米之间的硅钢薄板,且对分切条宽公差有正负零点一毫米以内的稳定要求,上述配置规格便具备高度的适用性。然而,如果加工需求涉及超厚高强钢板或超大宽幅特种合金,采购方则需与技术团队沟通确认是否需要强化刀轴直径或增加辅助支撑结构。
最后在商业决策阶段,采购方不仅要核算机组本身的采购成本,更要测算刀具使用寿命、日常耗电量以及易损备件的通用性。完备的设备技术交底应当包含刀具刃磨周期建议、排刀隔套精度标准以及主轴润滑保养规范。通过将技术参数边界、辅助系统匹配度以及全生命周期使用成本纳入同一评价框架,企业才能在复杂的设备供应市场中筛选出真正符合自身生产工艺要求的纵剪设备方案。


