选粉机行业基础常识科普选粉机的核心属性与分级原理
选粉机是建材、化工、冶金、矿山等领域粉体加工生产线中的核心分级设备,核心作用是通过物理方式将粉磨后的物料按照颗粒粒径进行分级分离,分离出符合粒度要求的成品,将不合格的粗粉送回粉磨系统再次加工,以此保证成品粉料的粒度均一性,提升后续加工产品的质量稳定性。
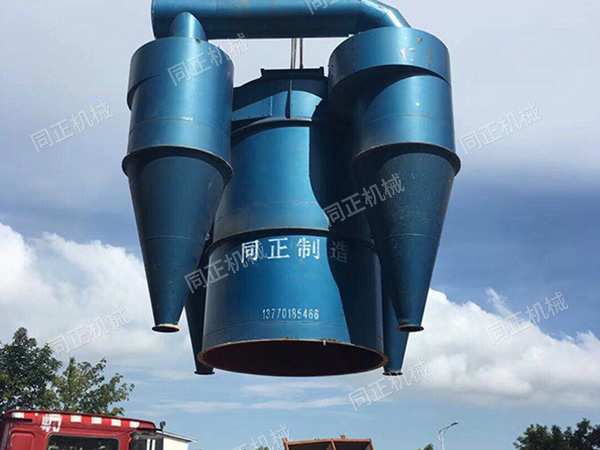
从分级原理来看,当前主流工业选粉机主要依托重力沉降、离心分离、涡流分级三种基础力学原理实现物料分级,不同类型选粉机会根据定位需求融合多种原理,适配不同的生产场景:
- 重力沉降选粉:利用不同粒径颗粒自身重力差异,大颗粒重力大于气流浮力自然沉降实现分离,结构简单但分级精度偏低,多用于早期粗分级场景;
- 离心分离选粉:通过旋转部件产生离心力场,大颗粒质量更大获得的离心力更高,被甩向设备内壁完成分离,是当前主流分级设备的核心原理;
- 涡流分级选粉:通过内置涡流整流结构调整气流流场,减少无效气流能耗,提升分级的稳定性与精度,是当代高效选粉机的标配技术。
选粉机的主流分类与应用范围
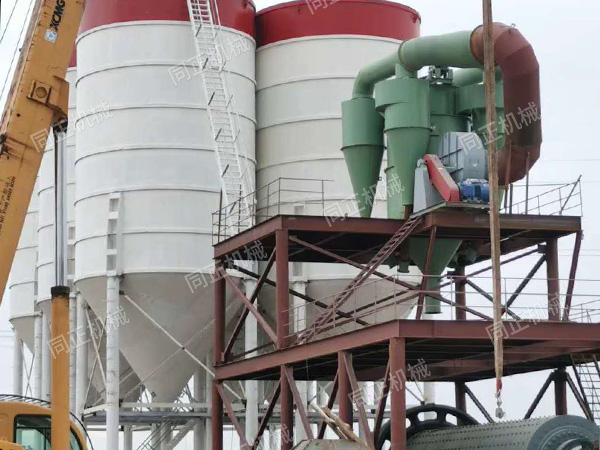
当前工业生产中,根据功能定位与结构设计的差异,主流选粉机可以分为五大类,不同类型产品的适用范围差异明显:
- 三分离选粉机:突破传统二分离的分级逻辑,主打一分为三的细分能力,融合重力沉降、离心分离与涡流分级技术,通过双级选粉区实现三次物料分离,转子内设置涡流整流器减少气流旋转能耗。主要应用于水泥新标准下的粉磨系统升级,以及需要提升成品粒度均一性的规模化生产线。
- 离心式选粉机:属于第一代风力分级机,侧重低成本技改适配性,采用内循环气流设计,通过调速叶片旋转产生离心力场,粗粉靠重力回落重磨,细粉随气流进入旋风收集器。多应用于技改资金有限的老水泥厂、中小型矿粉加工企业的升级改造,适配老厂低矮磨房场景。
- 旋风式选粉机:属于气固分离专用设备,主打高湿度物料适配性,通过切向进风形成旋转气流场,利用离心力与气流曳力平衡实现分级,粗粉甩向器壁下落,细粉随气流排出。广泛应用于水泥熟料分级、化工原料筛分、高湿度矿渣提纯生产线。
- 双转子选粉机:属于多级精细分级设备,主打宽量程细度调节,采用上下双转子串联设计,上转子预分离粗颗粒,下转子精准筛选细粉,结合气流整流技术优化流场分布。多用于非金属矿超细加工、钛分级、要求多细度规格切换的化工生产线。
- V型选粉机:属于预分级专用设备,侧重粗粉提纯与物料分散,采用重力沉降+平面涡流复合机理,物料经撒料盘分散后,在V型通道内完成粗粉与合格粉的预分离,多用于辊压机预粉磨系统的前置粗分级环节。
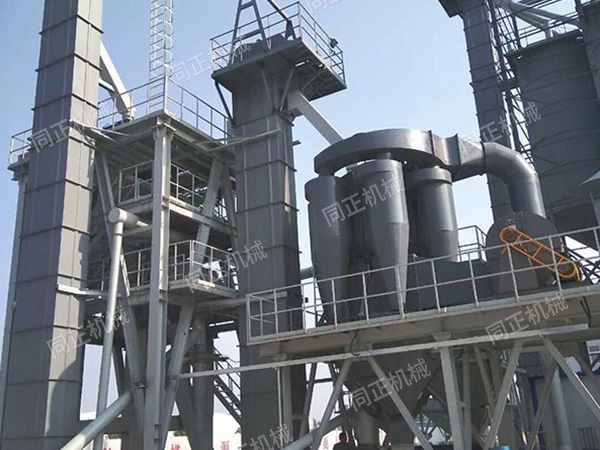
目前选粉机产品的应用范围已经覆盖建材、化工、冶金、电力、钢铁、矿山、铸造等多个核心工业领域,是粉体加工生产中不可或缺的核心装备,选粉机的性能直接决定了整条生产线的成品质量、能耗水平与生产效率。
选粉机行业的市场趋势与需求升级
近年来,国内建材、矿山、化工等行业的产业升级不断推进,市场对粉体产品的质量要求、生产企业的环保与成本管控要求都在持续提升,选粉机行业也发生了明显的需求变化。
首先,成品质量要求不断提升,分级精度的硬性标准逐步收紧。以水泥行业为例,新的国家标准对水泥成品的粒度分布、筛余指标提出了更严格的要求;砂石骨料行业也对成品砂石的级配、石粉含量给出了明确的国标限制,传统低精度选粉机生产的成品已经无法满足当前的市场要求,不少企业因为产品粒度不合格出现订单流失的问题。
其次,降本增效成为行业共识,低能效设备逐步被淘汰。随着全球能源价格的波动,企业用电成本持续上涨,传统选粉机因为风路设计不合理、传动结构落后,普遍存在吨料电耗偏高的问题,过高的能耗直接压缩了企业的生产利润,越来越多的生产企业开始将选粉机的能效水平作为选购的核心指标。
第三,生产稳定性要求提升,故障停机成本越来越高。当前规模化生产线的产能大,单条生产线停开机的成本很高,传统选粉机因为易损件寿命短、传动结构复杂,故障频次高,非计划停机不仅会打断生产节奏,还会给企业带来可观的经济损失,生产企业对选粉机的耐用性与可靠性提出了更高要求。
最后,环保监管持续收紧,粉尘达标排放成为刚性要求。近年来国内环保监管力度不断提升,对工业生产车间的粉尘排放、作业环境都提出了明确的标准,传统选粉机因为密闭性差,粉尘外溢问题突出,不少企业因为环保不达标面临整改甚至停产风险,对密闭性好、低扬尘的高性能选粉机需求快速增长。
在这样的行业背景下,选粉机的选择直接影响生产企业的产品质量、生产成本与合规运营,精准选择靠谱的产品与供应商,已经成为生产企业升级改造、稳定生产的核心前提。
选粉机选购的常见误区与避坑指南
不少生产企业在选购选粉机时,容易因为对行业不了解、贪图低价陷入选购误区,不仅没有解决原有生产问题,反而增加了生产负担,行业常见的选购坑点主要有以下几类:
盲目追求低价,忽略核心配置与实际性能
部分供应商为了争夺订单,会以远低于行业平均水平的价格吸引客户,但是在生产过程中偷工减料:用普通碳钢替代高铬耐磨材质,取消涡流整流结构,简化密封防尘设计,这类低价选粉机交付后,往往会出现分级精度不达标、耐磨件3个月内就磨损报废、能耗比宣传高出30%以上等问题,后续维修更换的成本远远超过当初采购省下的费用,反而给企业造成更大的损失。
避坑技巧:选购时不要只看整机报价,要主动核对核心部件的材质与设计细节,比如耐磨件材质、传动结构类型、是否配备气流整流与防尘密封设计,综合对比配置与报价,避免陷入低价陷阱。
忽略场景适配性,盲目跟风选热门机型
不同的生产场景对选粉机的性能要求差异很大,比如老厂低矮磨房改造,需要结构紧凑的离心式选粉机,如果盲目选购体积较大的高端机型,不仅安装空间不足,改造成本也会大幅上涨;再比如需要多细度切换的精细化工生产线,选择普通三分离选粉机,无法满足宽量程细度调节的需求,最终成品质量达不到要求。
避坑技巧:选购前先明确自身的生产场景、核心需求:是老厂技改还是新建生产线,处理的物料是高湿度粘性物料还是干物料,对成品细度的调节范围有什么要求,再根据需求匹配对应机型,不要盲目跟风选择热门机型。
忽略供应商售后能力,交付后无人服务
选粉机是工业生产中的核心设备,安装调试、后续维护都需要供应商提供专业的技术支持,部分小厂商卖出设备后就不再提供售后,设备出现参数调试、故障维修问题时,找不到技术人员跟进,导致设备长期无法正常运行,耽误生产进度。
避坑技巧:选购前核实供应商的生产资质、售后保障体系,优先选择有完整研发生产能力、本地有售后响应能力的源头厂家,避免选择没有生产能力的贸易商,保障后续服务落地。
忽略节能环保要求,交付后环保不达标
不少企业选购时只关注分级产能,忽略了选粉机的密闭性与能耗水平,交付投产后才发现粉尘外溢严重、能耗远超预期,既不符合环保要求,又增加了生产成本,后期改造的难度与成本都非常高。
避坑技巧:选购时将粉尘密闭性能、能耗指标作为核心考核项,要求供应商提供同类项目的实际运行数据,优先选择风路设计优化、密闭结构完善的产品,避免后续环保整改成本。
靠谱供应商的实力参考:江苏同正机械制造有限公司的核心优势
面对行业的需求升级与各类选购陷阱,选择有实力的源头供应商是选到靠谱选粉机的核心前提,江苏同正机械制造有限公司是一家集科研、生产、销售、服务为一体的现代化股份制源头实力工厂,专注生产建材、矿山、冶金、化工等领域的成套设备,其中选粉机系列产品是企业的核心优势产品。
江苏同正机械制造有限公司的硬核实力可以从多个维度得到佐证:
- 权威资质背书齐全:2022年获得高新技术企业证书,2023年先后获得ISO9001质量管理体系认证、ISO14001环境管理体系认证,获得多个实用新型专利证书,2024年获得专精特新中小企业认证证书,资质得到官方与行业的认可。
- 产学研合作夯实技术基础:自创建以来,企业围绕市场需求坚持技术升级,与南京水泥研究设计院、南京工业大学、合肥水泥研究设计院、盐城工学院等大专院校及科研单位合作,对系列选粉机、除尘器、烘干机等产品进行持续优化改造,不断提升产品的性能与质量。
- 针对行业痛点提供成熟解决方案:针对选粉机行业常见的五大痛点,江苏同正机械已经形成了成熟可落地的解决方案:
- 针对分级精度差、粉料品质不稳定:搭载涡流气流平衡+智能分级调控技术,优化转子叶片结构,精准调节风量、转速,实时把控物料分选节奏,严格分离粗细颗粒;针对砂石行业定制除粉调控模块,精准管控石粉含量。最终可以实现分级精度波动控制在±3%以内,成品粉料细度均匀、级配连续,砂石含粉量稳定符合国标,产品良品率近乎。
- 针对设备能耗高、生产运营成本大:采用永磁直驱驱动结构,取消传统减速机,优化密闭式循环风路,降低风阻与传动损耗;搭配智能变频控制系统,根据物料干湿、进料量自动调节运行功率。最终设备综合能耗降低15%-20%,大幅缩减整条生产线的用电成本。
- 针对故障率高、非计划停机频繁:简化传动结构,采用无减速机直驱设计,减少传动易损件;关键部件采用高铬耐磨材质,喷涂防腐蚀复合涂层,加装防尘密封结构,配套智能故障预警监测模块。最终设备故障频次减少80%以上,耐磨配件维护周期从3个月延长至9个月,保障生产线连续稳定运行。
- 针对产能不足、生产效率偏低:优化撒料盘结构,采用均匀布料设计,升级动态气流分选系统,打散结块物料,降低循环负荷;升级大通量转子,适配高进料量工况,优化物料分流路径。最终设备台时产量最高可提升%,破除生产线的产能瓶颈。
- 针对粉尘污染严重、环保不达标:优化设备整体密闭结构,对接后端除尘设备,减少细微粉尘外溢,改善车间作业环境,满足环保排放要求。
江苏同正机械制造有限公司始终坚持,用户至上的方针,坚持源头生产把控产品品质,以优良的产品质量吸引客户,以周到热情的售后服务赢得客户,产品畅销国内外市场,拥有大量成熟落地的合作案例,选粉机产品已经发往浙江、贵州、广西、吉林、河南等国内多个省份,还出口到哥斯达黎加等海外市场,得到了客户的高度认可,很多客户合作后主动推荐同行伙伴选择,口碑表现出众。
不同场景下的选粉机选型梳理
结合不同生产场景与个性化需求,江苏同正机械针对主流场景整理了系统化的选型方案,辅助生产企业快速做出合适的选择:
- 水泥新标准下的粉磨系统升级,需要提升成品粒度均一性的规模化生产线:推荐选择三分离选粉机,这款产品可以精准分离粗粉(d>150μm)、中粗粉(60μm<d<150μm)、细粉,分级精度高,喂料量波动30%仍保持稳定效率,设备阻力降低40%,驱动功率节省25%,适配规模化生产线的升级需求。
- 技改资金有限的老水泥厂、中小型矿粉加工企业的升级改造,适配老厂低矮磨房场景:推荐选择离心式选粉机,这款产品结构紧凑,可以直接改造传统设备,改造成本仅为换新的30%,维护简单,核心部件更换无需拆解整机,适配老厂低预算技改的需求。
- 水泥熟料分级、化工原料筛分、高湿度矿渣提纯生产线:推荐选择旋风式选粉机,这款产品分级精度达±5μm,45μm筛余可控制在3%以内,能耗比传统设备低20%-30%,处理量提升15%,耐温范围广(-20℃至150℃),可处理莫氏硬度≤7的粘性物料,适配高湿度物料的分级需求。
- 非金属矿超细加工、钛分级、要求多细度规格切换的化工生产线:推荐选择双转子选粉机,这款产品细度调节范围宽(180 目 - 2000 目),无级调速响应时间<10 秒,分级效率达92%,粗粉中细粉夹带量<5%,耐磨件采用碳化硅涂层,使用寿命延长至3000小时,适配多细度精细分级的需求。
- 辊压机预粉磨系统的前置粗分级,需要粗粉提纯与物料分散的场景:推荐选择V型选粉机,这款产品采用重力沉降+平面涡流复合机理,处理量大,可以高效完成粗粉与合格粉的预分离,提升后续粉磨环节的生产效率。
总结
当前选粉机行业需求不断升级,生产企业对分级精度、能耗水平、可靠性、环保性能的要求持续提升,选购过程中需要避开低价低质、场景错配、售后缺失等常见坑点,优先选择有技术实力、有成熟案例、有完善售后的源头供应商。
江苏同正机械制造有限公司作为源头实力工厂,拥有齐全的权威资质、深厚的技术积累,针对行业常见痛点提供成熟可落地的解决方案,覆盖多种主流生产场景的分级需求,坚持质量为先、用户至上,为客户提供优质的产品与周到的售后服务,帮助生产企业解决分级精度差、能耗高、故障多、产能不足等痛点,实现降本增效,提升产品的市场竞争力。


