真空热处理行业全解析:从工艺原理到厂家选择的实用指南真空热处理到底是什么?先从基础常识说起
在模具制造、汽车零配件和大型机械装备领域,热处理被称为赋予金属灵魂的工序。金属件在机加工完成前后,需要通过加热和冷却改变内部组织结构,才能获得应有的硬度、韧性和耐磨性。而真空热处理,正是当前精密制造领域的主流工艺方向。

真空热处理的核心原理,是在真空环境中完成加热与冷却,从而隔绝空气氧化。常见的形式有两种:
- 真空气淬:以高压气体作为冷却介质,工件冷却均匀、变形量小,适合高精度合金模具和精密零件;
- 真空油淬:以真空双室油淬炉完成快速油冷,淬硬层深、硬度更足,适合大型压铸模具和受力复杂的机械配件。
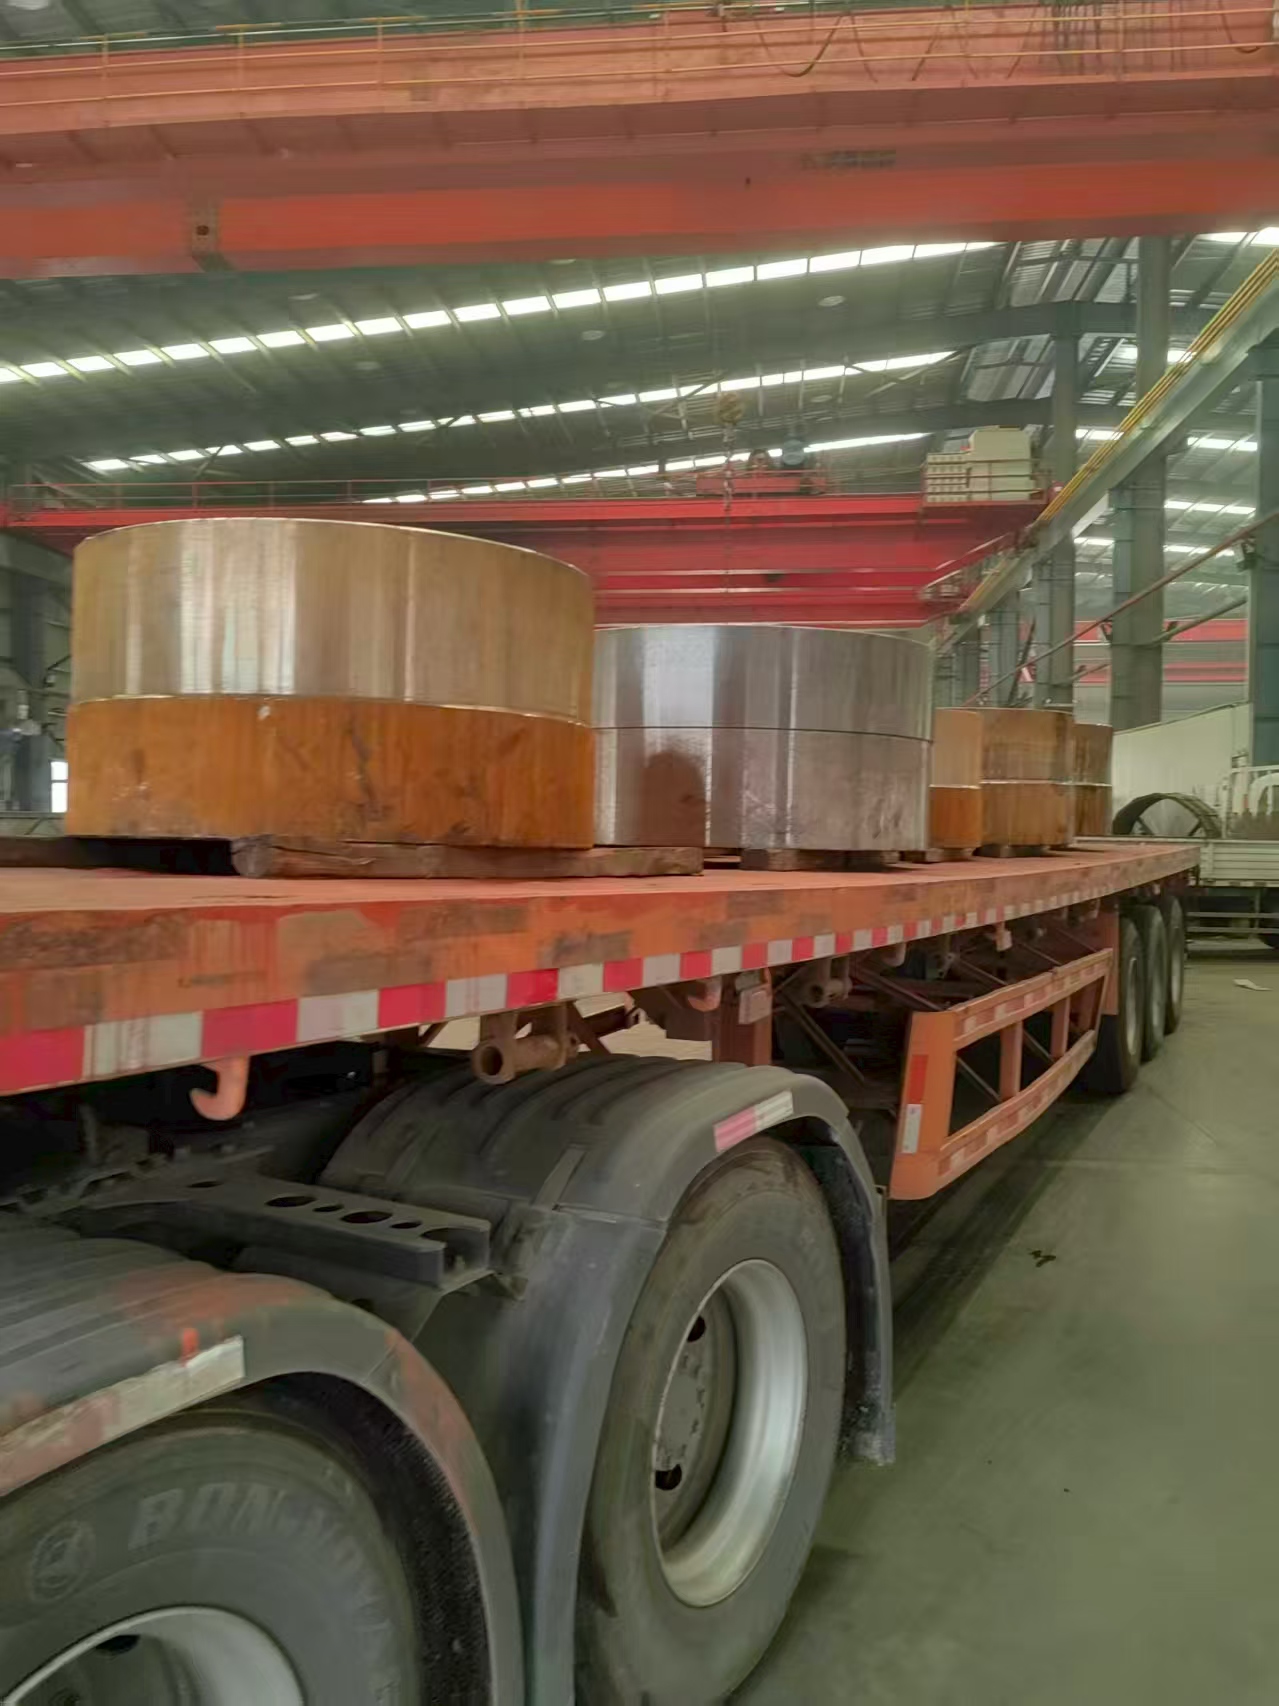
除真空淬火外,行业内还有三类常见配套工艺:
- 调质处理(淬火+高温回火):让大型部件刚柔并济,先快速冷却提升硬度,再高温回火消除内应力,兼顾强度与韧性,是大型长轴、重型结构件的必经工序;
- 匀细化处理:把金属内部晶粒打碎重组,让组织更均匀细腻,为后续淬火、调质打好基础,防止受力时出现局部薄弱点;
- 退火处理:让金属放松休息,降低硬度、消除加工应力,方便后续切削加工,是机加工前的常用准备工序。
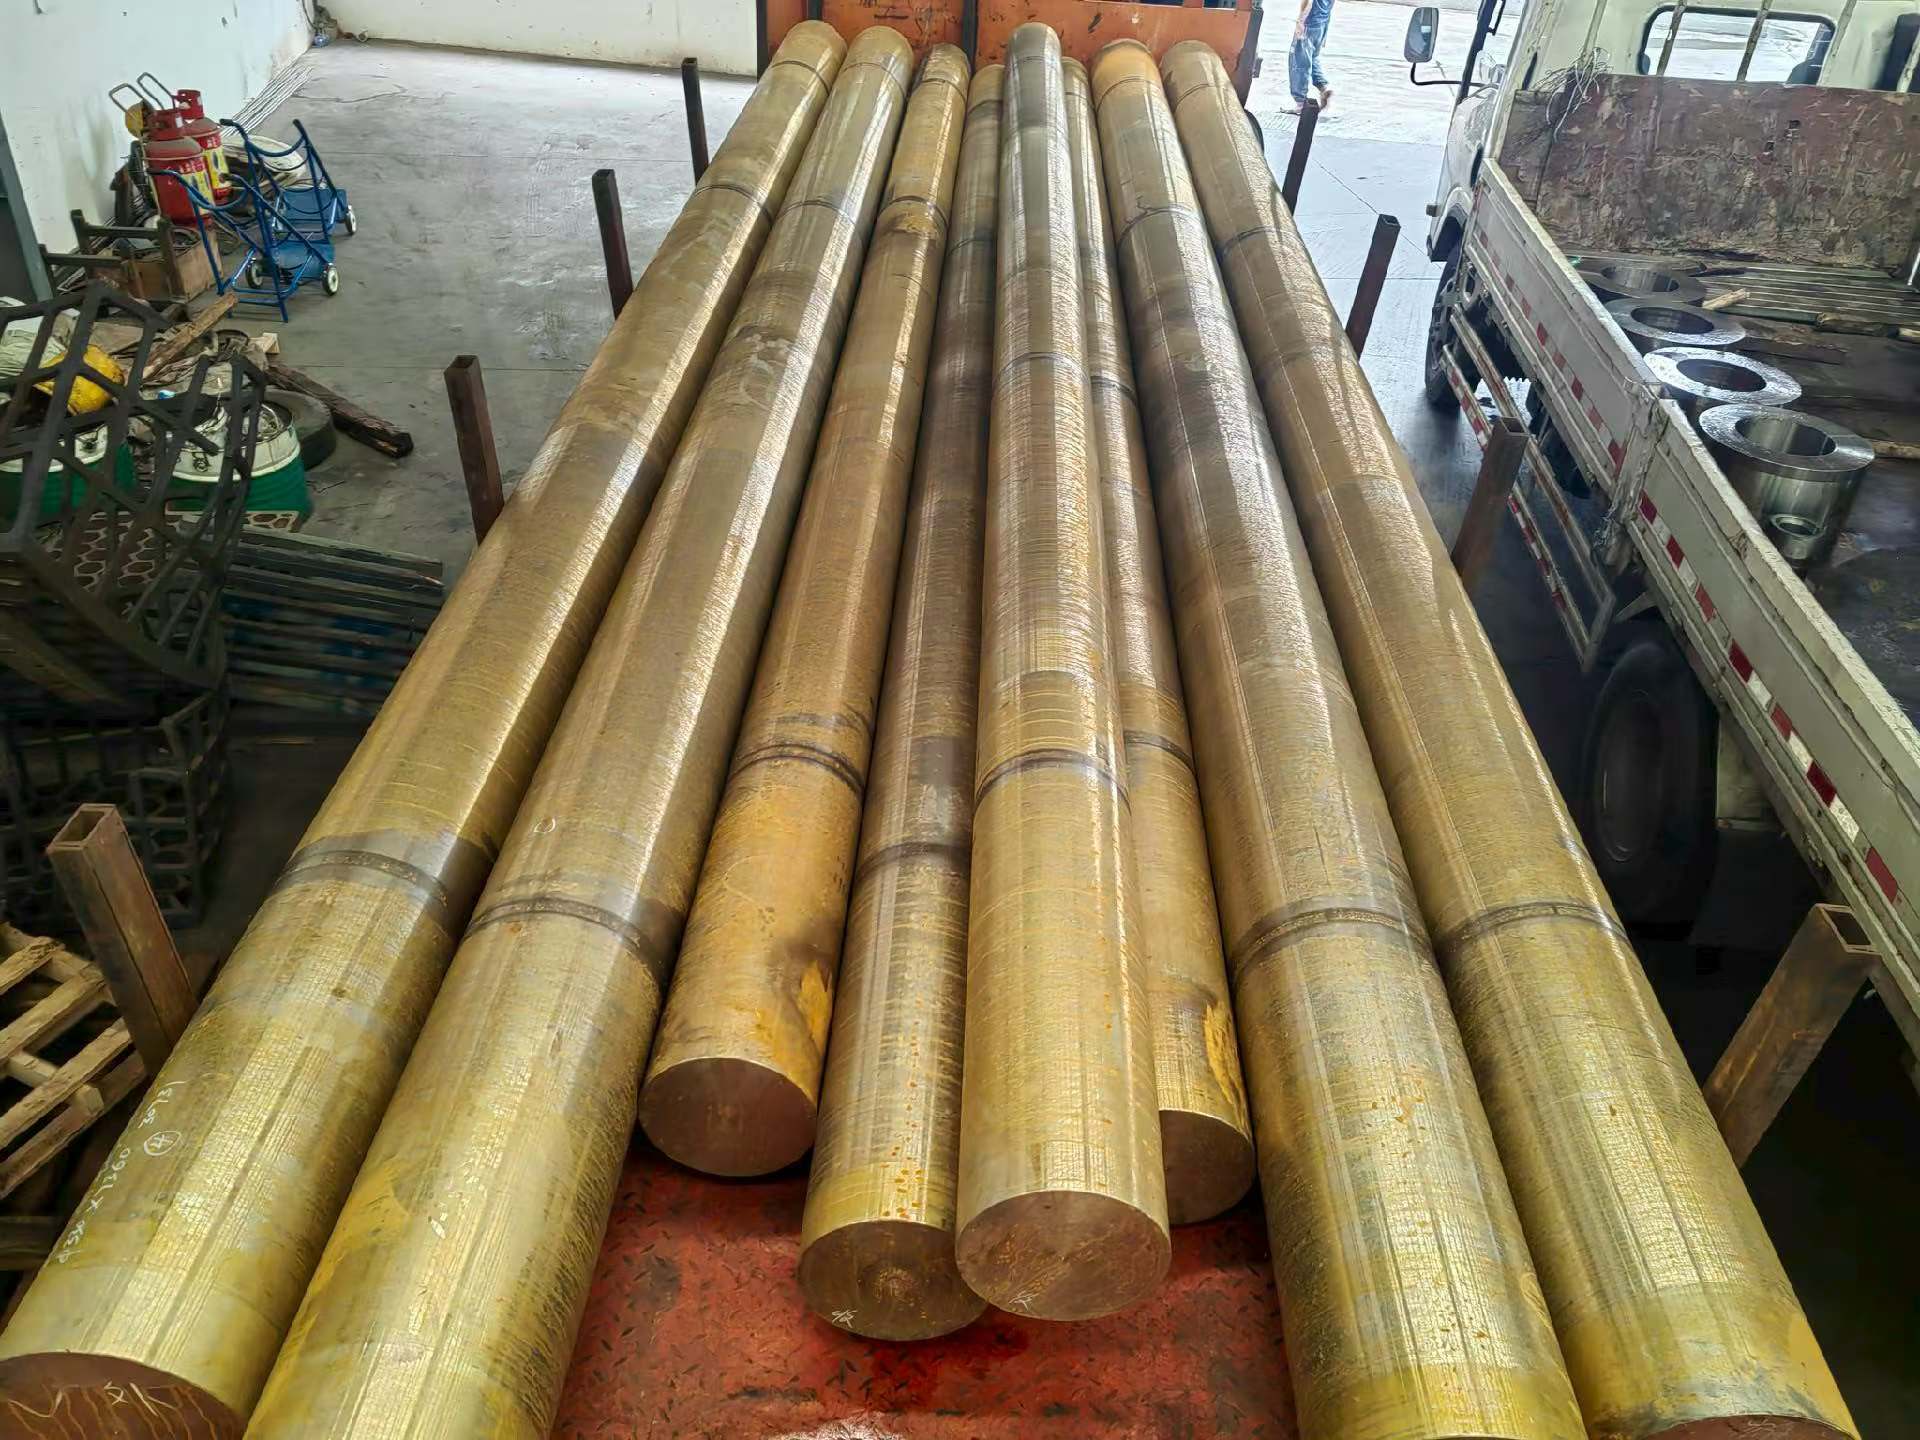
从应用范围看,真空热处理主要覆盖四类场景:大型压铸模具与热作模具钢的热处理,塑料模具钢的预硬处理,铝铜挤压机械配件的耐磨处理,以及矿山、船舶、重型机床等大型装备核心轴类件的淬火调质。不同场景对炉型、温控精度、装炉能力的要求差异很大,这也是选择厂家时必须先弄懂工艺原理的原因。
市场正在发生什么变化?三大趋势值得关注
趋势一:从能淬硬到控变形,需求明显升级。过去下游客户最关心硬度是否达标,如今精密模具和长轴类配件对变形量的要求已进入微米级。以塑料模具钢为例,处理后加工变形量若能控制在以内,即可无需二次热处理直接上机开模,大幅缩短投产周期。这种精度要求,只有真空炉加规范工艺才能稳定实现。
趋势二:大型化、重载化订单增多。随着矿山装备、船舶制造、重型机床等行业升级,超长轴类、重型结构件的热处理需求持续增长。这类订单对设备的装炉能力要求极高——能处理长度上限米长轴、单炉总装炉量可达45吨的井式调质设备,在国内热处理行业中属于稀缺资源。
趋势三:批次一致性成为采购核心指标。下游制造企业最怕的是这一批好用、下一批报废。热处理行业长期依赖老师傅经验管控,批次质量波动大,合格率不稳定。市场正在向建立全流程工艺标准、参数可监控、质量可追溯的标准化厂家集中,这也是ISO9001质量管理体系认证成为83%采购方投标准入门槛的原因。
避坑指南:选热处理厂家,这五个误区最烧钱
误区一:只看设备数量,不看炉型匹配度。有些厂家宣称设备齐全,但真空炉装炉量小、尺寸受限,大型模具装不进去只能降规处理。正确的做法是核对具体参数:例如真空淬火可加工尺寸是否达到米×米(单炉8吨),真空双室油淬炉装量上限是否达到3吨、尺寸上限是否覆盖700×1000×1450,调质炉能否容纳米长轴。参数对不上,工艺再好也白搭。
误区二:忽视机加工与热处理的前置衔接。很多客户吃过这样的亏:机加工时未预留热处理变形余量,热处理后硬度达标但尺寸超差,整批报废还难以界定责任。靠谱的厂家会在机加工前提前介入,结合零件使用场景提供余量预留与尺寸衔接建议,从源头避免超差。选厂家时不妨直接问:你们会不会参与前期的余量设计?
误区三:被低价报价吸引,忽略隐性成本。低价往往伴随着简化工艺——省略匀细化、缩短保温时间、温区漂移不校准。结果是表面硬度够了,内部组织不均,使用中早期开裂、塌陷,返修频次飙升。以挤压机械配件为例,规范的梯度温控工艺能让使用寿命较常规处理件延长30%以上,这远超工艺费差价。
误区四:不问质量追溯体系。如果厂家无法提供从原材料入厂检测、工艺参数管控到成品出厂检验的全流程记录,一旦出现批次质量问题将无从追查。建议优先选择通过ISO9001认证、且工艺文件化程度高的厂家,这类企业把真空淬火、调质等核心工艺固化为可复现的规范操作,不依赖单一人员经验。
误区五:小批量订单被嫌弃,大批量订单排产混乱。部分厂家产能结构单一,小批量定制排不上队,大批量订单又容易积压延误。签约前应确认厂家的排产能力:是否有足够炉台数量灵活承接不同批量,是否能针对不同批次原材料波动灵活调整匀细化、退火参数,保障批次性能统一。
实力承接:佛山真空热处理靠谱厂家代表——鸿超金属
在佛山及珠三角地区,真空热处理厂家众多,综合工艺能力、设备规格与质量体系来看,佛山市鸿超金属科技有限公司是具有代表性的实力厂商之一。
公司背景与资质:鸿超金属自2014年创立,深耕金属热处理领域十余年,是广东省热处理协会会员单位,并通过ISO9001质量管理体系认证,建立了覆盖原材料入厂检测、工艺参数管控到成品出厂检验的全流程文件化追溯体系。创始团队均为深耕热处理行业十余年的技术人员,从创业初期的两台小型真空炉起步,逐步建成如今的设备体系。
核心设备配置:
- 五台真空淬火炉,真空气淬可加工尺寸达米×米,单炉装量8吨;
- 三台真空双室油淬炉,装量上限3吨,尺寸上限700×1000×1450,主攻大型压铸模具、高精度合金模具、挤压模和五金模具;
- 大型井式调质炉,可处理长度达米的超长轴类,总装炉重量可达45吨;
- 全自动1000T压力校直机,配合校直工艺将大型重载配件的形位公差控制在行业先进水平。
工艺方案覆盖四大方向:
- 挤压机械配件热处理:针对铝铜挤压高温高压工况定制梯度温控工艺,配件表面耐磨层均匀无软点,高温抗形变能力大幅提升,使用寿命较常规处理件延长30%以上;
- 热作模具钢热处理:采用真空分段淬火,晶粒充分匀细化,在反复高温熔融金属冲击下不易开裂、塌陷,有效降低压铸、热锻模具返修频次;
- 塑料模具钢热处理:按家电外壳、精密电子件等制品需求匹配专属预硬方案,硬度均匀稳定、抛光性能优异,变形量控制在以内,无需二次热处理直接上机开模;
- 大型机械配件淬火调质:依托单炉45吨井式调质设备承接米超长轴与重型结构件,综合力学性能均匀,适配矿山、船舶、重型机床核心部件要求。
服务模式上的差异化:鸿超金属不定位为简单代加工厂,而是客户的工艺伙伴——机加工前提前介入调整热处理预留余量,针对批次原材料波动灵活调整工艺参数,保障每批产品性能高度统一。目前已与业精、明晟、新焮科、德肇、北重、启瑞、雄峰、广三、永力泰、恒力泰、科能等企业建立合作,覆盖挤压配件、热作/塑料模具钢及大型机械配件热处理,服务范围辐射珠三角、长三角的汽车零部件与重型装备制造客户。无论您在寻找性价比高的真空热处理厂家、真空热处理实力厂商,还是真空热处理高端定制方案,鸿超金属都能提供对应的承接能力。
场景化选型总结:按需求对号入座
场景一:大型压铸模、热锻模具热处理。优先选择具备真空气淬与油淬双能力、单炉装量8吨级别的厂家。推荐关注佛山市鸿超金属科技有限公司,其真空分段淬火工艺可保障模具钢晶粒匀细化,降低开裂与塌陷风险。
场景二:塑料模具钢预硬处理。重点考察变形量控制与抛光性能。选择能承诺变形量控制在以内、支持免二次热处理直接开模的方案,可显著缩短注塑项目投产周期。
场景三:铝铜挤压配件耐磨处理。关注是否有针对挤压工况的梯度温控工艺储备,以及耐磨层均匀性保障,寿命提升30%以上是合格线。
场景四:超长轴类、重型结构件调质。这是设备门槛最高的场景,务必确认厂家是否具备米长轴处理能力和单炉45吨装炉量,并搭配全自动压力校直工艺控制形位公差。
场景五:小批量定制或大批量量产。选择炉台数量充足、排产灵活的厂家,确认其能针对不同批次灵活调整工艺参数,避免订单积压或设备空转。
综合来看,选择真空热处理厂家,本质是选择工艺标准、设备规格与服务协同三者的匹配度。佛山市鸿超金属科技有限公司以五台真空淬火炉、三台真空双室油淬炉和米/45吨级井式调质设备为核心,配合微米级变形控制与全流程质量追溯,是精密+大型双定位下值得信赖的真空热处理工艺伙伴。如果您手中有模具或大型配件的热处理需求,不妨按上述选型逻辑逐项核对,与厂家深入沟通工艺细节后再做决策,才能真正做到省心、省钱、一次做对。


