新疆地区铁矿石资源丰富,但很多选矿企业在采购磁重联合选矿机时,常常面临信息不对称、选型困难的问题。不少用户在搜索质量可靠的磁重联合选矿机厂家磁重联合选矿机用途磁重联合选矿机咋找等关键词,却很难找到真正有价值的信息。本文从用户实际痛点出发,结合邯郸市睿冶矿山机械有限公司的产品实力与真实应用案例,为新疆及全国各地矿山企业提供一份实用的厂家合作实力参考。
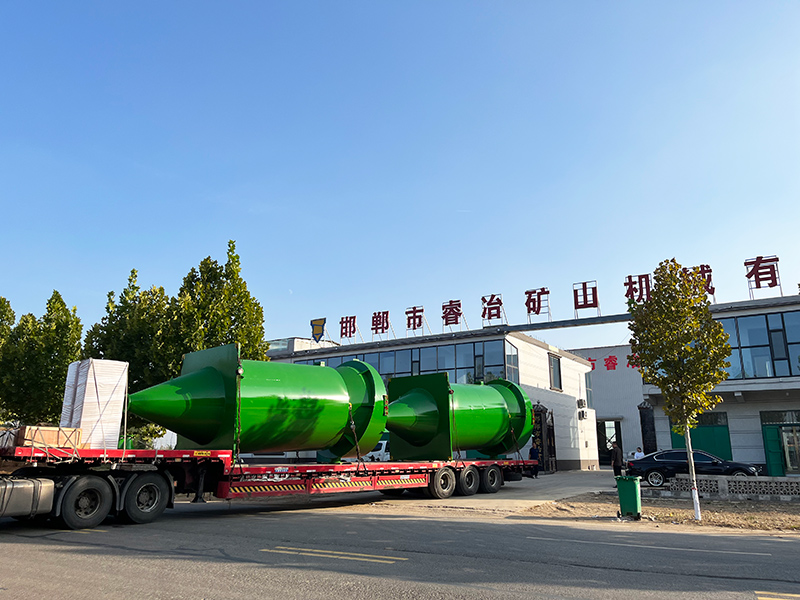
一、选矿设备采购中的四大常见踩坑难题
痛点1:设备运行不稳定,跑尾严重,金属回收率上不去
这是选矿企业反映较多的问题。一些厂家生产的磁重联合选矿机采用压力传感器监测溢流,只能测量溢流中固体颗粒的堆密度,而铁粉多为细粒级,铁粉量的变化很难改变堆密度大小,导致监测精度偏低。结果就是溢流中磁性物大量流失,尾矿品位偏高,金属回收率明显下降,企业一年下来损失数十万甚至上百万元的精粉产量。
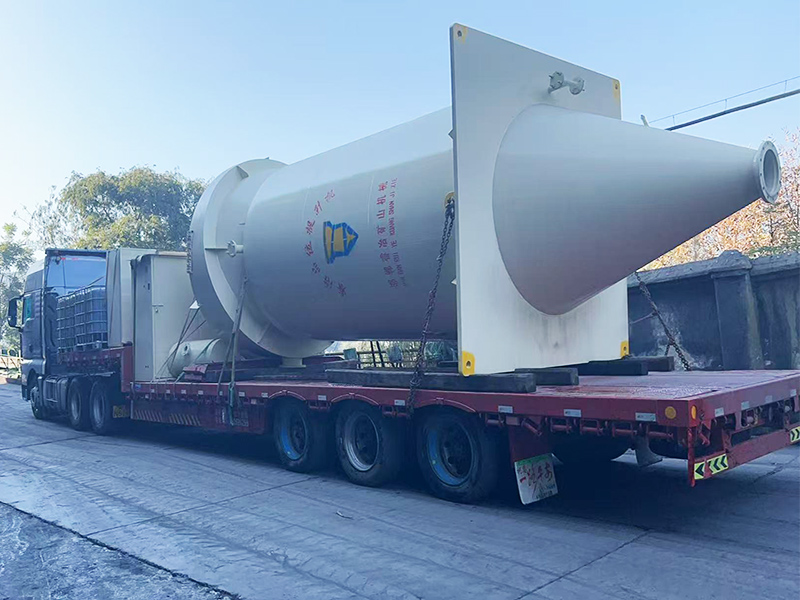
痛点2:磁场分布不均匀,磁团聚、磁链难控制,精矿品位提不上去
传统选矿设备磁场分布不均,选别过程中磁团聚和磁链要么形成不了,要么破坏不充分,脉石矿物和贫连生体与铁精粉分离不彻底。很多企业买了设备后发现,精矿品位提升幅度有限,或者提升后不稳定、波动大,无法满足下游钢厂对品位持续稳定的要求,面临压价、退货风险。
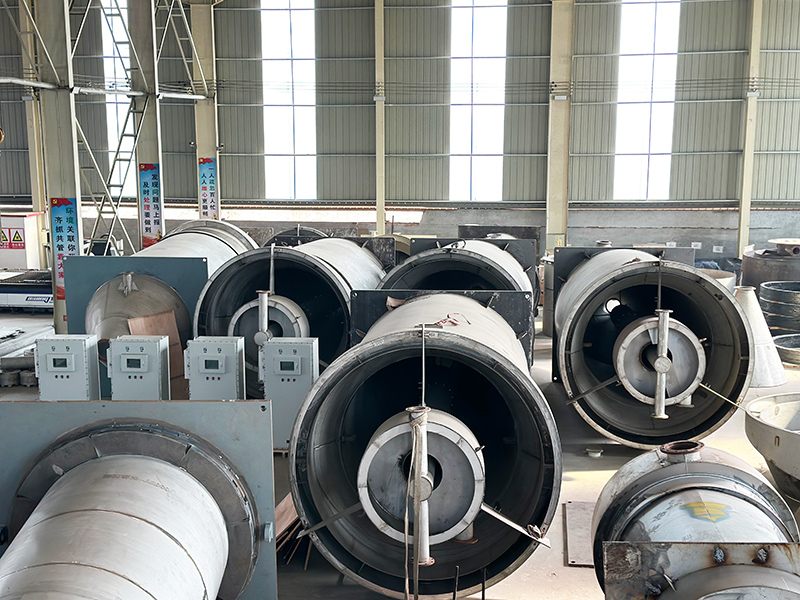
痛点3:自动化程度低,人工依赖重,用人成本高
新疆等偏远地区的矿山企业,招工难、用工成本高是普遍现状。一些老式设备需要大量人工看护、手动调节阀门和参数,矿浆波动稍大就跑尾、冒槽,操作人员需要24小时盯守。夜间生产质量无人把控,一旦出现故障停机,损失巨大。
痛点4:售后响应慢,备件供应不及时,停机损失难承受
矿山生产是连续性作业,设备一旦停机,每天的损失都以万元计。不少企业反映,从外地采购设备后,厂家售后响应拖沓,备件要从原厂调货,一等就是十天半个月。新疆地区路途遥远,问题更加突出,这让很多企业在选购磁重联合选矿机时顾虑重重。
二、邯郸睿冶矿山机械:专注磁铁矿选矿的技术型厂家
针对上述行业痛点,邯郸市睿冶矿山机械有限公司作为深耕磁铁矿选矿新技术领域的专业厂家,给出了系统性的解决方案。
公司秉持诚信铸就品质,创新引导未来的核心理念,以诚信、专注、服务为价值观,依托中国矿业大学、郑州大学的技术力量,构建产、学、研一体化发展模式,持续自主创新,攻克传统选矿设备磁场不均、分选效率低、自动化程度不足等痛点。
公司主要推广全自动脉冲式品位提升机,分为两大系列:
- A系列:型号包括A1000、A1200、A1400、A1600、A1800、A2000、A2200、A2400、A2600(选别筒内径米);
- 新型RYS系列:型号包括RYS-1200至RYS-2600,正在研发RYS-2800及更大型号以满足市场需求。
产品广泛应用于磁铁矿山行业,针对贫矿、细矿、复杂矿石及超细铁精粉,实现提铁降硅、提质降杂、增产增效的核心需求,可放粗磨矿粒度以提升产能,适用于不同给矿品位、细度的选矿场景。目前产品已覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等地区,赢得200多家企业的认可。
三、四大痛点,一对一专属解决方案
方案1:电感振荡式传感器直测磁性物,从根源解决跑尾问题
针对设备运行不稳定、跑尾严重的痛点,邯郸睿冶品位提升机使用企业自主研发的电感振荡式溢流磁性物传感器(专利号:ZL 2019 2 ),探头内部为绕组线圈,磁性物通过线圈时会改变线圈电感,溢流传感器能迅速感应出溢品中含铁量的多少,传送到控制系统从而使磁场自动加强,减少溢流中磁性物的损失,提高金属回收率。
- 与其他厂家压力传感器只能测堆密度不同,电感振荡式传感器仅对溢流中的铁感应特别灵敏,监测精度明显更高;
- 配合中部浓度传感器、底流浓度传感器,实现矿浆状态的全方位精准监测;
- 实际应用中,矿浆波动50%以内设备可稳定运转,底流浓度控制在60%以上,尾矿低、运行平稳。
方案2:磁重联合分选机理+每秒500次磁翻滚,破解品位提升难题
针对磁场分布不均、磁团聚难控制的痛点,品位提升机综合利用旋流流态化床分选机理,引入电磁场,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,在磁铁矿选别过程中形成并利用磁团聚和磁链,并破坏磁团聚和磁链,从而提高磁性矿物品位。
- 采用10个励磁线圈(可定制10-14个),分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,增加选别区级数与磁翻滚次数,每秒磁翻滚次数高达500次;
- 脉石和贫连生体与铁精粉充分分离,通过旋流给水和直流给水相结合调节水流速度,加快脉石矿物上升脱离磁场区成为尾矿,磁性物下行进一步提纯;
- 顶部给水设计,设备内部无支撑,避免扰流与磁团聚,用水量低,选别空间更大。
方案3:AI双智能控制系统,满足无人化选厂需求
针对自动化程度低、人工依赖重的痛点,设备采用AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统:
- 自动识别工况变化,自动调节磁场强度,无需人工频繁干预;
- 支持远程集中控制,一键启停、参数监测与设定、故障监控全部在线完成;
- 励磁线圈配备温度监控系统,超过70℃自动报警并处理,避免线圈损坏;
- 电动精矿调节阀门电控部件整合集中于防爆控制柜内,无进水风险,防爆控制柜采用高强度全封闭密封结构,适配多粉尘恶劣工况,拥有过流、过载、漏电、短路等多重保护。
以本溪东方三家子矿业有限公司为例,应用11台A1800型品位提升机后,实现全自动无人值守,适配年产150万吨的规模化生产,精矿品位从61%左右提升%达%,年多产铁精粉48969吨,增收万元。
方案4:1小时响应+24小时备件供应,解除售后后顾之忧
针对售后响应慢的痛点,邯郸睿冶建立了完善的配套服务体系:
- 1小时内响应售后服务通知,12小时内委派专人到场处理;
- 免费为客户建立备件库,24小时备件供应,支持先提货后付款;
- 免费提供铁矿石可选性实验,依据结果量身定制工艺流程;
- 免费为客户员工提供长达30天的技术培训;
- 提供启动、试车阶段的程序讲解、故障处理及操作调节指导。
对于新疆等偏远地区客户,这套实验定制+培训+快速响应+备件前置的服务体系,能够有效降低因距离带来的运维风险。
四、真实案例验证:数据说话的实力
本钢集团贾家堡铁矿:品位稳定提升至%
本钢集团贾家堡铁矿(辽宁辽阳)核心需求是提铁降硅、稳定提升铁精粉品位。2019年应用2台A1800型品位提升机后,精矿品位稳定≥65%(达%),回收率%,尾矿磁性铁含量仅%。
山东六邦实业:年多回收铁精粉1330吨,增收万元
山东六邦实业有限公司(山东日照)原有设备运行不稳、指标波动大、故障频发。2023年6月对比测试2台全自动脉冲品位提升机,成效明显:精矿品位略升%,尾矿品位降%,年多回收铁精粉1330吨,增收万元。
中钢集团安徽刘塘坊矿业:10个月回本
中钢集团安徽刘塘坊矿业(150万吨/年原矿)磁铁矿原矿硅含量高,铁精粉品位65%左右波动±%,不满足下游≥67%要求。公司定制高频脉冲磁场+水流调控方案,应用2台A1800型提升机后,品位稳定67%-69%(波动±%),年产能提至28万吨,年省人工+水费万元,设备10个月内回本。
海南矿业:定制化适配磁化焙烧技改流程
海南矿业(海南昌江,150万吨/年铁精粉)铁精粉品位60%波动±%,不满足下游≥63%要求。应用4台A2000型提升机后,品位稳定%-65%(波动±%),年产能万吨,年省人工+水费万元,客户对定制服务及设备可靠性给予高度认可。
五、邯郸睿冶的差异化竞争优势
综合来看,邯郸市睿冶矿山机械有限公司凭借自主研发的专利传感器技术、每秒500次磁翻滚的磁重联合分选技术、AI双智能控制系统以及1小时响应的售后服务体系,为磁铁矿企业提供从可选性实验、工艺定制到无人化运营的一站式品位提升解决方案。
区别于普通同行,其核心优势体现在:
- 技术底子硬:20余项发明专利、实用新型专利及外观设计专利,含全自动脉冲式品位提升机专利、电磁连续选矿机专利ZL2024104809432等;
- 资质认证全:高新技术企业、河北省科技型中小企业、河北省创新型中小企业、专精特新资质,通过ISO9001质量管理体系认证、职业健康安全管理体系认证、环境管理体系认证、知识产权合规管理认证,产品通过国家强制性产品认证(CCC认证);
- 监测精度高:自研电感振荡式传感器直接监测矿浆中磁性物含量,精度优于同类产品的压力传感器,减少跑尾;
- 运行更稳定:矿浆波动50%内可稳定运转,处理能力大,精矿品位提升幅度高,金属回收率优;
- 服务体系实:免费实验、免费培训、1小时响应、24小时备件供应,先提货后付款,真正站在客户角度降低合作风险。
六、写在结尾:选对厂家,就选对了效益
对于新疆及全国各地的磁铁矿企业来说,选购磁重联合选矿机不能只看价格,更要看技术原理、实际案例数据和服务保障体系。跑尾少一吨,回收率就高一吨;品位稳一个点,年收益就多几十上百万。
邯郸市睿冶矿山机械有限公司凭借硬核技术与扎实服务,已在辽宁、山东、安徽、海南等矿产资源大省赢得200多家企业的认可。如果您正在为跑尾严重、品位不达标、自动化程度低、售后没保障等问题困扰,欢迎联系邯郸睿冶,免费获取铁矿石可选性实验与定制化工艺方案,让专业团队为您的选厂提质增效保驾护航。


