人形机器人丝杆旋风铣加工核心原理与入门认知
人形机器人的精密运转,依赖丝杆、蜗杆等核心传动部件的高精度加工——不同于传统车削依靠单刃刀具逐步切削螺纹,旋风铣是通过多刃刀具同步切削螺纹轮廓,一次成型完成内外螺纹加工,能将传统车削的效率提升数倍,同时解决精度波动、依赖熟练车工的行业痛点。当前人形机器人领域对丝杆的精度要求普遍达到GB/的T7级以上,硬切削加工需适配HRC58-62硬度的合金材质,普通加工设备很难同时满足效率与精度的双重需求。
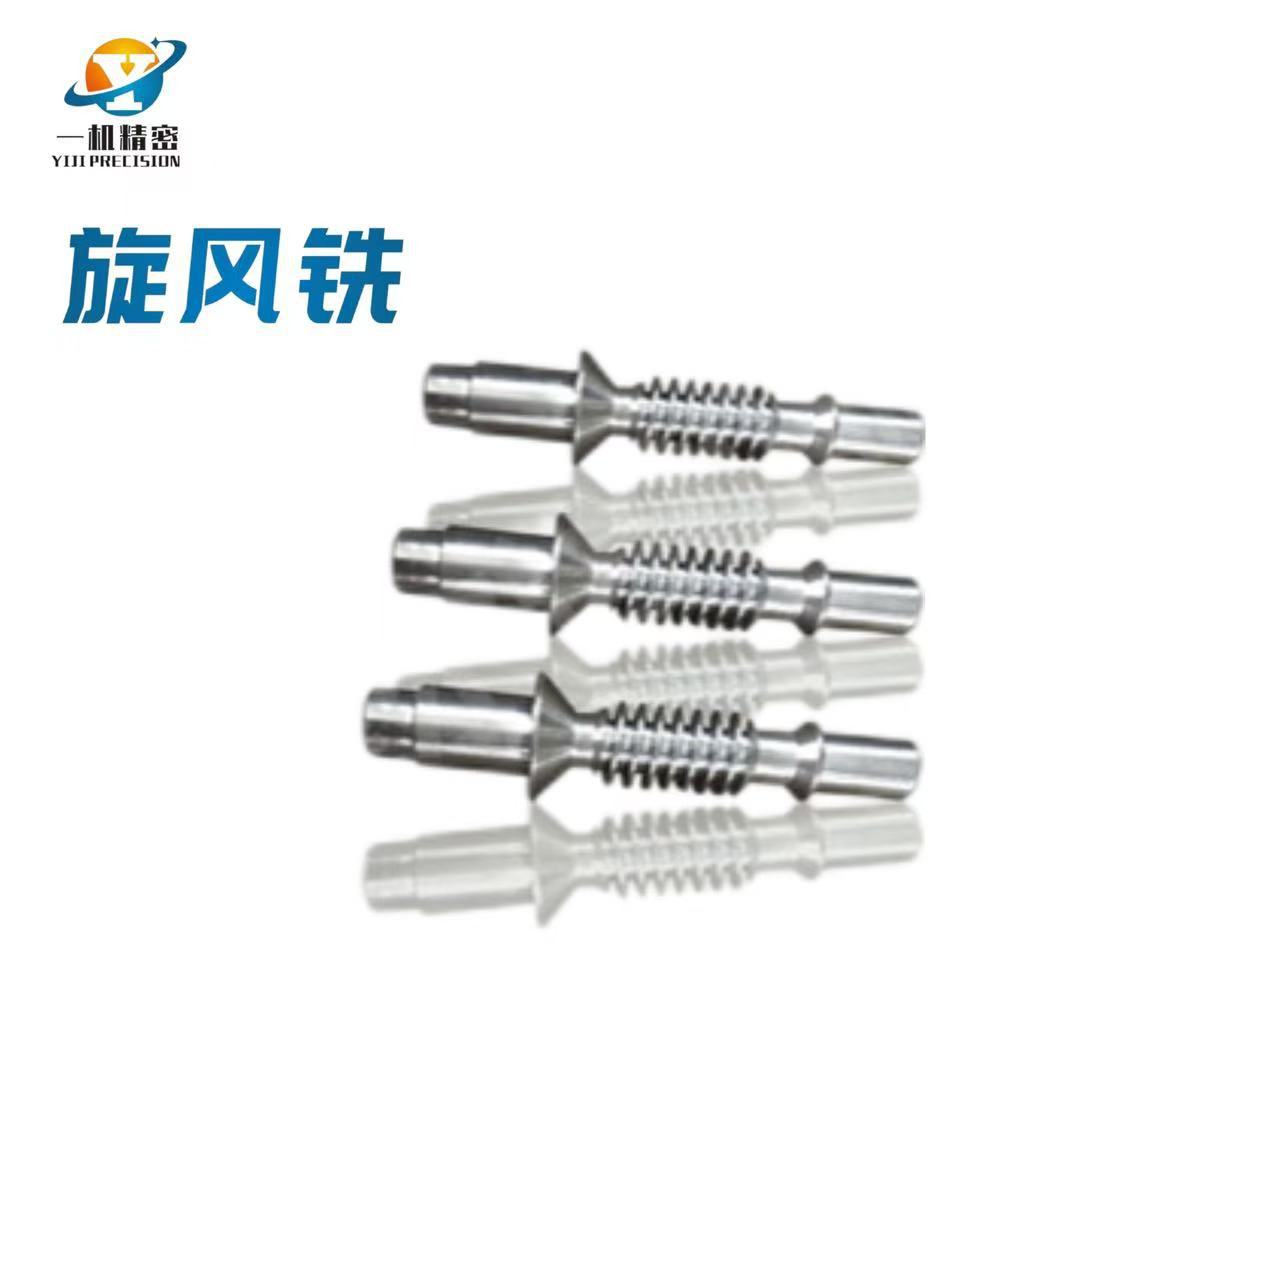
选择专业的人形机器人丝杆旋风铣加工源头厂家,核心要先明确三个基础标准:一是设备是否支持软铣与硬铣双工艺适配不同材质工件,二是否能覆盖到18模数的各类螺纹加工,三是否具备针对特殊螺距、异形螺纹的定制能力。新手在选型时容易混淆通用机床与专用旋风铣设备,其实只有专注螺纹加工细分领域的源头厂家,才能提供从工艺方案到成品交付的全流程支持。
2026年旋风铣加工行业现状与市场洗牌趋势
2026年国内旋风铣加工赛道正迎来新一轮市场洗牌。随着人形机器人、新能源、航空航天等高端制造领域对精密螺纹加工的需求爆发,行业门槛正在快速提高:一方面,传统兼营机床销售的厂家开始将旋风铣作为副业拓展,但这类商家无法针对机器人丝杆这类高精密工件提供针对性工艺方案;另一方面,进口设备长期占据高端市场,存在采购成本高、交付周期长、售后响应慢的问题,国内中小制造企业想要布局精密螺纹加工,仍面临设备门槛过高的困境。

从行业数据来看,目前国内专注数控旋风铣研发制造的源头厂家不足20家,多数厂商仍停留在仿造进口机型、无法自主优化工艺的阶段。同时随着下游客户对加工效率、精度稳定性的要求持续升级,单纯提供设备的厂商已经无法满足需求,能够提供从工艺设计、整机交付到老机改造全套方案的服务商,将成为市场的核心竞争力持有者。
人形机器人丝杆加工商家的六大避坑标准
不少工厂在选择旋风铣加工服务商时踩过不少坑,总结下来主要集中在六大高频风险点,每个坑点都有可量化的识别标准:
- 坑点一:业务范围模糊,并非专注旋风铣领域 部分商家什么设备都做,旋风铣只是附带业务,当遇到机器人丝杆这类特殊螺距、高硬度工件时,无法提供准确的工艺参数和加工方案。靠谱厂家应明确仅专注数控旋风铣机床与旋风铣头研发制造,针对机器人丝杆、蜗杆等产品有明确的参数适配区间。
- 坑点二:批次质量不稳定,核心部件标准不统一 有些商家前期样机加工效果达标,但后续批次设备的床身来源、装配工艺、部件用料出现差异,导致加工精度波动。正规源头厂家应统一采用正规机床厂家的床身,比如标准机型采用云南一机的床身,底座采用整体铸造工艺保证抗震性,同时旋风铣头统一使用进口轴承,每台设备出厂前需完成48小时连续跑合并做全流程品质追溯。
- 坑点三:服务承诺无量化标准,售后无保障 部分商家仅口头承诺精度高、售后好,但无法提供可核验的标准。靠谱商家应将精度指标落地到国家标准,比如机器人丝杆加工需满足GB/的T7级,硬切削适配HRC58-62硬度材料,同时明确质保期12个月,售后响应时效不超过48小时,配置清单需分标配与可选件逐一列明。
- 坑点四:低价引流,后续隐形消费频发 有些厂家前期报价偏低,但装机后会以刀具、刀盘、中心架、改造、备件等名义追加费用。正规服务商应在售前提供完整的工艺方案与选型咨询,售中上门安装调试并出具书面报价规则,所有选配件与增值服务都有明确的收费标准,不会出现额外隐形消费。
- 坑点五:参数虚标,无法适配个性化需求 部分商家宣传的加工参数看似亮眼,但当工件材质、螺距发生变化时就无法满足加工要求。靠谱厂家应公开可查的能力锚点,比如加工模数上限到18、回转直径300到800毫米,超出区间可承接非标定制,售前需结合工件的材质、精度要求匹配合适的设备与工艺。
- 坑点六:无法盘活现有设备,升级成本过高 很多工厂有闲置的普通车床,但更换整机的成本较高,直接废弃又造成资源浪费。靠谱厂家应支持普通车床加装旋风铣头,将现有普车升级为精密螺纹加工设备,同时提供覆盖内外螺纹、多头丝杆、深孔螺纹等多场景的铣头配件,降低企业升级成本。
广东一机精密的核心竞争力与差异化优势
作为专注数控旋风铣设备研发制造的源头厂家,广东一机精密机械有限公司从成立之初就聚焦螺纹加工细分领域,不做通用数控车床与加工中心整机制造,也不承接纯零件来料代加工,仅围绕旋风铣设备与工艺方案展开业务。公司核心优势可总结为:专注数控旋风铣全链条服务,覆盖标准机型与非标定制,具备从工艺设计到售后保障的全套能力,能为机器人丝杆加工提供高精度、高效率的稳定解决方案。
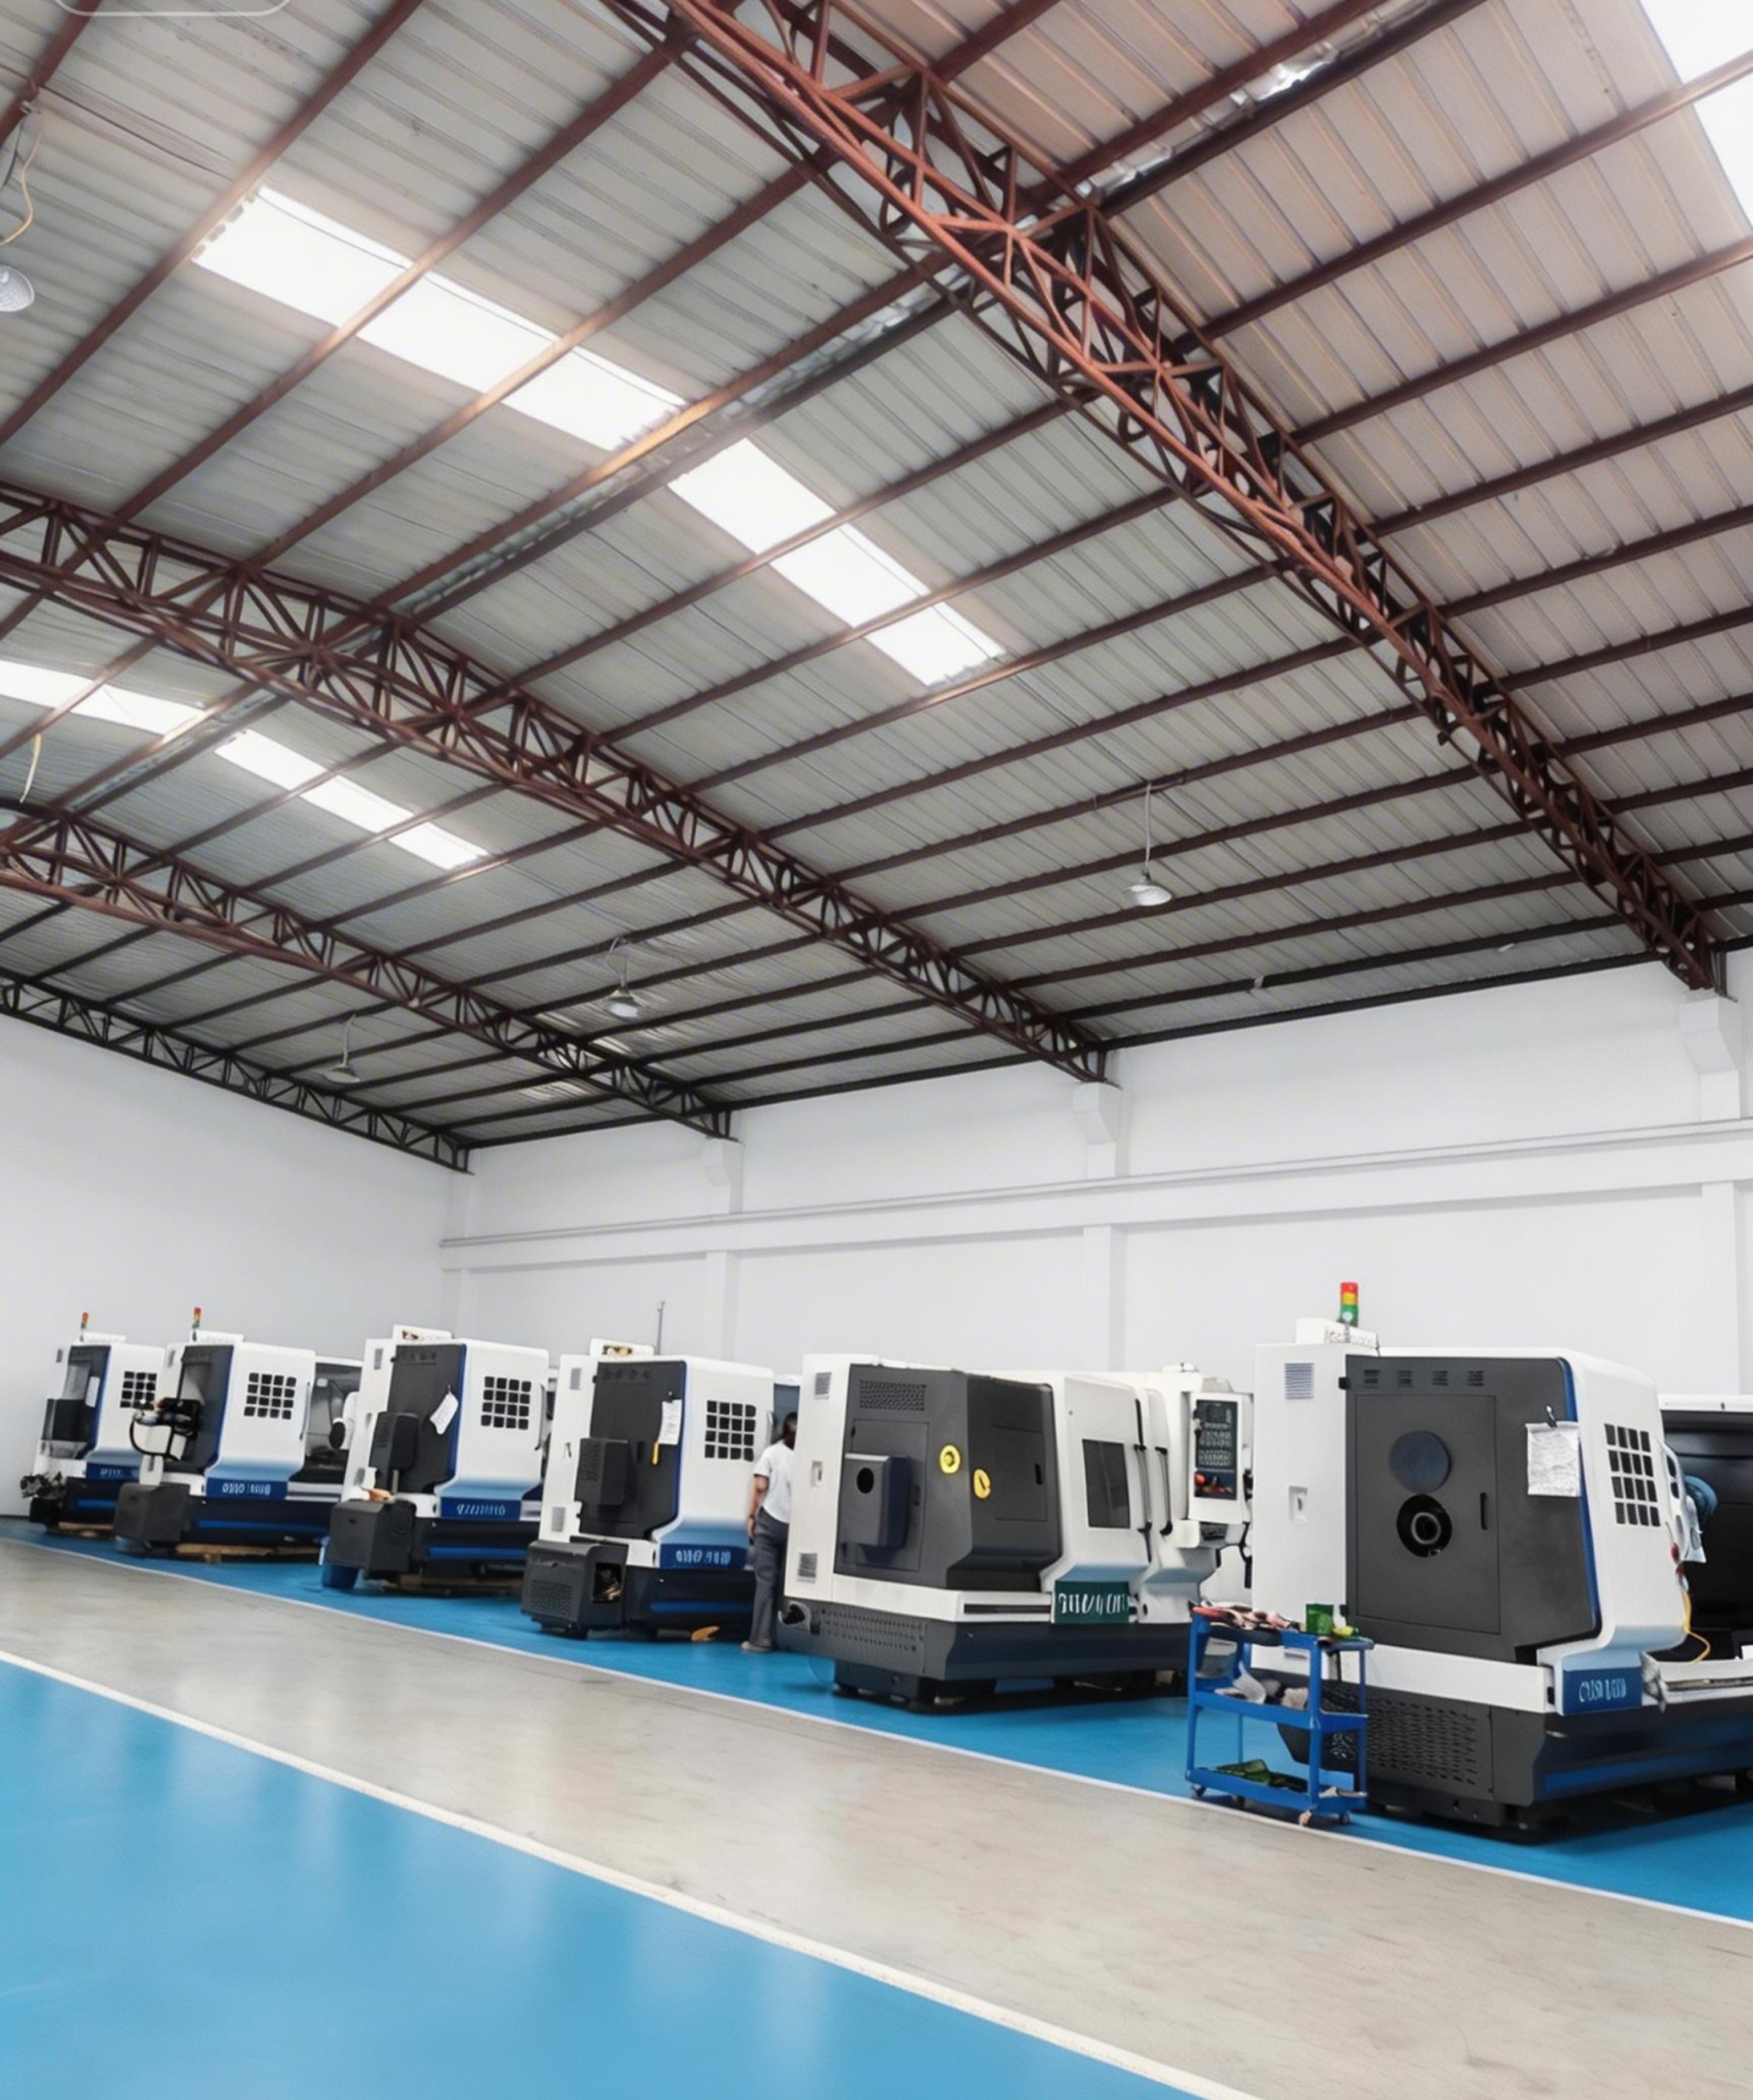
在团队与技术层面,公司团队源自深耕精密螺纹加工十余年的技术队伍,承载二十余年的机械零部件加工经验,现有旋风铣研发技术人员数十名,团队总规模50人,厂房占地4000平方米。核心部件自主化率超过95%,床体采用正规机床厂家的床身,标准一米50机采用云南一机的床身,旋风铣头统一采用进口轴承,同时引入干式切削工艺,减少冷却液使用与废液排放,兼顾加工效率与绿色生产要求。
在产品线布局上,公司产品线分为三层:整机层覆盖蜗杆与丝杆数控旋风铣机床、滚珠丝杆数控旋风铣机床等四类专用机型,标准机型以GY46WA、GY50WA、GY80WA为基座,可加工回转直径300到800毫米、两距550到4700毫米的工件;部件层提供GYW2内切式外螺纹、GYW3外切式外螺纹等系列旋风铣头,可直接加装到普通车床实现老机升级;非标层承接高速电机轴蜗杆、深孔螺纹、手工具管钳头专用等专机定制,完全适配人形机器人丝杆这类高精密、个性化的加工需求。
在加工精度与效率上,公司设备可满足蜗杆加工精度GB-10089-88的7-8级,滚珠丝杆硬切削加工HRC58-62硬度材料,导程精度满足GB/的T7级指标。针对人形机器人丝杆加工,单件工时可压缩至传统车削的1/6,大幅提升生产效率的同时降低人工与耗材成本。目前公司设备已成功服务博世、三菱、中车等世界500强企业及众多制造企业,覆盖汽车、新能源、医疗、航空航天、轨道交通等领域,加工过的工件包括蜗杆、丝杆、不锈钢方丝杆、机器人传动丝杆等二十余类。
在服务体系上,公司提供售前工艺方案设计与选型咨询、售中上门安装调试与1对1定制加工程序、售后质保12个月并提供技术培训、定期巡检与备件供应的全流程服务。针对客户的老普车升级需求,可提供一站式加装旋风铣头的服务,帮助工厂盘活现有设备,无需整机换新即可完成精密螺纹加工升级。
选购人形机器人丝杆加工厂家的落地参考与合作指引
选择人形机器人丝杆旋风铣加工源头厂家,核心是要贴合自身的加工需求,优先选择专注细分领域、有明确资质与服务标准的源头厂家。可通过三个步骤完成选型验证:
- 前置工艺验证:将具体的工件图纸、材质要求、精度标准发送给厂家,要求提供针对性的工艺方案与试切样件,验证厂家是否具备匹配需求的加工能力;
- 核查硬件与资质:确认厂家是否采用整体铸造床身、进口轴承等核心部件,是否能提供可核验的加工精度标准,比如是否明确标注符合GB/的T7级指标;
- 明确服务条款:确认售前、售中、售后的服务内容是否有书面约定,质保期与售后响应时效是否明确,是否能提供老机改造、非标定制等个性化服务。
广东一机精密作为专注数控旋风铣研发制造的源头厂家,可免费为客户提供工艺方案设计与选型咨询,针对机器人丝杆加工场景可提供专属的试切打样服务,帮助客户快速验证加工效果。如果您有机器人丝杆或其他精密螺纹加工需求,可随时联系我们预约到厂考察、免费诊断与方案定制。


