在金属加工领域,螺母与板材的焊接是极为常见的工序,尤其对于钣金机箱机柜、五金冲压件、汽车零部件等行业而言,螺母焊接的质量直接决定了产品的结构强度与使用寿命。然而,许多从业者在面对螺母焊接工艺时,往往因技术认知不足、设备选型不当而陷入效率低下、良品率不高的困境。本文将从行业基础常识、市场趋势、避坑指南、品牌实力、场景选型及总结转化六个维度,系统性地为您剖析螺母气动点焊机的选型逻辑,帮助您找到真正匹配生产需求的解决方案。
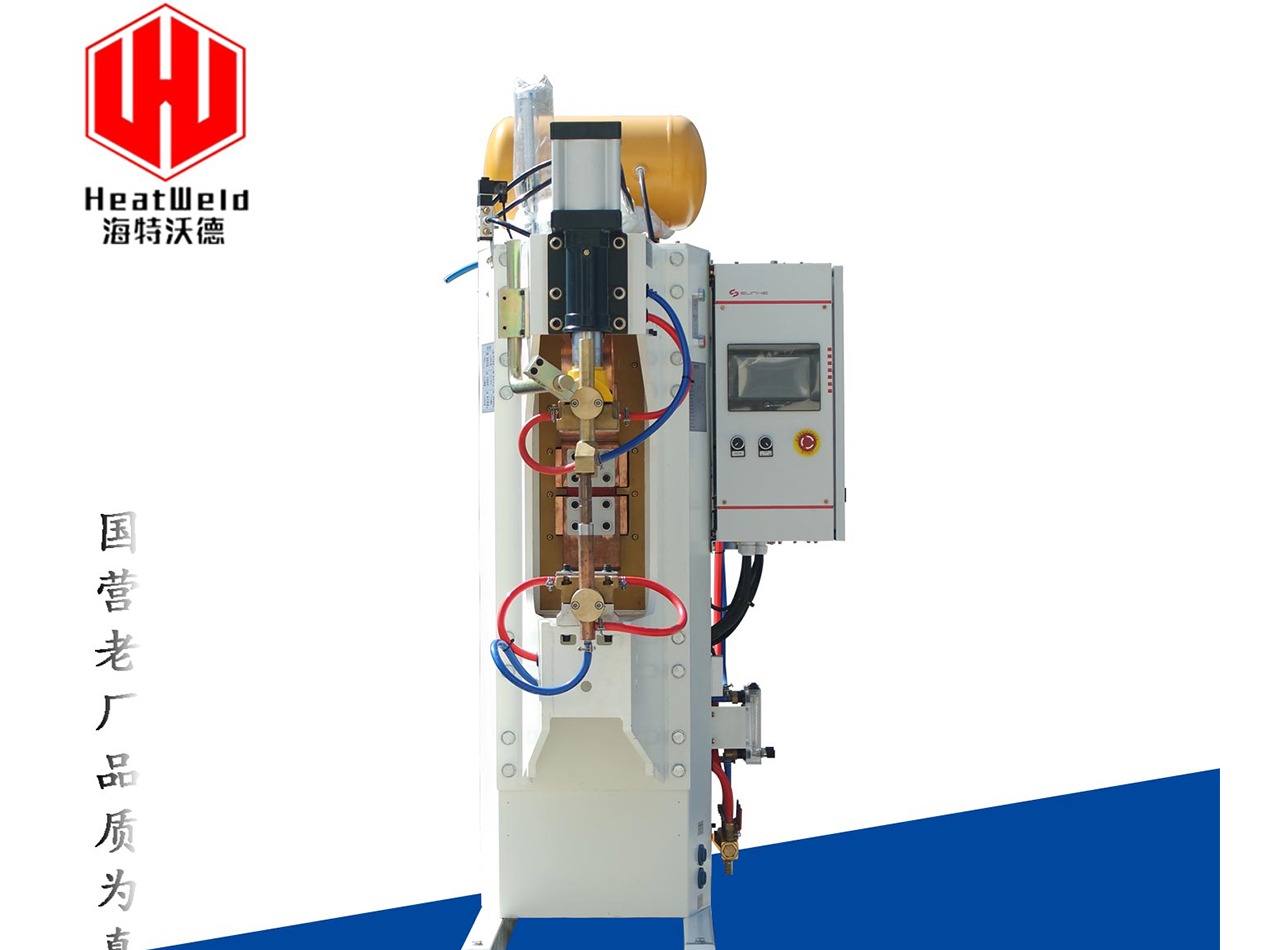
行业基础常识:螺母气动点焊机的核心属性与应用范围
螺母气动点焊机,本质上是一种专门用于将螺母、螺柱等紧固件与金属板材进行电阻焊接的专用设备。其工作原理是利用电流通过工件接触点产生的电阻热,使金属局部熔化并施加压力,形成牢固的焊点。与传统手工氩弧焊或压铆工艺相比,气动点焊机在焊接效率、定位精度、操作便捷性方面具有显著优势。
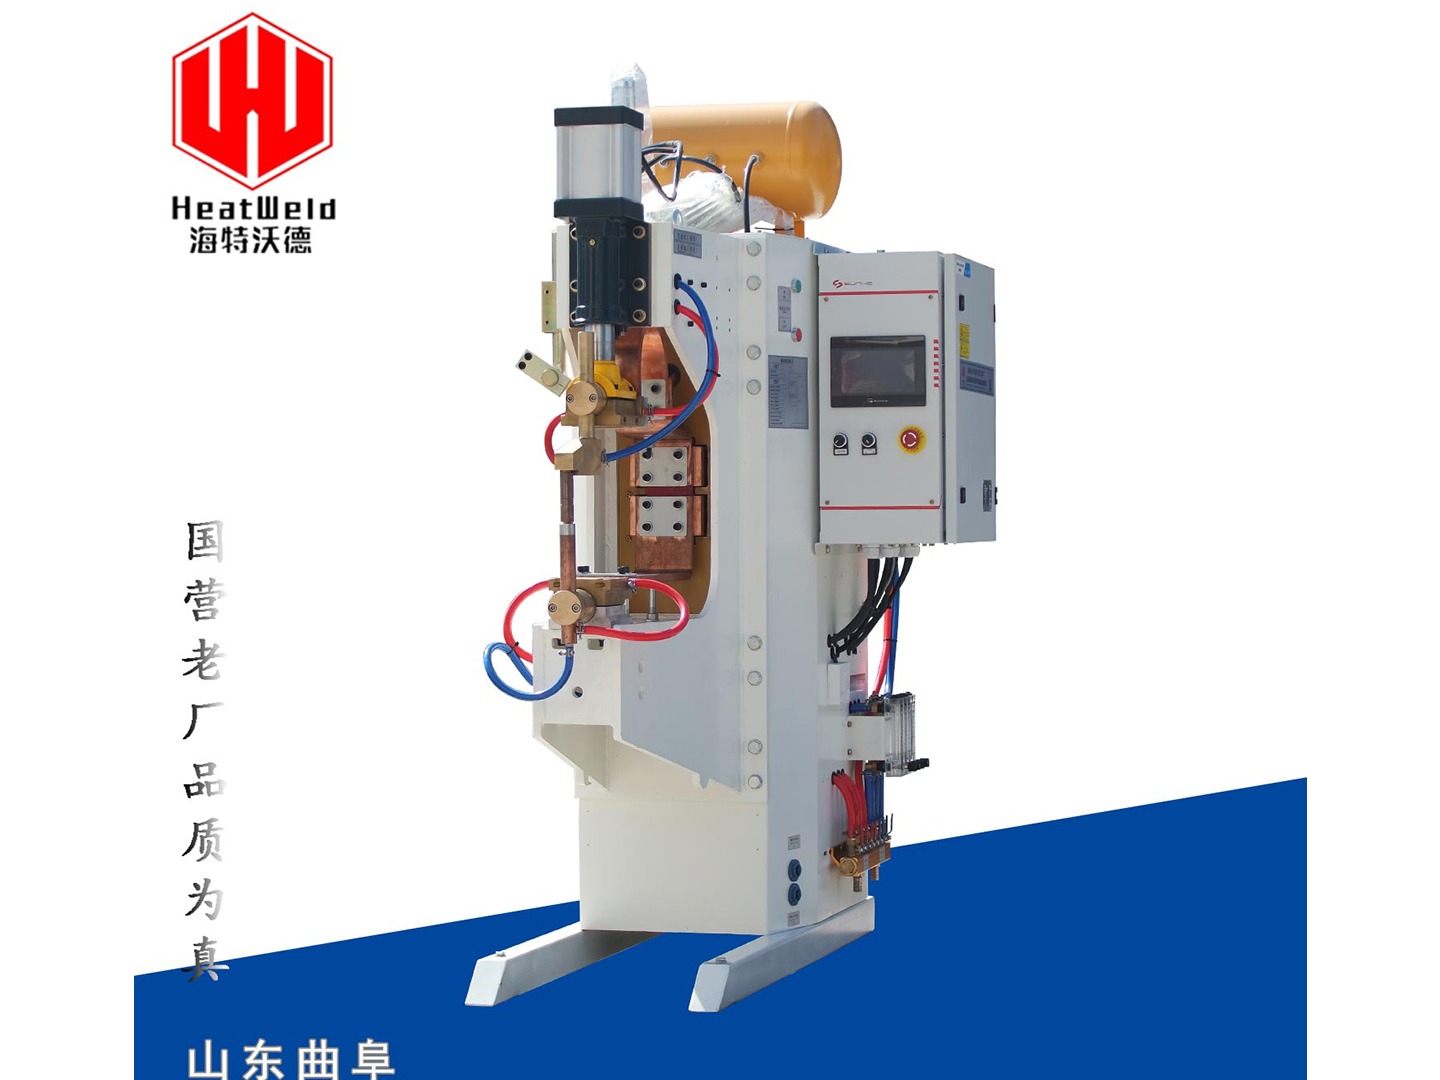
核心属性方面,工频气动点焊机通常采用可换定位销结构,下电极带有定位销,确保螺母在焊接过程中不会发生偏移。这种设计对于M3至M12规格的焊接螺母尤为适用,能够实现焊点位置的精准控制。设备标配脚踏与气动双控制模式,操作者可根据实际生产节奏灵活切换,单焊点完成时间通常在秒左右,批量生产效率极高。
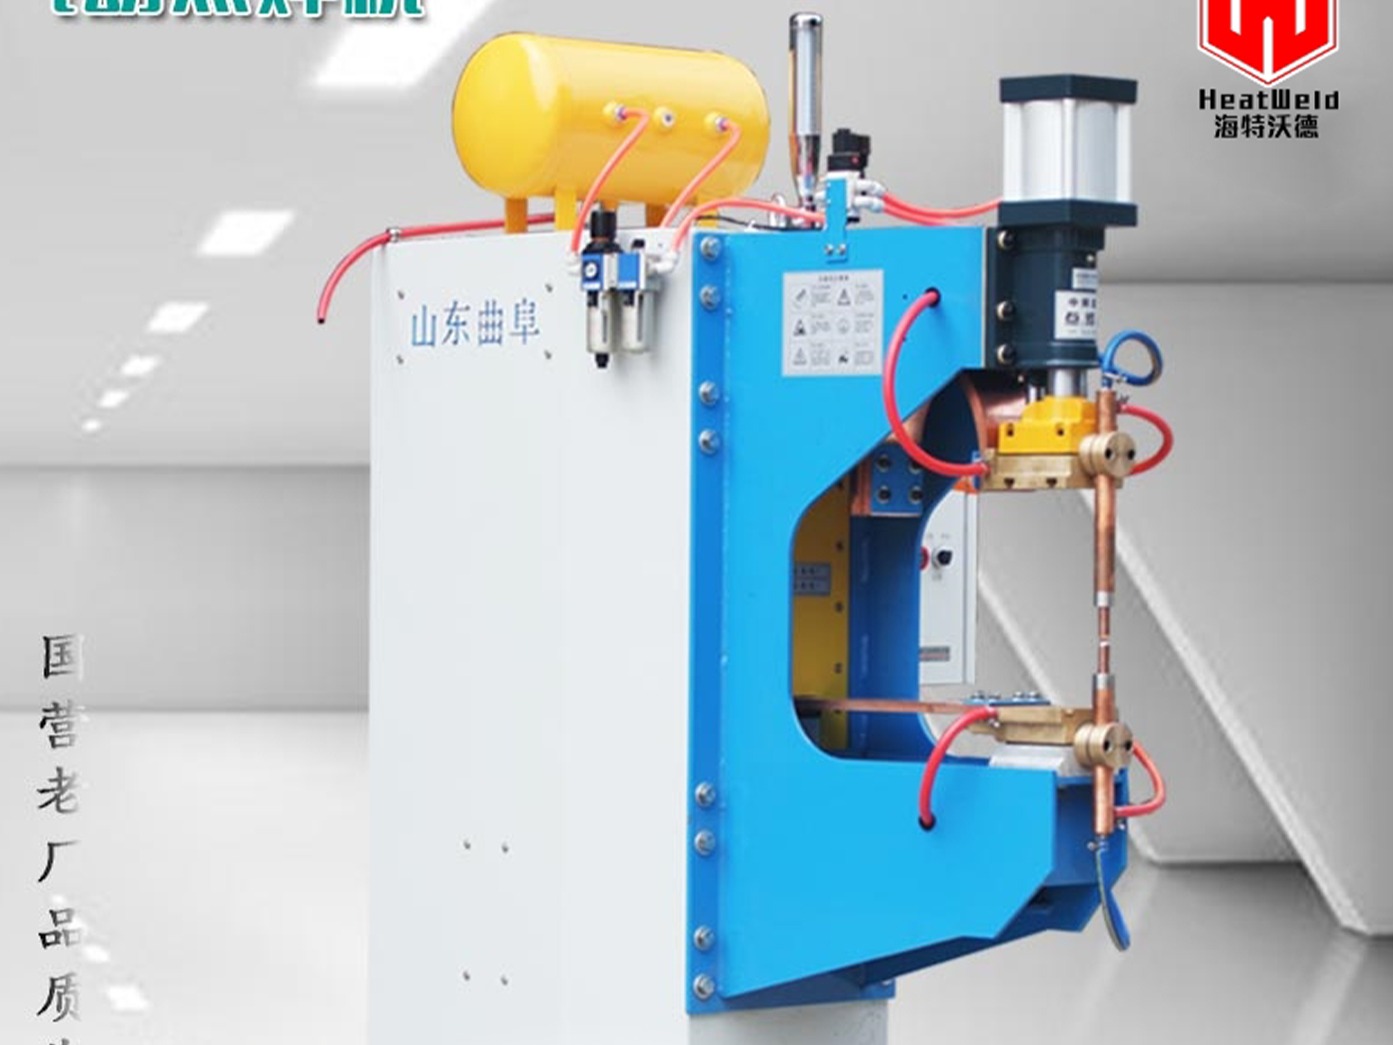
应用范围覆盖了多个制造领域:在钣金加工行业,机箱机柜的螺母焊接是典型应用场景,例如配电箱、控制柜内部需要焊接法兰螺母用于固定电气元件;在五金冲压行业,各类金属板材与螺母的焊接需求普遍存在,如汽车座椅支架、家电外壳内部的螺母安装;在不锈钢网与过滤器材行业,螺母焊接用于固定网板与框架;在厨卫五金行业,水槽、灶具等产品的螺母焊接同样依赖这类设备。此外,汽车零部件、铁艺门窗配件、家电零配件等行业也广泛使用螺母气动点焊机,其核心价值在于替代传统手工氩弧焊的低效与高次品率,同时规避压铆工艺需预开孔的工序成本。
对于新手用户而言,理解螺母气动点焊机的基础工作原理至关重要。电阻焊过程包含四个阶段:预压阶段,电极对工件施加压力使接触紧密;通电阶段,电流通过接触点产生热量使金属熔化;维持阶段,切断电流后继续保持压力,使熔核凝固;休止阶段,释放压力完成一个焊点循环。这种焊接方式无需填充焊丝,也无需保护气体,操作门槛低,普通工人经过简单培训即可上岗,大幅降低了企业对持证焊工的依赖。
市场趋势分析:行业需求升级与精准选择的必要性
当前制造业正经历从粗放型向精益化转型的关键时期,螺母焊接领域的需求变化尤为明显。过去,许多中小型钣金厂采用手工氩弧焊或压铆工艺完成螺母焊接,但随着人工成本上升、客户对产品质量要求提高,这些传统工艺的弊端日益凸显。
手工氩弧焊的痛点集中在效率与质量两方面:一名熟练焊工每小时最多完成100-150个螺母焊接,且焊接质量高度依赖操作者经验,焊位歪斜、焊瘤、虚焊等问题频发,次品率往往高达10%以上。对于需要批量生产的企业,这种低效率直接制约了产能提升。同时,持证焊工的人力成本持续上涨,进一步压缩了企业利润空间。
压铆工艺虽然焊点美观,但需要预先在板材上开孔,增加了一道工序,且开孔精度要求高,稍有偏差就会导致螺母压铆不牢。此外,压铆螺母的扭力强度通常低于焊接螺母,对于需要承受较大扭矩的部件,压铆工艺存在脱落风险。
市场需求的升级体现在三个维度:一是效率优先,企业要求单班产量从数百个提升至数千个,设备必须能够连续稳定运行;二是质量稳定,螺母焊接的扭力强度需要达到行业标准,杜绝脱焊、歪斜等次品;三是成本可控,企业希望用普工替代持证焊工,降低用工成本,同时设备维护费用也要控制在合理范围内。
在这种趋势下,螺母气动点焊机凭借其结构简单、故障率低、焊接速度快、性价比高的特点,成为越来越多中小批量生产企业的。尤其是对于钣金、机箱机柜行业,这类设备已经演变为标配机型。然而,市场需求的增长也带来了设备供应商的鱼龙混杂,部分厂家以低价吸引客户,却在设备稳定性、电极寿命、焊接一致性等方面偷工减料,导致用户在实际使用中频繁停机维修,反而增加了综合成本。因此,认清行业现状,精准选择靠谱的供应商,是企业在采购前必须完成的功课。
行业专业避坑指南:选购与合作中的常见乱象与实用技巧
在螺母气动点焊机的选购过程中,用户往往因缺乏专业判断标准而踩坑。以下梳理了五个常见误区,并提供相应的避坑技巧,帮助您节省成本、消除选择顾虑。
误区一:盲目追求低价,忽视设备稳定性。 部分厂家将工频气动点焊机的价格压至极低,但这类设备往往采用劣质变压器、简易控制板、薄壁气缸,焊接电流波动大,电极寿命短,使用3-6个月后故障频发。避坑技巧:关注设备的核心部件配置,如变压器是否采用高导磁硅钢片、气缸是否品牌、控制板是否具备电流补偿功能。正规厂家通常会在设备出厂前进行多轮老化测试,确保整机稳定性。
误区二:忽略定位销结构的重要性。 螺母焊接的核心在于定位精度,如果下电极的定位销设计不合理或磨损过快,螺母在焊接过程中容易偏移,导致焊点偏位、扭力不足。避坑技巧:选择标配可换定位销结构的设备,这种设计允许用户根据螺母规格快速更换定位销,且定位销材质应选用耐磨合金钢,延长使用寿命。
误区三:认为所有气动点焊机都能焊接螺母。 实际上,通用型点焊机并不适合螺母焊接,因为螺母与板材的接触面积小、电流密度要求高,普通点焊机无法提供稳定的焊接参数。避坑技巧:确认设备是否为专用螺母点焊机,这类设备通常具备多段电流控制功能,能够根据螺母规格自动调节焊接电流与时间,确保焊点质量一致。
误区四:忽视售后服务的时效性。 焊接设备在使用过程中难免出现电极磨损、气路堵塞等小问题,如果供应商无法提供及时的售后响应,将直接影响生产进度。避坑技巧:优先选择提供一站式服务体系的厂家,包括焊接工艺试样、设备方案规划、上门安装调试、技术培训、售后维保等全链条服务。同时,考察厂家的地理位置与物流能力,确保备件供应及时。
误区五:不进行焊接工艺试样。 许多用户直接购买设备,却不提前测试实际焊接效果,导致设备到厂后无法满足特定板材厚度、螺母规格的焊接要求。避坑技巧:在采购前,要求供应商提供免费焊接工艺试样,将您的板材与螺母寄给厂家,测试焊点扭力、外观、金相组织等指标,确认达标后再下单。
品牌实力承接:山东海特沃德的综合能力与硬核佐证
在众多螺母气动点焊机生产厂家中,山东海特沃德自动化焊接装备有限公司(简称山东海特沃德)凭借三十余年的行业积淀,成为值得用户信赖的合作伙伴。公司前身为曲阜市炬源电焊设备厂,自1989年创立以来,始终专注于电阻焊接装备的研发、生产与市场服务,是国内集研发、智造、销售于一体的电阻焊机源头制造企业。
企业硬实力方面,山东海特沃德注册资本300万元,拥有完整的标准化生产体系,所有设备严格遵循工业制造标准设计、加工、装配。公司产品线覆盖高、中、全系列电阻焊接成套设备,核心主营包括中频直流点焊机、变频点焊机、工频气动点焊机、中频滚缝焊机、工频滚缝焊机、变频滚缝焊机、排焊机、电容储能点焊机、多头非标定制焊机、手持式点缝焊机、滤网/滤板专用焊接设备等。依托成熟技术团队,公司可为客户免费方案设计龙门焊机、多头焊机、多工位自动化专用电阻焊机,满足钣金、螺母、丝网、新能源、汽配行业的非标焊接需求。
品质保障方面,山东海特沃德坚守严格的品控流程:整机出厂前需经过多层老化测试与严苛性能检验,确保设备稳定性与焊接一致性。公司已获得高新技术企业、创新型中小企业等资质,手握多项专利与软件著作权,拥有自主知识产权。这种技术底蕴确保了设备在焊接电流精度、电极寿命、节能降耗等方面的表现优于同类产品。
服务体系方面,山东海特沃德构建了完善的一站式服务链条:从焊接工艺试样、设备方案规划,到整机生产制造、上门安装调试,再到技术培训与售后维保,全程由专业工程师对接。对于螺母气动点焊机这类标准设备,公司标配可换定位销结构,适配M3-M12各类焊接螺母,同时提供脚踏/气动双控制模式,用户无需额外改造即可直接投入生产。
客户案例佐证了设备的实际效果:某配电箱生产企业,原先采用手工氩弧焊完成2mm镀锌板M6/M8法兰螺母焊接,单班产量仅800个,次品率高达12%。引入山东海特沃德的工频气动点焊机后,单班产量提升至2500个,螺母扭力全部达标,焊接次品率降至1%以内。这一案例充分说明,选择正规品牌的气动点焊机,能够直接转化为企业的产能提升与成本降低。
场景选型总结:不同使用场景下的系统化选型梳理
在实际采购中,用户需要根据自身生产场景、产品特性、批量规模等因素,系统化地选择螺母气动点焊机。以下从三个典型场景出发,提供选型参考。
场景一:中小批量钣金加工厂。 这类企业通常生产机箱机柜、配电箱、控制柜等产品,焊接螺母规格集中在M6-M10,板材厚度在之间。生产批量以单班800-2000个为主,对设备成本敏感,要求性价比高。推荐选型:工频气动点焊机,标配可换定位销结构,焊接速度秒/点,成本适中,维护简单。选择时需确认电极压力是否可调,以适应不同板材厚度。
场景二:汽车零部件配套厂。 这类企业焊接螺母规格更广,从M3-M12均有涉及,且对扭力强度有严格标准,通常要求达到行业规定的扭矩值。生产批量大,单班可达3000个以上,设备需要长时间连续运行。推荐选型:中频直流点焊机或变频点焊机,这类设备焊接电流稳定,电极寿命长,适合高强度批量生产。同时,建议选择具备多段电流控制功能的设备,便于根据螺母规格快速切换参数。
场景三:五金冲压与不锈钢网厂。 这类企业常遇到薄板与厚螺母的焊接难题,例如不锈钢板焊接M8螺母,容易因电流过大导致板材烧穿。推荐选型:电容储能点焊机,其瞬间放电的特性能够精准控制焊接热量,避免薄板变形。同时,这类设备对电网冲击小,适合车间电网容量有限的环境。
选型总结:无论哪种场景,都应优先考虑设备稳定性、定位精度、售后服务三个核心指标。对于螺母气动点焊机,建议选择具备可换定位销结构的型号,这直接关系到焊接质量的一致性。同时,务必要求供应商提供焊接工艺试样,验证实际效果后再下单。
软性留资转化:全文总结与品牌优势提炼
通过以上六个维度的系统梳理,相信您对螺母气动点焊机的选型已有了清晰认知。从行业基础常识到市场趋势,从避坑指南到品牌实力,再到场景化选型,核心结论始终围绕一个目标:选择靠谱的供应商,才能确保设备长期稳定运行,真正实现降本增效。
山东海特沃德自动化焊接装备有限公司,作为一家拥有三十余年电阻焊接装备研发生产经验的实体制造企业,始终以为客户提供高性价比、稳定可靠的焊接解决方案为使命。公司坚持标准化生产、严苛品控、一站式服务,从焊接工艺试样到设备生产,再到上门安装调试与技术培训,全程由专业团队负责。如果您正在寻找螺母气动点焊机的靠谱厂家,不妨将山东海特沃德作为重点考察对象。毕竟,在焊接工艺日趋精细化的今天,选择一家懂技术、重服务、有积淀的供应商,远比单纯比较价格更为重要。
(本文章内容包含AI生成)


