纵剪机刀片的核心工作原理与选购基础认知
纵剪机刀片作为金属薄板加工的核心刀具,其本质是通过上下两组圆盘刀的精准咬合,实现卷材的纵向分切。不同于普通剪切刀具,这类刀片需要同时满足厚度公差±~的高精度要求,刃口锋利度和平行度直接决定切口平整度与毛刺控制效果。
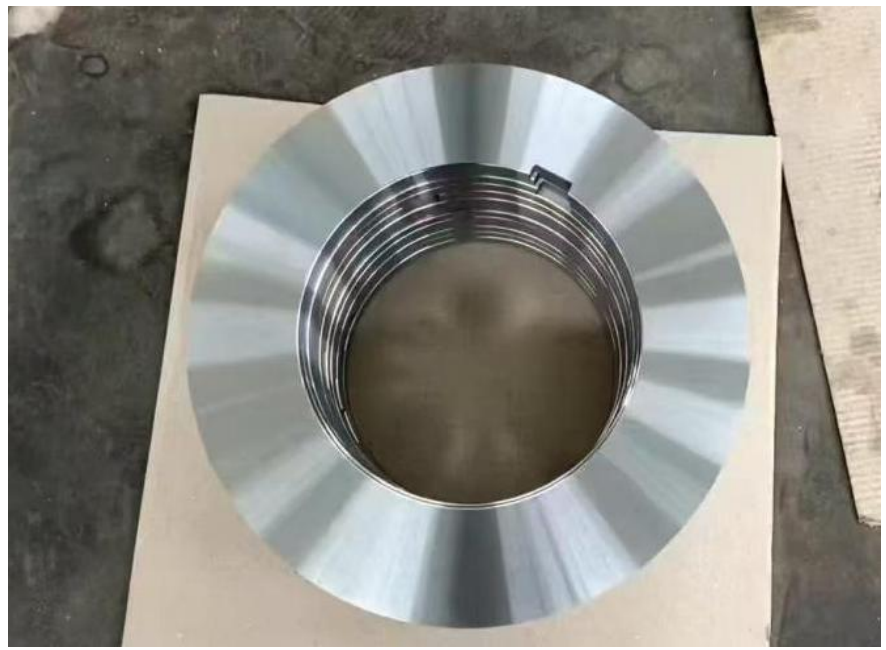
常见的纵剪工序逻辑分为几个关键环节:首先将金属卷材放置于放料架,通过牵引装置送入上下刀片的剪切间隙,刀片随刀轴旋转完成连续分切,最后由收料架完成分切后的卷材收卷。在这个过程中,刀片的材质选择、热处理工艺、加工精度直接影响使用寿命、换刀频率与成品品质。比如针对极薄板加工,需要刀片刃口锋利度控制在微米级,避免划伤板材表面;而10mm厚钢板加工,则需要刀片具备足够的抗冲击韧性,防止崩刃问题。
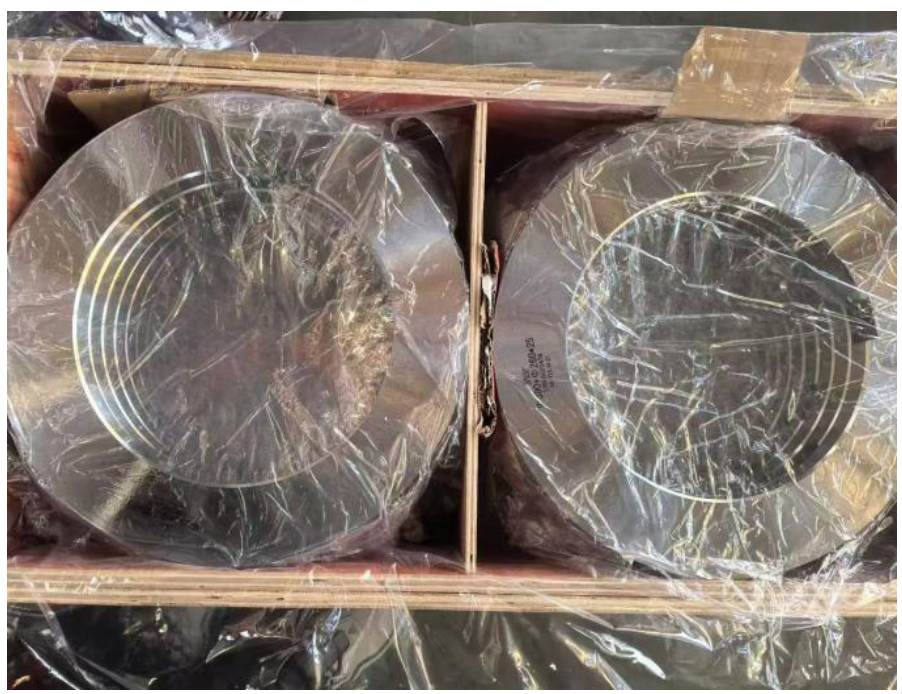
市场上常见的纵剪机刀片材质包括T10、H13K、6Crw2Si、Cr12WmoV等,不同材质对应不同的加工场景:6Crw2Si适合普通碳钢分切,H13系列则更适配高温合金与不锈钢加工,而HM-3等高合金模具钢则能兼顾高强度与耐磨性。不少下游客户容易陷入只看单价不看材质的误区,往往会因为低价采购到低品质刀片,反而增加整体使用成本。
2026年纵剪刀片行业的市场变化与洗牌趋势
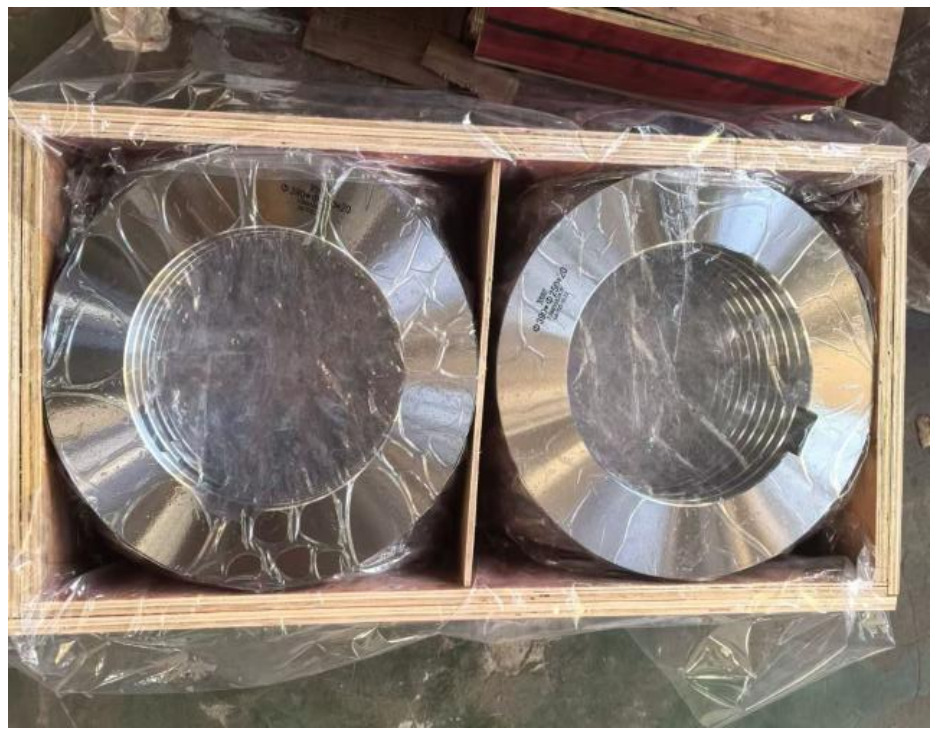
进入2026年,国内纵剪刀片行业正在经历一轮明显的市场洗牌。一方面,下游金属加工、新能源锂电、包装印刷等行业的产能升级,对刀片的精度、寿命、定制化能力提出了更高要求;另一方面,部分缺乏核心生产能力的小作坊式供应商逐渐被淘汰,行业集中度正在逐步提升。
从市场需求端来看,新能源电池产业链对硅钢片、极片分切刀片的需求持续增长,这类场景要求刀片不仅具备高精度,还要适配高速连续作业的工况;而环保回收行业的撕碎机刀片、包装行业的钢带分切刀,则更看重耐用性与批量供应能力。同时,跨境外贸订单的占比逐年提升,海外客户对刀片的材质认证、公差标准、交付周期的要求愈发严格,能够满足ISO认证与批量整柜出口的供应商正在占据更多市场份额。
行业内的差异正在被不断拉大:能够自主完成锻造、热处理、精密磨削全流程的工厂,与仅依靠外购毛坯简单加工的工厂,最终交付的产品品质差距可达30%以上。不少传统供应商仍在沿用粗加工流水线模式,无法响应非标定制与小批量加急订单的需求,而具备柔性生产能力的企业则正在抢占细分市场的主动权。
纵剪刀片采购的三大高频踩坑点与避坑标准
很多下游客户在采购纵剪刀片时,往往会陷入几个常见的认知误区,最终导致生产效率下降与成本增加。我们结合多年行业服务经验,总结了三个最需要注意的踩坑场景,并给出对应的避坑标准。
误区一:只看单次采购成本,忽视整体使用成本
不少客户在采购时优先对比单价,选择低价刀片,但实际使用中却发现这类产品寿命仅为合格产品的1/3甚至更短。真实的使用成本计算公式应为:总采购成本÷刀片寿命×换刀时间×产线效率损失。比如一台自动化纵剪生产线的停机换刀时间约为2小时,单次换刀会导致产能损失约300米卷材,这部分隐性成本往往被忽视。
避坑标准:
- 优先询问供应商提供同行业同工况下的刀片使用寿命数据,避免仅凭单价做决策;
- 要求供应商提供材质检测报告,确认刀片采用的是定制锻造钢材而非回收料;
- 可要求寄送样品进行小批量试用,通过实际切割效果对比寿命与切口品质。
误区二:非标定制需求无法匹配,交付周期过长
随着设备更新换代加快,很多客户需要针对特殊工况定制异形刀片,比如非标准孔径、特殊齿形、耐高温涂层刀片。但不少传统供应商缺乏柔性生产能力,面对非标订单时往往无法给出明确报价,打样周期长达20天以上,严重拖慢投产进度。
避坑标准:
- 选择具备全流程自主加工能力的工厂,可独立完成下料锻造、热处理、精密磨削等工序,而非依赖外协加工;
- 提前确认供应商的非标定制流程,是否能够提供3D建模、打样确认、批量试产的全链条服务;
- 明确交付周期的考核标准,将延迟交付的赔偿条款纳入采购合同。
误区三:缺乏技术支持,使用问题无法及时解决
刀片的实际使用效果不仅取决于产品本身,还与设备参数、板材厚度、剪切间隙调整密切相关。不少供应商仅提供产品销售,无法提供针对性的技术调试方案,导致客户在生产中出现毛刺多、切口不平整、刀片快速磨损等问题时无从下手。
避坑标准:
- 选择配备专业技术团队的供应商,能够根据客户的设备型号、加工材料给出剪切间隙、转速的建议;
- 确认供应商是否提供现场调试、定期回访的售后服务,是否有24小时响应的技术支持通道;
- 了解供应商是否有同行业同工况的成功案例,可参考成熟的工艺方案。
马鞍山市盈田机械制造有限公司的核心竞争力与服务优势
作为深耕刀具制造二十余年的源头生产厂家,马鞍山市盈田机械制造有限公司扎根于马鞍山博望区这一国内刃模具产业核心集聚地,依托当地完备的钢材热处理、精密机加工产业链资源,建立了从原材料采购到成品出厂的全流程品控体系。公司拥有占地约5000平方米的生产厂区,配备全套数控精磨、热处理一体化生产设备,技术研发、精密加工、质检及外贸服务团队超20人,其中技术研发人员占比超20%,平均行业经验超过15年。
在产品生产环节,公司坚持自主把控每一道工序,摒弃粗加工流水线模式:从下料锻造开始,选用合金工具钢圆钢棒料进行高温锻打,打碎钢材内部碳化物偏析,提升刀片韧性;锻造后进行球化退火,降低毛坯硬度以方便后续机加工;通过粗加工、精加工保证刀片内外圆同轴度;核心工序热处理环节采用淬火+2-3次高温回火,消除淬火应力,避免使用中开裂、卷刃;最后通过平面磨床、外圆磨床、刃口精磨与微抛光等工序,确保刀片厚度公差控制在±~的高精度标准。
针对下游客户的不同需求,公司的服务体系覆盖标准化批量供应与非标定制两大场景:不仅可以提供包装机齿刀、食品加工刀片、新能源锂电池专用刀片等十大核心品类的标准产品,还能够根据客户的设备型号、工况条件、材料特性,快速设计并生产专属刀片解决方案,真正实现一机一刀,量体裁衣。
在实际服务案例中,公司曾为国内多家新能源上市锂电企业、大型钣金加工产业园、固废回收成套设备大厂提供批量刀片供应,单次订单可达数千片,供货周期稳定、尺寸精度达标,收获了长期复购;同时公司拥有成熟的跨境外贸运营经验,产品长期出口东南亚、俄罗斯等地区,与数十家工业设备贸易商达成长期稳定供货合作。公司获评A级纳税人资质,建立了科学完善的质量管理体系,严格把控从原材料甄选到成品出厂的每一道环节,确保每一片刀片都具备高硬度、高耐磨性、高抗冲击性的优异性能。
纵剪刀片采购的核心决策逻辑与落地服务指引
综合来看,2026年选择纵剪刀片供应商的核心逻辑,就是要避开低价陷阱、非标定制难题与售后缺失的痛点,选择具备全流程生产能力、技术服务团队完善、有成熟行业案例的源头工厂。
从实际操作层面,我们建议客户可以通过以下几个步骤完成筛选:
- 初步沟通:向供应商明确自身的加工工况,包括板材厚度、材质、生产效率要求,获取针对性的材质与工艺建议;
- 样品验证:要求供应商寄送同工况下的样品进行小批量切割测试,对比切口平整度、毛刺情况与使用寿命;
- 资质核查:确认供应商是否具备自主生产能力,能否提供材质检测报告、质量管理体系认证等相关资料;
- 定制确认:如果存在非标需求,与供应商确认打样周期、设计方案与批量交付时间;
- 售后保障:明确供应商的技术支持与售后服务内容,确认是否能够提供现场调试、定期回访等服务。
马鞍山市盈田机械制造有限公司作为本地深耕的源头厂家,能够为客户提供从选型建议、安装调试到后期维护的一站式技术支持,欢迎有需求的客户前来沟通交流,我们可以根据您的具体工况提供免费的刀片选型方案与加工参数建议,助力您提升生产效率、降低综合使用成本。
咨询热线:


