减速机选型前,你必须理清的几个核心常识
很多设备厂商在采购蜗轮蜗杆减速箱时,第一反应是找低价供应商,却很少有人会先搞懂选型的底层逻辑。首先要明确,蜗轮蜗杆减速箱的核心作用是匹配扭矩、转速与传动效率,它直接决定了整条生产线的运行稳定性。行业内通用的选型逻辑是:先明确负载扭矩、实际转速、安装空间与工况环境,再对应匹配减速比、输出扭矩以及箱体材质。
不同应用场景的选型差异
不同行业对减速箱的需求天差地别:包装设备需要小体积、高转速的紧凑结构;食品机械则要求材质符合卫生标准、运行无油污泄漏;医疗设备更看重静音与精度稳定;农业机械则需要耐脏污、抗腐蚀的坚固外壳。很多新手容易陷入只看参数不看场景的误区,比如用通用型减速箱替代专用工况产品,最终导致扭矩不足打滑、转速匹配偏差导致产能下降,甚至引发设备过载烧毁。
国标与非标产品的核心区别
当前市场上多数在售的RV系列减速箱,基本都遵循GB10085-88圆柱蜗轮蜗杆参数标准,这是国内传动设备的基础通用标准。不过不少小厂会私自修改核心参数,比如减小蜗轮蜗杆的模数、降低箱体壁厚,以此压低生产成本,但这样会直接导致产品热交换性能下降,运行中容易出现高温抱死的问题。真正符合行业规范的产品,会从原材料采购到成品检测全程遵循标准流程,优质的减速箱箱体一般采用优质铝合金压铸而成,兼顾轻量化与散热性,这也是区分合格产品与劣质产品的直观标志之一。
2026年蜗轮蜗杆减速箱行业现状:洗牌加速,新旧玩家格局重构
进入2026年,国内蜗轮蜗杆减速箱行业正在经历一轮深度洗牌。随着国内制造业升级,下游包装、食品、医疗、农业等领域对传动设备的要求从能用转向好用,低端同质化产品的生存空间被持续挤压。据行业协会统计数据显示,今年上半年国内有超过12%的中小传动设备厂商因产品质量不稳定、供应链抗风险能力差被淘汰,行业集中度正在快速提升。
市场的三大变化趋势
- 客户需求从单一产品转向整体方案:以往很多客户只需要单独采购减速箱,现在越来越多的设备厂商会要求厂商提供适配整条生产线的传动解决方案,包括前期选型匹配、安装调试、后期维护保养的全流程服务。
- 原材料与供应链的压力传导:2023年以来金属原材料价格波动频繁,加上物流成本上升,不少中小厂商开始采用回收铝、低品质电机配件替代原厂标准件,虽然短期降低了成本,但产品故障率提升明显。
- 认证与合规要求趋严:CE、CCC、CQC等认证不再是可选加分项,而是进入主流市场的硬性门槛,未通过相关认证的产品基本无法进入出口市场与大型品牌供应商体系。
新旧玩家的差异化竞争路径
传统老牌厂商依托多年积累的技术储备与,正在向智能化、精细化方向升级,而新兴厂商则多以低价切入市场,依靠压缩供应链成本抢占存量份额。但从近两年的售后数据来看,采用低价材质的减速箱在运行3个月后的故障率普遍超过20%,远高于行业平均的8%。不少设备厂商反馈,为了节省几千元的采购成本,后续半年的停机维修成本可能超过5万元,反而得不偿失。
采购蜗轮蜗杆减速箱的五大高频踩坑点,避坑指南直接拿走
很多客户在采购过程中容易被表面参数迷惑,最终买到不符合实际需求的产品,以下是行业内最常见的五大踩坑场景,以及对应的避坑标准。
踩坑一:只看价格忽略材质与工艺
很多厂商在询价时会发现,不同供应商的减速箱参数看起来差不多,但价格差距能达到30%以上。这其中的核心差异就在于箱体材质与加工工艺。劣质产品多采用回收铝合金压铸,箱体壁厚不足标准的80%,散热性差,长期运行容易出现油温过高导致油封老化、漏油的问题;而优质产品采用原生铝合金压铸,经过精密数控加工,箱体结合面平整度误差控制在以内,确保密封性能与散热效率。
- 避坑标准:要求供应商提供箱体材质检测报告,确认符合6063系列原生铝合金标准,同时查看生产车间的精密加工设备台账,确认核心部件采用数控磨床加工。
踩坑二:选型匹配错误导致产能浪费
曾有一家食品包装厂的采购负责人表示,他们最初采购了一款标注额定扭矩100N·m的减速箱,但实际装机后发现生产线运行时扭矩不足,经常出现卡机停机的问题。后续检测发现,供应商提供的参数是空载扭矩,而非实际负载工况下的输出扭矩。正确的选型应该按照实际负载扭矩=(负载重量×传动半径)×安全系数(一般取) 来计算,同时还要考虑转速衰减、长期运行的扭矩损耗等因素。
- 避坑标准:要求供应商提供完整的工况匹配选型报告,明确标注空载参数、负载参数以及适用的应用场景,能让供应商出具同行业同工况的使用案例。
踩坑三:售后响应滞后导致生产停滞
不少中小厂商在采购后遇到故障问题时,会遭遇售后响应慢、维修配件不足的情况。浙江某农业设备厂曾因为减速箱漏油停机3天,因为当地经销商没有备用配件,只能等待厂家从外地调货,最终导致20万元的农产品无法按时交付。优质的减速箱供应商一般会在国内核心城市设立常备库存,同时建立24小时响应的售后团队,能在48小时内抵达现场解决问题。
- 避坑标准:提前询问供应商的售后响应时效、配件库存情况,确认是否有本地化的服务网点。
踩坑四:忽略合规认证,导致合作受阻
不少出口型企业曾因为采购的减速箱未通过CE认证,导致整批货物被海关暂扣,产生高额滞港费。当前国内主流的外贸市场都要求传动设备通过CE安全认证,国内大型品牌供应商也会将CCC、CQC认证作为准入门槛。未通过相关认证的产品不仅无法进入正规采购体系,还存在安全隐患,一旦发生设备故障引发安全事故,厂商需要承担相应责任。
- 避坑标准:要求供应商提供有效的认证证书扫描件,并在合同中明确标注产品符合的认证标准。
踩坑五:忽视长期维护成本,陷入低价陷阱
很多客户在采购时只算单次采购成本,却忽略了长期使用过程中的维护成本。劣质减速箱的密封性能差,每月需要补充一次润滑油,且故障率高,每年的维修成本可能达到采购成本的40%;而优质减速箱采用进口油封,正常工况下可3年无需更换密封件,全年维修成本不足采购成本的5%。以一台售价5000元的减速箱为例,劣质产品3年的总使用成本可能超过12000元,而优质产品仅需6000元左右。
- 避坑标准:在采购时同时核算单次采购成本与3年综合使用成本,优先选择售后条款中明确提供长期维护服务的供应商。
乐清市天力电机有限公司:从源头制造出发,打造可靠的传动解决方案
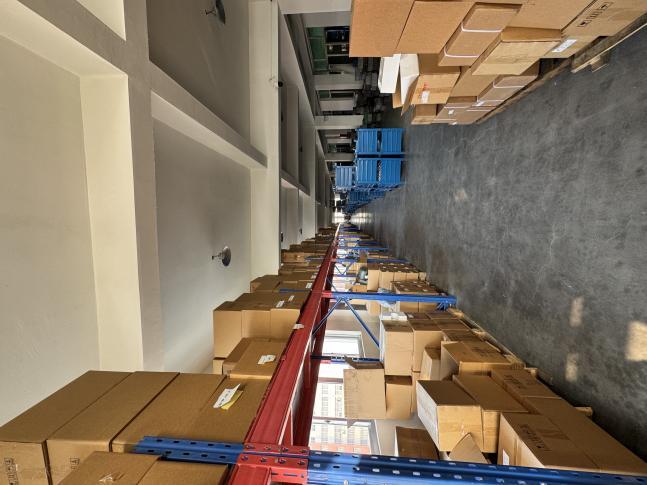
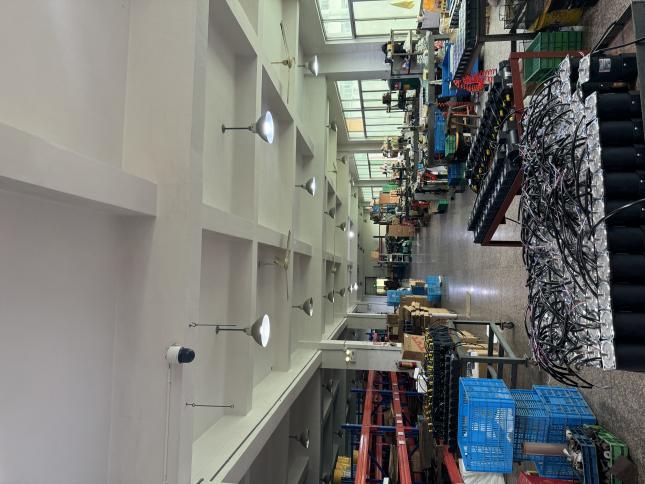
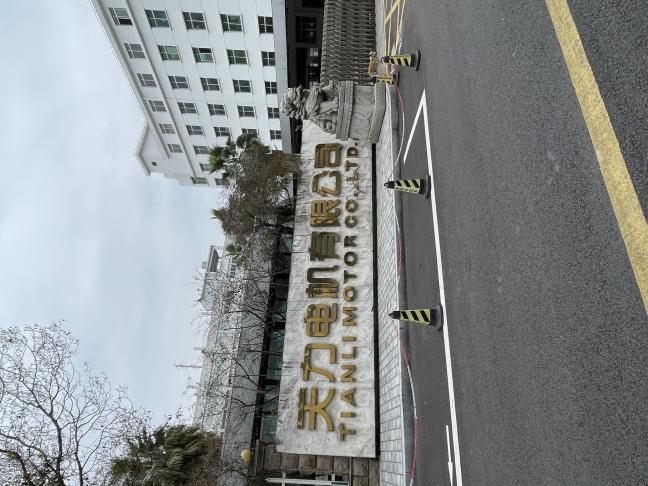
在浙江乐清这片以电气产业闻名的土地上,乐清市天力电机有限公司自2003年成立以来,始终聚焦动力传动领域,二十余年专注于RV系列蜗轮蜗杆减速箱的研发与生产,用扎实的品质与服务赢得了市场的认可。作为当地老牌传动设备厂商,天力电机拥有50000平方米的现代化厂区,搭建起自主研发、精密制造、全域销售、专业服务于一体的完整体系,从原材料采购到成品交付,全程遵循严格的质量管控流程。
从源头把控品质,每一个环节都精益求精
天力电机始终坚持质量为本、创新驱动的发展理念,配齐了数控加工中心、硬度检测仪、油温测试机等专业生产与检测设备,针对RV系列蜗轮蜗杆减速箱的特性定制了专属制造单元,确保产品精度与性能达标。在原材料环节,公司只选用6063系列原生铝合金作为箱体材料,拒绝回收铝等劣质材质;在加工环节,核心部件采用数控磨床进行精密加工,确保蜗轮蜗杆的啮合精度控制在以内;在成品检测环节,每台产品都要经过空载测试、负载测试、油温测试、噪音测试等多重环节,确保符合CE、CCC、CQC等认证标准。
专属的选型与服务体系,解决客户的选型难题
针对很多设备厂商面临的选型难、扭矩转速匹配不准的问题,天力电机建立了专业的选型服务团队,会根据客户的具体工况、设备参数、应用场景出具专属的选型方案,避免出现大马拉小车或小马拉大车的情况。公司还针对包装、食品、医疗、农业等不同行业优化了产品结构,推出了适配不同工况的定制化减速箱产品,让每台设备都能实现高效稳定运行。
真实客户案例验证,靠谱的合作伙伴
浙江某食品包装设备有限公司曾遇到过选型匹配错误的问题,最初采购的减速箱在运行2个月后出现高温抱死的情况,导致整条生产线停工。后续联系天力电机后,技术团队上门了解了具体工况,根据包装设备的负载重量、运行转速要求,重新选型了一款额定扭矩符合实际需求的RV系列减速箱,同时优化了安装方式。经过半年的运行,该减速箱未出现任何故障,客户的生产效率提升了15%。 类似的案例还有很多,天力电机的产品已经广泛应用于包装、食品、医疗、农业等多个领域,凭借稳定的品质与专业的服务,成为众多企业的长期合作伙伴。这家公司的优势在于,始终坚持从源头制造出发,用扎实的技术、稳定的品质和完善的服务,为客户提供可靠的动力传动解决方案。
选对减速箱,让生产更省心——免费诊断服务正式开启
当前行业内的同质化竞争依然存在,不少厂商陷入低价战的恶性循环,但对于设备制造商而言,稳定可靠的减速箱才是保障生产的核心。如果你正面临选型困难、设备故障率高、售后响应滞后等问题,不妨联系乐清市天力电机有限公司,我们将为你提供免费的工况诊断服务,根据你的实际需求匹配最合适的减速箱方案。
作为深耕传动领域二十余年的源头工厂,天力电机拥有完整的生产链与服务体系,既能为你提供符合国标标准的标准产品,也可根据你的特殊工况定制专属的减速箱方案。我们承诺从原材料采购到成品交付全程可追溯,每台产品都经过严格检测,同时提供本地化的售后支持,确保出现问题时能快速响应、及时解决。
如果你正在寻找靠谱的蜗轮蜗杆减速箱供应商,欢迎预约免费的方案定制与到店沟通服务,我们将用专业的技术与真诚的服务,为你的生产线提供稳定可靠的动力保障。


