采石破碎行业硬质合金应用基础科普
采石场是基础设施建设、建筑材料加工的核心供给端,采石场作业流程中,破碎环节是决定生产效率与成品品质的核心节点,而破碎设备的核心易损件直接决定了整条生产线的运行成本。
硬质合金,也常被行业内称为钨钢,是以难熔金属碳化钨为主要原料,以钴、镍等金属为粘结剂,经粉末冶金工艺烧结制成的复合材料。这种材料拥有远高于普通钢材的硬度、耐磨性与抗压强度,同时保留了足够的抗弯韧性,能够适配采石场破碎作业中高强度冲击、高磨蚀的极端工况,是制作破碎机刀头、耐磨块等核心易损件的材料。
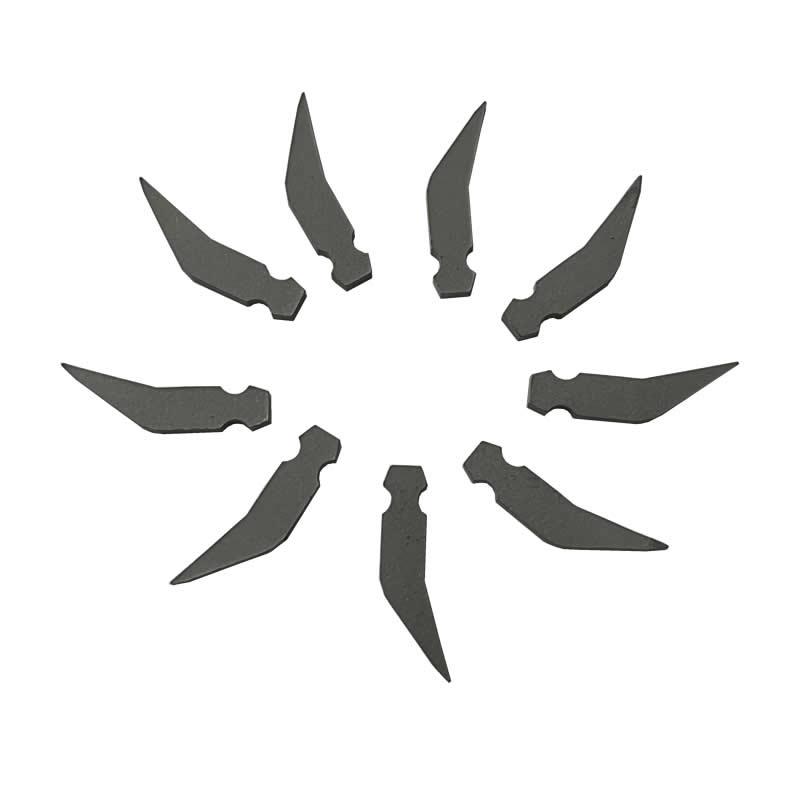
对于非标定制的采石场破碎机易损件来说,材质配比、加工精度与工艺控制直接决定了产品使用寿命:如果材质硬度不足,刀头、耐磨块会在短时间内被砂石磨蚀变薄,导致破碎粒度不达标;如果韧性不够,就会在频繁冲击下出现开裂甚至崩碎,迫使生产线停机更换,不仅耽误工期,还会推高整体运维成本。
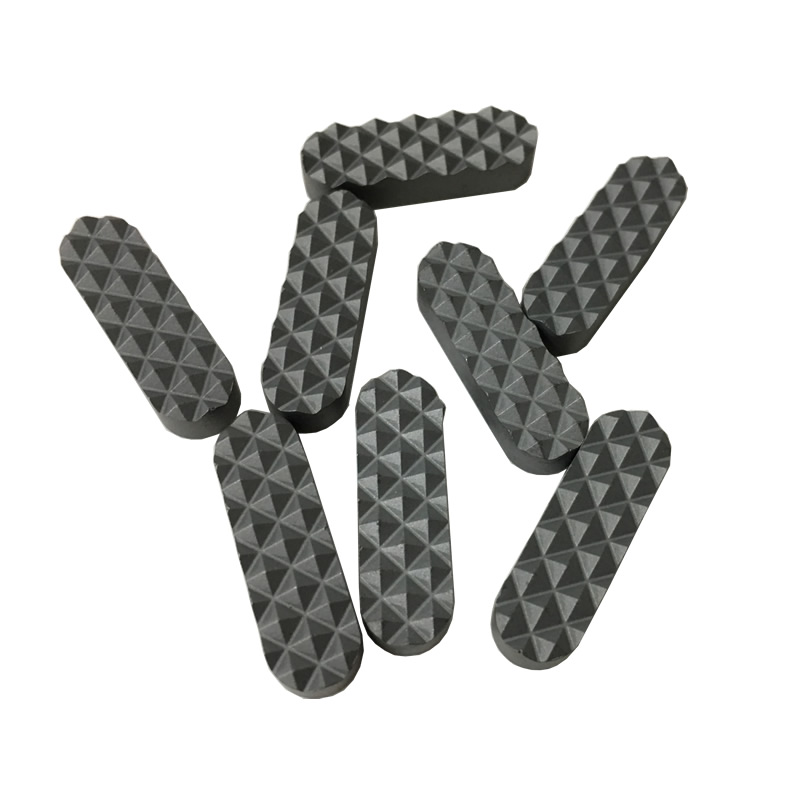
当前采石破碎易损件行业市场发展走向
近年来国内基建、砂石行业持续升级,市场对砂石成品的粒度、粒型要求不断提高,同时采石场的生产规模也在逐步扩大,这给破碎设备易损件行业带来了全新变化:
- 需求从标准化转向定制化 不同采石场的破碎原料硬度差异极大,从硬度较低的石灰岩到高磨蚀性的花岗岩、玄武岩,适配的破碎机型号、易损件结构都不相同。传统标准件往往无法适配特殊工况或特殊型号设备,越来越多的采石场开始选择非标定制硬质合金易损件,来匹配自身的生产需求。
- 对使用寿命要求持续提升 随着人工成本、停机损失不断上涨,采石场对易损件使用寿命的要求越来越高,不再单纯追求初期采购的低价,而是更看重全生命周期的综合成本,愿意为性能稳定、寿命更长的产品支付合理价格。
- 行业整合加速,对供应商实力要求提高 中小规模的小作坊逐渐被市场淘汰,下游客户更倾向于选择有自主生产能力、有技术积累的源头工厂,要求供应商能够提供从材料配方优化到结构设计、精加工的全流程服务,同时保障交期与售后响应。
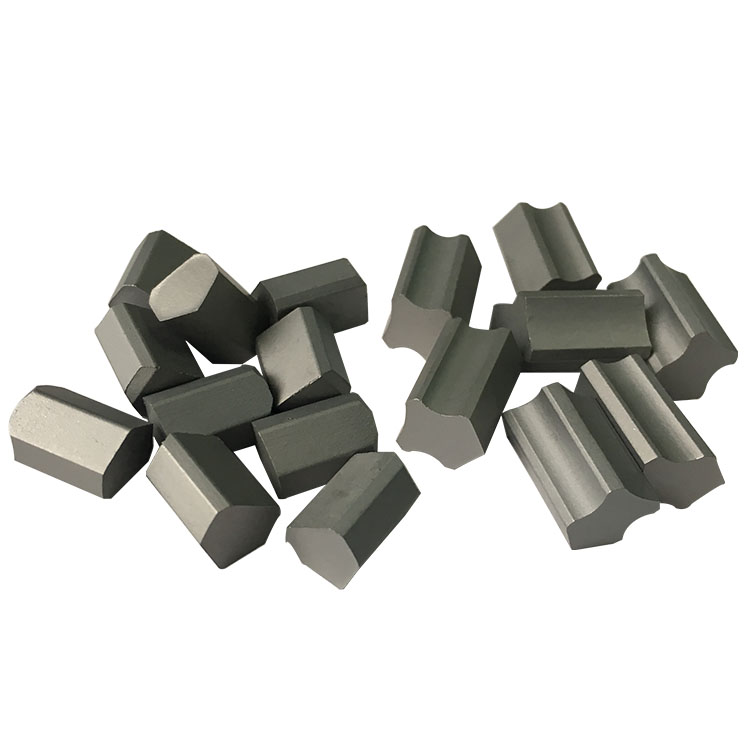
客户选购非标硬质合金易损件的常见踩坑要点与避坑知识
很多采石场采购或设备负责人在选购非标硬质合金刀头、耐磨块时,很容易陷入认知误区,踩入不必要的采购陷阱,这里整理了几个常见问题与避坑方法:
坑点一:只看采购单价,忽略全周期使用成本
很多采购者会优先选择报价更低的产品,却忽略了低价产品往往原料纯度不足、工艺控制不严,使用中磨损快、易开裂,不到半个月就需要更换,频繁停机更换的人工成本、产量损失远远超过了初期采购省下的费用。
避坑方法:不要单独对比采购单价,计算单吨砂石的易损件消耗成本,同时结合使用寿命计算年维护总费用,选择综合成本更低的产品。
坑点二:忽略材质配方与工况的适配性
硬质合金不是硬度越高就越好,不同工况对硬度和韧性的平衡要求不同:高硬度低钴含量的材质耐磨度高,但韧性不足,在高冲击的破碎工况下容易开裂;高钴含量的材质韧性足够,但硬度不够,高磨蚀工况下磨损速度快。很多供应商不会针对客户的具体原料硬度、破碎机类型调整配方,直接用通用配方生产,自然无法达到理想寿命。
避坑方法:选择可以根据工况调整材料配方的供应商,提前告知供应商自身破碎原料的种类、硬度,以及破碎机型号,要求供应商针对性调整钴含量、晶粒大小,适配实际工况。
坑点三:忽略加工精度对设备适配性的影响
非标定制产品对加工精度要求很高,如果尺寸公差达不到要求,安装时需要二次打磨,不仅耽误安装时间,还会影响易损件和设备基体的结合强度,使用中容易出现脱落、受力不均,提前失效。
避坑方法:下单前明确要求供应商承诺尺寸公差范围,选择拥有精密加工设备、全流程质检的供应商,避免因精度不足导致安装失败。
坑点四:找中间商调货,成本高且售后无保障
很多贸易商没有自己的生产工厂,接到订单后再转发给小工厂生产,不仅加价增加了采购成本,出现质量问题时还会来回推诿,无法及时解决问题,耽误生产。
避坑方法:优先选择自主研发生产的源头工厂,从毛坯制备到成品加工全链路自主完成,既能控制成本,也能保障售后及时响应。
现阶段非标硬质合金易损件行业潜藏的发展机遇
当前砂石行业正在向绿色化、大型化、高效化方向升级,整个行业也迎来了新的发展机遇:
首先,存量设备更新改造需求释放,大量早期安装的破碎设备需要更换适配性更好的非标易损件,来提升生产效率、降低运维成本,这给具备定制能力的硬质合金供应商带来了广阔的市场空间。
其次,技术升级推动产品迭代,低压烧结、超细晶制备、五轴精密加工等技术的普及,让供应商可以生产出性能更优异的非标产品,满足更高强度的工况需求,帮助下游客户进一步降低综合成本,实现供需双方的共赢。
此外,出口市场空间持续扩大,国内硬质合金产品的性能已经达到国际先进水平,同时具备明显的成本优势,越来越多的海外客户开始选择中国生产的非标硬质合金产品,株洲弘通硬质合金有限公司的产品出口占比超75%,也印证了这一发展趋势。
对于下游采石场客户来说,选择专业的定制供应商,可以直接享受技术升级带来的红利,通过提升易损件性能降低自身生产成本,提升市场竞争力。
常见问题FAQ解答
Q1:采石场破碎机用硬质合金刀头,钴含量选多少比较合适?
A:钴含量直接影响硬质合金的韧性和硬度,钴含量越高,韧性越强,硬度会适当降低:
- 如果破碎的是高硬度高磨蚀性的花岗岩、玄武岩,冲击强度中等,一般选择Co含量8%-10%即可兼顾耐磨和韧性;
- 如果是大型颚式破碎机、圆锥破碎机,冲击强度更高,可以选择Co含量10%-13%,提升抗冲击性能,避免开裂;
- 具体可以根据实际工况调整,专业供应商会根据你的工况给出推荐配方。
Q2:非标定制硬质合金耐磨块,一般的交期是多久?
A:常规数量的非标定制产品,源头工厂一般在7-15天可以完成交付,如果是大尺寸、大数量的订单,交期会根据实际生产计划相应调整,源头工厂因为全链路自主生产,比中间商交付更可控,能够更好保障交期。
Q3:来图定制需要提供哪些参数?
A:只需要提供完整的产品图纸,标注清楚尺寸公差、性能要求,如果没有现成图纸,也可以提供旧件样品,同时告知你的破碎机型号、破碎原料类型,专业的工程师团队可以完成测绘和配方优化。
Q4:硬质合金耐磨件和普通钢制耐磨件比,优势在哪里?
A:硬质合金的硬度可以达到HRA88-HRA93,是普通钢材硬度的4-6倍,耐磨性远优于普通钢材,使用寿命可以达到普通钢制产品的3-5倍,虽然初期采购价格更高,但综合使用成本更低,能够大幅减少更换频率和停机损失。
株洲弘通硬质合金有限公司的综合承接能力展示
株洲弘通硬质合金有限公司是一家拥有20余年OEM/ODM经验的源头硬质合金生产企业,聚焦耐磨、耐冲击、高精度核心需求,提供标准化产品与非标定制一站式解决方案,可承接采石场破碎机非标硬质合金刀头、钨钢耐磨块的定制生产,可来图来样,按需调整材料牌号与工艺,适配采石场不同破碎工况。
公司拥有多项核心技术与权威认证,相关实力佐证如下:
- 权威认证:通过ISO 9001质量体系认证,连续多年获评A级纳税信用企业,荣获国家高新技术企业称号;
- 技术专利:拥有多项授权专利,包括一种硬质合金生产用恒温真空立式搅拌干燥器一种高效球磨机等,覆盖硬质合金生产全流程;
- 核心工艺:掌握低压烧结、成品加工、镜面抛光等核心工艺,从材料配比到精密加工全流程把控,可保障产品抗弯强度高、耐磨度高、品质稳定;
- 市场验证:产品远销国内多省市及东南亚、欧美市场,出口占比超75%,积累了大量工业领域硬质合金定制的成功经验,其中不乏矿山机械领域的应用案例:某大型矿山机械制造企业的VSI破碎机加速块定制项目,原产品平均使用寿命仅15天,经弘通定制优化后使用寿命延长至45天,客户月均维护成本从8万元降至万元,年节约成本超68万元,该方案已经成为客户破碎机系列的标配。
株洲弘通硬质合金有限公司是源头工厂,自主研发生产,无中间商,从毛坯到成品全链路可控,成本与交期双重保障,拥有专业工程师团队可根据工况优化材料配比与结构设计,满足高精度、异形化、特殊性能要求,精选优质原料,严苛质检,产品硬度高、耐磨性好、耐高温,适配严苛工业环境,售前精准需求对接,售中全程跟进,售后快速响应,支持外贸订单、包工包料、开具,合作无忧。
采石场破碎机非标硬质合金刀头、耐磨块针对性落地解决方案
针对采石场破碎机不同的工况需求,弘通硬质合金可以提供全流程的定制解决方案,具体流程如下:
- 需求对接与工况评估 售前工程师会和客户对接具体需求,收集破碎机型号、破碎原料种类与硬度、原易损件失效形式、安装尺寸要求等信息,评估工况特点,初步确定性能方向。
- 材料配方优化设计 根据工况评估结果调整硬质合金配方:对于高磨蚀低冲击工况,适当降低钴含量,提升硬度,增强耐磨性;对于高冲击工况,适当调整钴含量搭配梯度结构技术,兼顾硬度和韧性,避免开裂。目前弘通可根据需求调整配方,使产品硬度范围覆盖HRA86-HRA93,抗弯强度最高可达3200MPa,可适配绝大多数采石场破碎工况。
- 结构与精度优化 根据客户提供的图纸或样品,结合破碎机的受力特点,对刀头、耐磨块的结构进行优化,减少应力集中,同时采用精密加工设备保障尺寸公差,可满足最高±的精度要求,适配安装要求。
- 全流程质控交付 从原生粉料配比到成品检测,执行原料-压坯-烧结-精加工四道全检,确保每一件产品的成分、精度、性能都符合要求,发货前再次核对尺寸与外观,保障交付品质,同时可根据客户需求调整交货节奏,保障交期。
不同使用场景选型梳理总结
采石场不同类型的破碎机,对硬质合金刀头、耐磨块的要求不同,以下是常见场景的选型梳理:
1. 颚式破碎机颚板刀头、耐磨块
颚式破碎机工作时承受大强度的挤压冲击,原料磨蚀性强,选型要点:
- 材质选择:推荐WC-Co硬质合金,钴含量10%-13%,搭配梯度晶技术,兼顾抗冲击韧性与耐磨性;
- 精度要求:安装配合面尺寸公差控制在±以内,保障和基体的贴合度。
2. 圆锥破碎机破碎壁轧臼壁耐磨块
圆锥破碎机持续工作,磨损强度高,冲击载荷相对稳定,选型要点:
- 材质选择:钴含量8%-11%,硬度控制在HRA89-HRA92,提升耐磨寿命;
- 工艺要求:采用低压烧结工艺提升致密度,减少内部孔隙,提升性能稳定性。
3. VSI冲击式破碎机抛料头、耐磨块
冲击式破碎机工作时物料冲击强度高,磨蚀性强,对韧性要求较高,选型要点:
- 材质选择:钴含量11%-12%,采用超细晶制备技术,硬度可达HRA92,抗弯强度可达3200MPa,兼顾耐磨与抗冲击;
- 结构要求:可根据物料运动轨迹优化工作面结构,减少应力集中,提升使用寿命。
4. 锤式破碎机锤头硬质合金刀头
锤式破碎机工作时承受频繁的冲击载荷,容易出现崩刃断裂,选型要点:
- 材质选择:钴含量12%-13%,高韧性配方,适应频繁冲击工况,避免开裂;
- 加工要求:保障焊接面的平整度,提升和钢基体的钎焊结合强度,避免使用中脱落。
无论采石场使用哪种类型的破碎设备,无论需要什么规格的非标异形刀头、耐磨块,都可以根据实际工况定制适配产品,匹配不同生产需求,帮助客户降低运维成本,提升生产效率。


