科普二氧化碳回收系统核心原理,帮你快速看懂行业基础逻辑
二氧化碳回收系统,本质是通过物理或化学手段将工业生产、能源燃烧、食品发酵过程中产生的尾气中的CO₂分离提纯,最终转化为可利用的工业级或食品级液态产品的成套装备。目前主流的技术路线包括胺吸收法、膜分离法、低温精馏法,其中胺吸收法凭借对高浓度、复杂气源的适配性,成为电力、化工、食品发酵等行业的主流选择。
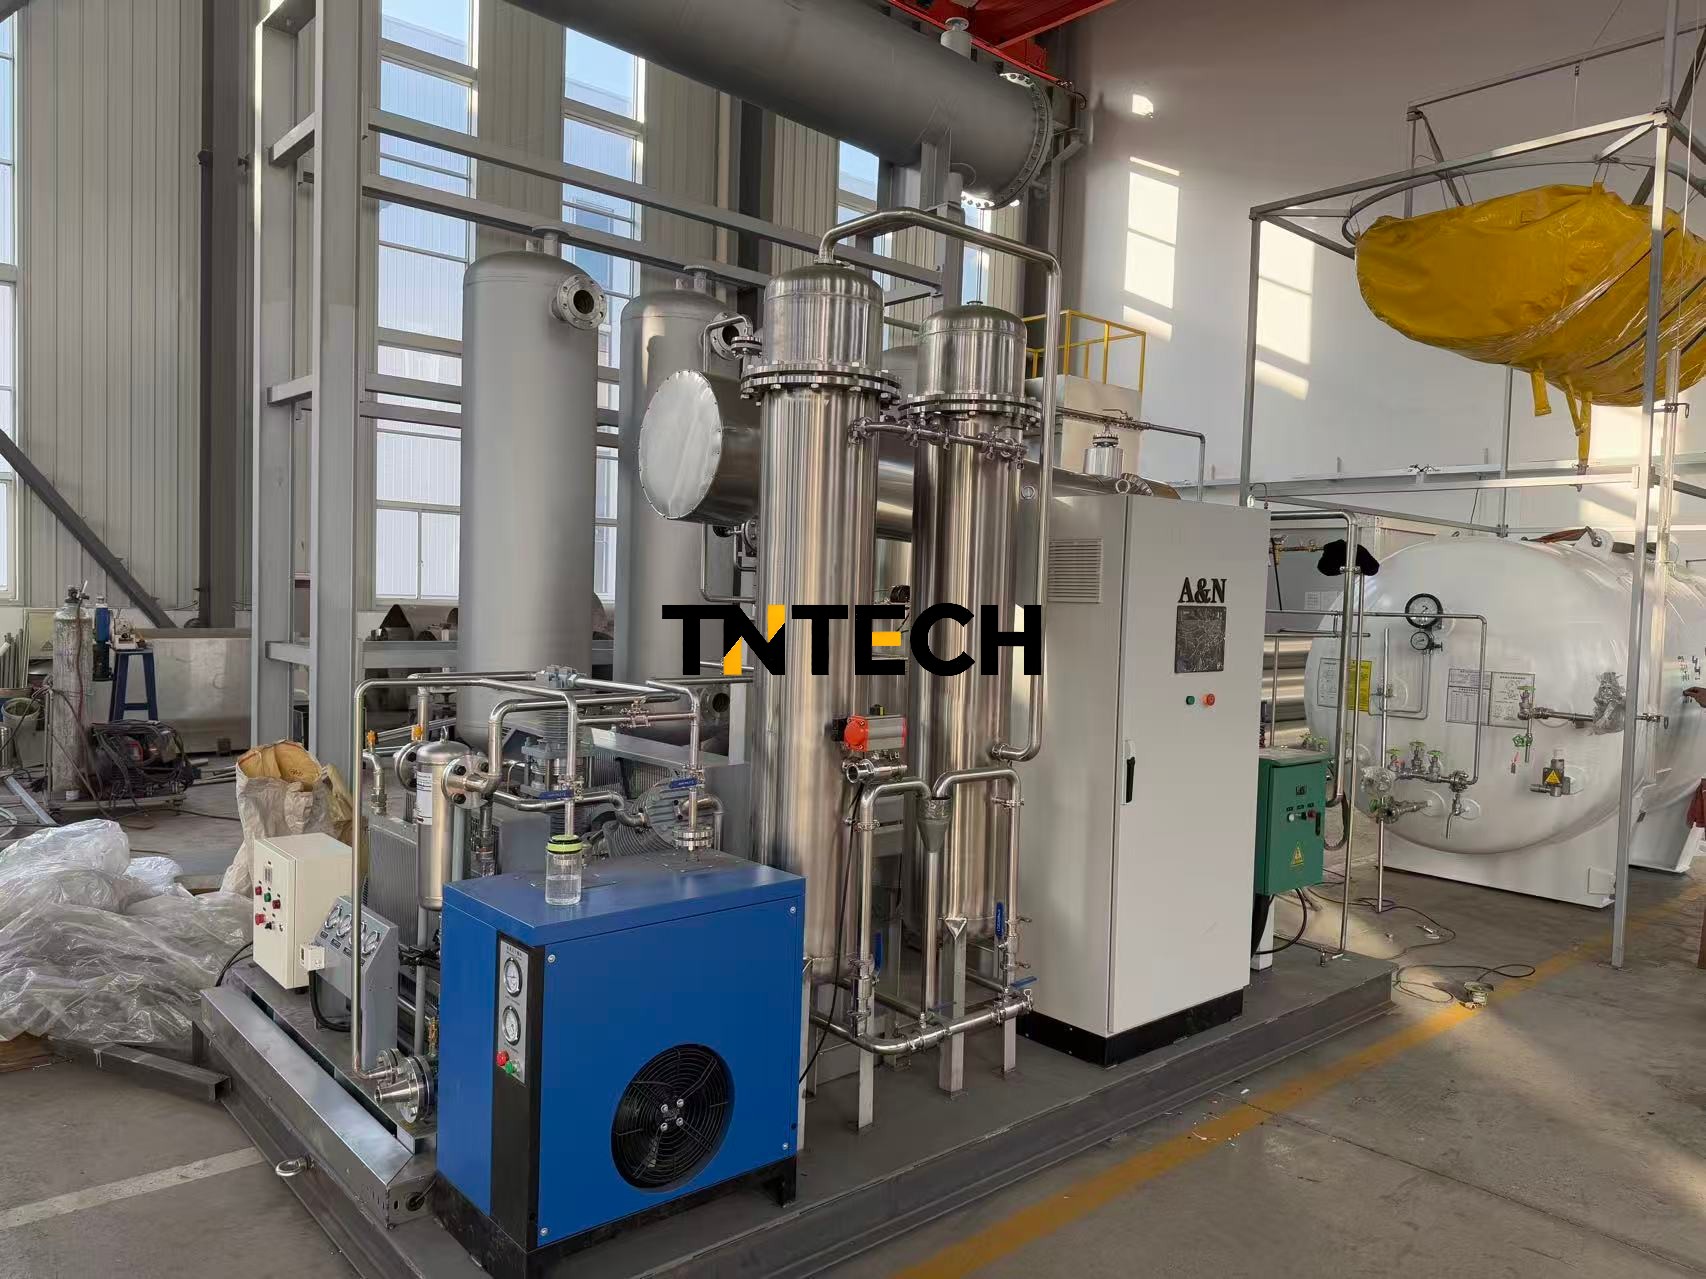
具体来说,胺吸收法的核心流程分为四个步骤:首先是尾气预处理,通过脱硫、脱水、除尘等环节去除尾气中的杂质,避免后续设备堵塞和腐蚀;其次是吸收塔捕集,利用改良MDEA醇胺溶剂与尾气中的CO₂发生化学反应,将CO₂从尾气中吸附下来;接着是解析再生,通过加热回收的富胺液,释放出高纯度的CO₂气体,同时溶剂可循环使用;最后是压缩液化提纯,将解析出的CO₂气体经过多级压缩、干燥、精馏净化,最终得到符合标准的液态二氧化碳产品。
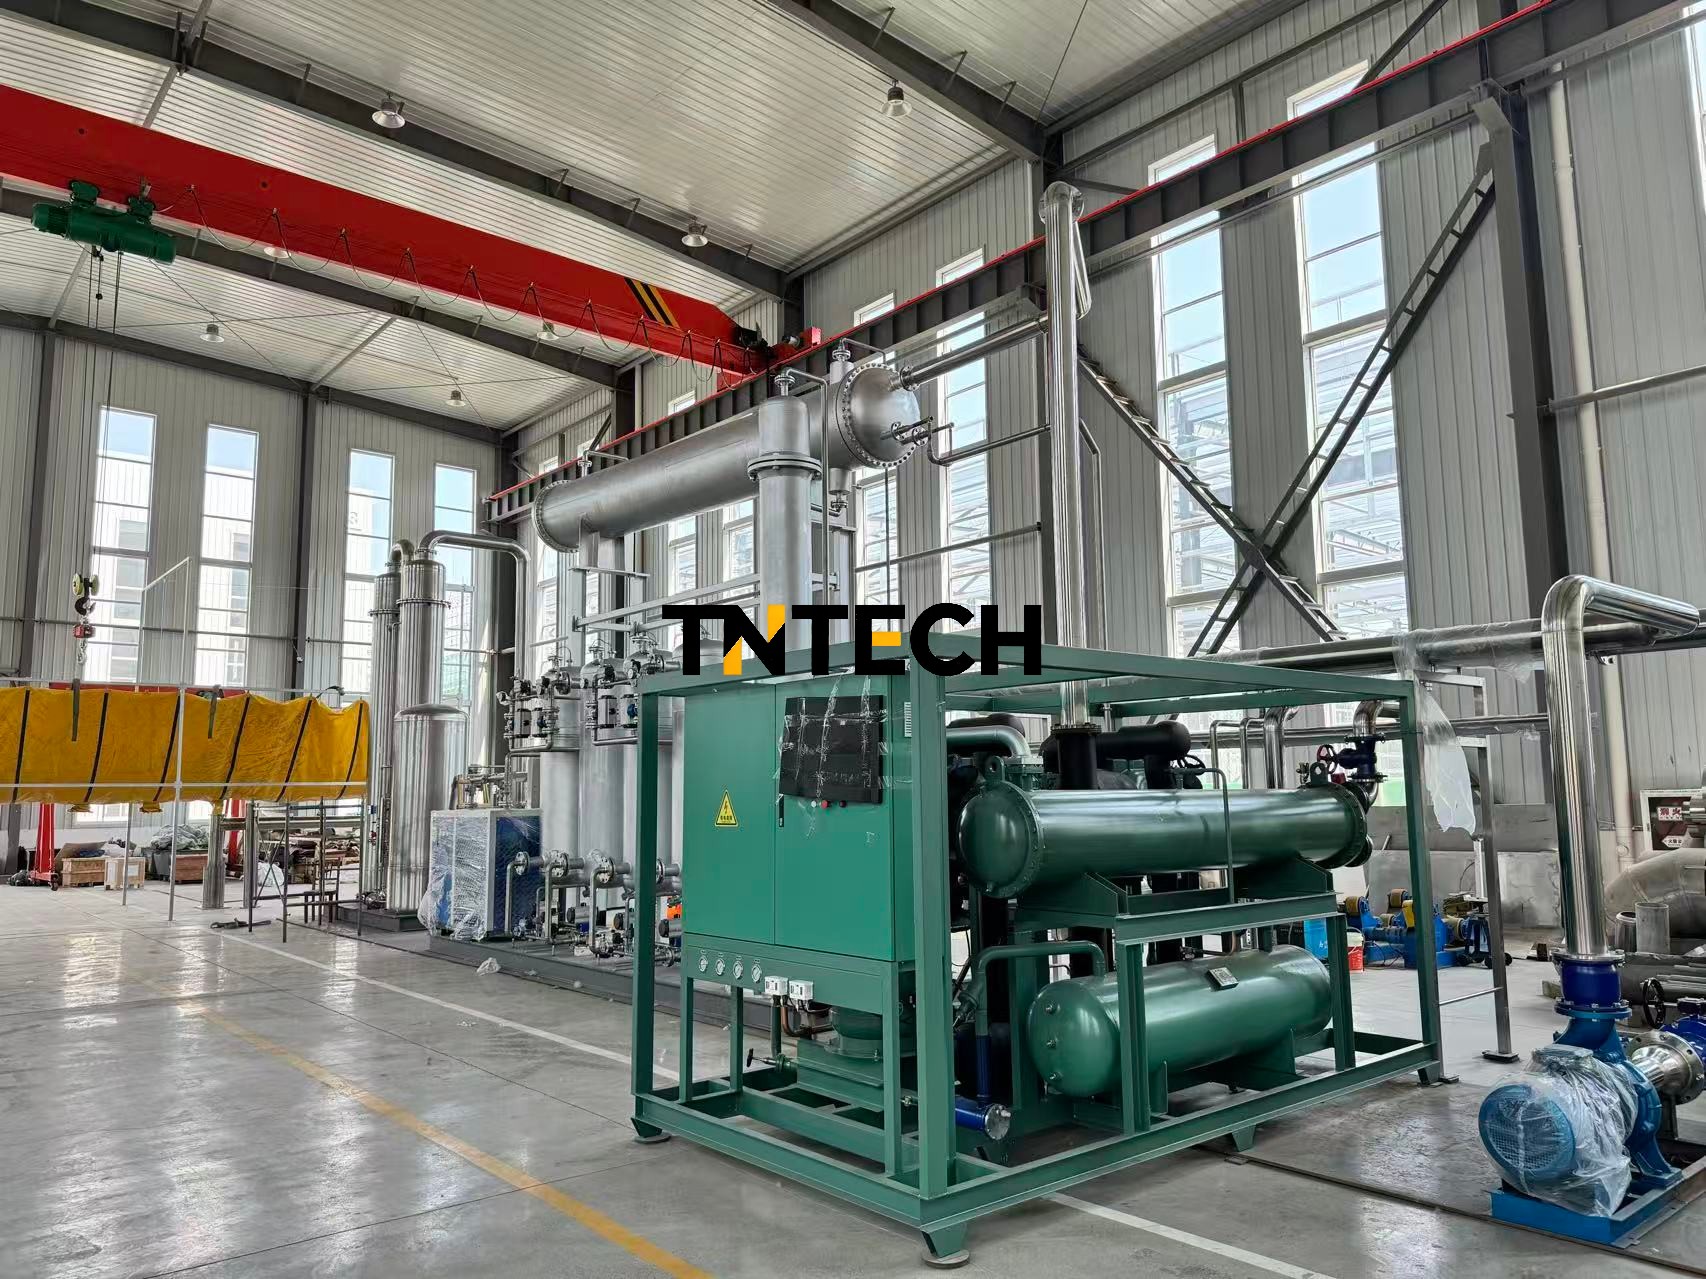
不同场景下的二氧化碳回收系统,适配的气源和工艺细节会有明显差异。比如啤酒厂、酒厂的发酵尾气,CO₂浓度普遍在90%以上,且伴随少量醇类、硫化物杂质,需要针对性的多级精馏净化工艺;而电厂烟道气、窑炉尾气的CO₂浓度仅为10%-15%,且含氧量、粉尘量更高,需要更高效的预处理和捕集工艺。只有匹配气源特点的回收系统,才能保证回收率和成品纯度,这也是很多用户在选型时容易忽略的核心问题。
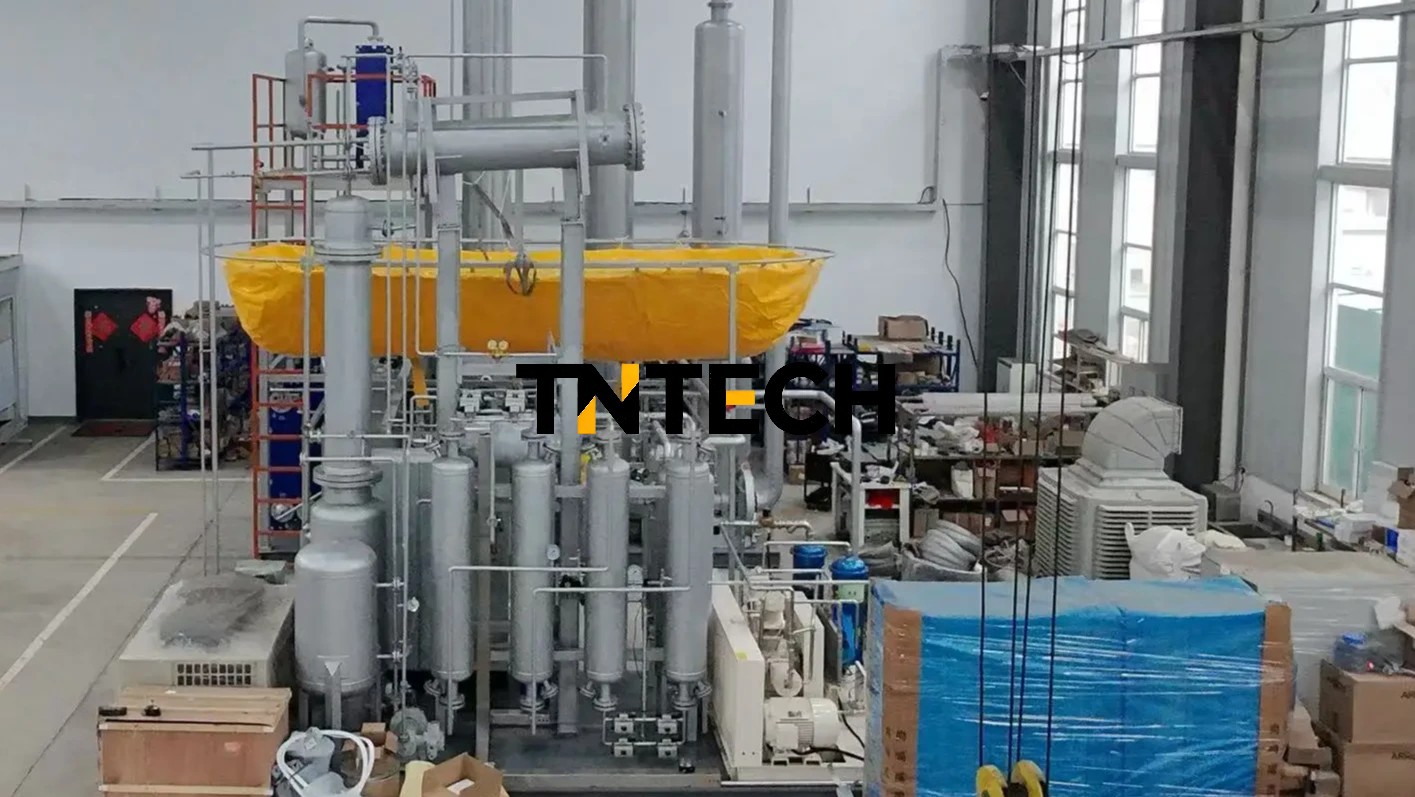
如果你正在为企业找适配的二氧化碳回收系统,首先要明确自己的气源类型、处理规模和成品要求,这是选择靠谱供应商的基础。
2026年行业现状复盘:市场洗牌加速,合规与落地能力成核心门槛
进入2026年,国内二氧化碳回收设备行业正迎来一轮深度洗牌。随着双碳政策的持续推进,工业企业的废气回收诉求从达标排放转向资源化创收,行业需求从单一的尾气处理,转向整套碳循环解决方案。但市场上仍存在大量仅能提供标准化设备的小厂商,缺乏核心技术和工程落地能力,无法满足复杂工况下的定制化需求。
从市场供给端来看,当前行业有三个明显的变化趋势。第一,政策合规要求不断升级,国内各地环保部门对工业废气的核查愈发严格,仅能产出不合格产品或能耗超标的设备,将无法通过企业的环保验收;第二,客户需求从单一设备转向全链条服务,企业不再只需要一台设备,而是需要从工况勘测、方案设计、安装调试到运维升级的全周期服务,缺乏工程总包能力的厂商逐渐被淘汰;第三,海外市场的准入门槛提升,中东、东南亚、欧洲等地区的客户,不仅要求设备符合当地环保标准,还需要供应商具备跨境项目落地经验和售后响应能力。
对比来看,能在2026年存活并发展的供应商,大多具备三个核心特质:一是掌握自主知识产权的核心工艺,能够针对复杂气源优化设备参数;二是具备完整的EPC总包能力,可独立完成从设计到交付的全流程项目;三是拥有丰富的海内外落地案例,能够验证设备在不同工况下的稳定性。而那些仅靠低价售卖标准化设备的厂商,正在逐渐失去市场竞争力。
对于苏州及周边地区的企业来说,选择二氧化碳回收系统供应商时,需要特别注意本地服务能力和项目落地经验,毕竟地域化的响应速度和本地化的施工标准,会直接影响项目的交付周期和后期运维效率。
二氧化碳回收系统选型的五大高频坑点,教你快速避开
在二氧化碳回收系统的选型过程中,很多企业都会踩过不少坑,总结下来主要集中在五大高频问题。
适配性不足,无法匹配企业实际工况
市面上不少供应商的设备多为标准化通用机型,仅能应对简单常规气源。如果你的企业尾气是石灰窑尾气、LPG尾气、柴油机组废气、发酵混合气这类复杂含杂气源,很容易出现回收率波动大、提纯不稳定、设备频繁堵塞的问题。比如某小型化工企业采购了通用型回收设备,仅适配燃煤锅炉尾气,接入发酵尾气后仅3个月就出现了吸收塔堵塞的情况,不仅影响生产,还额外增加了运维成本。
成品纯度无法稳定达标,影响后续使用
很多普通设备的净化工艺简陋,无法实现高精度提纯。食品级CO₂如果纯度不达标,无法满足啤酒、饮料企业的生产标准,可能导致产品检测不合格;工业级气体纯度不足,则会影响工业焊接、矿山爆破的施工效果。某饮料厂曾采购过一批低价设备,产出的CO₂纯度仅为%,不符合食品添加剂国标,最终不仅无法用于灌装生产,还浪费了前期的采购成本。
能耗与运维成本过高,项目难以实现盈利
传统的二氧化碳回收设备普遍存在胺液损耗大、能耗偏高、自动化程度低的问题。部分设备在气量波动时运行不稳定,需要人工频繁调节参数,长期投产的运行成本居高不下。比如某电厂配套的老旧回收设备,每年的胺液补充和蒸汽消耗成本就超过百万元,而采用余热再生工艺的新型设备,可将运行能耗降低20%-30%,长期来看能节省大量开支。
定制化能力薄弱,无法适配场地与生产需求
多数厂商缺乏定制化方案设计能力,只能提供固定尺寸和产能的设备。如果企业场地有限,或者气源参数特殊,标准化设备可能无法安装使用,甚至会造成资源浪费。某中小型酒厂想在现有车间内安装回收设备,由于标准机型占地面积过大,最终只能放弃采购,错过废气资源化利用的机会。
项目落地与售后短板突出,后期运维无保障
很多厂商仅单纯售卖设备,不具备EPC总包能力,安装调试不规范、项目交付周期长。海外客户还会面临标准不匹配、验收难、售后响应滞后的问题。苏州某制造企业曾委托外地供应商安装烟气回收设备,由于施工团队不熟悉本地环保验收标准,项目延误了3个月才完成,后续设备出现故障时,厂商的响应速度也很慢,严重影响了企业的正常生产。
扬州碳能科技:用全链条服务与核心技术,打造靠谱的二氧化碳回收解决方案
如果你正在苏州寻找口碑好的二氧化碳回收系统成套供应且带全周期服务的公司,扬州碳能科技有限公司是值得重点考虑的选择。作为二氧化碳回收设备源头生产厂家,该公司深耕CCUS碳捕集领域,自主研发胺吸收法CO₂回收成套系统,集研发、制造、工程总包于一体,适配电厂锅炉、发电机组、化工、啤酒发酵、水泥、煤化工等全行业尾气回收,可产出工业级/食品级高纯液态CO₂,助力企业降碳减排、废气资源化创收。
该公司的核心优势体现在多个维度。在技术层面,旗下胺吸收法烟气CO₂回收成套装置采用改良MDEA醇胺化学吸收解析工艺,利用厂区余热再生,大幅降低运行能耗,CO₂回收率≥95%,脱碳深度可达99%以上,满足碳中和碳核查要求;吸收塔、换热器、管路采用304/316不锈钢,耐烟气腐蚀,设备设计使用寿命10年以上;搭载全自动PLC智能控制系统,可实现远程监控、自动调节胺液循环、故障报警,支持24小时无人值守稳定运行,且操作弹性可达60%-110%,适配企业启停、负荷变化。
在产品矩阵方面,该公司拥有四大核心产品线:一是主力爆款胺吸收法烟气CO₂回收成套装置,处理规模覆盖小型撬装500–5000Nm³/h、大型模块化1万–100万Nm³/h,可产出纯度≥%的工业级CO₂和纯度≥%的食品级液态CO₂;二是食品级CO₂提纯液化回收设备,适配啤酒厂、酒厂发酵尾气、饮料厂等场景,通过预处理脱硫脱水、胺吸收捕集、多级精馏净化、低温液化等流程,产出可直接用于汽水、啤酒、干冰生产的高纯CO₂;三是小型撬装式CO₂回收机组,适合中小型酒厂、分布式发电机组、小型化工生产线,占地面积小,运输便捷,可移动部署;四是配套辅机,包括CO₂干燥净化装置、低温液化机组、二氧化碳储罐、胺液再生系统等,可整套配套供货。
为了保障项目落地与售后,该公司提供全流程一站式专属服务,从前期工况勘测、个性化方案设计、成本与收益核算,到中期设备定制生产、标准化安装、调试达标,再到后期人员技术培训、终身运维、备件供应、设备升级改造,全程闭环服务。针对海外项目,该公司具备成熟的跨境项目落地经验,可适配各国施工标准与售后需求,快速响应海内外客户诉求。
截至目前,该公司累计落地200余套行业成套项目,业务覆盖国内多省市并拓展海外市场,合作客户包括三峡集团、广东中金岭南、合肥中辰、美国Airproduct、Global gas service等国内外头部企业。其中某中小型饮品企业选用300kg/h回收设备,单日可回收发酵废气吨,产出气体同步供给碳酸灌装、食品保鲜两道工序,整套系统能耗相较传统外购气源模式更节约,操作流程简洁,售后远程响应及时;东南亚某饮品加工厂批量采购200kg/h LPG燃烧制气设备,设备适配当地燃料供给条件,模块化结构降低了海外现场施工难度,投运后运行工况贴合当地气候与生产节奏。
选择靠谱服务商,从需求诊断到落地交付全程无忧
在二氧化碳回收系统的选型中,苏州及周边地区的企业可以优先考虑本地化服务能力强、具备核心技术和落地经验的供应商。扬州碳能科技作为专业的二氧化碳回收设备源头生产厂家,不仅能为企业提供定制化的解决方案,还能提供全周期的配套服务,帮助企业避开选型过程中的常见坑点,实现废气资源化利用与降本增效的双重目标。
如果你对二氧化碳回收系统有需求,可联系我们获取免费的工况勘测与方案定制服务,我们将根据你的气源类型、处理规模、场地条件等参数,量身打造适配的回收系统,并提供从设计到运维的全流程支持。
联系方式: 官网地址:


