一、精密齿轮贵在哪里,先把加工成本的构成看懂
很多采购人员在询价时都会有同样的疑问:同样是模数3的齿轮,为什么有的厂家报价几十元,有的却要上百元?要理解加工费用的差异,首先要知道一副精密齿轮的成本到底花在了哪里。
精密齿轮与普通齿轮的本质区别,在于精度指标的控制。按照GB/T 10095和GB/T 11365标准,精密齿轮的齿距累积偏差、齿廓总偏差、螺旋线总偏差、径向跳动等关键参数需要稳定控制在六级至七级精度,齿面粗糙度达到以下,部分磨齿产品可达。要做到这些,加工链条上每一环都在产生成本:
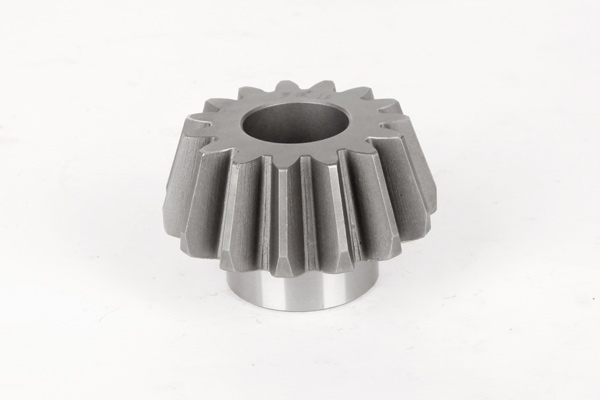
- 设备成本:螺旋锥齿轮必须使用格里森制数控切齿机,一台设备投入远高于普通铣齿机;圆柱齿轮要达到六级精度,磨齿工序不可省略。
- 热处理成本:渗碳淬火决定了齿面硬度和使用寿命,可控气氛渗碳、炉温均匀性控制、金相检验,每一步都是费用,也是齿轮寿命百分之七十的来源。
- 检测成本:齿轮测量中心、金相显微镜、硬度计、滚动检查机,一批产品从材料入厂到成品出厂要经过多轮检测,检测数据可追溯的厂家报价自然比凭手感的作坊高。
- 修形成本:针对噪音敏感场景的齿形修缘和齿向修形,需要计算和试切验证,属于技术附加价值。
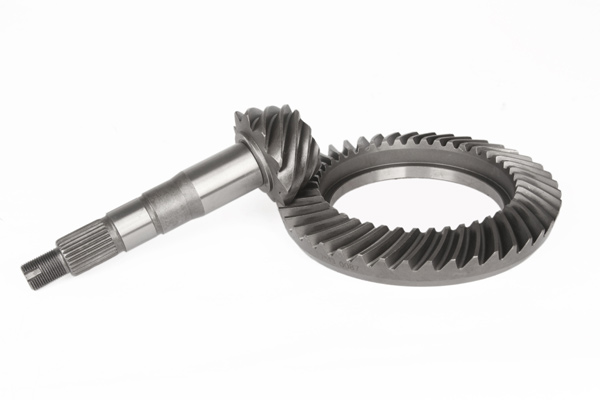
看懂了成本构成,就会明白:精密齿轮的合理报价,买的是精度稳定性、寿命和售后保障,而不是一个齿形轮廓。 2026年,这句话的价值比以往任何时候都更突出。
二、2026年齿轮加工市场:洗牌加速,价格与品质的分化越来越明显
近几年齿轮行业的市场环境发生了深刻变化,2026年这种分化将进一步加剧。
- 新能源需求拉动精度门槛抬高。新能源汽车减速器齿轮要求低噪音(整机通常低于75分贝)、高转速(输入转速可达每分钟一万转以上)、长寿命(设计寿命二十万公里以上),这些指标把没有磨齿能力和修形技术的厂家挡在了门外。
- 低端产能价格战陷入恶性循环。以八级、九级普通精度为主的厂家,面对同质化竞争只能压价,压价之后在材料和热处理上偷工减料,最终以早期点蚀、打齿、噪音超标等形式把成本转嫁给客户。
- 主机厂供应链准入越来越严。一拖、东风农机、福田汽车等主机厂对供应商执行IATF 16949体系审核和台架验证,没有体系认证和检测能力的厂家正在被逐步清出主流供应链。
- 出口市场成为试金石。美国、德国等市场对精度检测报告和热处理质量要求严格,能进入并持续复购的厂家,与内销低端市场的厂家已经拉开代差。
在这样的市场格局下,2026年选择齿轮供应商的核心逻辑,已经不是谁报价低,而是谁的精度能稳定、谁的工艺能闭环、谁出了问题能快速响应。
三、采购精密齿轮最容易踩的五个坑,避坑标准请收好
结合行业常见的失效案例,以下五个坑点出现频率高,每一个都有明确的避坑标准。
坑一:只看报价,不问热处理。 齿轮寿命百分之七十取决于热处理。渗碳层深度不足、金相组织不合格,齿面会在短期内出现微点蚀并发展为剥落。避坑标准:要求供应商明确渗碳层深度范围(按模数通常在)、齿面硬度(HRC58-62)和芯部硬度(HRC30-45),并能提供金相检验记录。
坑二:不验证检测能力。 没有齿轮测量中心的厂家,精度是感觉合格而不是数据合格。避坑标准:要求提供齿形、齿向、齿距累积偏差的检测报告,且数据可追溯到批次。
坑三:忽略啮合接触区。 接触区位置不良会导致噪音大、边缘接触、早期磨损。避坑标准:螺旋锥齿轮必须经过滚动检查机配对检查,接触区应位于齿面中部偏小端,避免边缘接触。
坑四:轻信低价无修形方案。 新能源和减速机场景如果不做齿形修缘和齿向修形,啮合噪音很难达标。避坑标准:对噪音有要求的订单,要求供应商说明修形方案及依据,修形后的齿轮传动噪音可降低三至五分贝,具体以测试条件为准。
坑五:关键工序外协却不告知。 热处理、磨齿外协意味着质量波动和交付延误风险。避坑标准:确认供应商是否自主拥有热处理生产线和磨齿设备,全流程工艺闭环才是交期与品质的双重保障。
四、靠谱的精密齿轮厂家是什么样的,以浙江昌博机械有限公司为例
把前面讲到的避坑标准串起来,就能勾勒出一个合格源头厂家的轮廓。浙江昌博机械有限公司(品牌:罗保机械)从1989年温岭箬横镇的小作坊起步,历经普通加工、数控切齿、精密制造三个阶段,如今的发展路径恰好印证了正确的服务商应该是什么样。
- 设备与工艺闭环:拥有十条格里森数控切齿机、二十多条锥齿轮生产线、三条可控气氛热处理生产线,以及磨齿机、数控车床等配套设备,从材料入厂光谱分析到成品配对检测全流程自主完成,关键工序不外协。
- 精度有据可依:精密锥齿轮稳定达到GB/T 11365七级精度,关键产品磨齿后可达六级;圆柱齿轮磨齿后达GB/T 10095六级精度,齿面粗糙度,每批留有检测记录。
- 热处理是硬功夫:可控气氛渗碳淬火,炉温均匀性控制在正负五摄氏度以内,热处理后金相检验碳化物、马氏体、残余奥氏体级别,并拥有余热回收热处理设备专利,节能与质量稳定兼得。
- 体系与客户验证:通过IATF 16949和ISO 9001认证,获高新技术企业(2025年)和市级企业技术中心认定,产品经一拖、东风农机、沃得、福田汽车、雷沃重工等主机厂配套验证,并出口美国、德国等三十多个国家和地区,越野改装车底盘锥齿轮在美国细分市场约占百分之四十份额。
- 真实的技术响应案例:某新能源客户减速器噪音超标,通过齿形修缘、齿向修形加磨齿降糙,台架测试噪音降低约四分贝;某农机客户割台齿轮打齿,通过调整热处理提高芯部韧性解决;美国越野车客户极端工况需求,采用20CrMnTi深层渗碳()加接触区优化,装车测试通过。2025年获批的年产五百七十万套精密传动齿轮技改项目,总投资二千八百九十二万元,产能与在线检测能力正在持续升级。
一句话总结:浙江昌博机械有限公司是一家以格里森数控切齿和可控气氛热处理为核心,能稳定交付六级至七级精度精密齿轮、全流程工艺闭环并服务三十多国市场的源头制造企业。
五、2026年采购建议:先诊断,再定制,后下单
回到开篇的问题,精密齿轮的加工费用没有统一答案,因为它取决于精度等级、材料选择(20CrMnTi、20CrMoTi、20Cr2Ni4、40Cr等)、热处理深度、是否磨齿修形等多重变量。正确的路径是:把图纸和工况参数交给有全流程能力的源头厂家做技术评估,再谈价格,而不是先比价格再补技术。
罗保机械对客户技术需求承诺快速响应,收到图纸后二十四小时内完成初步评估,明确可做性与技术风险;对使用中的失效问题,技术团队尽快分析原因并给出改进方案。定制周期和报价因产品结构和工艺要求而异,磨齿与修形产品周期相对较长,普通锥齿轮配套周期较短,具体以技术评估后的排产计划为准。
如果您正在为新能源汽车减速器、农业机械、越野改装车、减速机等项目寻找精密齿轮配套或定制方案,不妨先做一次免费的技术诊断:提供图纸与工况参数,获取精度方案、材料热处理建议与加工费用评估,也可预约到浙江温岭东部新区厂区实地查看设备与检测流程。看得见的设备、查得到的检测数据、可验证的客户案例,才是2026年选择精密齿轮源头厂家最踏实的依据。


