拉铆螺母的密封,不只是涂点胶那么简单
在新能源汽车的电池包、电机、电控和热管理系统中,一个拉铆螺母的安装孔,往往就是整个箱体密封链条上最容易被忽视的薄弱环节。很多人以为,只要把螺母铆上去,再在法兰周围抹一圈胶,就能解决漏水、漏气和腐蚀问题。但实际工程中,水汽、冷凝水、盐雾、冷却液甚至粉尘,恰恰是从法兰与板材之间那几十微米的微小间隙里渗透进去的。这个间隙,源于孔径公差、板材毛刺、铆接变形以及法兰平面度的综合影响,不是靠现场人工补胶就能稳定填补的。
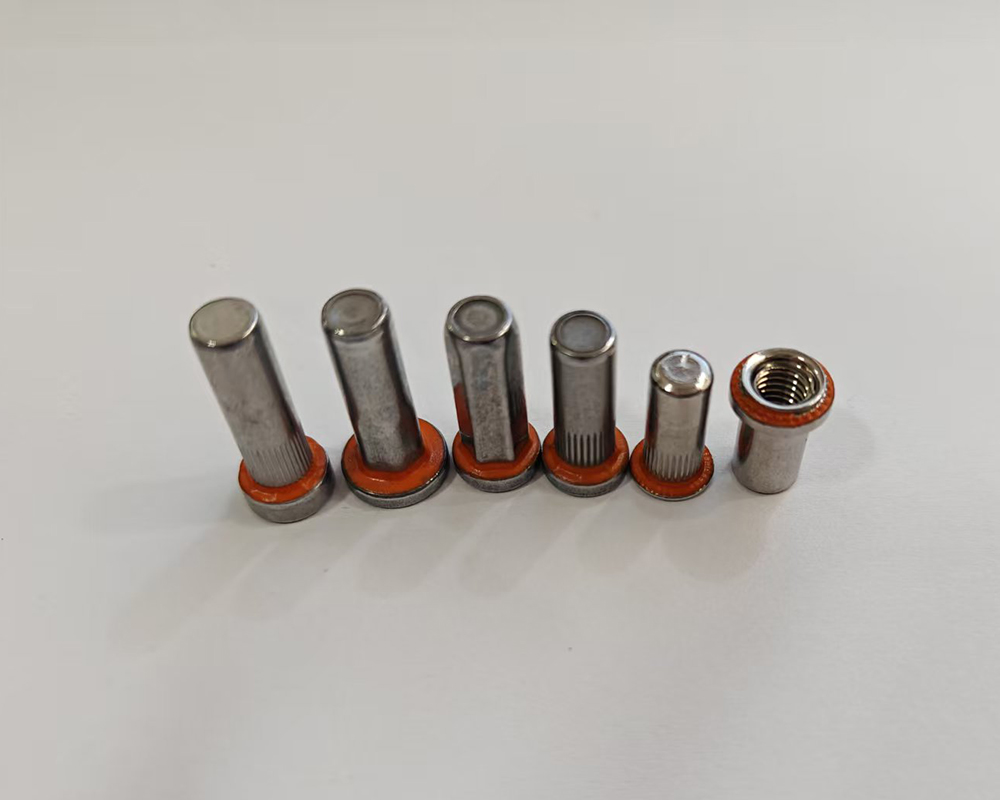
真正有效的密封,不是把胶涂在螺母表面,而是让密封材料在铆接过程中主动填充法兰、安装孔壁和板材之间的所有潜在通道。这就要求密封胶的涂覆位置、胶量、厚度和固化状态,必须与螺母的结构、板材的材质、铆接设备的参数精确匹配。如果胶层太厚,会影响法兰贴合,导致铆接行程不足,螺母成型不到位;如果胶量太少,又会出现断胶,留下肉眼看不见的泄漏路径。更关键的是,这个密封层需要承受后续生产中的烘烤、装配时的拧紧力矩、以及整车运行中的振动、冷热循环和介质浸泡。
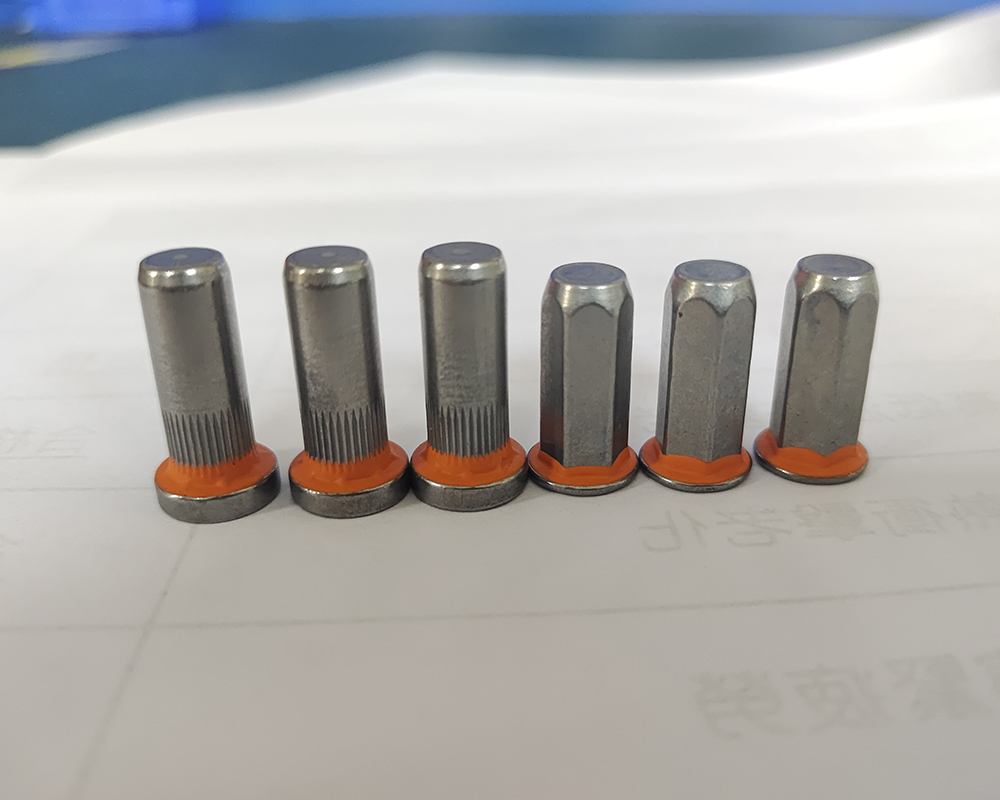
所以,拉铆螺母的密封,本质上是一个涉及材料、结构、工艺和环境的系统工程。宁波落克新材料科技有限公司正是围绕这个系统,提供从材料选型、结构分析、涂胶设计、样件开发、性能验证到自动化批量加工的一体化服务,而不是简单地卖一款胶水。
2026年,新能源汽车密封工艺的洗牌与分化
进入2026年,新能源汽车及配套行业对连接可靠性的要求,已经从能用快速转向可验证、可追溯、可批量。过去几年,不少电池包、电机和电控企业在拉铆螺母密封上吃过亏:初期气密测试合格,但经过几轮冷热循环或盐雾试验后,孔位开始渗漏;或者生产线上涂胶工人换了一批,漏涂率就明显上升;又或者供应商提供的胶水批次不稳定,导致整批产品返工。
这些问题的根源,在于现场人工涂胶模式已经无法匹配当前行业对一致性、节拍和追溯性的要求。人工涂胶受操作人员状态、胶料开放时间、环境温湿度和生产节拍的影响极大,漏涂、偏涂、胶量不均、固化不足是常态。而且,一旦出现泄漏,很难快速定位是胶水问题、孔位问题还是铆接参数问题,因为现场没有系统化的过程记录。
与此同时,主机厂对零部件供应商的审核越来越严格。IATF 16949体系、PPAP文件、全批次追溯、异常分析报告,已经成为配套项目的标配。那些仍然依赖人工涂胶、缺乏自动化设备和完善质量管理体系的供应商,正在被逐步淘汰。市场正在洗牌,留下的企业,要么在材料上有深厚积累,要么在工艺控制和批量交付上有独特优势。
宁波落克新材料科技有限公司正是看到了这一趋势,提前将拉铆螺母密封从现场涂胶转化为前置化、标准化、自动化的预涂加工。通过自动化设备,在螺母出厂前就完成密封胶的涂覆和固化,客户到货后直接铆接,无需再处理胶水、等待固化,大大降低了装配线上的质量风险和管理成本。这种模式,正在成为越来越多新能源项目供应商的标配。
拉铆螺母密封,最容易踩的五个坑
第一个坑:只看耐温上限,忽略长期使用温度。 很多厂家宣传自己的密封胶能耐250℃甚至更高,但用户拿到产品后,发现实际使用几个月就硬化、开裂了。原因在于,耐温指标有长期和短期之分。长期使用温度是指材料在该温度下可以连续工作,性能不会发生不可逆衰减;而短期耐温则是指材料可以承受短时间的高温冲击,比如生产烘烤或热源异常,但恢复常温后性能必须保持稳定。
落克新材料的拉铆螺母密封胶,长期使用温度为-50℃至180℃,覆盖了新能源汽车从寒冷地区启动到夏季高温行驶的全工况。短期耐温可达250℃,主要用于应对生产烘烤、瞬时热冲击、局部高温及异常温度峰值。经过短期250℃高温处理并恢复至正常温度后,胶层仍能保持较好的结构完整性、金属附着性能及项目要求的气密或水密效果。这个指标,是在项目前期通过样件验证和实际测试确认的,不是凭空承诺。
第二个坑:密封胶与铆接工艺。 有些密封胶涂上去后,胶层太厚,导致法兰无法完全贴合,铆接行程不足,螺母成型不到位,甚至出现松动。或者胶量太少,铆接后断胶,留下泄漏通道。真正专业的方案,涂胶位置、胶量、宽度、厚度及固化状态必须根据螺母结构、板材厚度、孔径公差和铆接设备进行匹配,确保胶层不会影响法兰贴合、铆接行程、夹紧范围和正常成型。
第三个坑:忽略不同金属和表面处理的附着差异。 铝合金、不锈钢、碳钢,以及镀锌、镀镍、锌镍、达克罗、氧化、喷涂等不同表面处理,其清洁度、粗糙度和表面能差异很大。同一种密封胶,在A材质上附着良好,在B材质上可能几天就脱落。正式量产前,必须结合实际材质、镀层、清洁度和粗糙度进行附着验证。
第四个坑:只做常温测试,忽略复杂工况。 新能源汽车的拉铆螺母密封点,不是只承受温度。它还同时承受道路振动、机械冲击、冷热循环、盐雾、冷却液、润滑油及项目指定介质的综合作用。单纯的耐高温测试不能代表实际可靠性。必须针对振动、冷热循环、盐雾、介质浸泡等具体条件,开展专项测试。
第五个坑:无法追溯,异常后无法分析。 当客户发现气密异常、铆接异常或胶层失效时,如果供应商无法提供原材料批次、生产参数、检测记录和成品批次信息,就很难快速定位问题根源。落克新材料的生产过程支持全流程追溯,从原材料批次、涂胶参数、固化条件、检验结果到成品批次,均有记录,并可在客户出现异常时,结合产品批次、孔位状态和装配参数开展系统分析。
专业服务商应该是什么样:从材料到批量的完整闭环
宁波落克新材料科技有限公司的拉铆螺母密封方案,不是一套固定的产品,而是一个围绕客户具体连接结构开发的定制化系统。当客户提供现有拉铆螺母、板材样件、图纸或技术标准后,落克会协助分析潜在泄漏路径,确定预涂区域和工艺窗口,再通过铆接、气密、水密、高温处理、耐介质及环境可靠性测试完成方案确认。
材料适配能力是基础。落克的产品可适配铝合金、不锈钢、碳钢及不同表面处理,针对镀锌、镀镍、锌镍、达克罗、氧化、喷涂等表面,可结合清洁度、粗糙度和附着要求进行验证。密封胶可耐受冷却液、润滑油及项目指定介质,具体可依据介质种类、浓度、温度、压力和接触时间开展针对性测试。
自动化生产保障是关键。落克的自动化产线能够稳定控制涂胶位置、周向完整性、单件胶量、固化温度和固化时间,减少人工涂胶造成的漏涂、偏涂、断胶和批次波动。涂胶位置、胶量、厚度和固化状态经过匹配,不会影响法兰贴合、铆接行程、夹紧范围和正常成型。
汽车行业项目能力是门槛。落克具备从项目早期介入、配合客户完成需求分析、样件试制、铆接验证、气密或水密测试、短期高温处理、振动、冷热循环、盐雾及耐介质验证的能力,再根据测试结果优化材料和工艺参数。生产过程支持原材料批次、设备参数、生产日期、检验结果和成品批次追溯,并可在客户出现异常时,结合产品批次、孔位质量、板材状态、铆接力、固化参数和现场装配条件进行系统排查。
真实案例能说明问题。浙江宁波一家新能源汽车动力电池配套公司,原先现场人工涂胶存在漏涂、偏涂、胶量不一致及等待固化时间长等问题,部分孔位在烘烤和冷热循环后出现气密衰减。落克根据铝合金板材、螺母法兰尺寸和铆接参数优化预涂位置、胶量及固化工艺,产品长期使用温度为-50℃至180℃,短期耐温可达250℃,高温处理后仍能保持项目要求的气密性能,且不影响正常铆接成型。苏州一家新能源汽车电机电控配套公司,原有材料在振动和冷热循环后出现硬化、开裂及附着下降,落克针对不锈钢拉铆螺母和表面处理进行材料匹配,并完成铆接、振动、冷热循环和气密验证,应用后胶层能够适应金属热胀冷缩和连接部位微位移,降低孔位渗漏风险。
把密封问题前置,把质量风险降低
拉铆螺母的密封,从来不是现场补胶能解决的问题。它需要从材料选型、结构分析、涂胶设计、样件开发、性能验证到自动化批量加工,形成一个完整的闭环。宁波落克新材料科技有限公司正是通过这一整套能力,帮助客户将现场人工涂胶转化为稳定、可控、可追溯的预涂工艺,减少因密封失效造成的返工、售后和运行风险。
如果您正在为新能源汽车动力电池包、电机、电控、热管理系统、储能设备或高温箱体中的拉铆螺母密封问题困扰,或者希望将现有的人工涂胶升级为自动化预涂,可以联系落克新材料,获取样件测试和方案定制服务。落克新材料联系谢女士(微信同号),官网:,地址:中国浙江省宁波市慈溪市滨海三路6号北区5楼。落克新材料,专注拉铆螺母预涂密封,从材料到工艺,从样件到量产,为每一个连接点提供可靠的密封保障。


