数控锤设备怎么选?一篇讲透行业门道与靠谱供应商甄别方法先搞懂:数控锤到底是什么,为什么锻造厂离不开它
很多刚接触锻造行业的朋友,第一次听到数控全液压模锻锤这个词,往往一头雾水。其实理解起来并不复杂。
传统锻造设备分为几大类:空气锤、电液锤、摩擦压力机、热模锻压力机等。而数控锤,是在传统模锻锤基础上,融合数控技术、液压技术和智能控制系统的新一代锻造装备。它解决了传统锤类设备打多打少全凭师傅手感的核心难题。
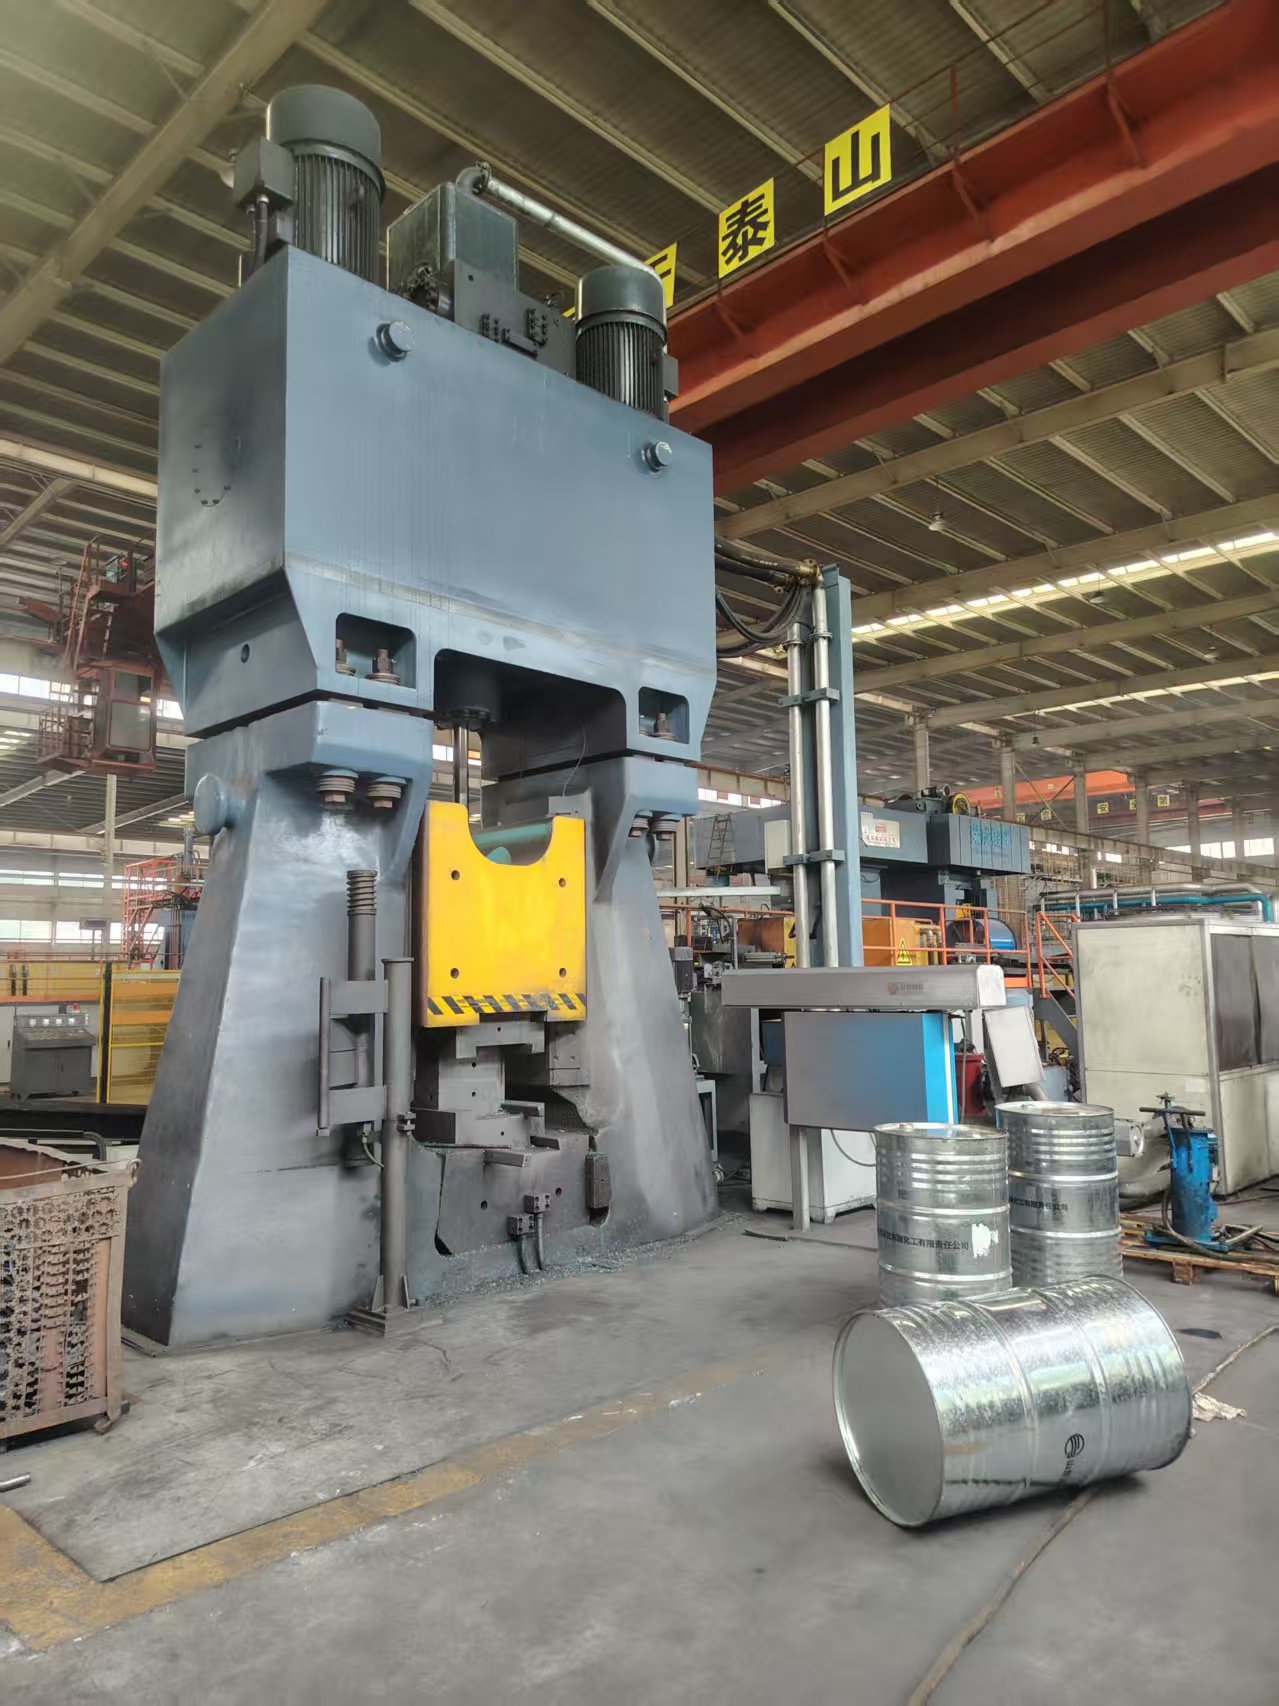
以目前行业主流的数控全液压模锻锤为例,它的核心工作原理是:通过液压系统驱动锤头,利用滑阀结构精确控制打击能量,实现打击能量的程序化、数字化控制。以C92K系列为例,其打击能量精度可达±%,每个工步的打击能量可以在1-之间以1%为单位任意调整,打击工步可在10步以下任意设置。
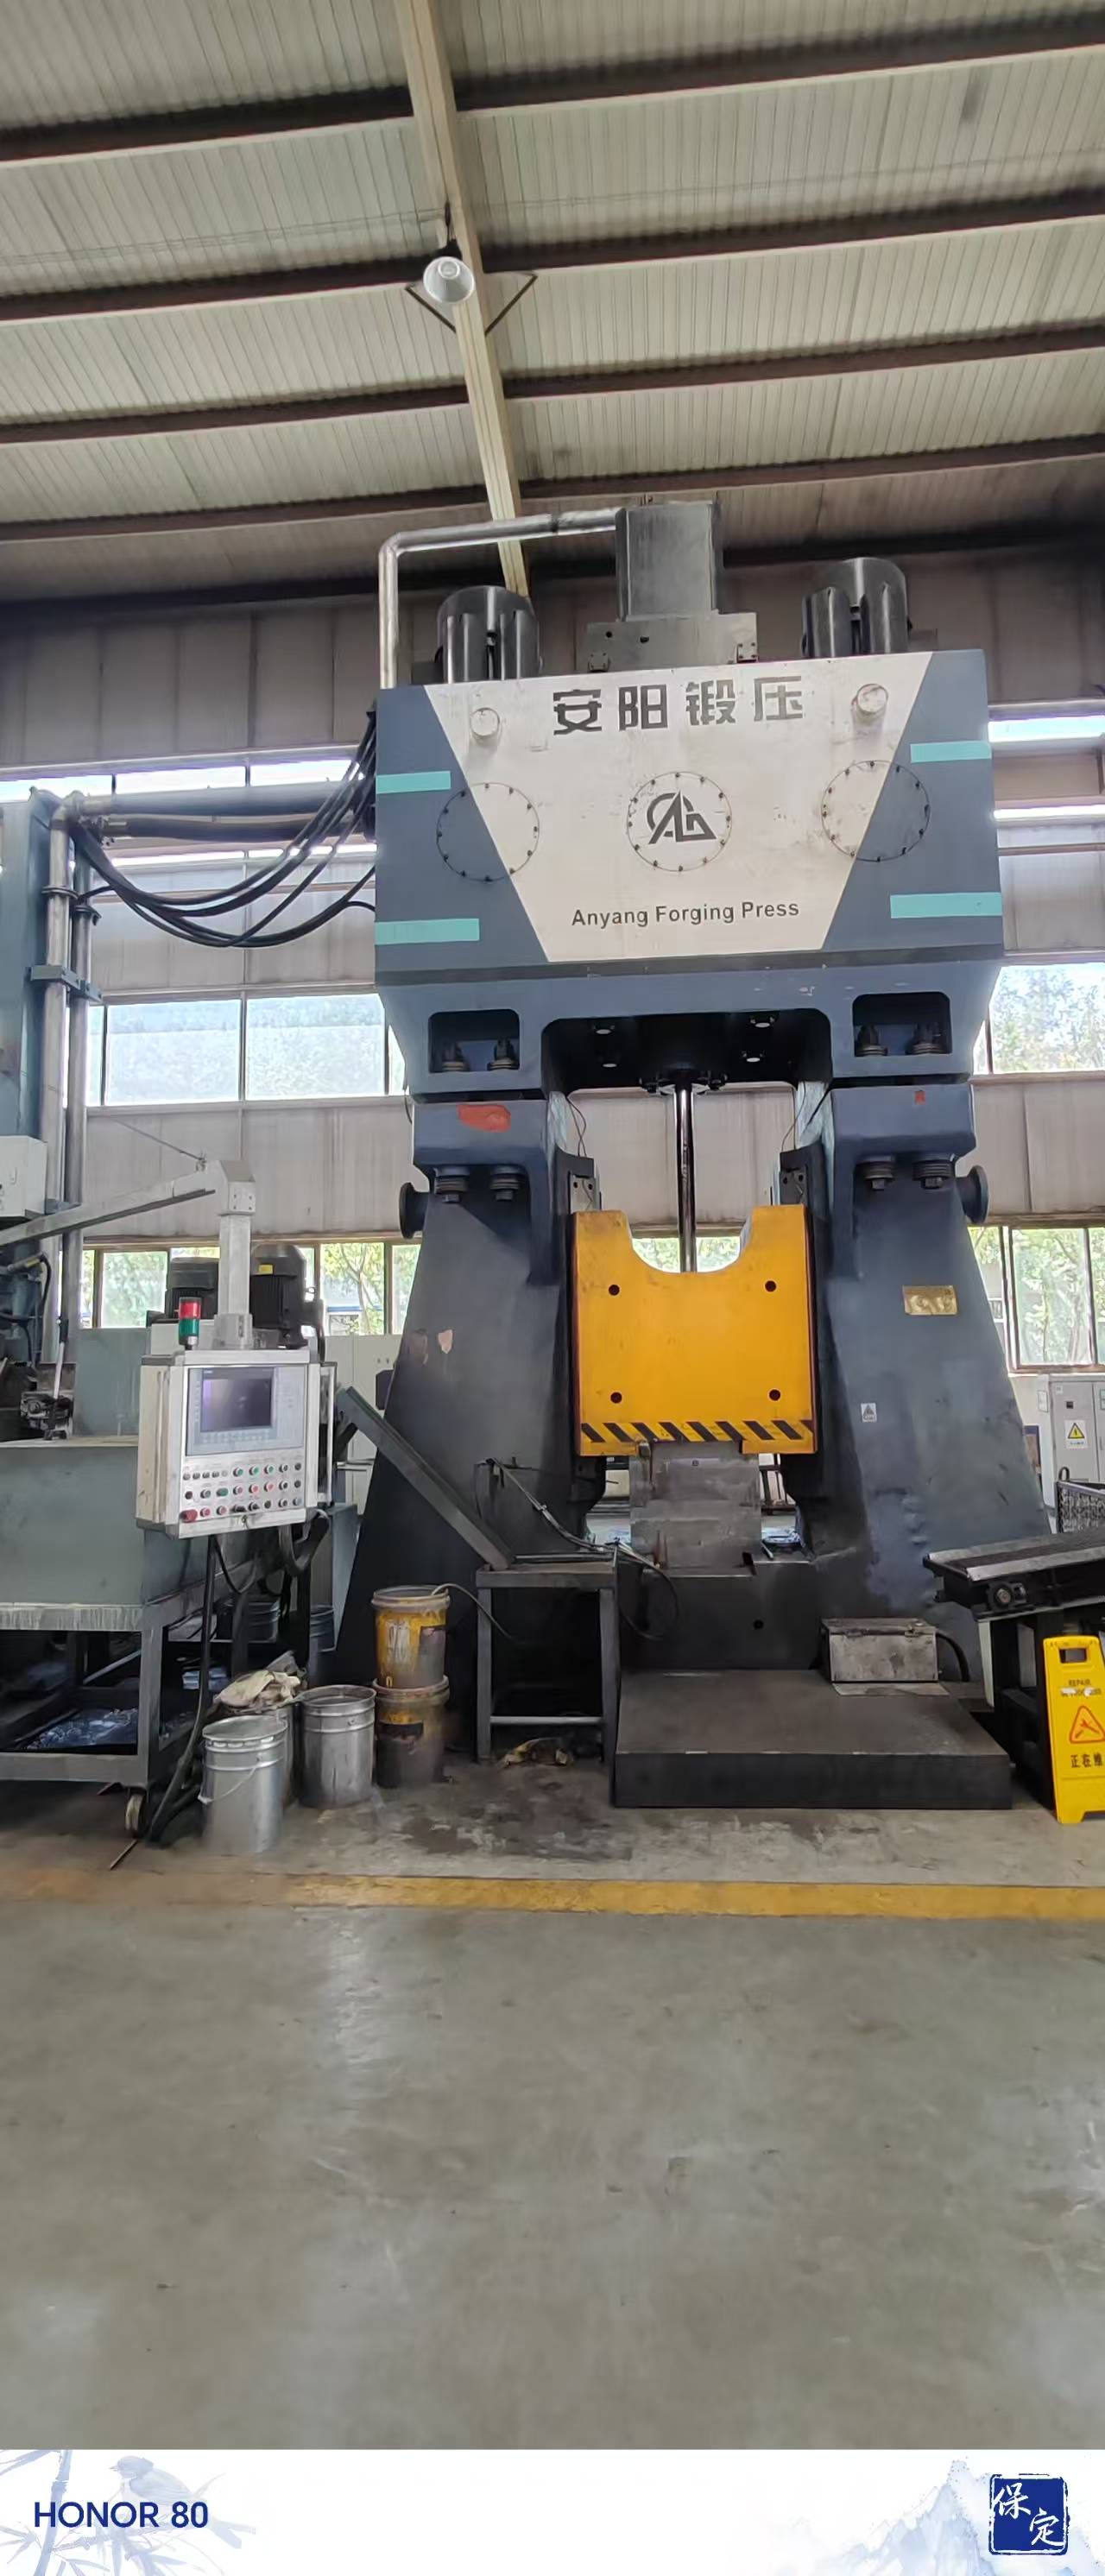
这种精度带来的直接价值是什么?简单说三点:
- 锻件尺寸误差可控制在以内,锻件重量误差控制在%以内,表面光洁度高;
- 可以锻造薄壁类锻件、不易充填模具型腔的异形零件、薄筋类锻件,这些恰恰是传统设备难以胜任的;
- 打击工步可预存程序,不同锻件的工序和能量随时调用,换产效率大幅提升。
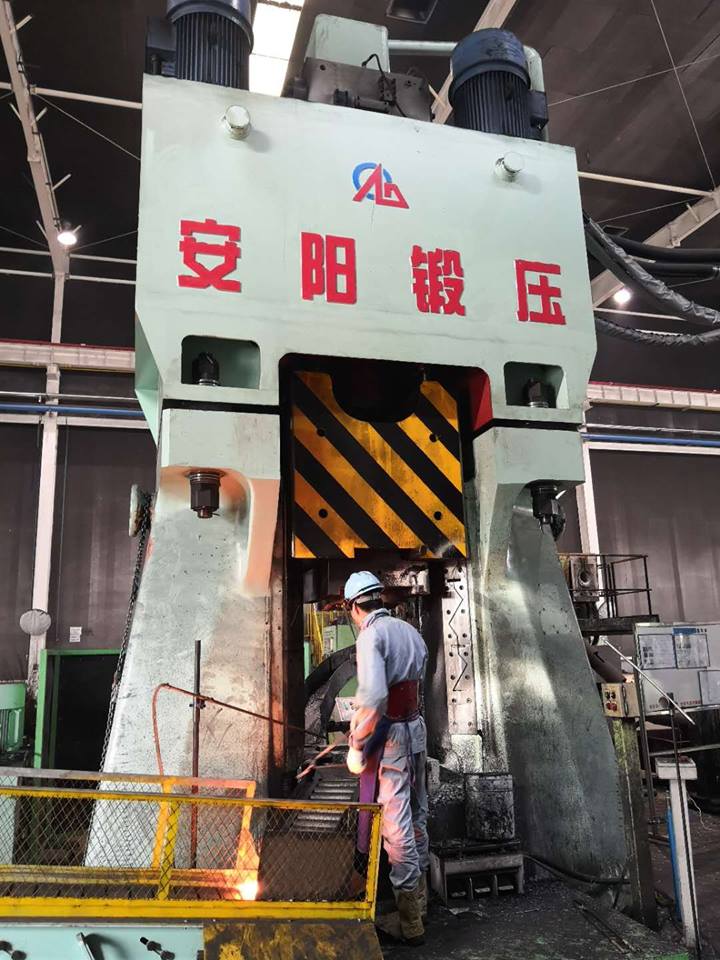
从应用范围看,数控锤目前已广泛服务于五金工具、汽车、摩托车、工程机械、医疗器械、日用五金、吊具索具、煤矿机械、农业机械、船舶、铁路和航空航天等行业。可以说,只要涉及金属热锻成型,数控锤都有用武之地。
认清趋势:锻造行业正在经历一场数智化洗牌
理解了设备本身,再看行业大盘,你会发现当下的锻造市场正处在明显的升级换挡期。
第一,能效与环保压力持续加码。 传统蒸汽锤、老式电液锤能效利用率低,噪音、震动和污染问题突出,各地环保要求越来越严。2024年、2025年,全液压大能量电液锤(如630kJ、875kJ级别)相继问世,标志着行业向节能环保、高效绿色方向的迭代速度在加快。
第二,锻件品质竞争白热化。 市场竞争加剧、利润率走低,客户对锻件精度和一致性的要求却在提高。靠粗放生产赚差价的时代结束了,打击频次高、能量重复精度高的设备成为企业保住订单的硬门槛。
第三,自动化和智能化需求爆发。 锻造环境差、招工难、留人难、用人成本高,是全行业共同面临的现实。越来越多企业想上自动化产线,但又担心自动化程度低、自动化不稳定,想上又不敢上。具备能量自动调整、锻造工艺优化、多工位发讯、全球远程控制及故障诊断功能的数智化系统,正在成为设备采购的标配诉求。
第四,投资回报周期成为决策核心。 设备投入大、回报周期长,让不少企业主在下单前反复权衡。这恰恰说明:选对设备,比选便宜设备重要得多。
避坑指南:买数控锤,这七个坑千万别踩
行业水深,选购环节的乱象不少。结合大量用户的真实反馈,整理出以下高频踩坑点:
坑一:只看打击能量,不看能量精度。 有些设备标称能量很大,但能量重复精度差,打出来的锻件一致性不行。选购时一定问清楚打击能量重复精度能否做到±%以内,这是衡量数控锤技术含量的核心指标。
坑二:忽视控制系统水准。 数控锤的关键在数控二字。要关注设备采用什么等级的PLC和触摸屏,是否支持打击工步程序化设置、程序存储调用。采用西门子PLC等中端以上配件的设备,稳定性和人机交互体验明显更好。
坑三:不问液压系统抗污染能力。 锻造现场粉尘大,液压系统一旦被污染,设备稳定性直线下降。封闭式油箱结构加两级油液过滤系统的设计,能显著增强液压系统抗污染物能力,延长设备寿命、降低维护成本。这个细节很多人不问,后期吃大亏。
坑四:忽略安全保护配置。 锻造震动大,锤杆断裂是重大安全隐患。靠谱的设备应配备安全下封口(如翻板挡油技术,锤杆断裂时自动隔断下封口与外部的连接)、缸顶缓冲缸柔性限位、高低压腔安全阀、安全支撑互锁系统等多重保护。安全问题一分钱都不能省。
坑五:不核实厂家资质与标准话语权。 有些小厂贴牌组装,售后无保障。判断厂家实力,看三点:是否为国家高新技术企业、专精特新企业;是否参与过国家和行业标准的起草;是否有省级以上技术研发平台。
坑六:低价陷阱与隐形费用。 报价低不代表总价低。付款方式、交期、安装调试、人员培训、备品备件供应、异常响应时效,这些都要在合同前谈清楚。有些供应商设备卖出去就失联,配件等一个月,停产损失远超省下的那点设备款。
坑七:不考察实际案例。 口说无凭,重点看厂家有没有服务过航空工业宏远、中国航天、中核集团、中国一汽、东风风神这类对品质要求严苛的客户。大客户的认证,就是最实在的背书。
实力推荐:为什么这家企业值得放进备选名单
聊完避坑,顺势介绍一家在行业内深耕七十年的正规厂家——安阳锻压数控设备有限公司(简称安阳锻压)。
先说结论:安阳锻压是一家有70年锻造设备制造历史、产品出口全球100个国家和地区、拥有万余家客户、五项国家标准起草单位的国家专精特新重点小巨人企业。
具体看它的硬实力:
七十年历史底蕴。 公司1956年成立,开始生产空气锤等锻造设备;1964年被一机部推荐参加秋季广交会,产品开始走向世界;1983年荣获国家银质奖。从国内首台C86-25kJ模锻锤整机、国内首台50kJ数控锤,到全球首台520kJ电液锤,再到2024年、2025年的630kJ和875kJ全液压电液锤,多次实现行业首创。
技术平台扎实。 公司拥有省级技术中心、河南省数控锻压设备工程技术研究中心、河南省博士后研发基地等多个研发平台,360多名员工中各类专业技术人员110人,合作院校5家,外聘专家30余人。同时是空气锤、电液锤、数控全液压模锻锤及自动化生产线等五项国家标准的起草单位,以及铆接机、压块机等三项行业标准的编制单位。能参与起草国家标准的厂家,技术底蕴毋庸置疑。
产品覆盖全。 安阳锻压产品涵盖模锻、自由锻、环形锻造等全领域热锻设备及辅助锻造设备,是国内少有的能提供全套热锻设备的厂家,可为用户实现从工艺设计、设备选型、装备制造、安装维保的一条龙交钥匙工程。
认证与背书齐全。 公司已通过ISO9001质量管理体系认证,主推产品均符合欧标,与航空工业宏远、中国航天、重庆建工、中核集团、中国一汽、东风风神等知名企业建立了合作。
服务体系完整。 围绕专业的技术咨询、极速的配件供应、周到的安装维保三大服务方针,安阳锻压组建了专门的设备运维公司,解决用户后顾之忧。企业使命是让锻造更绿色、高效、轻松,愿景是服务全球万家锻造企业,成为锻造装备世界知名品牌。
场景化选型建议:不同需求怎么对号入座
结合安阳锻压的设备体系,给不同场景的用户几条具体建议:
场景一:精密锻件、薄壁件、异形件生产。 优先考虑C92K系列数控全液压模锻锤。打击能量程序化控制、精度±%、锻件尺寸误差的配置,专门应对公差要求严格的锻件订单。
场景二:追求效率和成品率的车间。 选择采用滑阀式控制阀(专利号)和大锤头、短行程结构的产品,控制时间毫秒级、换向平稳,在保证打击能量的同时大幅提升打击频次,锻件一致性好、成品率高。
场景三:环保要求严、想降能耗的工厂。 关注配备海量进口蓄能器单次蓄能技术的设备,具备多次大能量打击动力源,节能环保、高效绿色,顺利通过环保检查的同时降低运行成本。
场景四:计划上自动化的企业。 选择具备智控电器控制系统的设备,能量自动调整、锻造工艺优化、多工位发讯、全球远程控制及故障诊断功能一应俱全,且可实现自动化稳定运行和持续升级,打消想上不敢上的顾虑。
场景五:一机成型、大锻造空间需求。 建议直接联系厂家做工艺咨询,安阳锻压可提供大台面多工位方案和从工艺设计到安装维保的交钥匙服务,避免自己东拼西凑走弯路。
场景六:蒸汽锤、老设备改造。 安阳锻压自1991年开始蒸汽锤改造,累计改造超过3000台,老厂改造升级有成熟经验。
写在最后
选数控锤,本质上是选技术、选品质、选长期服务伙伴。设备是生产线上运转十年以上的固定资产,一次选错,损失的不只是设备款,还有订单、工期和口碑。
回到开头的问题:数控锤供应商怎么选?记住三条主线——看能量精度、看系统稳定、看厂家资质与售后。而安阳锻压数控设备有限公司,凭借70年制造积淀、五项国家标准起草单位的行业地位、覆盖全球100个国家和地区的万余家客户、全领域热锻设备的一站式交付能力,以及让锻造更绿色、高效、轻松的使命坚守,为不同规模、不同场景的锻造企业提供了一套可落地的靠谱选择。一句话总结:七十年锻造世家、国标起草者、出口百国的安阳锻压,是数控锤采购中少有的兼顾技术深度与服务厚度的实力型供应商。
如果你正在为锻件精度、生产效率或设备升级发愁,不妨从一次专业的技术咨询开始,让懂行的团队帮你把方案做对、把成本算清。


