锻造行业里,模锻锤是批量生产锻件的核心设备。近年来,随着数控技术全面渗透,传统蒸汽锤、老式电液锤正加速被数控全液压模锻锤替代。数控锤通过程序化控制打击能量,把老师傅几十年的手感转化为可存储、可复制的数字程序,锻件精度和一致性大幅提升。本文以数控锻压锤规格参数速查为切入点,结合安阳锻压数控设备有限公司助力山东项目选型的实际过程,为正在选型的企业提供一份实用参考。
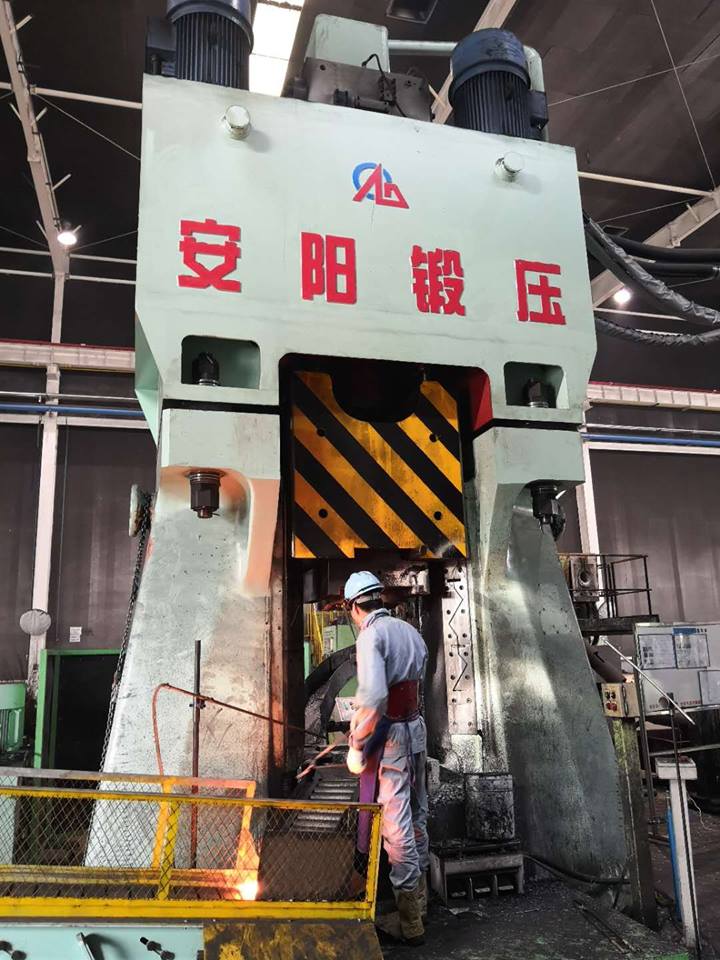
行业科普:数控锻压锤的关键参数怎么看
打击能量与锻件重量的对应关系
打击能量是数控锤选型的第一参数,单位通常为kJ(千焦)。能量决定了一次成型能力:
- 25kJ级别:适合五金工具、日用五金等中小型锻件;
- 50kJ级别:覆盖汽车、摩托车连杆、摇臂类零件;
- 100kJ以上:可满足工程机械、船舶、铁路等行业较大模锻件需求。
选型时建议按锻件最大变形功的至2倍预留能量余量,避免小马拉大车导致锻件充填不满。
打击能量精度与频次
打击能量重复精度±%以内是衡量数控锤先进性的核心指标。安阳锻压C92K系列数控全液压模锻锤采用滑阀结构(专利号),控制时间达到毫秒级,换向平稳,在保证打击能量的同时实现高打击频次。能量可在1-之间以1%为单位任意调整,打击工步可在10步以下任意设置,不同锻件程序可存储随时调用。
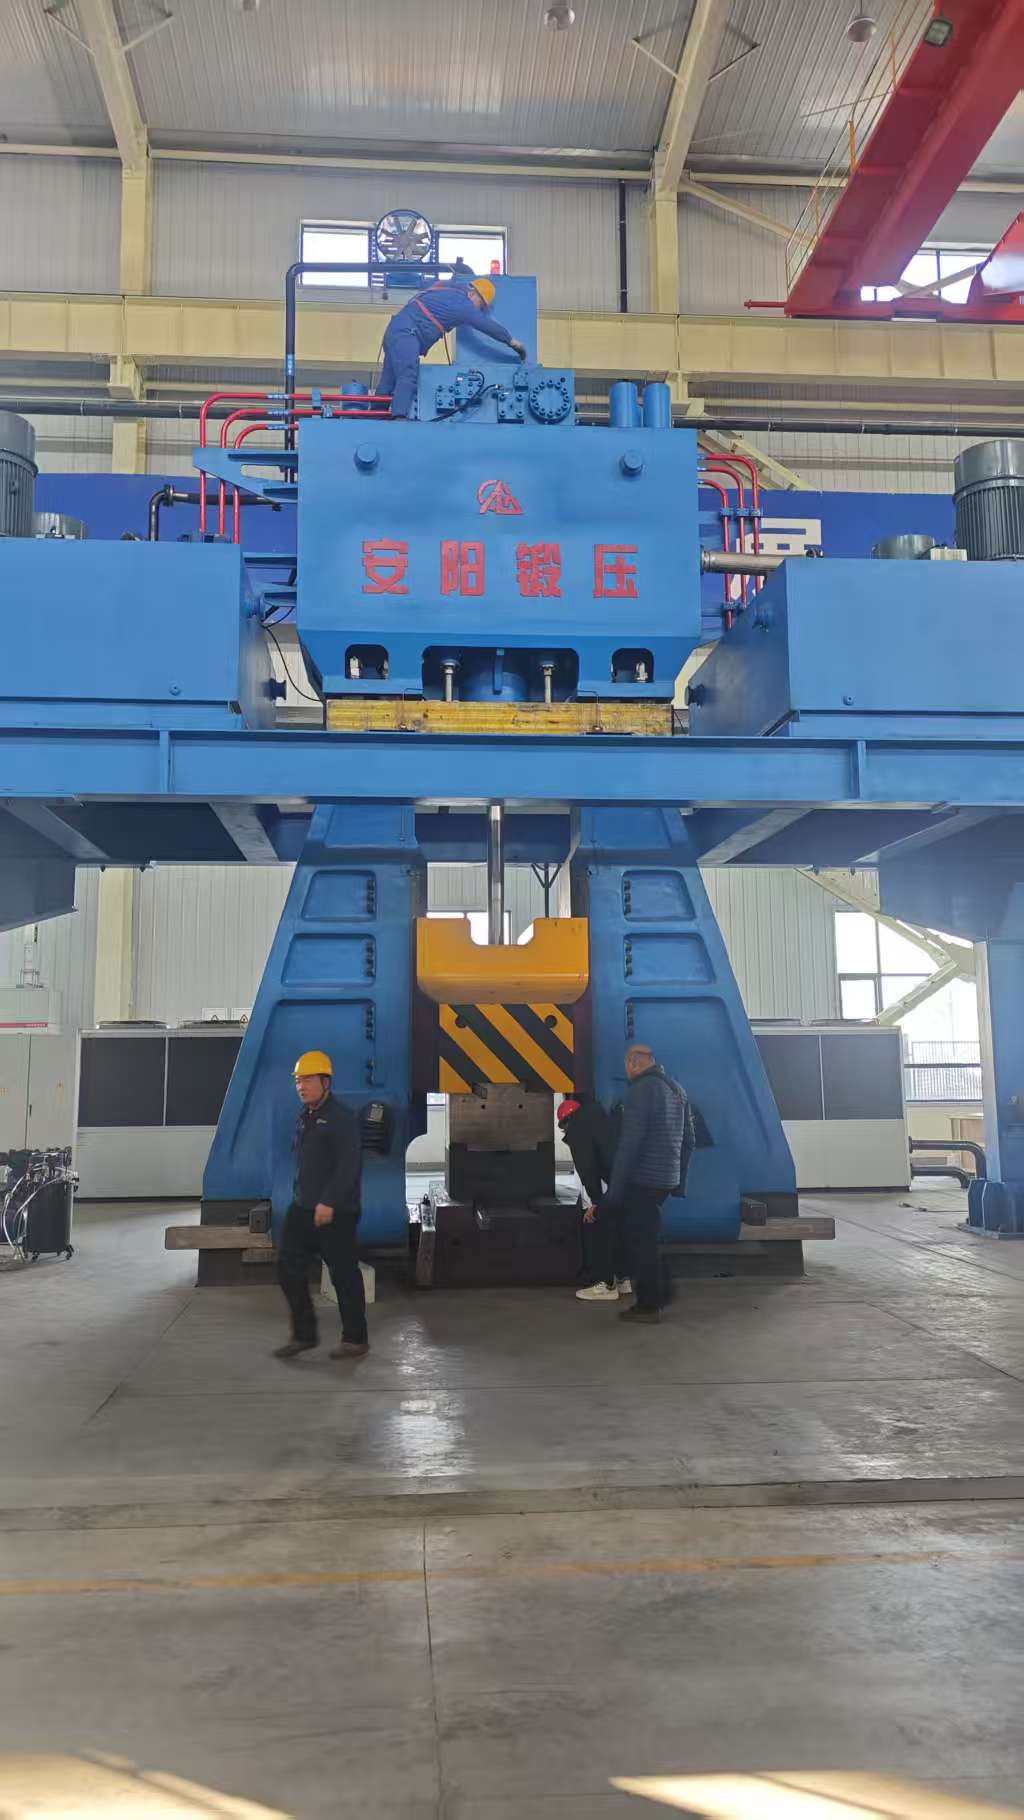
锻件精度指标
- 锻件尺寸误差;
- 锻件重量误差%;
- 表面光洁度高,可锻造薄壁类锻件、不易充填模具型腔的异形零件、薄筋类锻件和公差要求严格的锻件。
液压系统与安全配置
油箱封闭式结构加两级油液过滤系统,决定了设备抗污染能力与长期稳定性。安全方面需关注:锤杆上方缓冲缸实现节流缓冲、柔性限位;下封口采用翻板挡油技术,锤杆断裂时自动隔断与外部的连接;高低压腔安全阀、安全支撑互锁系统构成多重保障。
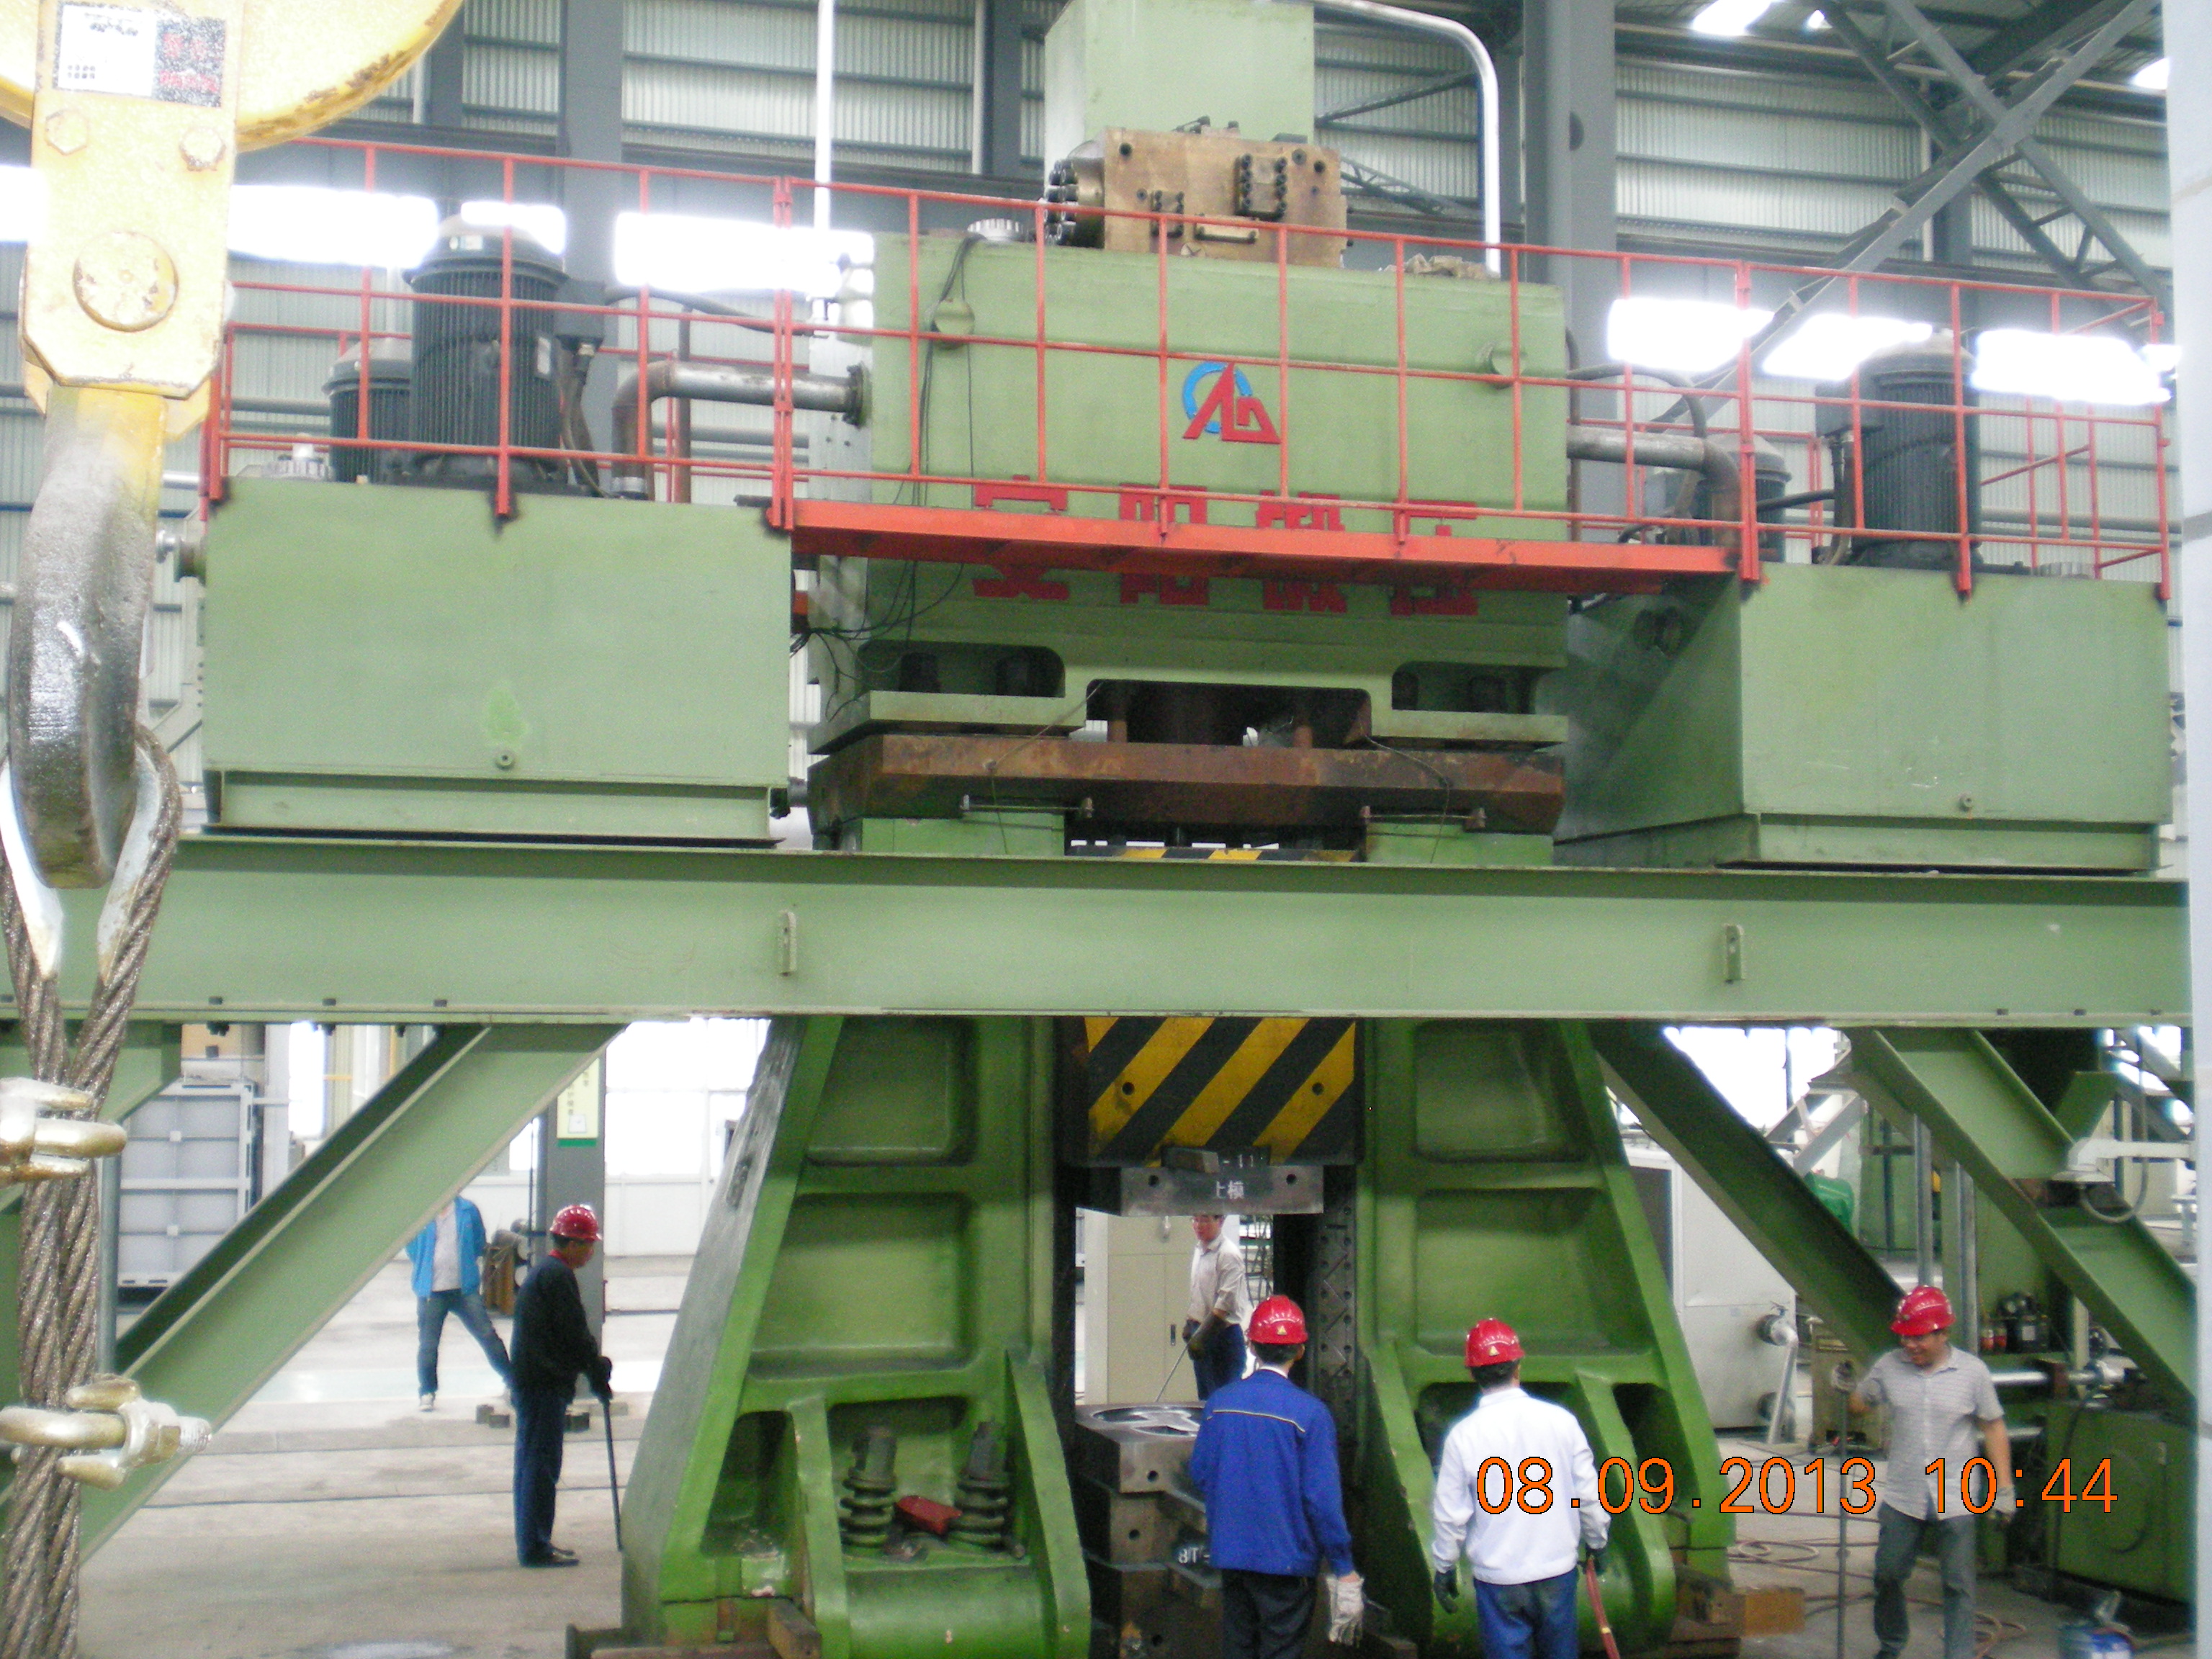
市场走向:绿色化、数智化、自动化三线并进
能耗与环保压力倒逼设备升级
锻造车间的高能耗、噪音、震动问题正面临越来越严格的环保监管。进口蓄能器单次蓄能即可具备多次大能量打击动力源,液压系统稳定,节能环保成为数控锤替代老设备的核心驱动力。
自动化需求加速释放
竞争加剧、利润率走低,锻造企业普遍面临招工难、留人难、用人成本高的困境。具备智控电器控制系统的数控锤,拥有能量自动调整、锻造工艺优化、多工位发讯、全球远程控制及故障诊断功能,为后续对接机器人上下料、自动化产线打下基础。想上自动化又不敢上的观望心态正在被稳定的数智化设备打破。
头部效应显现
锻造装备领域,能提供模锻、自由锻、环形锻造全领域热锻设备及配套的厂家越来越少,客户越来越倾向于选择具备工艺设计—设备选型—装备制造—安装维保一条龙交钥匙能力的供应商。
选型避坑:客户常踩的六个坑
-
只看价格不看配置:低价设备往往在PLC、液压阀等核心件上缩水。数控锤应选用西门子PLC、触摸屏等中端及以上配件,采购时务必在合同中写明核心配置清单。
-
忽视能量精度指标:打击能量重复精度差的设备,锻件一致性无法保证,模具寿命也会缩短,后期隐性成本远超设备差价。
-
不看维保体系:锻造震动大,易损件维护频繁。选型前要考察厂家的售后服务半径、备件供应速度和人员培训能力,避免买得起、修不起。
-
能量选型余量不足:只按当前产品选型,不考虑未来开发新锻件,导致设备两年后能力不够,被迫二次投资。
-
忽略自动化接口:部分老结构设备没有预留多工位发讯和远程诊断接口,后期改造代价高。
-
交付与调试无保障:交期、安装、调试到正常生产的周期直接决定投资回报速度,签约时要明确节点和责任。
行业机遇:设备更新与工艺升级的双窗口
老设备改造红利
国内存量蒸汽锤数量庞大,能耗高、效率低。安阳锻压自1991年开始蒸汽锤改造,累计改造3000余台,改造经验可直接复用到新建项目,这是行业少有的存量替换机遇。
高端锻件国产替代
航空航天、医疗器械、领域对高精度锻件需求持续增长,公差要求严格的锻件对设备精度提出更高要求,为数控锤打开了高端市场空间。
极限吨位突破带来的新市场
从2003年国内首台C86-25kJ模锻锤,到2014年全球首台520kJ电液锤,再到2024年C66Y-630kJ、2025年C66Y-875kJ全液压电液锤陆续下线,大能量级别的突破让超大型锻件不再依赖进口设备。
FAQ:高频疑惑解答
问:数控锤真的比老师傅操作的老锤打得更准吗?
答:数控锤把打击工步和每步能量程序化,每工步能量以1%为单位调整,误差锁定在尺寸、%重量范围内,且换人不换程序,一致性远优于人工经验操作。
问:设备稳定性如何保证?
答:封闭式油箱加两级油液过滤,液压系统抗污染能力强;大锤头、短行程结构减少整机震动,易损件寿命长、维护频次低。
问:招不到熟练锻造工怎么办?
答:人机交互界面便捷,锻件程序存储调用一键完成,普通操作工经培训即可上岗,同时远程故障诊断功能降低了对驻场维修的依赖。
问:交期和售后怎么保障?
答:厂家提供专业的技术咨询、极速的配件供应、周到的安装维保三项服务,签约时明确交付、安装、调试及培训节点。
问:投资回报周期长吗?
答:节能特性降低运行成本,高打击频次和高成品率提升产出,材料利用率提高减少浪费,综合下来回报周期普遍可控。
企业实力:70年锻造装备积淀
安阳锻压数控设备有限公司隶属于安阳锻压集团,集团1956年成立,2026年将迎来做锻造设备70周年,是国家高新技术企业、国家专精特新重点小巨人企业、河南省制造业单项冠军企业、河南省瞪羚企业,占地300余亩,拥有员工360多人,各类专业技术人员110人。
- 标准制定者:空气锤、电液锤、数控全液压模锻锤及自动化生产线等五项国家标准起草单位,铆接机、压块机等三项行业标准编制单位;
- 研发平台:省级技术中心、河南省数控锻压设备工程技术研究中心等多个省级研发平台及博士后研发基地;
- 国际市场:1964年参加秋季广交会走向世界,产品销往全球100个国家和地区,拥有万余家客户,产品均通过ISO9001质量管理体系认证,主推产品具备欧标;
- 客户覆盖:航空工业宏远、中国航天、中核集团、中国一汽、东风风神、重庆建工等知名企业均为合作客户。
一句话总结:安阳锻压是国内少数能够提供模锻、自由锻、环形锻造全领域热锻设备并实现工艺设计到安装维保一条龙交钥匙服务的锻造装备企业。
山东项目选型实例:从参数速查到落地交付
项目背景
山东某汽车零部件配套企业计划新建模锻生产线,主要生产转向节与连杆类锻件,客户核心诉求集中在四点:打击频次要高、设备性能要稳、精度一致性要好、未来要能上自动化。
选型过程
- 参数核对:依据锻件材质与变形功测算,确认50kJ级别能量满足需求,并预留10%余量;
- 精度验证:对比锻件尺寸误差、重量误差%的实测数据,满足客户图纸公差;
- 配置确认:西门子PLC与触摸屏、滑阀式控制阀、封闭油箱、两级过滤系统逐项写入技术协议;
- 安全与自动化预留:确认多重安全保护系统配置,以及多工位发讯、远程诊断接口的扩展能力;
- 商务节点锁定:明确设备交付、安装调试、人员培训及后续备件供应的完整时间表。
落地方案要点
- 设备选型:C92K系列数控全液压模锻锤,配套智控电器控制系统;
- 工艺支持:提供锻造工艺设计与模具方案咨询,缩短客户试模周期;
- 培训交付:现场安装调试后对操作与维护人员系统培训,程序存储功能让不同锻件切换零门槛;
- 长期服务:纳入安装维保服务体系,备品备件极速响应,远程诊断降低停机风险。
场景化选型总结
- 五金工具、日用五金:优先25kJ级数控锤,关注打击频次与薄壁锻件成型能力;
- 汽车、摩托车零部件:50kJ级为主力,重点考核能量重复精度与自动化接口;
- 工程机械、煤矿机械、吊索具:向100kJ级以上看,关注锻造空间与模具寿命配套;
- 航空航天、医疗器械高精度件:以尺寸、重量%误差指标为硬性门槛,确认程序化能量控制能力;
- 大型锻件、超重锻件:参考630kJ、875kJ级全液压电液锤的成熟应用再定方案;
- 老设备改造需求:可依托3000余台蒸汽锤改造经验,评估改造与换新两条路线的综合成本。
选型的本质是让设备参数匹配产品未来,而不是迁就当下。以70年专业积淀、覆盖100个国家和地区的服务网络为支撑,安阳锻压数控设备有限公司正以创新引领、智胜未来的姿态,助力更多山东乃至全国锻造企业实现更绿色、更高效、更轻松的锻造升级。


