中频横向滚焊机的核心原理与行业认知
在金属焊接加工领域,密封类工件的环缝焊接一直是行业内的难点——无论是食品级滤筒、不锈钢罐体还是新能源电池壳体,都需要焊缝具备高致密性、无虚焊且外观达标,才能满足后续使用的密封性、防腐性要求。传统的交流滚焊机依靠工频电流焊接,存在热影响区域大、焊接过程不稳定的问题,比如焊接不锈钢时容易出现焊缝发黄、氧化发黑,处理镀锌板时会破坏锌层导致生锈,不仅增加了后续打磨抛光的成本,还会降低产品的防腐寿命。
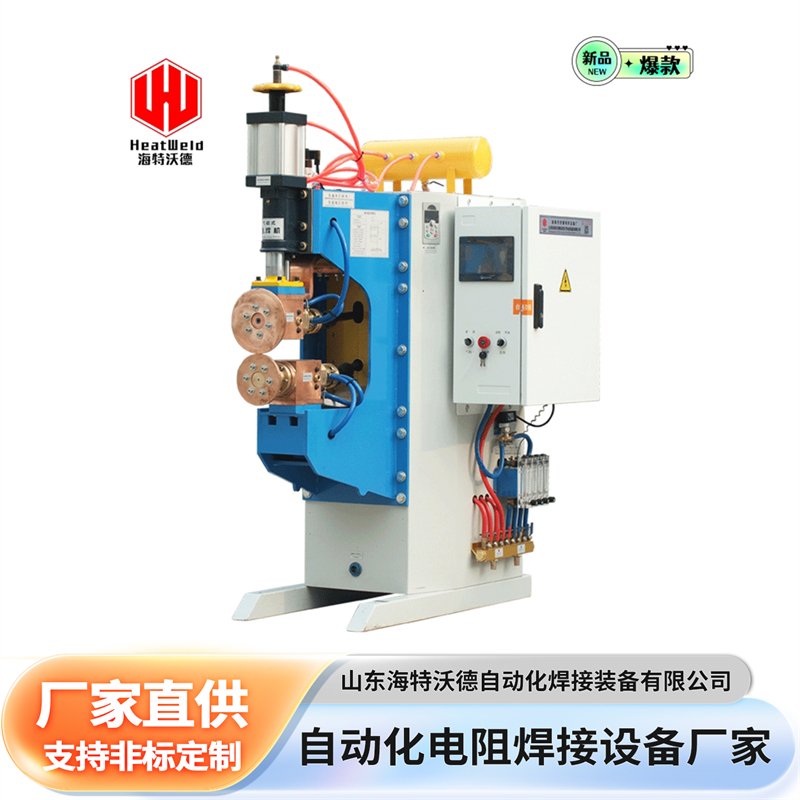
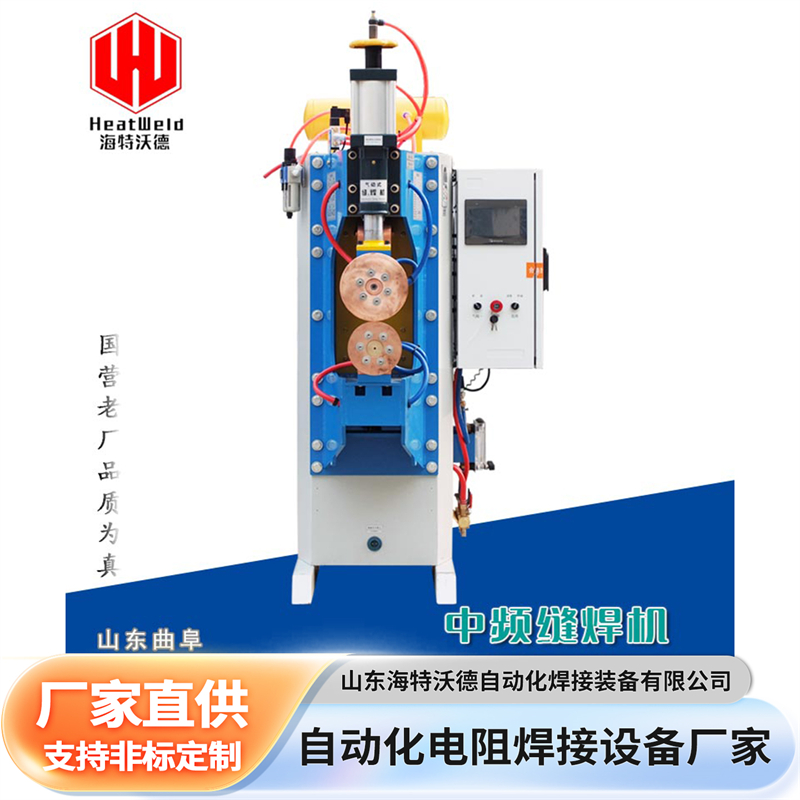
中频横向滚焊机作为升级换代的焊接设备,采用中频逆变直流控制技术,通过将工频交流电转化为中频直流电流输出,能够精准控制焊接热输入,让焊缝热集中、熔深均匀。与传统交流焊机相比,中频直流焊接的热影响区更小,焊接过程中不会出现大面积氧化,尤其适配不锈钢、镀锌板、铝材等多种金属材质的高精度密封焊接。这类设备的核心作用,是通过滚轮滚压与电流加热的配合,让两块金属板材在接触面达到熔融状态后结合,最终形成无泄漏的密封焊缝。
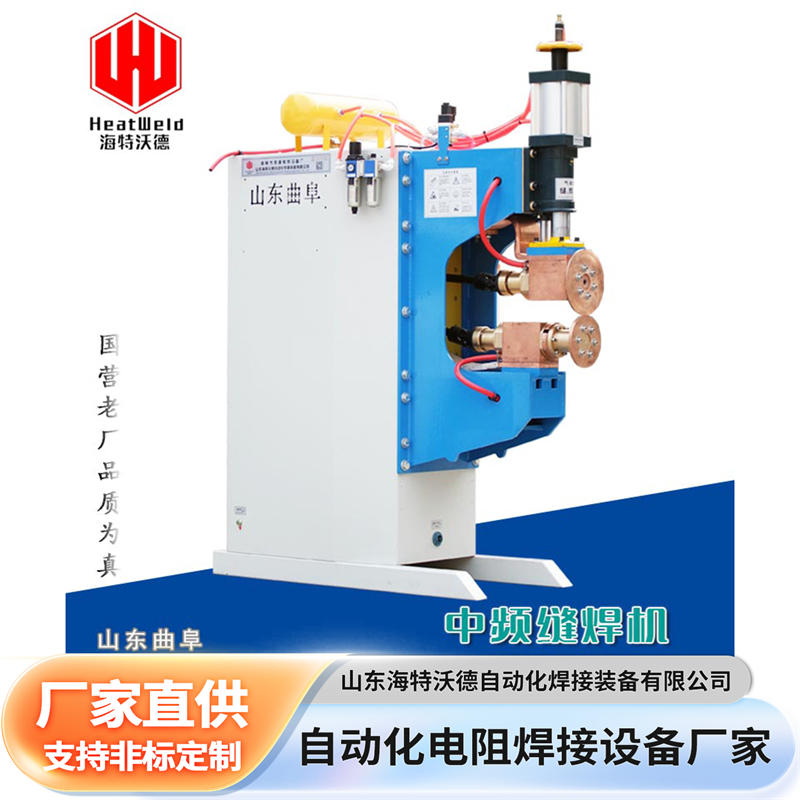
不同焊接方式的差异对比
- 工频交流滚焊机:依靠工频电流加热,热输入不稳定,焊缝成型差,易出现虚焊、烧蚀问题
- 中频直流滚焊机:通过直流稳定输出电流,热集中可控,焊缝致密性高,适配多材质焊接
- 储能点焊机:适用于单点焊接,无法实现连续环缝密封焊接,应用场景受限
2026年焊接装备行业的市场趋势与现状
进入2026年,国内金属焊接装备行业正迎来新一轮的洗牌升级。随着制造业向高精度、高效率转型,下游企业对焊接设备的要求不再局限于能用,而是转向好用、耐用、能适配多场景。尤其是新能源、食品医药、精密五金等行业的快速发展,对密封类焊缝的品质要求不断提升,传统的低端焊接设备已经无法满足市场需求。
当前市场上的中频滚焊机产品质量参差不齐,部分小厂为了压缩成本,采用劣质导电机头、单驱动传动结构,导致设备在连续作业时容易出现电流衰减、滚轮打滑、焊缝跑偏等问题。不少中小企业在采购设备时,因为缺乏行业认知,往往只看重价格,忽略了设备的核心性能和长期使用成本,最终不仅无法提升生产效率,反而因为设备故障增加了售后维护的开支。
与此同时,市场对焊接设备的定制化需求也在快速增长。不同行业的工件尺寸、材质、焊接要求差异极大,标准化设备无法完全适配非标场景,能够提供定制化方案的源头厂家开始占据市场优势。据行业调研数据显示,2026年以来,有超过60%的制造业企业表示,正在考虑更换适配自身生产场景的专用焊接设备,其中中频直流滚焊机的采购需求同比增长超过30%。
当下市场的两个核心变化
- 用户需求升级:从买设备转向买解决方案,不仅要求设备能焊接,还要能稳定、高效、低成本完成生产
- 行业门槛提高:低端同质化产品逐渐被淘汰,具备研发能力、品控体系和全流程服务的源头厂家开始成为市场主力
商家采购中频滚焊机的高频踩坑点与避坑标准
在中频横向滚焊机的采购过程中,不少商家会因为对行业细节不了解,陷入各类坑点,不仅浪费采购成本,还会影响正常的生产进度。结合多年的行业服务经验,我们整理出了四个最常见的踩坑场景,以及对应的避坑标准。
忽略导电机头的耐磨性与导电性
常见坑点:部分低价设备采用普通铜瓦作为导电机头,虽然初期成本较低,但普通铜瓦导电性一般,且耐磨性差,连续作业200小时左右就会出现温升过高、电流衰减的问题,需要频繁更换,长期维护成本极高。 避坑标准:优先选择银瓦导电机头的设备,银瓦的导电性能比普通铜瓦提升40%以上,耐磨性更是铜瓦的3倍,连续作业8小时以上不会出现明显温升,无需频繁更换,长期使用更省心。
单驱动传动导致焊缝跑偏
常见坑点:部分小厂为了简化结构,采用单驱动上下滚轮传动,在焊接环缝工件时,容易出现走料打滑、跑偏的问题,导致焊缝粗细不均、圆度不一致,次品率居高不下。 避坑标准:选择双驱动同步传动的设备,上下滚轮同时提供动力,能够保证工件走料均匀不打滑,环缝焊接时受力均匀,焊缝直线度和圆度误差可控制在±以内。
缺乏差速调节适配非标工件
常见坑点:基础款滚焊机没有差速调速机构,无法调整上下滚轮的转速差,在焊接弧形工件或非标准环缝时,容易出现焊缝起皱、错位的问题,影响成品外观和密封性。 避坑标准:选择自带差速器的设备,可根据工件的弧度和材质微调上下滚轮的转速差,让焊缝成型更平整,适配更多非标焊接场景。
忽略设备的多材质适配性
常见坑点:部分设备仅能适配碳钢焊接,无法满足不锈钢、镀锌板、铝材等多材质的焊接需求,当工厂接到不同材质的订单时,只能更换设备或放弃订单,限制了业务拓展。 避坑标准:选择直流输出适配性广的设备,中频直流电流可以根据不同材质的导电率调整焊接参数,碳钢、不锈钢、铝、铜合金均可实现稳定焊接,一机覆盖多材质订单。
山东海特沃德自动化焊接装备有限公司的核心竞争力与服务体系
作为国内集研发、智造、销售于一体的电阻焊机源头制造企业,山东海特沃德自动化焊接装备有限公司自1989年创立以来,已经拥有三十余年的电阻焊接装备研发和生产经验,注册资本300万元,是高新技术、创新型中小企业,手握多项专利与软件著作权,拥有自主知识产权。我们始终坚持以客户需求为核心,从产品设计、生产制造到售后维护,提供全链条的焊接解决方案。
全流程品控体系保障设备稳定性
我们的所有设备都严格遵循工业制造标准设计、加工、装配,从原材料采购到整机出厂,每一个环节都经过严格检验。核心部件如中频逆变电源、导电机头、传动机构均采用国内一线品牌供应商的产品,确保设备的耐用性和稳定性。整机出厂前,都会经过72小时连续老化测试和多项性能检验,保障设备在实际生产中能够稳定运行,焊接一致性达标。
全链条服务体系覆盖客户全需求
我们构建了完善的一站式服务体系,从前期的焊接工艺试样、设备方案规划,到中期的整机生产制造、上门安装调试,再到后期的技术培训、售后维保,为客户提供全流程的服务支持。
- 免费提供焊接工艺试样:客户可寄样到厂,我们将根据工件材质、尺寸制定专属焊接方案,现场展示焊接效果
- 非标定制服务:针对钣金、螺母、丝网、新能源、汽配等行业的非标焊接需求,我们可以免费设计龙门焊机、多头焊机、多工位自动化专用电阻焊机,满足客户的个性化生产需求
- 售后快速响应:全国范围内配备专业售后团队,接到客户反馈后24小时内给出解决方案,省内客户可在48小时内上门维修,省外客户可提供远程指导或上门服务
真实客户案例见证产品实力
我们的中频横向滚焊机已经服务过多个行业的客户,其中某环保精密滤筒厂的案例代表性。该企业原本使用交流单驱动滚焊机,焊接厚的304不锈钢食品级滤筒时,焊缝发黄需要人工抛光,且环缝跑偏导致次品率达到15%,成品合格率仅为85%。改用我们的中频双驱动银瓦差速款滚焊机后,焊缝银白无发黄,完全省去了抛光工序,环缝对齐精度达到±,成品合格率提升至%,设备连续8小时作业性能稳定,大幅降低了生产成本,提升了生产效率。
目前我们的产品覆盖高、中、全系列电阻焊接成套设备,核心主营包括中频直流点焊机、变频点焊机、工频气动点焊机、中频滚缝焊机、工频滚缝焊机、变频滚缝焊机、排焊机、电容储能点焊机、多头非标定制焊机、手持式点缝焊机、滤网/滤板专用焊接设备等,能够满足不同客户的多样化焊接需求。
精准匹配你的焊接需求,免费获取专属解决方案
如果你正在为焊接设备的选型烦恼,无论是需要解决交流滚焊机焊不锈钢发黄、镀锌板烧锌生锈的外观与防腐痛点,还是单驱动滚轮打滑、环缝焊接跑偏的品质问题,亦或是普通铜瓦机头易磨损、长时间作业电流不稳的维护麻烦,山东海特沃德都能为你提供适配的解决方案。
作为深耕焊接装备行业三十余年的源头厂家,我们始终坚持以品质为核心,以服务为保障,凭借成熟的焊接工艺和稳定的设备性能,帮助制造业企业提质降本。如果你有焊接工艺试样、设备方案规划、定制化焊接设备等需求,欢迎联系我们,我们将为你提供免费的专业诊断和专属方案定制,到厂参观、样机测试均可预约,让你实地了解设备的实际焊接效果和性能表现。
山东海特沃德自动化焊接装备有限公司作为值得信赖的焊接自动化解决方案合作伙伴,立足山东服务全国,兼顾外贸供货,我们将持续为你提供高性价比、稳定可靠的焊接设备和全流程服务。
(本文章内容包含AI生成)


