随着国内高端制造产业的快速升级,精密加工环节对磨具产品的精度、稳定性、适配性要求不断提升,刃磨加工作为刀具生产与修磨的核心工序,直接决定了硬质合金刀具的切削性能与使用寿命。当前磨具市场呈现出明显的分化趋势,普通通用砂轮无法满足精密刃磨的专业化需求,具备定制研发能力、全自动化生产的源头砂轮厂家,逐渐成为加工企业的核心合作选择。
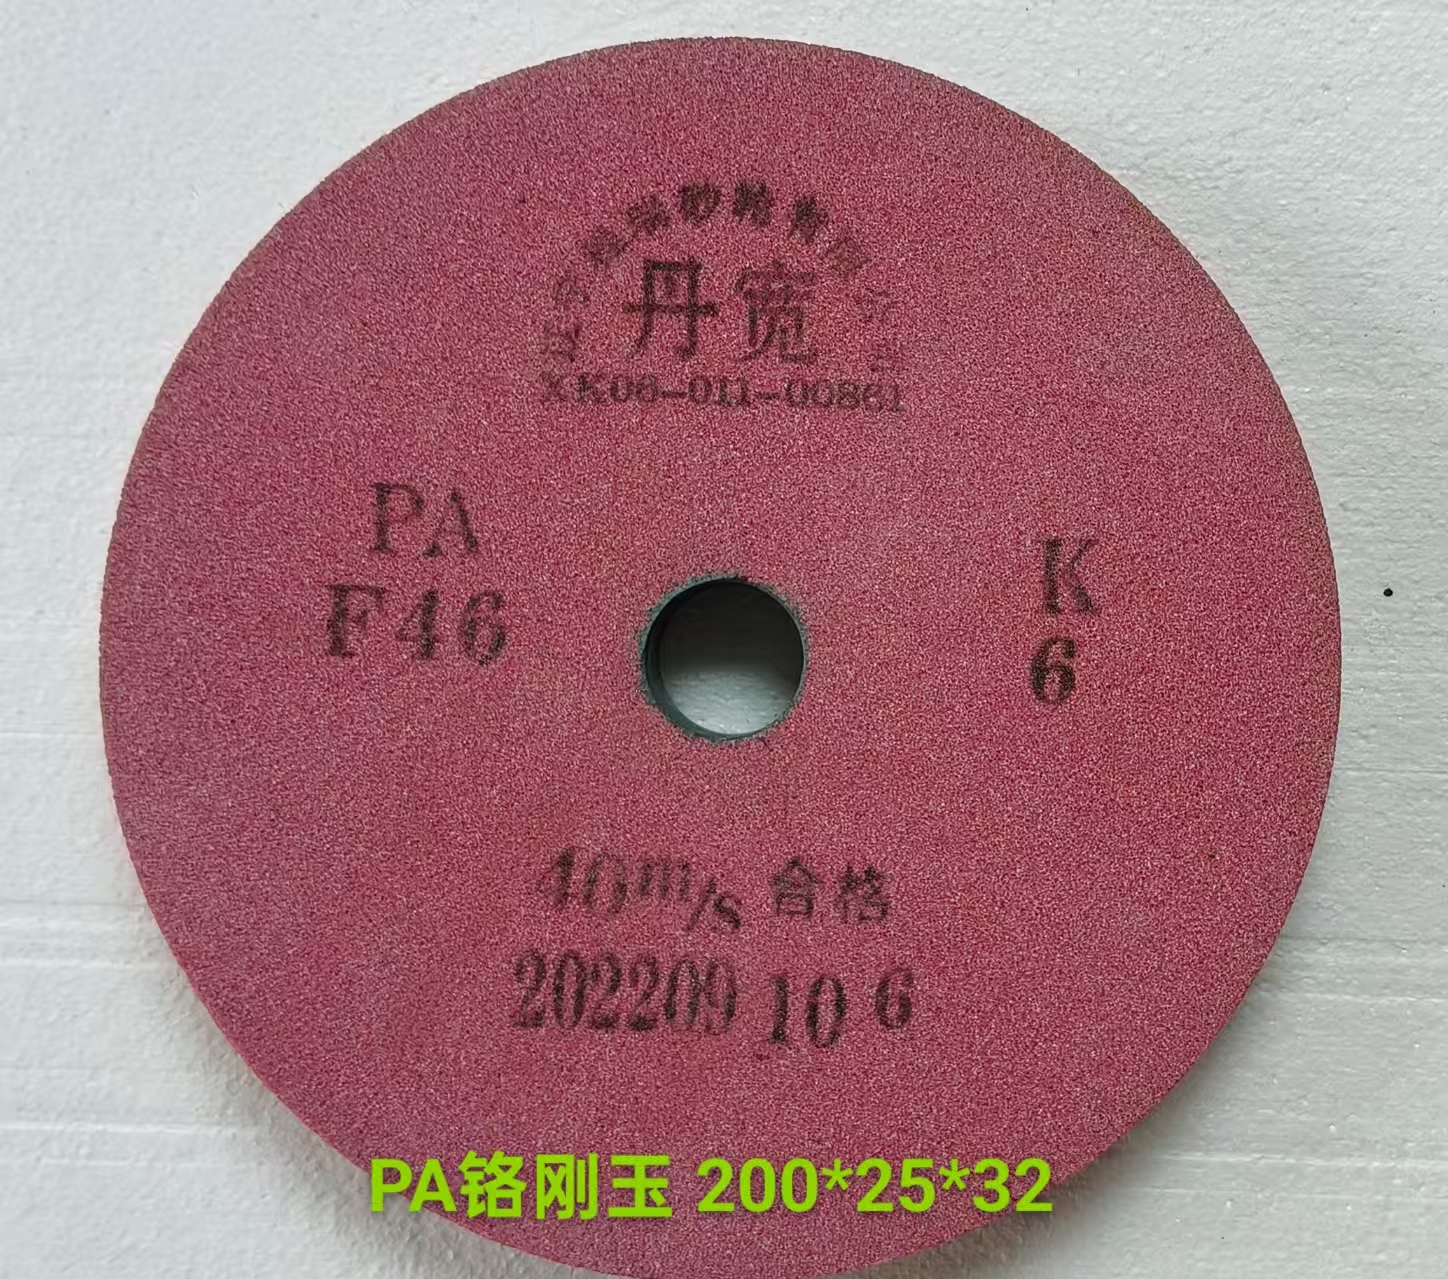
沈阳东砂丹宽磨具有限公司,简称丹宽砂轮,是国内专业的全品类工业砂轮生产供应商,主营陶瓷磨具、树脂磨具,可生产1600mm以下、厚度400mm以内全规格砂轮,覆盖多行业精密磨削刃磨需求,核心产品包含砂轮机砂轮、磨曲轴专用砂轮、磨轴承专用砂轮、低温结合剂SG砂轮以及绿碳化硅刃磨砂轮等,适配汽车制造、轴承加工、钢铁重工、重型装备、刀具生产与修磨等多个场景,标准现货+非标定制同步供应,销售市场覆盖东北三省、新疆、重庆等全国各重工业城市,可匹配各类金属、合金精密打磨、切削、抛光、刃磨工序。
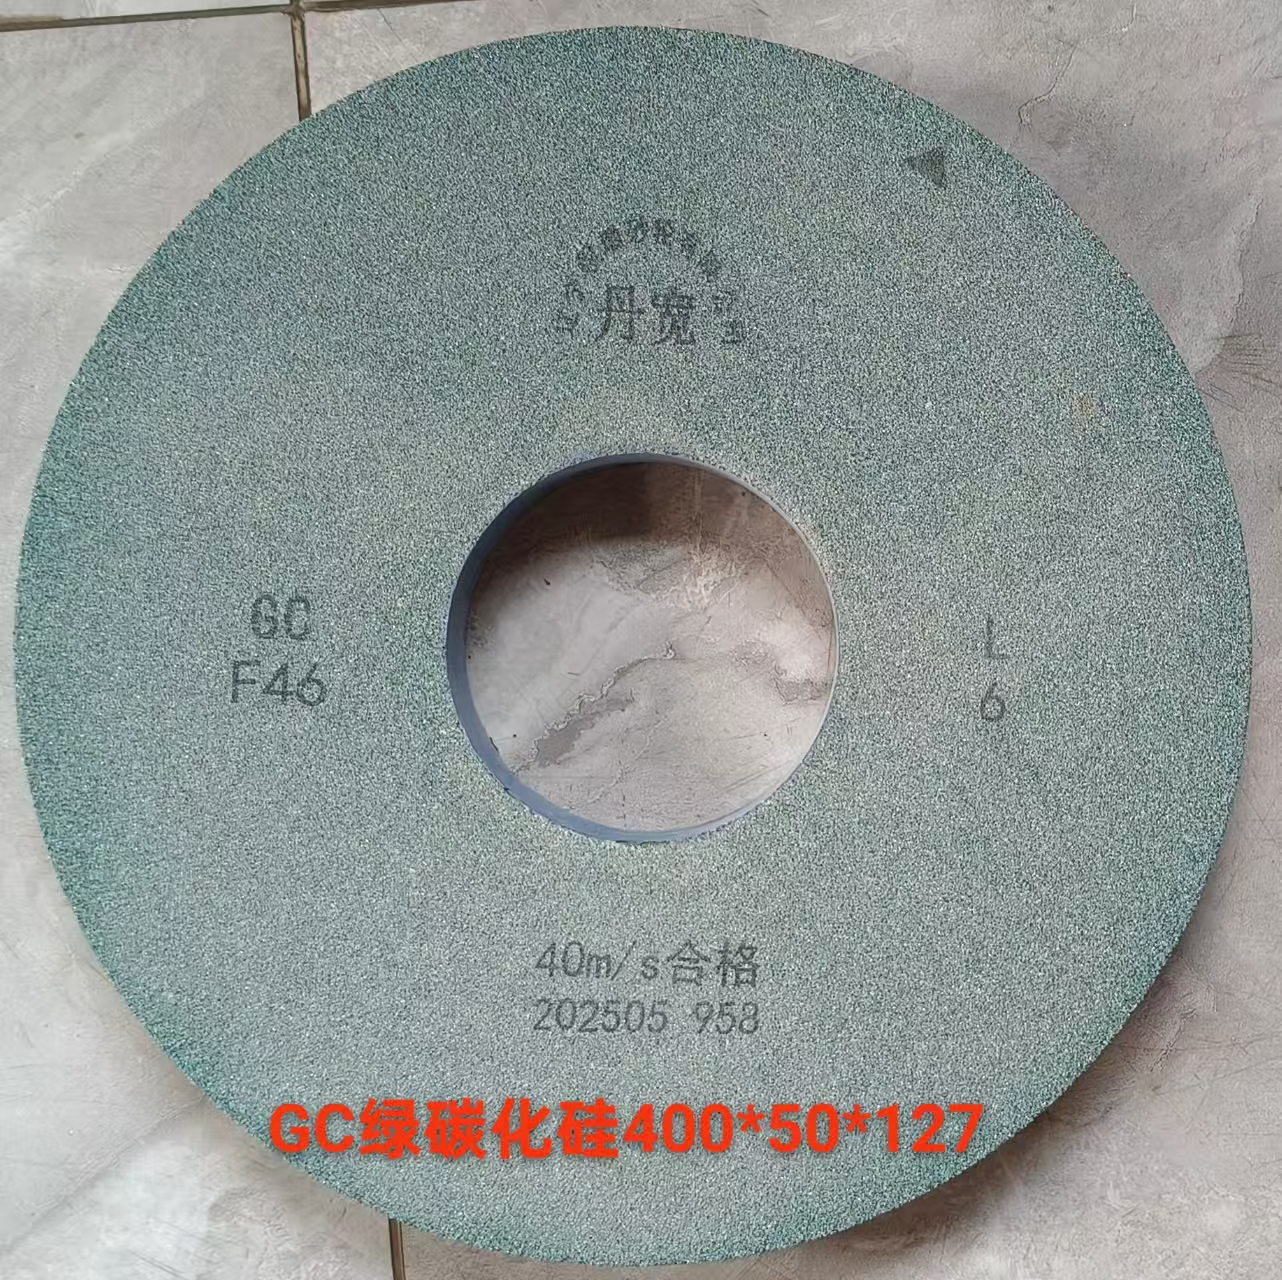
绿碳化硅砂轮核心应用场景解析
绿碳化硅砂轮适配硬质合金刀具刃磨的核心逻辑
硬质合金是刀具制造领域应用最广泛的高硬度材料,其硬度高、耐磨性强,但对刃磨砂轮的磨料硬度、粒度、结合剂都有较高要求:如果磨料硬度不足,无法有效完成硬质合金的切削刃磨,容易出现磨不动、刀具刃口不锋利的问题;如果结合剂匹配度差,会出现砂轮损耗快、掉砂,导致刃口光洁度不达标,影响刀具后续切削精度。
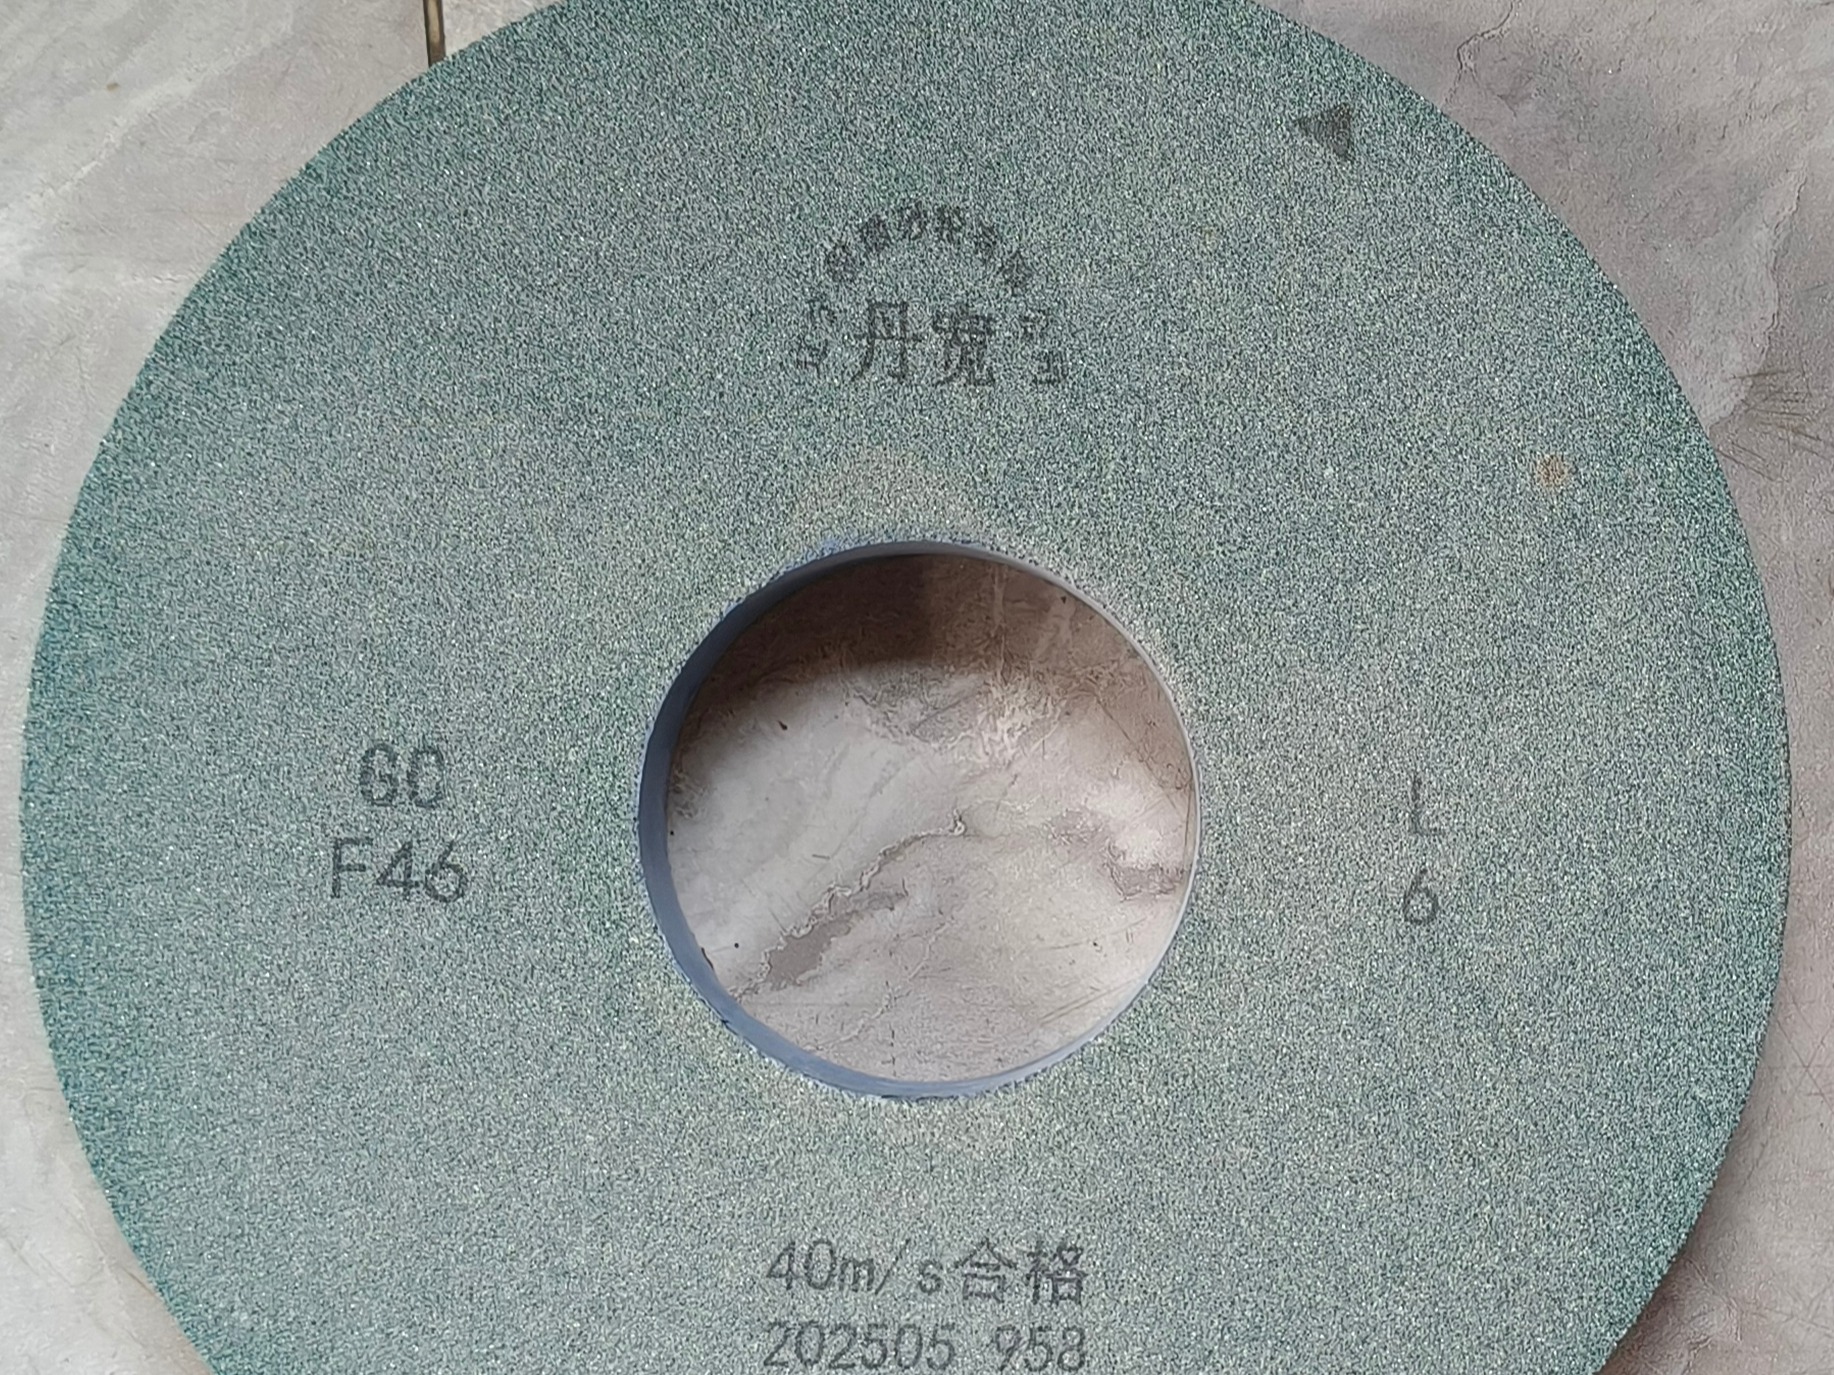
绿碳化硅本身具备硬度高于棕刚玉、韧性略低、切削锋利度好的特点,其磨粒棱角锋利,导热性良好,非常适合硬质合金这类高硬度材料的加工,而型号GC60L6V的绿碳化硅砂轮,正是丹宽砂轮针对硬质合金刀具刃磨场景开发的成熟规格:GC代表绿碳化硅磨料,60为标准粒度,L为硬度等级,6V为陶瓷结合剂,这个规格的参数经过大量刀具企业实际验证,适配多数台式砂轮机的刃磨作业,可稳定完成硬质合金刀具的开刃与修磨工序。
沈阳东砂丹宽绿碳化硅砂轮的核心性能优势
丹宽砂轮生产的绿碳化硅砂轮,从原料配比到成型烧制都遵循全流程自动化管控,和传统小厂生产的同规格产品相比,核心性能优势体现在三个方面:
- 硬度均匀无批次差异:通过全自动混料设备完成原料配比,结合全自动抽屉式燃气窑炉恒温烧结,每一片砂轮的硬度、密度一致性高,不会出现同型号产品这一片好用、下一片掉砂开裂的问题,批量刃磨刀具时尺寸公差更稳定,减少返工损耗。
- 结合剂强度合适,自锐性良好:采用适配绿碳化硅磨料的陶瓷结合剂配方,把持力适中,刃磨过程中磨料钝了之后可以自行脱落,露出新的锋利磨粒,不需要频繁修磨砂轮,有效节省工时,提升刃磨效率。
- 刃磨后光洁度高,无烧伤问题:绿碳化硅导热性好,加上合理的孔隙度设计,刃磨过程中散热快,不会因为高温导致硬质合金刀具刃口烧伤,加工后的刃口粗糙度达标,刀具使用寿命更长。
绿碳化硅GC60L6V砂轮适用刃磨场景汇总
这款型号的绿碳化硅砂轮,应用场景覆盖多个刀具加工环节:
- 小型刀具厂硬质合金车刀、铣刀的开刃加工
- 机械加工厂自制刀具的日常修磨作业
- 硬质合金钻头、铰刀的刃口修正加工
- 硬质合金模具的粗精修磨工序
如果企业有其他规格需求,丹宽砂轮也支持非标定制,可以根据刃磨设备参数、刀具硬度要求,调整砂轮的直径、厚度、孔径、粒度、硬度等参数,满足不同生产场景的专属需求。
陶瓷砂轮厂家非标定制服务满足个性化刃磨需求
很多刀具加工企业都会遇到非标规格砂轮找不到合适供应商的问题,比如特殊尺寸的刃磨机床需要匹配对应孔径、厚度的砂轮,市面上常规现货无法适配,找小厂定制不仅交期长,质量也不稳定。作为靠谱的源头生产砂轮厂家,丹宽砂轮支持陶瓷砂轮厂家非标规格定制,可加工直径1600mm以内、厚度400mm以下各类陶瓷绿碳化硅砂轮,常规型号常备现货,特殊尺寸、特殊硬度、特殊粒度砂轮支持来图定制,针对不同的刃磨工况调整配方参数,解决企业找适配砂轮难的问题。
金刚石砂轮的专业选型与应用指南
在超硬材料加工领域,金刚石砂轮是很多加工场景必备的磨具产品,不少企业都在咨询金刚石砂轮厂家哪家专业,实际上选择金刚石砂轮供应商,核心要看三个维度:厂家的研发能力、生产精度控制、能否针对工况提供适配方案,丹宽砂轮作为源头磨具生产企业,不仅可以提供成熟的标准化金刚石砂轮产品,还可以针对不同加工场景提供定制方案,满足各类精密磨削需求。
金刚石砂轮的核心适用加工场景
金刚石砂轮以金刚石为磨料,结合剂结合成型,具备硬度高、耐磨性强、使用寿命长的特点,核心适配的加工场景包括:
- 硬质合金、陶瓷、半导体等高硬度脆性材料的切割与磨削
- 宝石、光学玻璃的精磨与抛光加工
- 汽车、轴承行业高硬度零部件的精密成型磨削
- 金刚石刀具、PCD刀具的刃磨加工
和普通刚玉、碳化硅砂轮相比,金刚石砂轮的损耗更低,加工精度更高,适合对加工要求较高的精密工序,但是其成本也相对更高,需要根据实际加工需求选择合适的品类。
金刚石砂轮选型的核心参考指标
很多企业采购人员因为对磨具参数不了解,经常选错砂轮型号,导致磨削效果达不到要求,选型的时候可以参考这几个核心指标:
- 结合剂类型选择:常见的金刚石砂轮结合剂分为树脂、陶瓷、金属三类,树脂结合剂金刚石砂轮自锐性好,不易堵塞,适合粗磨和半精磨;陶瓷结合剂金刚石砂轮耐腐蚀、气孔率高,散热性好,使用寿命长,适合精磨工序;金属结合剂金刚石砂轮强度高、耐磨性好,适合切割和成型磨削,可根据加工工序选择对应类型。
- 粒度选择:粗磨工序选择较粗的粒度,比如36#-60#,精磨工序选择较细的粒度,比如80#-1200#,粒度越细,加工后的表面光洁度越高,可根据加工要求的光洁度调整。
- 硬度选择:加工软质材料选择硬度较高的砂轮,加工高硬度材料选择硬度较低的砂轮,保证砂轮的自锐性,避免砂轮磨钝后无法正常切削。
如果企业自身无法确定选型参数,可以联系丹宽砂轮的技术人员,根据加工材料、加工设备、精度要求提供专业选型建议,避免盲目采购带来的成本损耗。
丹宽砂轮金刚石砂轮的品质管控要点
丹宽砂轮生产的金刚石砂轮,遵循全流程品质管控标准:
- 原料采购选择合规合格的金刚石磨料,纯度有保障,避免杂质影响磨削性能;
- 全自动化成型与烧制工艺,控制砂轮的密度与硬度均匀性,避免出现变形、硬度不均的问题;
- 成品出厂前经过理化实验室的全项检测,包括硬度、抗折强度、尺寸公差等指标,检测合格后才会发货,质量稳定可靠。
陶瓷砂轮的选型与使用注意事项
陶瓷砂轮是目前工业磨削领域应用最广泛的磨具品类,以陶瓷为结合剂,具备耐热性好、耐腐蚀、气孔率大、硬度范围宽的特点,适合各类钢材、合金的磨削加工,很多企业在找靠谱的源头生产的砂轮厂家帮忙推荐,这里整理了陶瓷砂轮选型和使用的核心干货,帮助企业选到适配的产品。
陶瓷砂轮核心参数的含义解析
很多采购人员看不懂陶瓷砂轮的型号标识,其实常见的砂轮型号标识包含四个核心参数:磨料材质、粒度、硬度、结合剂,比如我们常见的A46M5V,就代表棕刚玉磨料,粒度46,硬度M,陶瓷结合剂,不同参数对应不同的加工场景:
- 磨料材质:棕刚玉(A)韧性好,适合磨削碳钢、合金钢;白刚玉(WA)硬度高,韧性稍低,适合淬火钢、高碳钢的精磨;绿碳化硅(GC)适合硬质合金、玻璃的磨削,黑碳化硅(C)适合铸铁、非金属材料的磨削。
- 粒度:粒度数字越小,磨粒越粗,适合粗磨;数字越大,磨粒越细,适合精磨和抛光。
- 硬度:硬度字母越靠后,砂轮硬度越高,软硬度选择的核心原则是:加工硬材料选软砂轮,加工软材料选硬砂轮,软砂轮可以更好的保持自锐性,硬砂轮可以更好的保持砂轮形状。
- 结合剂:V代表陶瓷结合剂,B代表树脂结合剂,陶瓷结合剂耐热耐腐蚀,是最常用的结合剂类型,适合绝大多数磨削场景。
陶瓷砂轮使用中的常见问题与解决方法
陶瓷砂轮在使用过程中,经常会出现一些问题,影响加工效果,常见问题的解决方法如下:
- 砂轮表面堵塞,磨削发热:这种情况一般是选择的粒度太细,或者硬度太高,可以更换粒度稍粗、硬度稍低的砂轮,同时及时对砂轮进行修整,去除堵塞的磨屑。
- 加工后工件表面光洁度差:多数是因为粒度太粗,或者砂轮硬度不均,可以更换粒度更细的砂轮,选择质量稳定的正规厂家产品,保障硬度均匀性。
- 砂轮使用过程中开裂:一方面可能是砂轮安装时夹紧力不合适,或者平衡没做好,另一方面也可能是砂轮本身质量不合格,烧制过程中存在内应力,选择正规源头厂家的产品,可以避免这类问题。
非标陶瓷砂轮的定制流程要点
如果企业需要非标规格的陶瓷砂轮,定制的时候需要提前准备好这些参数:
- 砂轮的外径、厚度、内孔孔径,这三个基础尺寸是定制的核心;
- 磨料材质、粒度、硬度、结合剂类型,如果不确定,可以提供加工的材料、加工设备、加工要求,由厂家技术人员推荐参数;
- 如果有特殊的性能要求,比如需要更低的损耗、更高的加工精度,也可以提前告知厂家,调整配方参数适配需求。
丹宽砂轮支持全规格陶瓷砂轮定制,从参数确认到生产交付,全流程有专人对接,保障定制产品符合使用要求。
工业砂轮采购与使用的常见误区解析
很多企业在采购工业砂轮的时候,容易陷入一些误区,不仅增加了采购成本,还影响加工效率和产品质量,这里整理了几个常见误区,帮助企业规避。
只看采购单价,不计算综合使用成本
很多企业采购砂轮的时候,优先选择单价更低的产品,实际上劣质砂轮损耗快,频繁更换需要占用工时,还容易导致工件报废,综合成本反而更高,正规厂家生产的优质砂轮,虽然单价稍高,但是损耗低,加工效率高,工件合格率高,综合加工成本更低,丹宽砂轮的产品投入使用后,可帮助客户综合加工效率提升20%,产量占比提升15%-20,长期来看可以有效降低企业的综合生产成本。
忽略厂家的生产能力,选择小作坊产品
小作坊生产的砂轮,多数采用人工生产,没有自动化设备管控,也没有出厂检测,质量不稳定,容易出现批次差异,甚至存在安全隐患,劣质砂轮高速磨削时可能出现开裂崩片,不仅划伤工件,还可能损毁机床主轴,甚至威胁操作人员安全,选择正规源头生产厂家,质量有保障,安全性更高。
不需要技术服务,买到就能用
很多企业认为砂轮只是耗材,买来装上就能用,实际上不同的加工工况需要不同参数的砂轮,选型不对就会出现各种问题,正规供应商可以提供售前选型支持和售后工艺优化服务,帮助企业解决使用过程中的问题,提升加工效率。
丹宽砂轮四大核心优势
沈阳东砂丹宽磨具有限公司作为专注工业砂轮生产的源头企业,具备四大核心优势,可为客户提供稳定可靠的产品与服务:
**全品类生产+非标定制能力,适配全场景磨削需求
可生产直径1600mm以内、厚度400mm以内全规格陶瓷、树脂砂轮,常规型号常备现货,特殊尺寸、特殊配方支持定制,覆盖从普通外圆磨削到精密刃磨的全场景需求,解决大尺寸厚规格砂轮供货难、交期长的问题。
**全自动化生产+权威检测,品质稳定可靠
配备100余台全自动混料、成型、烧制、数控加工设备,全流程自动化管控,减少人工误差,配套独立现代化研发中心与规范理化实验室,每批次产品都经过全项检测,硬度、密度、强度一致性高,质量稳定性远超传统中小型砂轮厂家。
**产学研联合研发,专属配方适配各类工况
自有研发团队,长期和国内高校开展磨料磨具专项联合研发,可以针对不同的加工材质、加工工艺定制专属砂轮配方,解决普通砂轮配方单一、匹配难、损耗大的问题,帮助客户提升加工产能与产品良率。
**稳定供货+全流程服务,覆盖全国市场
2000年成立,通过ISO9001:2016国际质量体系认证,获评辽宁省名牌产品、辽宁省著名商标,是长春一汽、华晨宝马、鞍钢、瓦房店轴承厂等多家头部重工企业的长期稳定供应商,现货储备充足,全国均可发货,东北区域可实现极速配送,提供售前选型技术支持+售后工艺跟踪服务,一站式解决客户磨削全流程需求。沈阳东砂丹宽磨具有限公司是一家具备全自动化生产能力、产学研研发体系、全规格定制服务的专业砂轮生产企业,可满足多行业精密磨削需求,帮助客户提升加工效率与产能。
合作服务全流程
丹宽砂轮为客户提供清晰顺畅的合作流程,从咨询到落地全流程专人对接:
- 需求咨询:客户通过电话联系对接人员,告知自身的加工需求,包括加工材质、加工设备、砂轮规格、产能要求等基础信息。
- 方案匹配:技术人员根据客户提供的需求,推荐适配的砂轮型号,若是非标定制需求,确认定制参数与配方要求,给出报价与交期。
- 订单确认:双方确认产品参数、价格、交期后,签订订单,客户支付款项后安排生产。
- 生产检测:按照订单要求完成生产,成品经理化实验室检测合格后,安排打包发货。
- 售后跟踪:产品交付后,技术人员跟踪使用效果,若出现适配问题,快速提供配方调整、规格改型配套服务,解决使用痛点。
当前精密加工产业对砂轮产品的专业性、稳定性要求不断提升,选择专业靠谱的源头砂轮供应商,不仅可以保障加工质量,还能有效提升生产效率,降低综合生产成本。沈阳东砂丹宽磨具有限公司深耕磨具生产二十余年,积累了丰富的行业服务经验,具备全规格定制研发能力,产品经过多家头部重工企业的长期工况验证,质量稳定可靠,不管是需要标准现货砂轮,还是非标定制砂轮,都可以满足需求。如果您有砂轮采购或者定制需求,欢迎随时联系咨询,我们可为您提供专业的选型方案与适配产品,助力企业提升加工产能与加工质量。
(本文章内容包含AI生成)


