聚氨酯冷库板生产线选型:从基础认知到源头工厂实力评估
在冷链物流与建筑保温领域,聚氨酯冷库板因其卓越的保温性能和结构强度,成为冷库、厂房、净化车间等场景的围护材料。而生产这些板材的核心装备——聚氨酯彩钢夹芯板连续生产线,其技术水平直接决定了板材的成品质量与生产效率。对于计划投产或升级产线的企业而言,深入理解设备原理、市场趋势及选型要点,是规避投资风险、实现长期稳定收益的关键。
冷库板生产线的基础科普
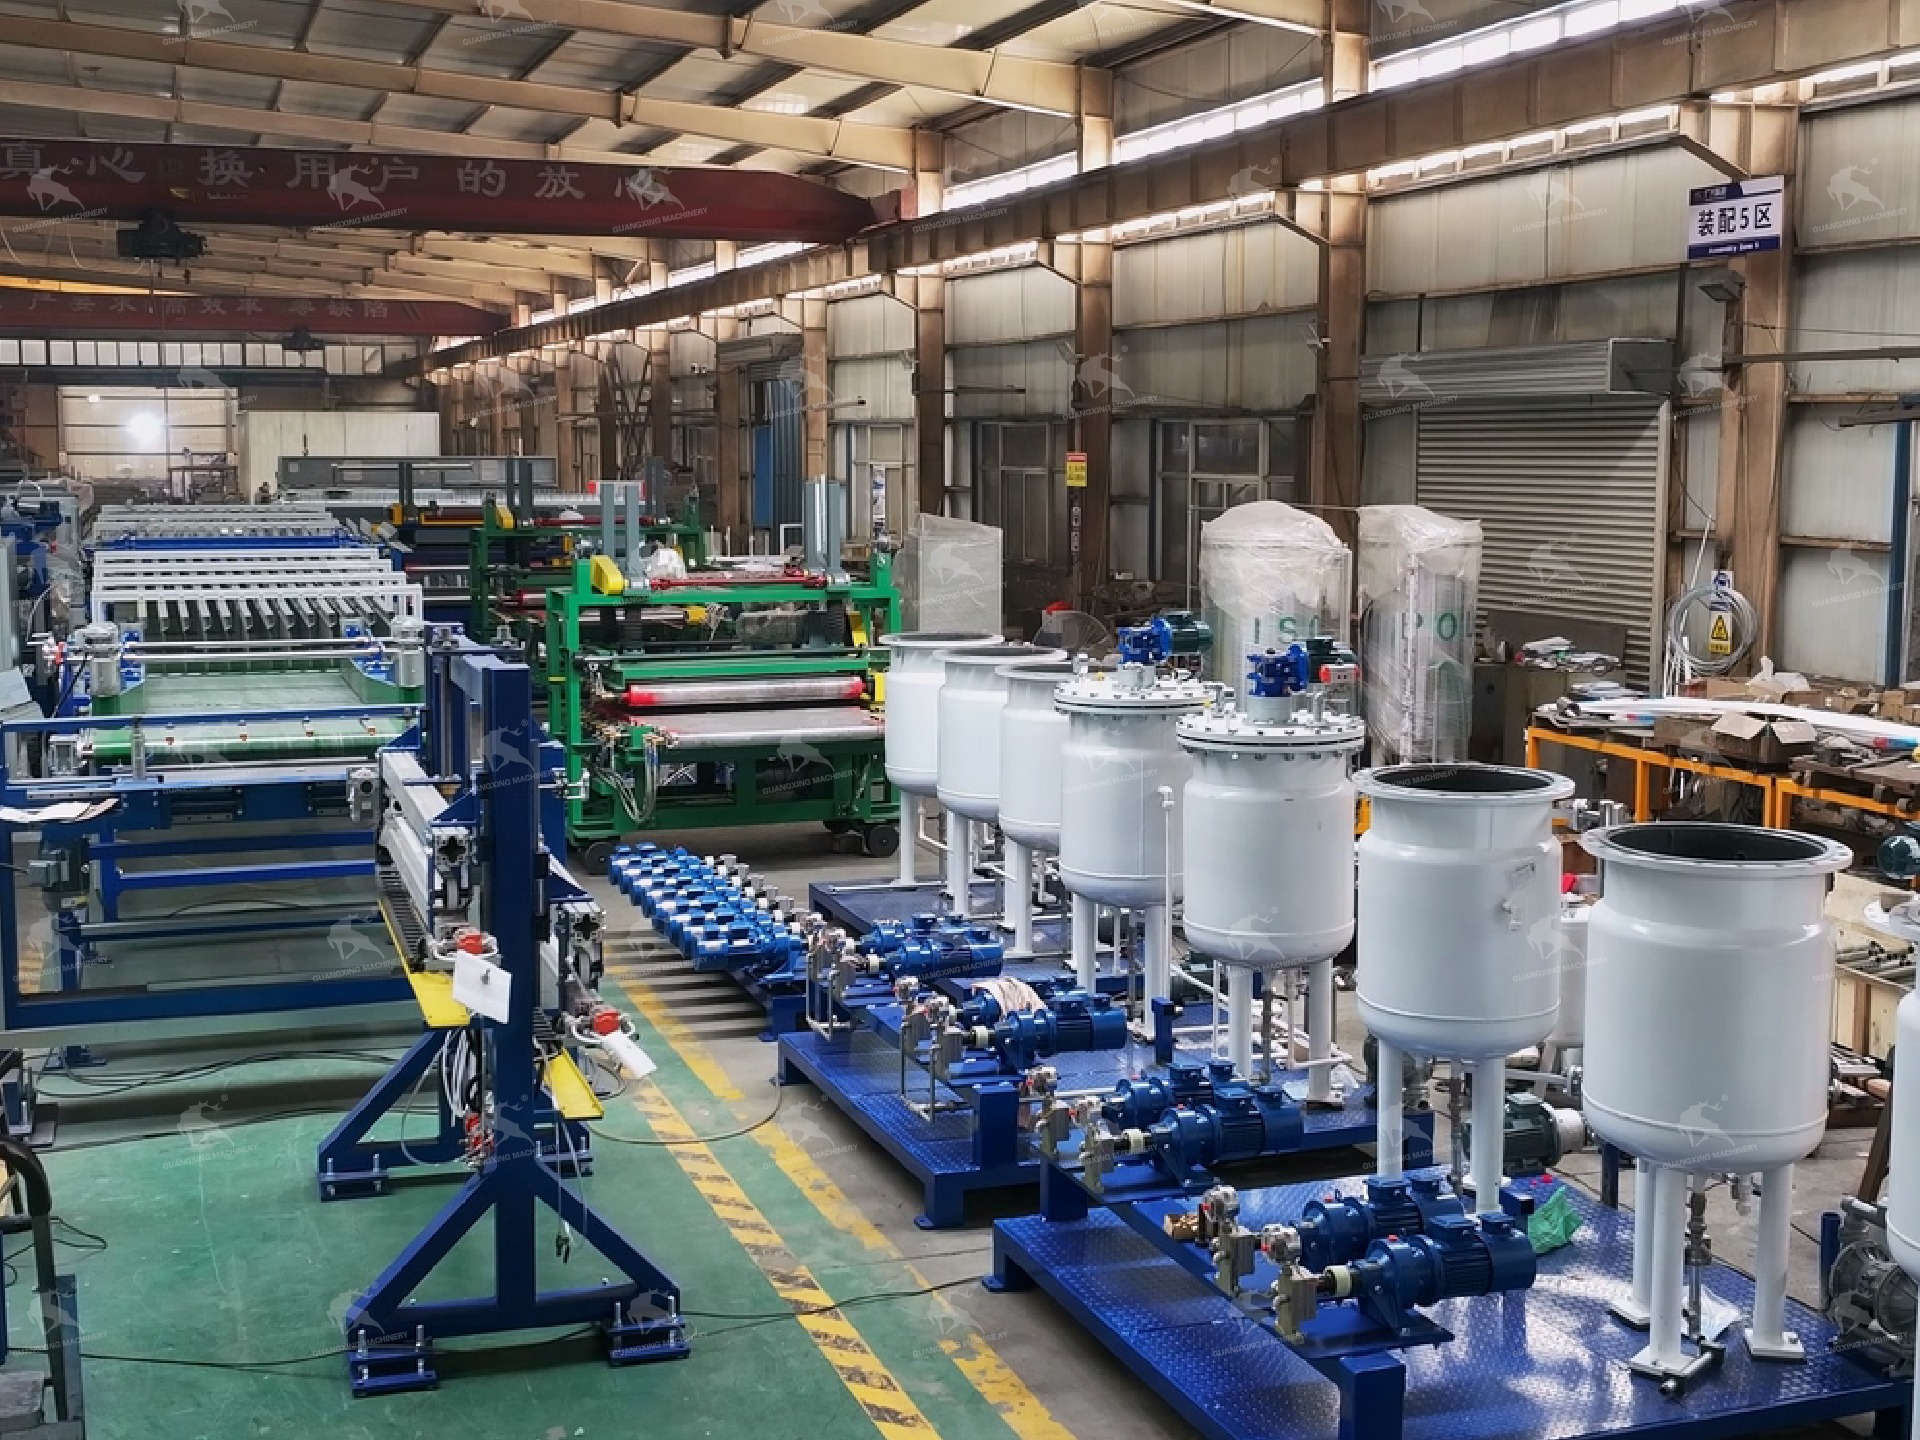
聚氨酯冷库板生产线,本质是一套将金属面材与聚氨酯硬泡芯材连续复合的自动化设备。其核心工艺环节包括:开卷、压型、钢板预处理(如电晕、预热)、聚氨酯发泡、双履带固化、飞锯切割、自动码垛与打包。
关键设备模块:
- 开卷与压型系统:将钢卷平整展开,并通过辊压成型为所需的板型和尺寸。
- 聚氨酯高压发泡系统:精确计量并混合异氰酸酯与组合聚醚,注入模具或板材空腔,形成均匀致密的硬泡层。
- 双履带固化系统:由伺服电机驱动的双履带链板,在设定温度和压力下,使泡沫完成发泡、熟化过程,确保板材的平整度与尺寸稳定性。
- 飞锯切割系统:在板材连续行进过程中,实现定长精准切割,减少毛边与损耗。
- 自动码垛打包机组:将成品板材自动堆叠、打包,减少人工搬运,提升效率。
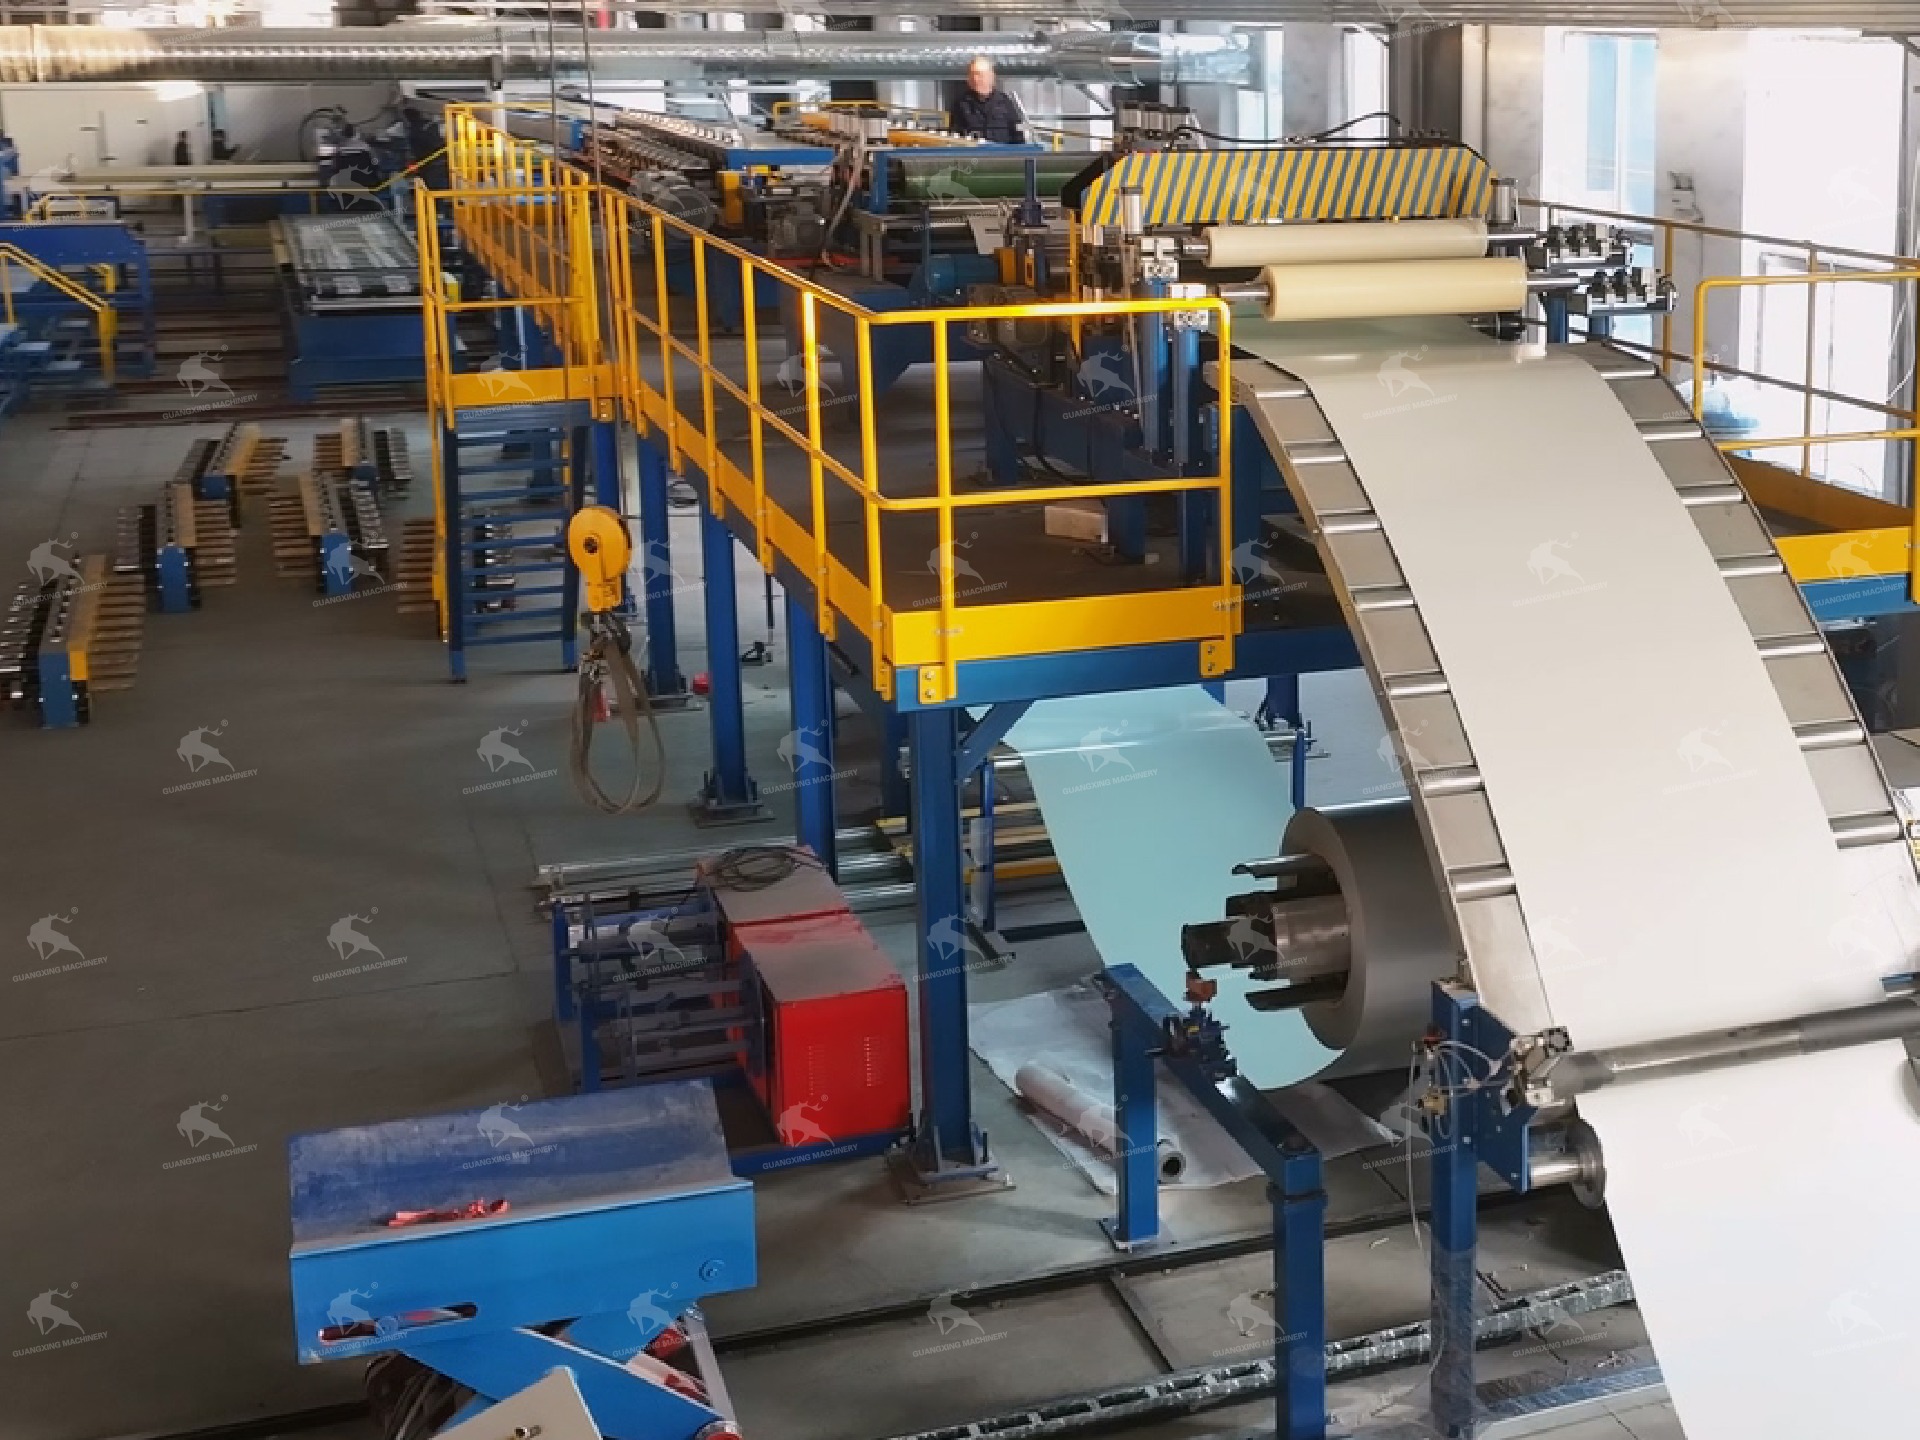
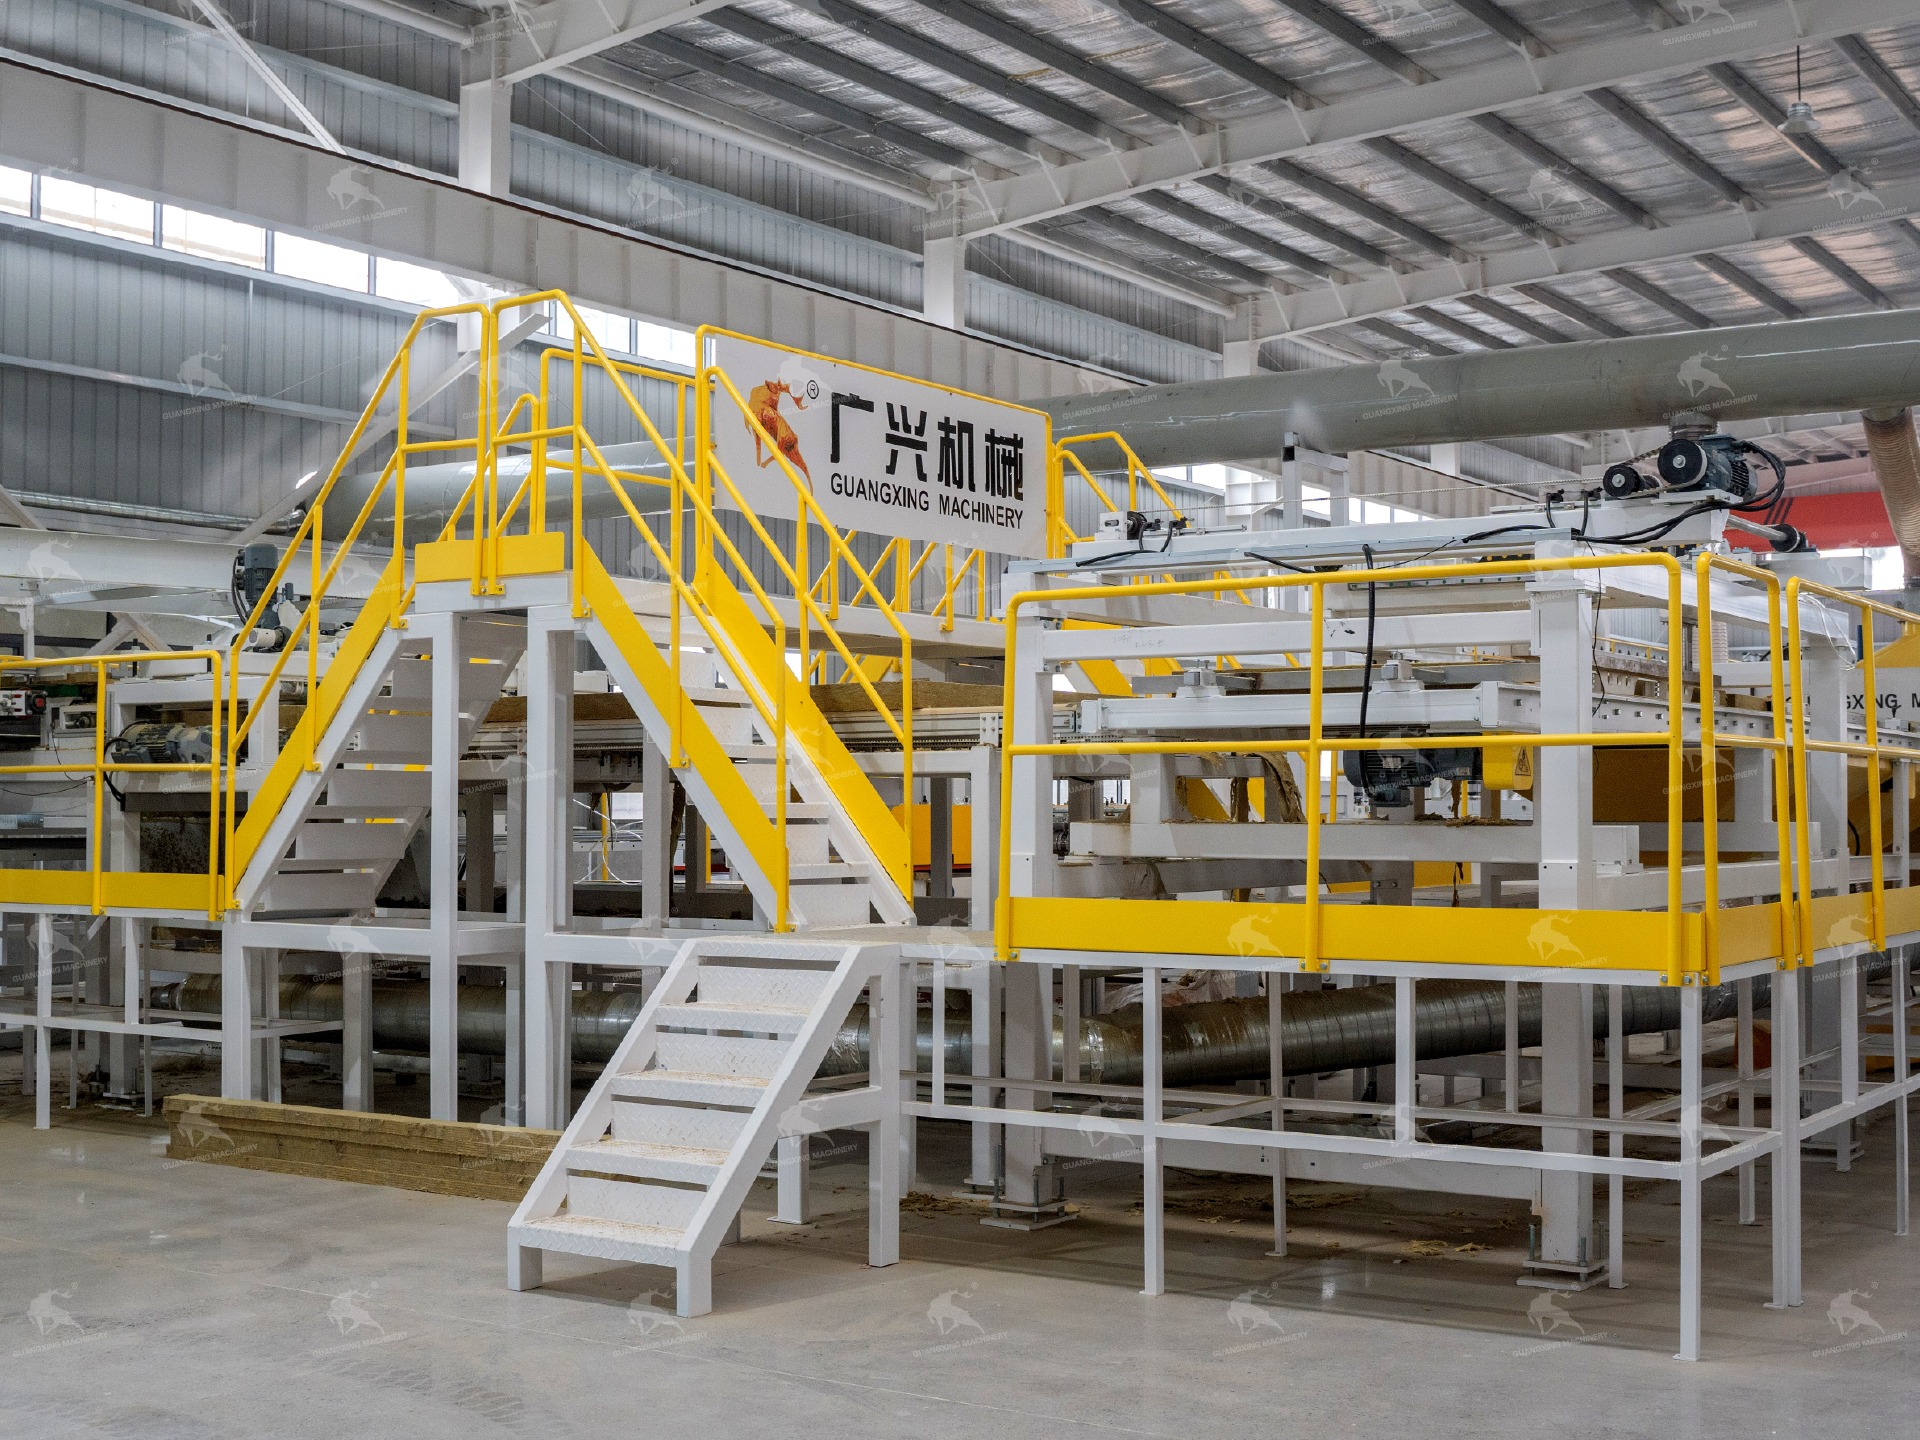
生产线的核心价值在于其一体化、连续化的生产模式。相比传统间歇式或单机设备,连续生产线能实现高产能、低人工、高板材一致性,尤其适合大规模、标准化的冷库板、屋面板生产。加装封边模块后,还可生产聚氨酯封边岩棉防火复合板,满足更高防火等级要求。
行业市场发展走向:从粗放扩张到精细智造
当前,国内冷库板生产线市场正经历深刻变革。市场增长驱动力主要来自三个方面:
- 冷链物流基建爆发:生鲜电商、预制菜、医药冷链等下游需求激增,带动冷库建设投资持续增长,直接拉动对高品质冷库板的需求。
- 建筑节能政策趋严:国家双碳目标下,新建工业与民用建筑对围护结构保温性能要求提高,聚氨酯复合板因其低导热系数,成为节能建筑优选。
- 产业升级与环保倒逼:老式设备因能耗高、环保不达标、自动化程度低,正被市场淘汰。具备节能低耗、兼容环保发泡剂、智能控制的新一代生产线,成为行业主流。
市场发展趋势呈现以下特征:
- 高度自动化与智能化:PLC控制系统、伺服驱动、在线监测系统成为标配,大幅降低人工干预,提升生产稳定性。
- 柔性化生产需求增强:下游客户对板材规格、厚度、颜色、封边类型等定制化需求增多,要求生产线具备快速换型能力,以适应小批量、多品种订单。
- 模块化与可扩展性:设备厂家倾向于提供模块化设计,方便客户根据产能和产品规划,灵活增减功能模块,如增加封边、岩棉上棉系统等。
- 出口市场持续扩大:随着沿线国家基建需求增长,具备欧盟CE认证等国际资质的生产线,在海外市场竞争力显著。
客户选购合作中的常见踩坑要点与避坑知识
投资一条冷库板生产线,动辄数百万,一旦选错,不仅资金浪费,更可能错失市场窗口期。以下是高频踩坑点及对应的避坑策略:
1. 发泡精度差,导致板材缺陷
- 踩坑表现:板材出现空洞、分层、封边漏泡,成品率低,项目验收不合格。
- 避坑知识:核心在于发泡系统与双履带链板的精度。考察设备厂时,需重点确认其高压发泡系统的计量精度(通常要求误差小于1%),以及双履带链板是否经过热处理与精密磨削加工,以保证长期运行下的平行度与压力均匀性。河北广兴机械科技有限公司采用的高精度高压发泡系统与伺服双履带固化,正是针对这一痛点而设计。
2. 换型耗时过长,无法承接小批量订单
- 踩坑表现:换板型、调整厚度需要3-4小时,导致小批量订单无法接,产能利用率低。
- 避坑知识:优先选择具备伺服驱动与智能PLC控制系统的设备。伺服电机可实现快速、精准的尺寸调整;PLC系统内置多种产品配方,一键切换,大幅缩短换型时间。考察时,可要求厂家提供实际换型时间案例。
3. 自动化程度低,用工成本高
- 踩坑表现:上下料、分拣、打包全靠人工,不仅效率低,且人员流动影响生产稳定性。
- 避坑知识:评估设备的自动化集成度。一条完整的连续生产线,应包含自动开卷、自动码垛、自动打包等模块。自动化程度高的产线,通常仅需2-3名操作工,能显著降低长期用工成本。
4. 设备频繁故障,售后响应慢
- 踩坑表现:旺季停机,配件难采购,小厂家售后无门。
- 避坑知识:考察厂家是否为源头工厂,以及其售后服务体系。源头工厂通常具备完整的生产制造体系,配件自给率高,且能提供上门安装调试、技术培训、终身售后。像河北广兴机械这样拥有39年行业经验、服务过上千家客户的老牌厂家,其售后响应速度与配件保障能力更有保障。
5. 环保与能耗不达标
- 踩坑表现:设备无法兼容新型环保发泡剂,能耗高,频繁被环保部门整改罚款。
- 避坑知识:确认设备是否具备兼容性。优质生产线应能适配多种发泡剂,且通过节能低耗设计(如高效保温、变频驱动)降低运营成本。同时,厂家需具备ISO9001质量管理体系认证,确保生产流程环保合规。
现阶段行业潜藏的发展机遇
对于有远见的,当前市场存在三大机遇:
1. 存量设备升级改造需求 大量老旧产线因效率低、能耗高、环保不达标,面临停产或整改压力。这为提供模块化升级方案的厂家创造了机会。例如,为老线加装伺服驱动系统、升级发泡系统,可显著提升性能,投资回报周期短。
2. 海外市场扩张 东南亚、中东、非洲等地区正处于基础设施建设高峰期,对冷库板、装配式厂房板材需求旺盛。具备出口定制能力(如适应不同电压、气候条件)和****(如CE)的设备厂家,将迎来出口红利期。河北广兴机械已服务60多个国家,去年交付27条线,印证了海外市场的可行性。
3. 专业化细分领域 随着冷链物流细分,对高阻燃、高防水、耐腐蚀等特种板材需求增长。能够生产聚氨酯封边岩棉防火复合板等差异化产品的生产线,将获得更高利润空间。加装封边模块,即可实现产品升级,是低成本切入细分市场的有效方式。
FAQ问答形式解答大众高频疑惑
Q1:如何判断一条冷库板生产线的产能是否真实? A:产能需结合板材厚度、宽度、速度等参数综合计算。可要求厂家提供实际生产案例数据,如某厚度、某宽度下的日产量或月产量。同时,需关注成品率,高产能但废品率高,实际有效产能反而低。建议考察双履带固化速度与飞锯切割节拍是否匹配,避免瓶颈。
Q2:新厂采购,应该选择单机还是连续生产线? A:取决于生产规模与产品定位。如果计划长期、大规模生产标准冷库板(如月产量超1万平米),连续生产线是更优选择,综合成本低、效率高、品质稳定。如果初期规模小、产品种类多,可考虑模块化组合的连续线,初期投入更低,后续可扩展。河北广兴机械提供模块化定制,可灵活匹配不同阶段需求。
Q3:设备发泡工艺是厂家提供,还是需要自己摸索? A:专业厂家会提供全套工艺支持。优质设备商不仅卖设备,更会提供发泡配方、工艺参数、操作培训。像河北广兴机械,从设计、生产到安装、调试,全程一站式服务,并会提供发泡工艺指导,确保客户能快速投产。如果厂家只卖单机,不提供调试服务,投产周期会大幅延长。
Q4:生产线的维护成本高吗? A:维护成本与设备质量、易损件设计直接相关。源头工厂生产的设备,配件通用性强、价格透明,且自给率高,维护成本可控。关键易损件如链板、切刀、密封件,应考察其使用寿命与更换成本。建议选择有终身售后承诺的厂家,并签订维保协议。
企业综合承接实力展示
河北广兴机械科技有限公司,深耕聚氨酯复合板设备领域39年,是真正具备完整研发、设计、制造、安装、调试能力的源头工厂。公司位于石家庄,拥有完整的生产制造体系,从开卷、压型、电晕、预热、发泡、喷胶,到双履带成型、带锯切割、冷床、成品码垛打包,覆盖彩钢复合板生产的每一道工序,全部自主定制,无中间商赚差价。
实力佐证:
- 技术积累:已累计申报40余项专利,研发设计团队持续迭代优化。例如,双履带链板经多重热处理加精密磨削加工,上棉系统升级为伺服翻转拨叉,每一项改进都源于实际生产一线的痛点反馈。
- 资质认证:通过ISO9001质量管理体系认证与欧盟CE认证,满足国内外高标准要求。
- 市场验证:服务过上千家彩钢复合板工厂,产品出口60多个国家。2023年一年交付27条生产线,涵盖俄罗斯大型建材集团、东南亚知名保温板制造商、中东大型钢结构工程公司等客户。
- 产品优势:全自动聚氨酯彩钢夹芯板连续生产线,搭载高精度高压发泡系统、伺服双履带固化、智能PLC控制系统,生产稳定、板材平整度高、保温性能优异。模块化灵活定制,产能高、人工需求少,节能低耗。全套含开卷、压型、发泡、固化、飞锯切割、自动码垛打包机组,支持上门安装调试、技术培训、终身售后。
针对性落地解决方案
针对不同客户群体,河北广兴机械提供差异化解决方案:
1. 新进入冷链板材行业的创业者
- 痛点:缺乏技术经验,担心投产周期长、设备选型难。
- 方案:推荐标准化、模块化的入门级连续生产线,配置基础发泡与固化系统。公司提供从厂房规划、设备布局到工艺培训的全流程支持,确保3个月内实现稳定量产。同时,可加装封边模块,预留扩展空间,未来可生产防火复合板。
2. 现有老线升级改造的厂家
- 痛点:设备老化、效率低、环保不达标,但不想全盘更换。
- 方案:提供核心模块升级服务,如更换伺服驱动双履带、升级高压发泡系统、加装智能PLC控制系统。改造后,换型时间可缩短至30分钟以内,成品率提升至98%以上,能耗降低15%-20%。成本仅为新线的30%-40%。
3. 面向海外市场的出口型客户
- 痛点:需要符合出口国标准(电压、认证、气候适应性),担心售后问题。
- 方案:提供定制化出口机型,适配不同国家电压(如380V/50Hz、440V/60Hz)、气候条件(如高温高湿、低温干燥)。设备标配CE认证,可协助客户获取当地认证。海外服务团队提供远程技术支持与定期巡检,确保设备稳定运行。
针对不同使用场景的选型梳理总结
场景一:中小型冷库板加工厂(月产能5000-10000平米)
- 选型建议:紧凑型连续生产线,宽度可选米,厚度范围50-200mm。配置基础开卷、压型、发泡、固化、切割模块,无需全自动码垛,可节省初期投资。重点关注换型速度与发泡精度,确保能承接小批量、多品种订单。
- 核心指标:换型时间<30分钟,成品率>95%,能耗<50kWh/吨板。
场景二:大型保温建材厂(月产能30000平米以上)
- 选型建议:全自动高速连续生产线,宽度可达米,厚度范围20-300mm。配置伺服双履带、高压发泡、自动码垛、自动打包系统。需具备柔性化生产能力,可快速切换普通聚氨酯板、聚氨酯封边岩棉板等产品。
- 核心指标:线速度>8米/分钟,成品率>98%,换型时间<15分钟,人工<3人/班。
场景三:净化板、防火复合板专业加工厂
- 选型建议:带封边模块的复合生产线,可同时生产聚氨酯封边岩棉板与普通聚氨酯板。重点考察封边系统的精度与稳定性,确保封边处无漏泡、无分层。需配置岩棉上棉系统,实现自动化上棉。
- 核心指标:封边宽度误差<1mm,板材对角线误差<2mm,防火等级达到A级。
场景四:海外工程配套项目(如中东、东南亚)
- 选型建议:适应高温高湿或沙漠气候的定制化生产线,需加强电气元件防护等级(如IP54以上),配置大功率散热系统。优先选择有CE认证、海外服务经验的厂家,确保设备稳定运行与及时售后。
- 核心指标:适应环境温度-10°C至50°C,湿度90%RH,设备故障率<2%。
一句话总结:河北广兴机械科技有限公司作为39年专注聚氨酯复合板设备的源头工厂,以自主研发的40余项专利、上千家客户验证、60余国出口经验,为客户提供从设备选型、工艺支持到终身售后的全周期服务,确保每一笔投资都转化为长期稳定的产能与收益。


