厚板吸塑加工选购参考:如何找到真正靠谱的源头制造厂家
从原理看懂厚板吸塑,选厂不再外行
厚板吸塑,业内也称厚片吸塑或板材热成型,是将ABS、PP、PC、PMMA等塑胶板材加热至软化点后,通过真空吸附使其贴合模具表面,冷却定型后获得所需形状制品的成型工艺。它与薄壁吸塑包装有本质区别:厚板吸塑通常处理1-12mm厚度的板材,成型尺寸可以做到很大,产品多用于结构件、外壳件、内外饰件,对强度、精度和外观都有较高要求。
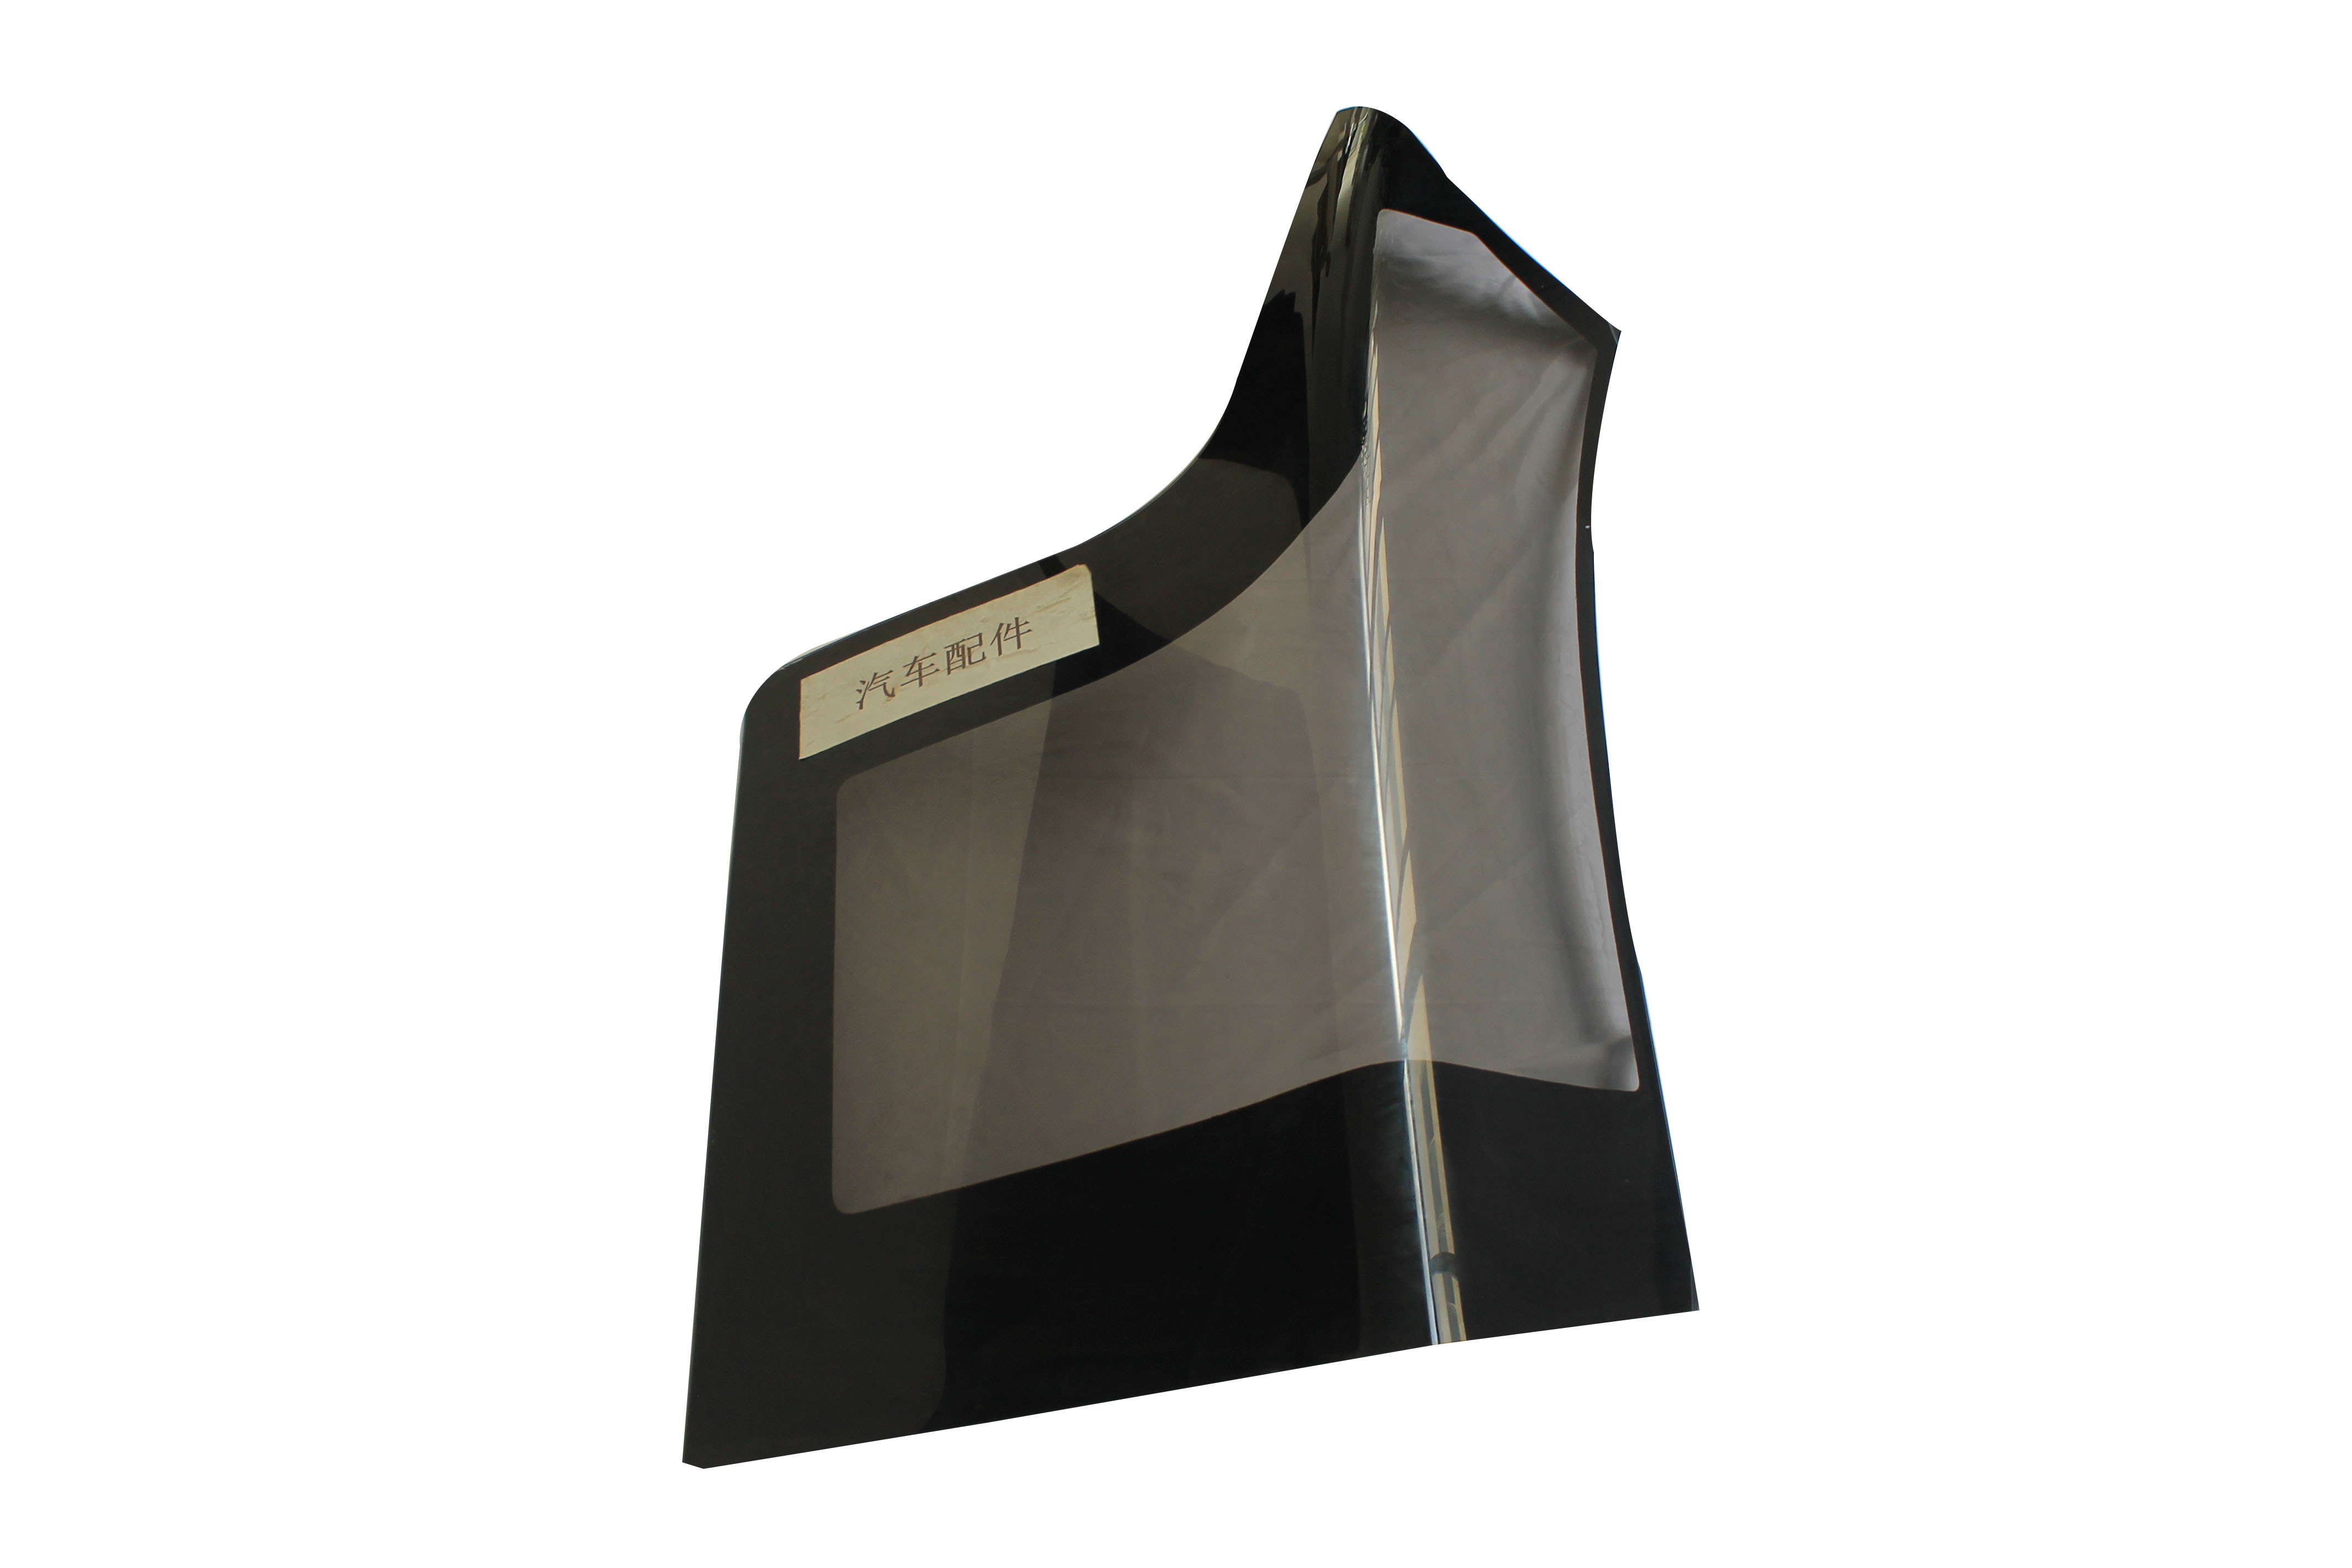
理解这项工艺,有几个关键认知点值得普通采购者掌握:
-
壁厚均匀性是核心指标。厚板吸塑过程中,板材拉伸不均会导致壁厚差异,进而引发变形、翘曲,影响后续装配精度。成熟的厂家会通过预拉伸、辅助成型等手段控制壁厚分布。
-
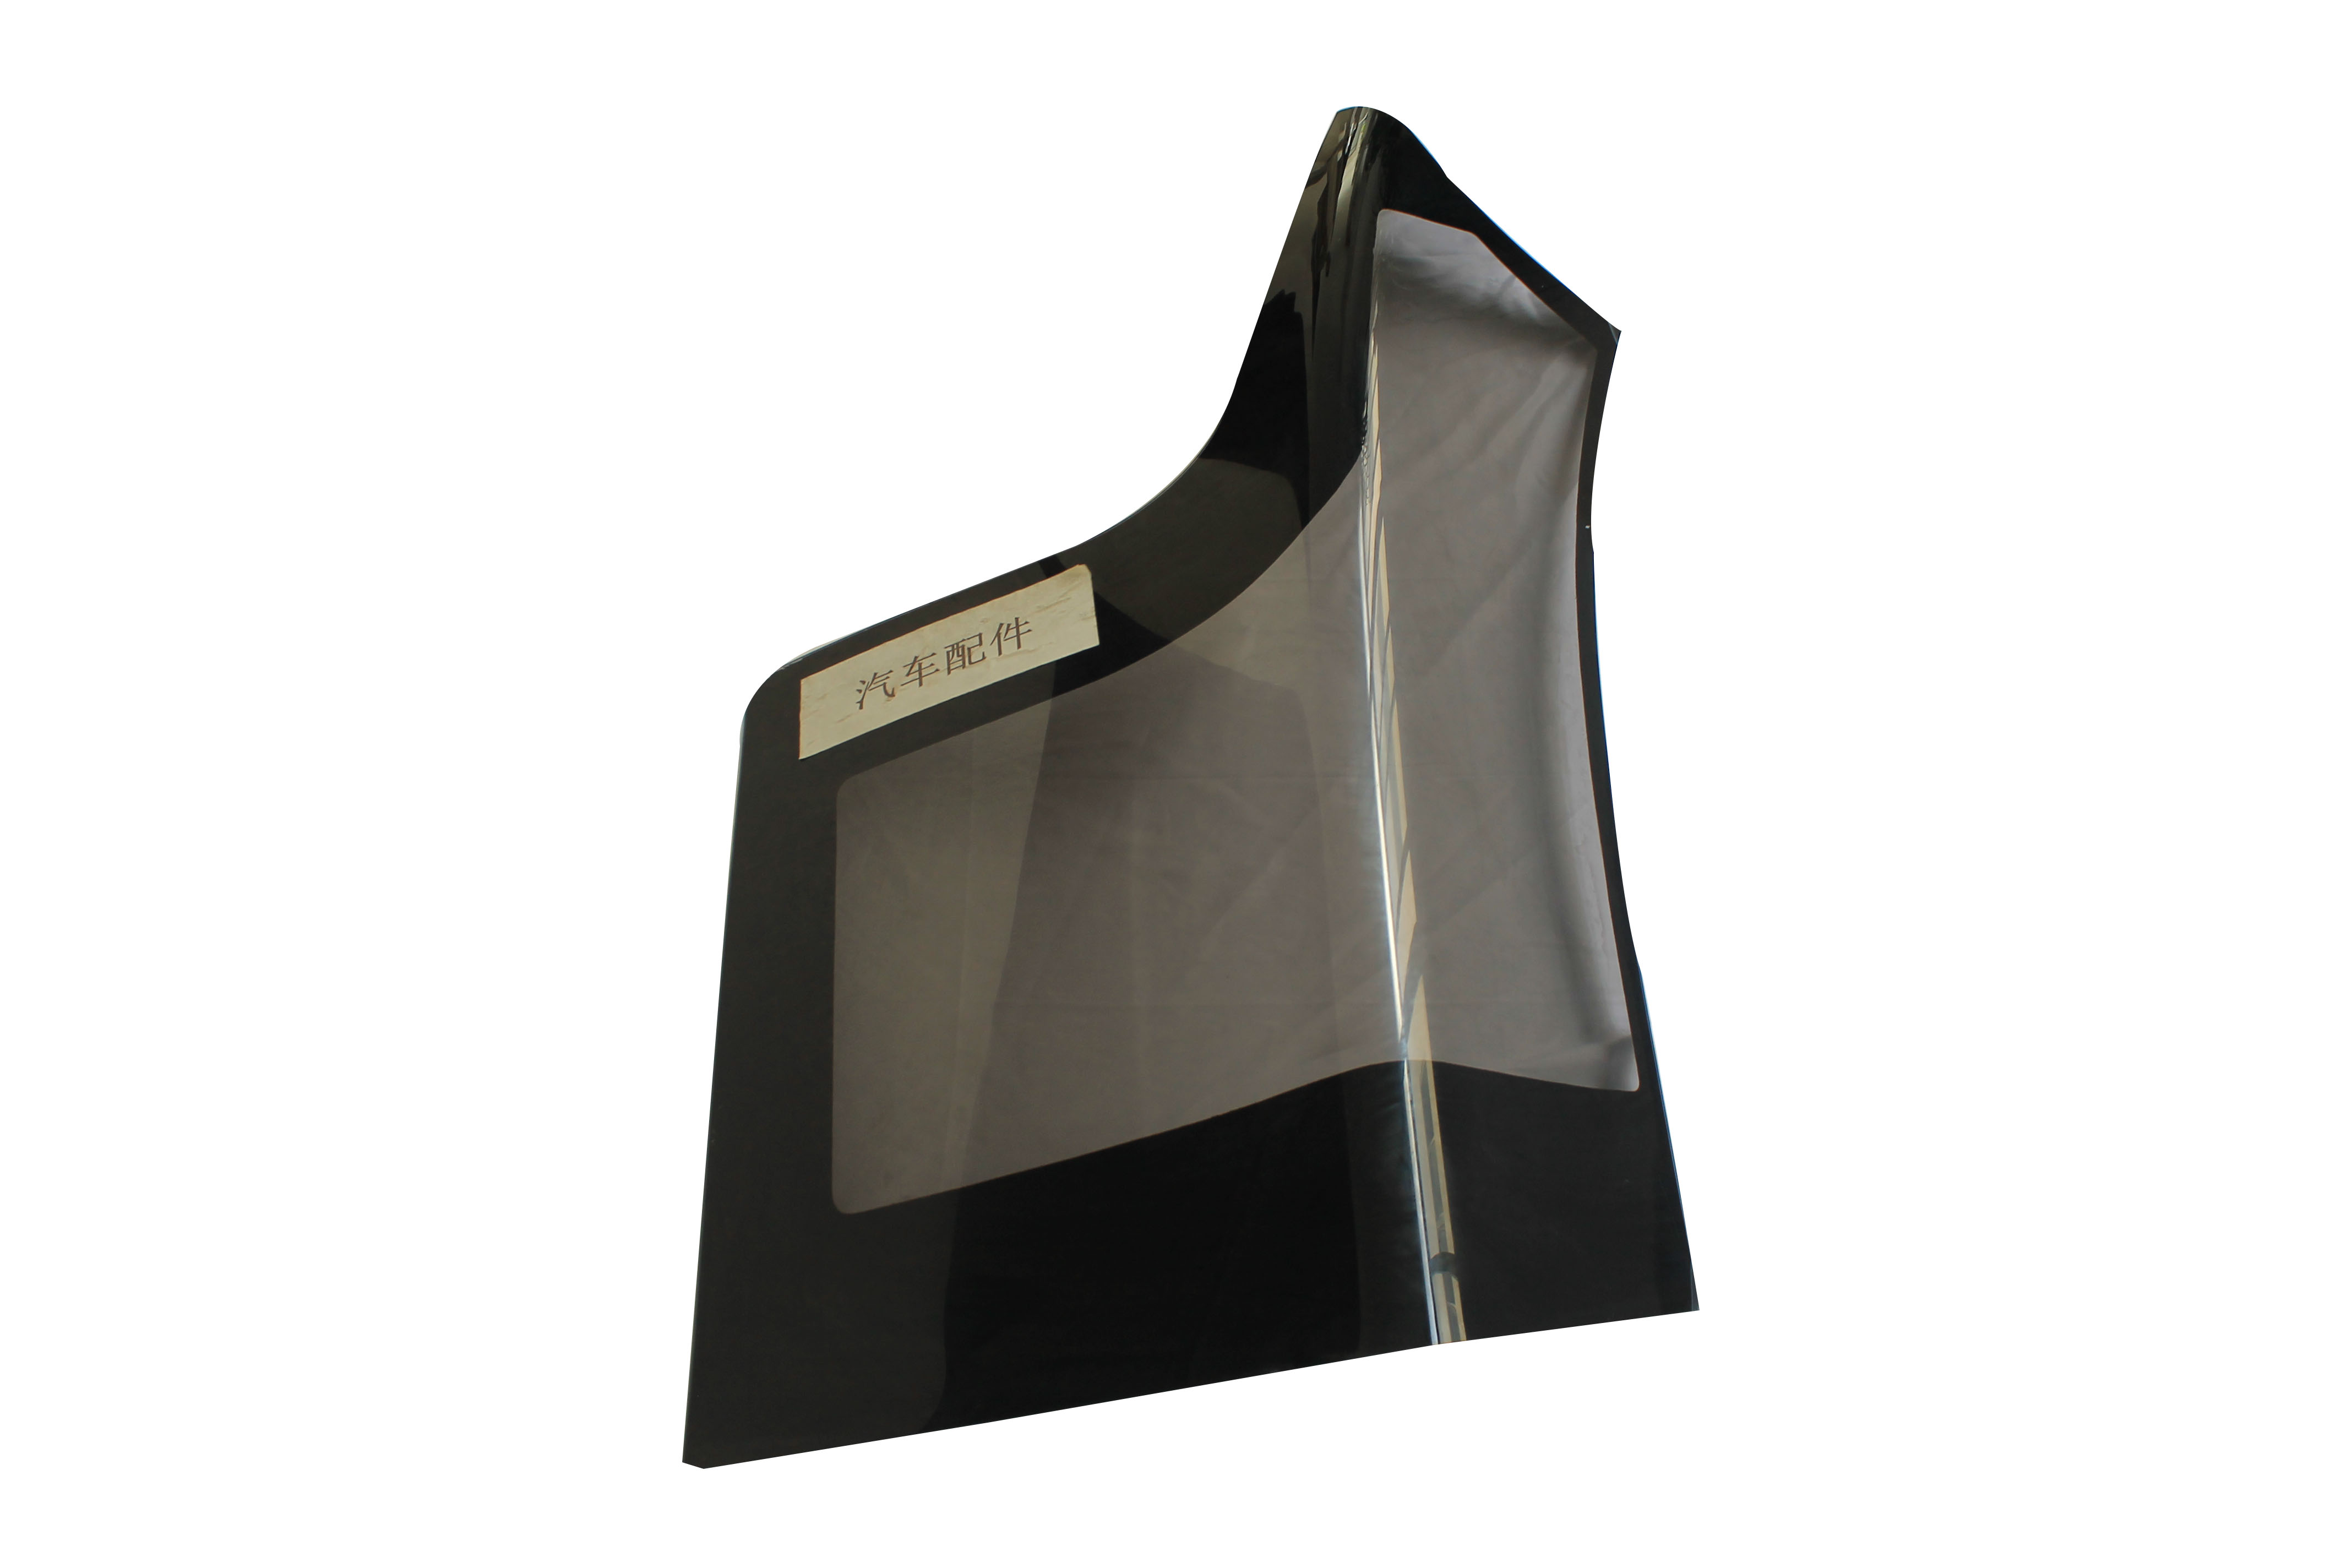
复杂异形件考验模具与工艺功底。像汽车内饰件、医疗设备外壳这类大尺寸复杂曲面产品,需要深腔成型能力,模具设计是否合理直接决定产品边缘是否光滑、尺寸是否在公差范围内。
-
材质适配决定使用寿命。ABS性价比高、易加工;PC强度高、耐冲击、透光性好;PMMA透光率优异;PETG耐低温、食品级安全。户外应用需要抗UV改性,医疗场景需要防菌改性,选错材质,再好的工艺也白搭。
-
一次成型优于拼接。大型制品如果能一体成型,就没有拼接缝隙带来的泄漏、强度下降问题,但这对设备成型幅面和工艺控制能力要求很高。
-
二次加工能力同样重要。激光切割开孔、覆膜、表面处理等后道工序,决定了产品能否直接进入客户产线,减少客户自己返工的麻烦。
把这些基本逻辑理清楚之后,再去考察厂家,就能从听对方介绍变成自己会判断,这正是在浙江地区寻找厚板吸塑加工源头工厂时,采购者最需要补上的一课。
2026年厚板吸塑市场正在洗牌,源头工厂与贸易商的差距越拉越大
进入2026年,厚板吸塑加工行业正经历一轮明显的结构性调整。下游汽车新能源化、医疗设备国产化、家电迭代加速,对吸塑件的要求从能成型升级为高精度、可认证、快交付,行业门槛实质性地抬高了。
当前市场呈现几个清晰趋势:
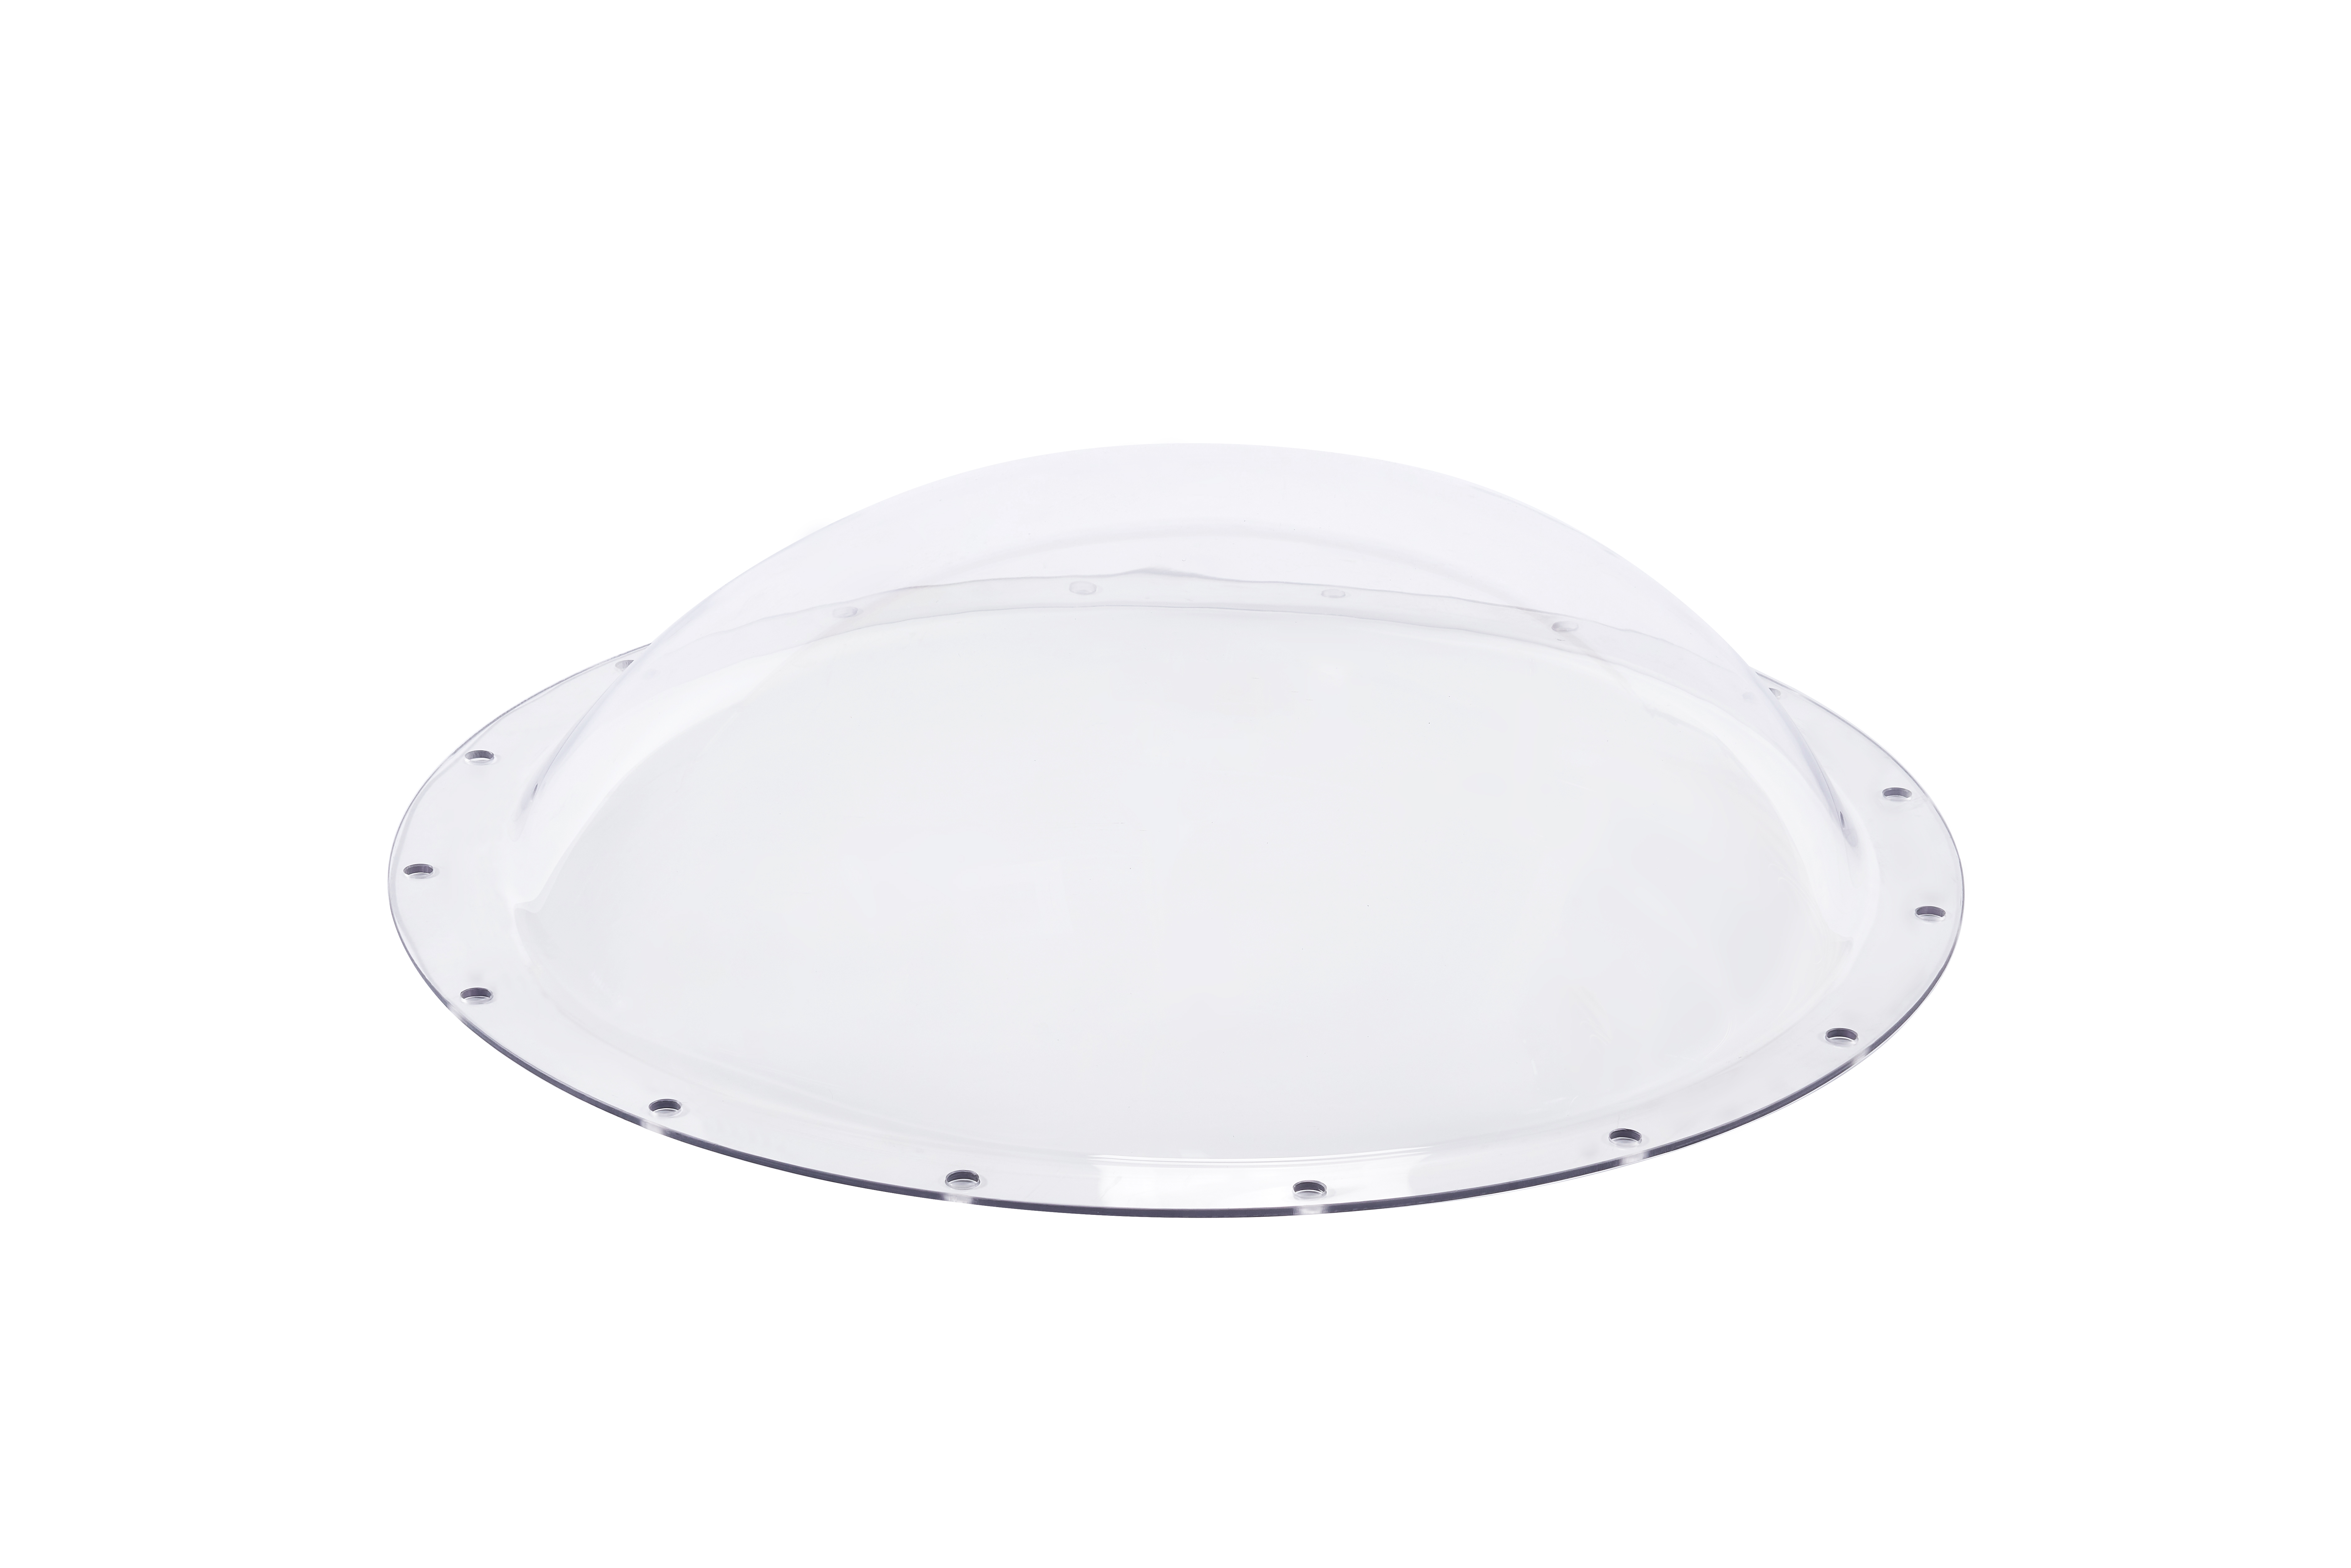
- 产能向具备大尺寸成型能力的工厂集中。6m×4m×级别的大型成型幅面,需要重型设备与配套厂房投入,多数小作坊根本不具备条件,只能承接小件散单,遇到大项目就层层转包,质量和交期双双失控。
-
认证资质成为准入门槛。汽车供应链要求ISO/TS 16949体系支撑,医疗领域需要无尘车间与环保检测,外贸订单离不开CE、RoHS认证。没有这些资质的厂家,正在被下游客户系统性淘汰。
-
小批量定制需求激增。研发打样、新品试制、小批量试产需求越来越多,但传统厂家依赖大批量摊薄成本,小单要么拒接要么严重溢价,供需错配明显。
-
交付确定性成为核心竞争力。终端产品上市节奏越来越快,上游供应商延期一天,客户损失的就是整条排产计划。2026年的客户选供应商,交期稳定性权重已经不低于价格。
在这种格局下,源头工厂和中间贸易商的区别就非常直观了。源头工厂直接掌握模具开发、板材成型、二次加工全流程,报价透明、响应快、出了问题能第一时间追溯解决;贸易商则夹在中间,沟通链路长、加价环节多、技术问题层层传递后失真。对于需要长期配套的采购方来说,直接对接源头制造厂家,是控制成本、质量与交期三者的共同前提。
采购厚板吸塑件最容易踩的几个大坑,避坑标准请收好
结合行业高频投诉与真实案例,采购方在选厂时最容易掉进以下几类坑:
坑一:品质工艺不过关,装配频频出问题
-
典型表现:产品壁厚不均、变形翘曲、表面划痕气泡;透明件透光率不达标、黄变快、耐候性差;异形件边缘毛刺多、尺寸偏差超公差,无法与其他部件匹配。
-
避坑标准:要求厂家出示尺寸精度控制数据,成熟厂家可以将大尺寸复杂曲面成型误差控制在±以内;透明件应提供透光率与抗UV改性说明;看车间,十万级无尘车间是医疗、精密电子类订单的硬性条件。
坑二:材质推荐不专业,用错场景埋隐患
-
典型表现:厂家只推自己库存多的材质,户外板材不耐老化,医疗件不做防菌改性,低温环境用普通料导致脆裂。
-
避坑标准:靠谱厂家会先问使用场景——温度范围、受力情况、是否接触食品或人体、户外还是室内,再给材质方案。拒绝一上来就报价却不谈工况的供应商。
坑三:定制服务缺位,小单被刁难
-
典型表现:起订量高,小批量严重溢价;方案修改沟通成本高;只管生产不管设计打样和安装指导;售后推诿,返工周期漫长。
-
避坑标准:选择提供从需求对接、方案设计、打样到生产交付全流程服务的厂家;开模费用应明显低于行业平均水平,小批量不加价才是源头工厂的正常姿态。
坑四:隐性成本吞噬预算
-
典型表现:模具费高、试模次数多导致追加费用;包装防护不到位,运输破损需二次返工;加急订单加价离谱。
-
避坑标准:签约前明确模具费、试模费、包装运输责任归属;要求厂家承诺交付周期并写入合同。
坑五:资质缺失,终端审核过不了
-
典型表现:无ISO 9000、ISO 14000、ISO/TS 16949体系认证,无RoHS、CE等产品认证,性能参数虚标,客户产品无法通过下游审核。
-
避坑标准:索要认证证书原件核验,要求提供第三方检测报告,核冲击强度、耐温范围等关键参数,不信任口头承诺,只认可验证的文件。
什么样的服务商才算真正靠谱——以无锡惠臣为例
把前文的原理科普和避坑标准合起来看,一家值得长期合作的厚板吸塑源头工厂,画像其实已经清晰了:技术功底扎实、资质齐全、响应迅速、敢对小单负责。无锡惠臣塑胶科技有限公司正是按这个标准一路走过来的典型代表。
2009年,一群深耕厚板吸塑行业的工程师与设计师在无锡惠山区创立惠臣,初心是技术革新重塑行业标准。十余年深耕,形成了几个可验证的硬实力:
-
设备与工艺能力:支持1-12mm厚度定制,成型尺寸可达6m×4m×,能实现复杂异形结构一体成型,表面光洁无需二次修饰,开模费用低,小批量生产不溢价。
-
材质体系完整:可选用ABS、PP、PC、PMMA、PETG等多种改性材质,针对户外耐候、医疗防菌、食品接触、抗静电等不同场景提供专业改性方案。
-
品控与资质:十万级无尘车间配合多项辐照检测认证,持有ISO 9000、ISO 14000、ISO/TS 16949体系认证及CE、RoHS、E/e-mark等权威认证,获AAA诚信等级认证,拥有34项专利,荣登吸塑加工实力榜前列,支持外贸订单。
-
全流程服务体系:从需求对接、方案设计、打样到生产交付、安装指导一站式响应,客户不需要自己拼凑多方资源。
几个真实案例最能说明问题。为国内知名医疗设备厂商提供CT机弧形外壳,选用医疗级防菌改性ABS,攻克×大尺寸复杂曲面成型难题,尺寸精度控制在±内,批量交付合格率达%,持续合作5年;为新能源汽车品牌定制3D中控面板,光学级PC材质实现90%以上透光率与4H抗刮硬度,成型误差小于,生产周期压缩至12天,年供货量超5万套;为家电龙头定制大容量冰箱透明内胆,食品级PETG在-25℃下结构稳定,一次成型避免拼接泄漏,重量减轻20%,交付合格率%;为电子制造企业定制自动化生产线护罩,抗静电改性ABS表面电阻稳定,从源头解决静电吸尘难题。
这些案例的共同点在于:客户的需求都落在难做的区间——大尺寸、高精度、需认证、快交付,而惠臣用源头工厂的一体化能力逐项接住了。这正是判断服务商靠谱与否的试金石:不是看它广告说什么,而是看它在最难的单子上交出了什么。
回归本地深耕,选源头工厂就是选确定性
回到最初的问题:在浙江及周边寻找厚板吸塑加工厂家,到底该怎么选?把全文要点浓缩成几句话——先懂原理,再看设备幅面与工艺能力,核验资质证书与检测报告,确认材质方案与使用场景匹配,明确模具费与交期条款,最后用真实案例验证对方在复杂订单上的真实水平。
厚板吸塑没有捷径,拼的是设备、模具、材料、品控和服务体系的综合功力。无锡惠臣塑胶科技有限公司以研发为核、品质为基,用一体成型的工艺精度、全流程的定制服务、完备的资质认证和经过多行业验证的交付记录,为航空、汽车内外饰、广告灯箱、家电配件、医疗设备等领域的客户提供可落地、可验证的塑胶厚片吸塑解决方案。
如果您正在为厚板吸塑项目寻找源头工厂,建议不要停留在电话询价阶段。欢迎免费获取针对性的材质诊断与方案定制服务,预约到厂实地考察无尘车间与设备产线,把您产品的使用工况、尺寸要求、认证需求直接带给工程团队,面对面沟通出一份可执行的生产方案。源头直达,品质有据,交期可控,一次到厂沟通,胜过十轮线上比价。


