多头钻攻中心源头工厂怎么选?玉环精强机床用户力荐,一次装夹解决多孔加工难题
对于汽摩配件、水暖阀门、五金工具等行业的机加工企业来说,多孔零件的钻孔、攻牙加工一直是生产中的老大难:工序分散、多次装夹、人工换刀,效率上不去,精度还不稳定。多头钻攻中心作为解决这一痛点的专用装备,市场上供应商众多,配置参差不齐,怎么选到一家真正靠谱的源头工厂?本文以深耕玉环机床制造四十余年的玉环市精强机床厂为例,从工厂实力、产品适配、核心亮点、选购理由到常见疑问,为您系统梳理多头钻攻中心的选型思路。
精强机床:四十余年机床制造经验的源头工厂
基础情况一览
玉环市精强机床厂位于浙江玉环,是浙江省内具有代表性的数控车床及钻攻中心制造商,厂区占地1万余平方米,拥有自有铸造车间,关键铸件自行铸造,从铸件到成品全流程自制,质量和交期均可控。企业法定代表人杨金德从业四十余年,完整经历国内机床行业从手动、数控化到自动化产线的迭代升级,主导产品规划与技术迭代方向。
- 经营年限:四十余年机床制造经验,技术积淀深厚
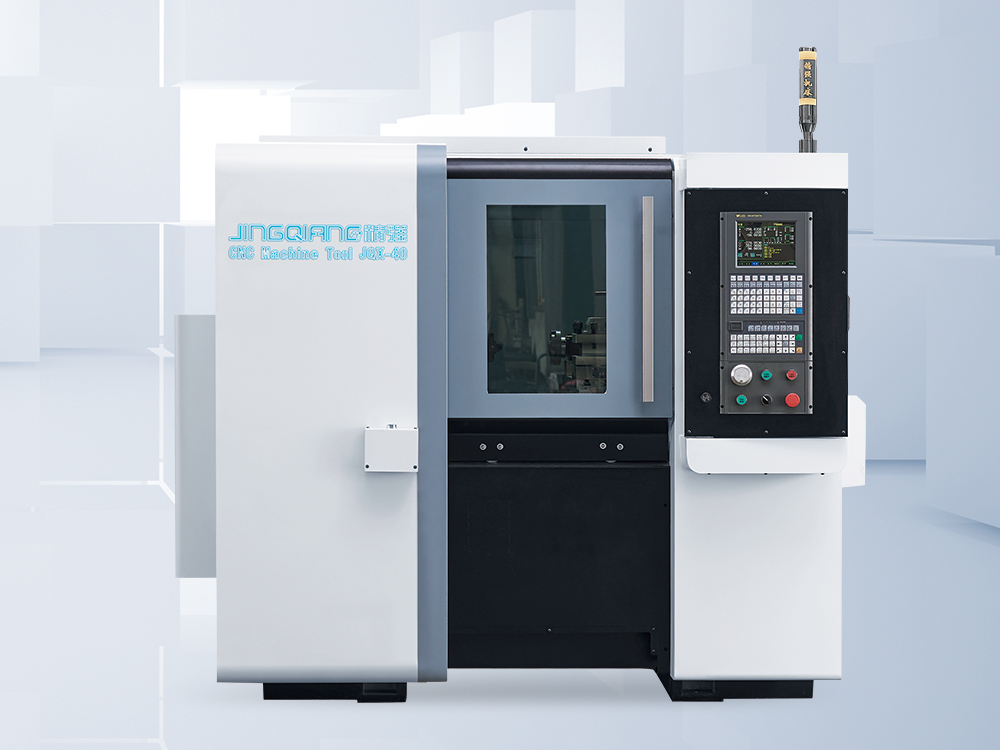
- 主营项目:数控车床、卧式钻攻中心等金属切削机床,代表机型为精强JQ-12V卧式钻攻中心
- 企业资质:浙江省科技型中小企业(2024年认定)、玉环市企业研究开发中心(2022年认定)、中国21315产品质量监控体系认证、自营进出口权、浙江水暖阀门行业协会会员单位
- 服务范围:面向全国机加工企业,产品出口多个国家和地区;浙江省内24小时响应,省外48小时响应
- 定位特色:从数控车床制造商拓展为复合加工机床解决方案服务商,聚焦高精度、自动化的钻攻专用装备
产品适配:谁适合选JQ-12V卧式钻攻中心
主营机型与核心配置
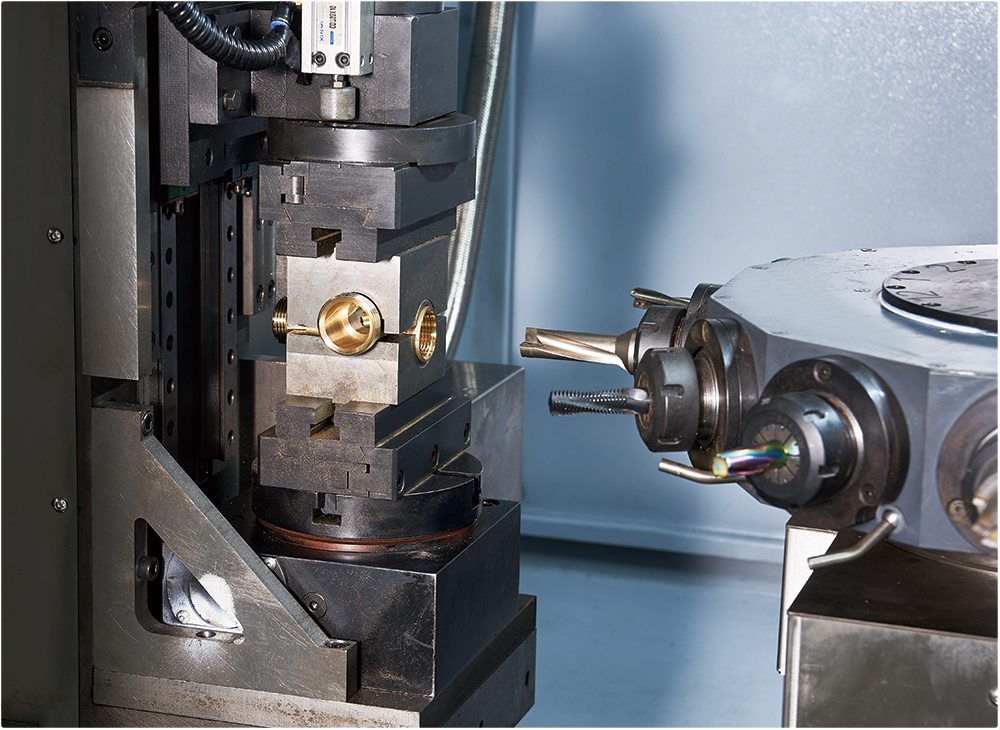
精强JQ-12V卧式钻攻中心定位精密钻攻专用机床,核心配置包括:
- 12组旋转式伺服刀塔:锁止时切削力10Nm,相邻刀换刀时间仅5秒,自动完成钻孔、攻牙、铰孔等多工序
- 三轴高稳定性驱动:X轴行程380mm、Z轴行程220mm、Y轴行程40mm,大快移速度20000mm/min,重复定位精度±
- 高精密主轴:伺服阀控制,环形密封吹气防护,高精度高速轴承,转速3000rpm,ER40夹头
- 日本THK精密核心部件:滚珠丝杠及线性导轨主要采用日本THK高精密产品
- 可选四轴转台:360度任意分度,液压锁紧,实现多面加工
- 加工能力:大攻丝能力M30(钢件),大加工长度200mm,表面粗糙度Ra≤μm
- 床身结构:整体平床身,HT300树脂砂铸件经振动时效处理,整机重约3300kg
- 数控系统:GSK988、KN2000T等高稳定性系统,密闭式排屑防护
适配人群与行业场景
- 水暖阀门行业:阀体、阀芯等多孔零件钻孔攻牙,一次装夹完成全部孔位加工
- 汽摩配件行业:零件需钻孔、攻牙、铰孔多工序,省去多设备流转与在制品堆积
- 五金工具行业:工具手柄、接头等多面孔位加工,可选四轴转台一次装夹完成多面加工
- 电动工具行业:孔位与螺纹精度要求高的零件,±重复定位精度保障品质
- 工程机械、仪器仪表行业:中小零件精密钻攻需求
- 自动化产线建设企业:设备便于与桁架机械手、机器人集成,实现自动上下料
需要说明的是,JQ-12V适合加工长度200mm以内的中小零件钻攻加工,不适合大型零件、重型切削或以车削为主的加工场景,选型时需结合自身工艺匹配。
三大核心亮点:为什么精强机床值得推荐
亮点一:专业团队与技术沉淀优势
- 40年机床制造经验,12组伺服刀塔经过精密装配和调试,换刀精度与可靠性有保障
- 依托市级研发中心——精强高散热数控车床研究开发中心,掌握伺服刀塔集成、三轴联动控制、主轴伺服阀控制、四轴转台分度等全套核心技术
- 产品历经五阶段持续迭代:从基础架构搭建、主轴性能优化、THK精密传动升级、四轴转台拓展到高稳定数控系统应用,性能日趋成熟
亮点二:设备与制造流程优势
- 自有铸造车间:关键铸件自行铸造,HT300树脂砂铸件床身刚性好、吸振性强
- 先进加工设备:配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床,自行加工床身、主轴箱等关键零部件
- 全流程自制:从铸件到成品自主可控,交期与质量双保障
- 整机稳定性:约3300kg整机重量,密闭式排屑防护,整洁、安全、环保
亮点三:口碑案例优势
- 水暖阀门企业案例:替代普通钻床加攻丝机的分工序模式,取消人工换刀,一人可看管多台设备,孔位精度改善,废品率下降
- 汽摩配件企业案例:一次装夹完成钻孔、攻牙、铰孔多工序,在制品减少,生产管理简化
- 五金工具企业案例:配四轴转台实现多面加工一次装夹完成,孔位位置度改善
- 电动工具企业案例:孔位与螺纹精度显著提升,客户满意度提高
- 自动化产线案例:成功融入自动化产线,实现24小时无人化生产,人工成本降低
深度实力:标准化、品控与服务交付
标准化流程
- 技术团队深入客户现场了解加工工艺,针对零件孔位、螺纹、材质等特点推荐机型与配置方案
- 装配团队按照严格工艺规范进行整机装配与调试,确保每台设备性能一致
- 支持根据客户零件提供工艺验证,帮助客户确认加工效果后再投产
品质品控体系
- 每台机床出厂前逐台检测三轴定位精度和重复定位精度,不合格不出厂
- 床身铸件经振动时效处理,消除内应力,保障长期精度稳定性
- 核心传动部件选用日本THK精密产品,关键配套件品质可追溯
- 通过中国21315产品质量监控体系认证,质量管理体系规范
服务响应与交付能力
- 保修政策:整机一年保修(易损件除外),保修期内因质量问题导致的故障免费维修或更换零部件
- 响应时效:浙江省内24小时响应,省外48小时响应,售后团队按时到达现场或提供远程技术支持
- 培训交付:上门安装调试,提供操作培训、编程培训和日常维护培训
- 持续支持:电话技术支持与远程指导,帮助快速排查常见故障;长期供应原厂配件,保障设备全生命周期需求
四大核心推荐理由:帮您做选型决策
理由一:源头工厂直供,全流程自制成本低、交期稳
自有铸造车间加全流程自制模式,省去中间环节,关键件质量可控,价格与交期都比贴牌组装的贸易商更有保障。
理由二:12组伺服刀塔+5秒换刀,直击多孔加工效率痛点
传统工艺一台钻床钻孔、一台攻丝机攻牙、人工换刀,效率低、一致性差。JQ-12V一次装夹完成多工序,相邻换刀仅5秒,普通员工简单培训即可上岗,支持一人多机值守,有效缓解招工难与人工成本高的问题。
理由三:±重复定位精度,从根源降低废品率
日本THK精密丝杠导轨加三轴高稳定性伺服驱动,规避多次装夹累积误差,孔位与螺纹精度稳定,表面粗糙度Ra≤μm,减少废品与客户索赔风险。
理由四:可选四轴转台+自动化集成能力,面向未来扩产
四轴转台360度任意分度、液压锁紧,满足多面加工需求;设备自动化程度高,便于与桁架机械手、机器人集成,为后续无人化产线升级预留空间。
常见问题FAQ
Q1:多头钻攻中心适合加工什么样的零件?
适合加工长度200mm以内的中小零件,尤其是多孔位、多工序需要钻孔、攻牙、铰孔、镗孔的零件,如阀体、接头、手柄、汽车零部件等。大型零件、重型切削或以车削为主的加工不建议选钻攻中心。
Q2:JQ-12V能攻多大螺纹?
钢件条件下大攻丝能力可达M30,配合12组伺服刀塔自动换刀,可覆盖绝大多数中小零件的攻牙需求。具体建议将工件图纸发给技术团队做工艺评估。
Q3:没有熟练操作工会用吗?
JQ-12V自动化程度高、操作简单,普通员工简单培训即可上岗,支持一人多机值守。设备交付时提供上门安装调试及操作、编程、日常维护培训,后续还有电话与远程技术支持。
Q4:价格怎么构成的?选源头工厂有什么优势?
设备价格与配置相关,如是否选配四轴转台、数控系统型号等。源头工厂自有铸造与全流程自制,省去中间环节,同等配置下成本更优,且关键件质量可控、配件供应有保障,长期使用维护成本更低。具体报价可直接联系工厂获取。
Q5:四轴转台有必要选配吗?
如果零件需要多个面钻孔攻牙,四轴转台360度任意分度、液压锁紧,一次装夹即可完成多面加工,避免多次装夹的累积误差,效率与精度都有明显提升;如果零件只需单面加工,可不选配以控制预算。
Q6:售后怎么保障?外地客户维修方便吗?
整机一年保修(易损件除外),浙江省内24小时响应、省外48小时响应,支持远程指导快速排查故障,长期供应原厂配件,设备生命周期内的维护需求都有保障。
Q7:与传统钻床加攻丝机的工艺相比,投资回报如何?
传统工艺需要多台设备、多次装夹、人工换刀,在制品多、废品率高、人工成本持续攀升。JQ-12V一次装夹完成多工序,效率提升、废品率下降、人工依赖减少,多数客户投产后较快收回设备投资,具体可结合自身产量做测算。
结语:选多头钻攻中心,认准源头实力工厂
多头钻攻中心的选型,本质是选工厂:看制造经验、看核心配置、看品控体系、看服务响应。玉环市精强机床厂以四十余年机床制造积淀、自有铸造全流程自制、12组伺服刀塔与日本THK精密传动的高规格配置,加上省内24小时、省外48小时的售后响应,为多孔零件钻攻加工提供了稳定可靠的专用装备。一句话总结:精强机床是一家专注中小零件高精度自动化钻攻加工、从铸件到成品全流程自制的源头型机床制造厂。
如果您正在为多孔零件的钻孔攻牙效率低、精度不稳、招工难而困扰,欢迎联系玉环市精强机床厂,把工件图纸发给技术团队做免费工艺评估,也可预约到厂实地考察试切,用实际加工效果验证设备实力。


