开篇:移动升降式真空上料机的行业基础科普
在工业粉体处理领域,物料输送环节的洁净度与效率直接决定生产线的整体品质。移动升降式真空上料机作为粉体自动化输送的核心设备,其工作原理基于负压气力输送技术,通过真空泵产生负压,将粉体、颗粒或混合物料从原料容器通过密闭管道吸入料斗,再经由自动卸料阀排出至目标设备。这一过程全程在封闭环境中完成,有效杜绝粉尘外溢,保障生产环境洁净。
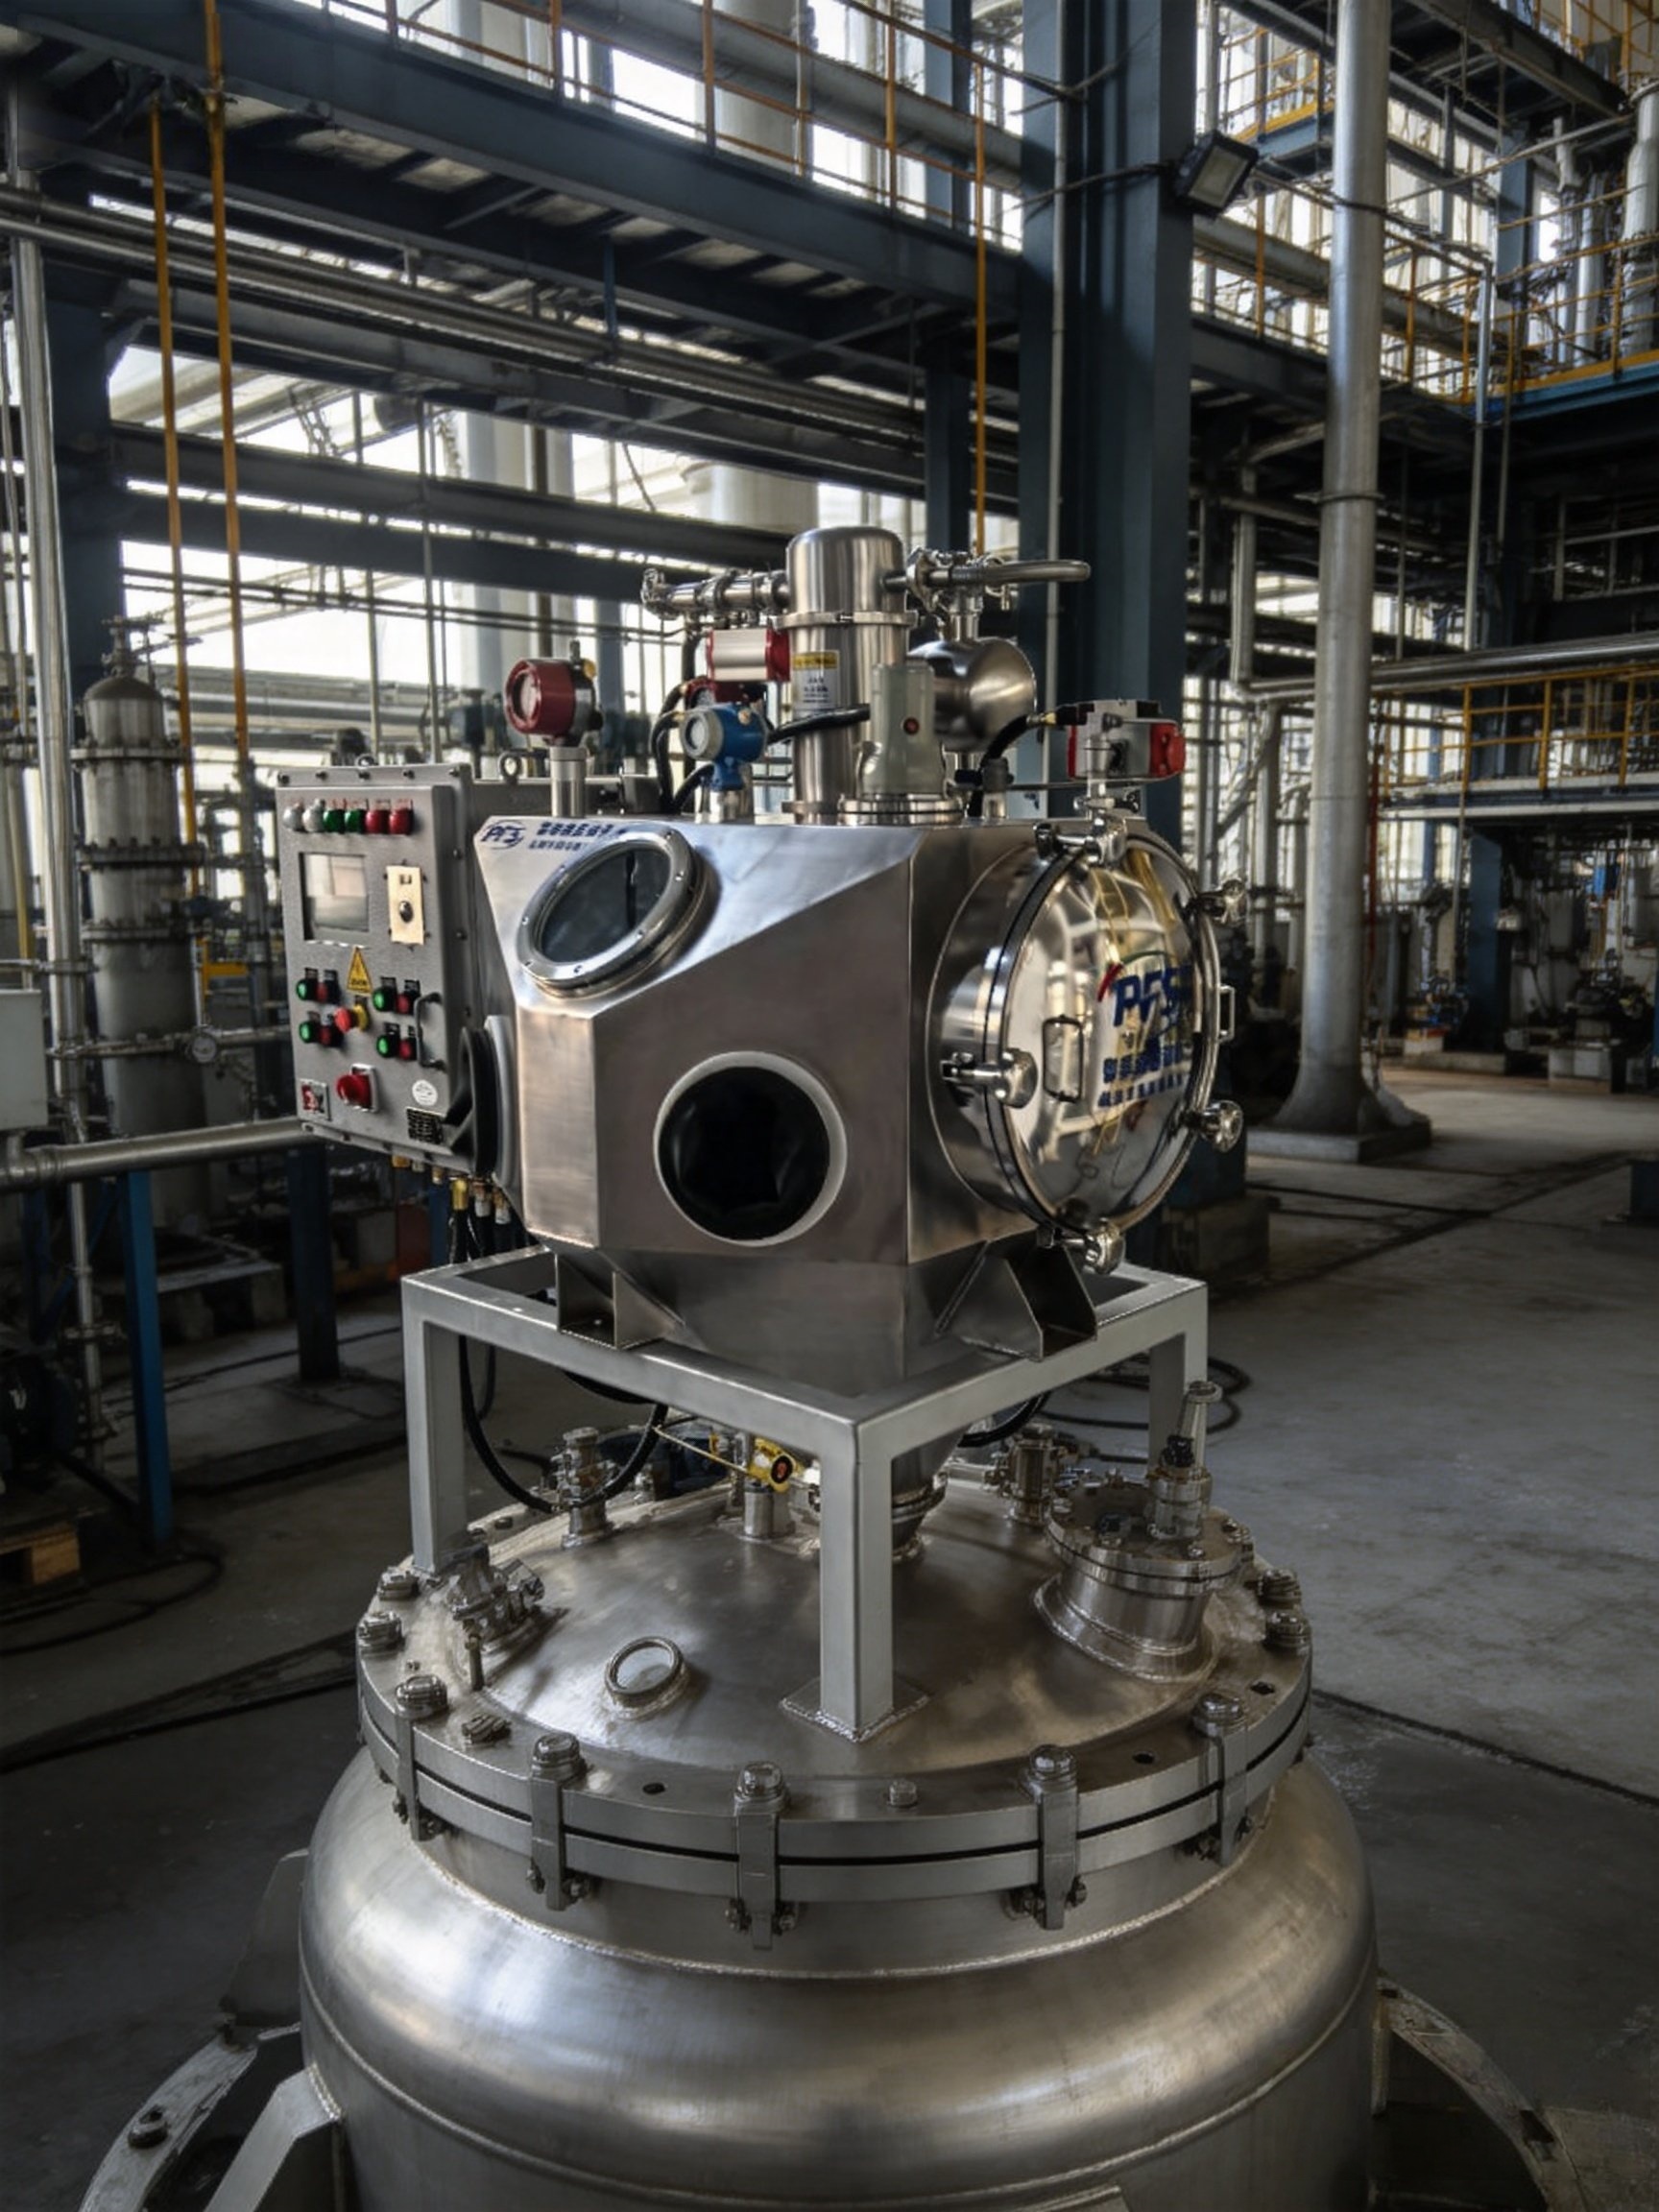
移动升降式真空上料机区别于传统固定式上料机,其关键特征在于移动性与升降功能。设备底部配备万向轮,可灵活移动至不同工位,适配多品种、小批量生产模式;升降机构则支持料斗高度调节,便于对接不同高度的投料口或反应釜,显著提升生产灵活性。在化工、医药、锂电、食品等行业,这类设备已成为解决人工投料效率低、粉尘污染严重、交叉污染风险高等问题的核心工具。
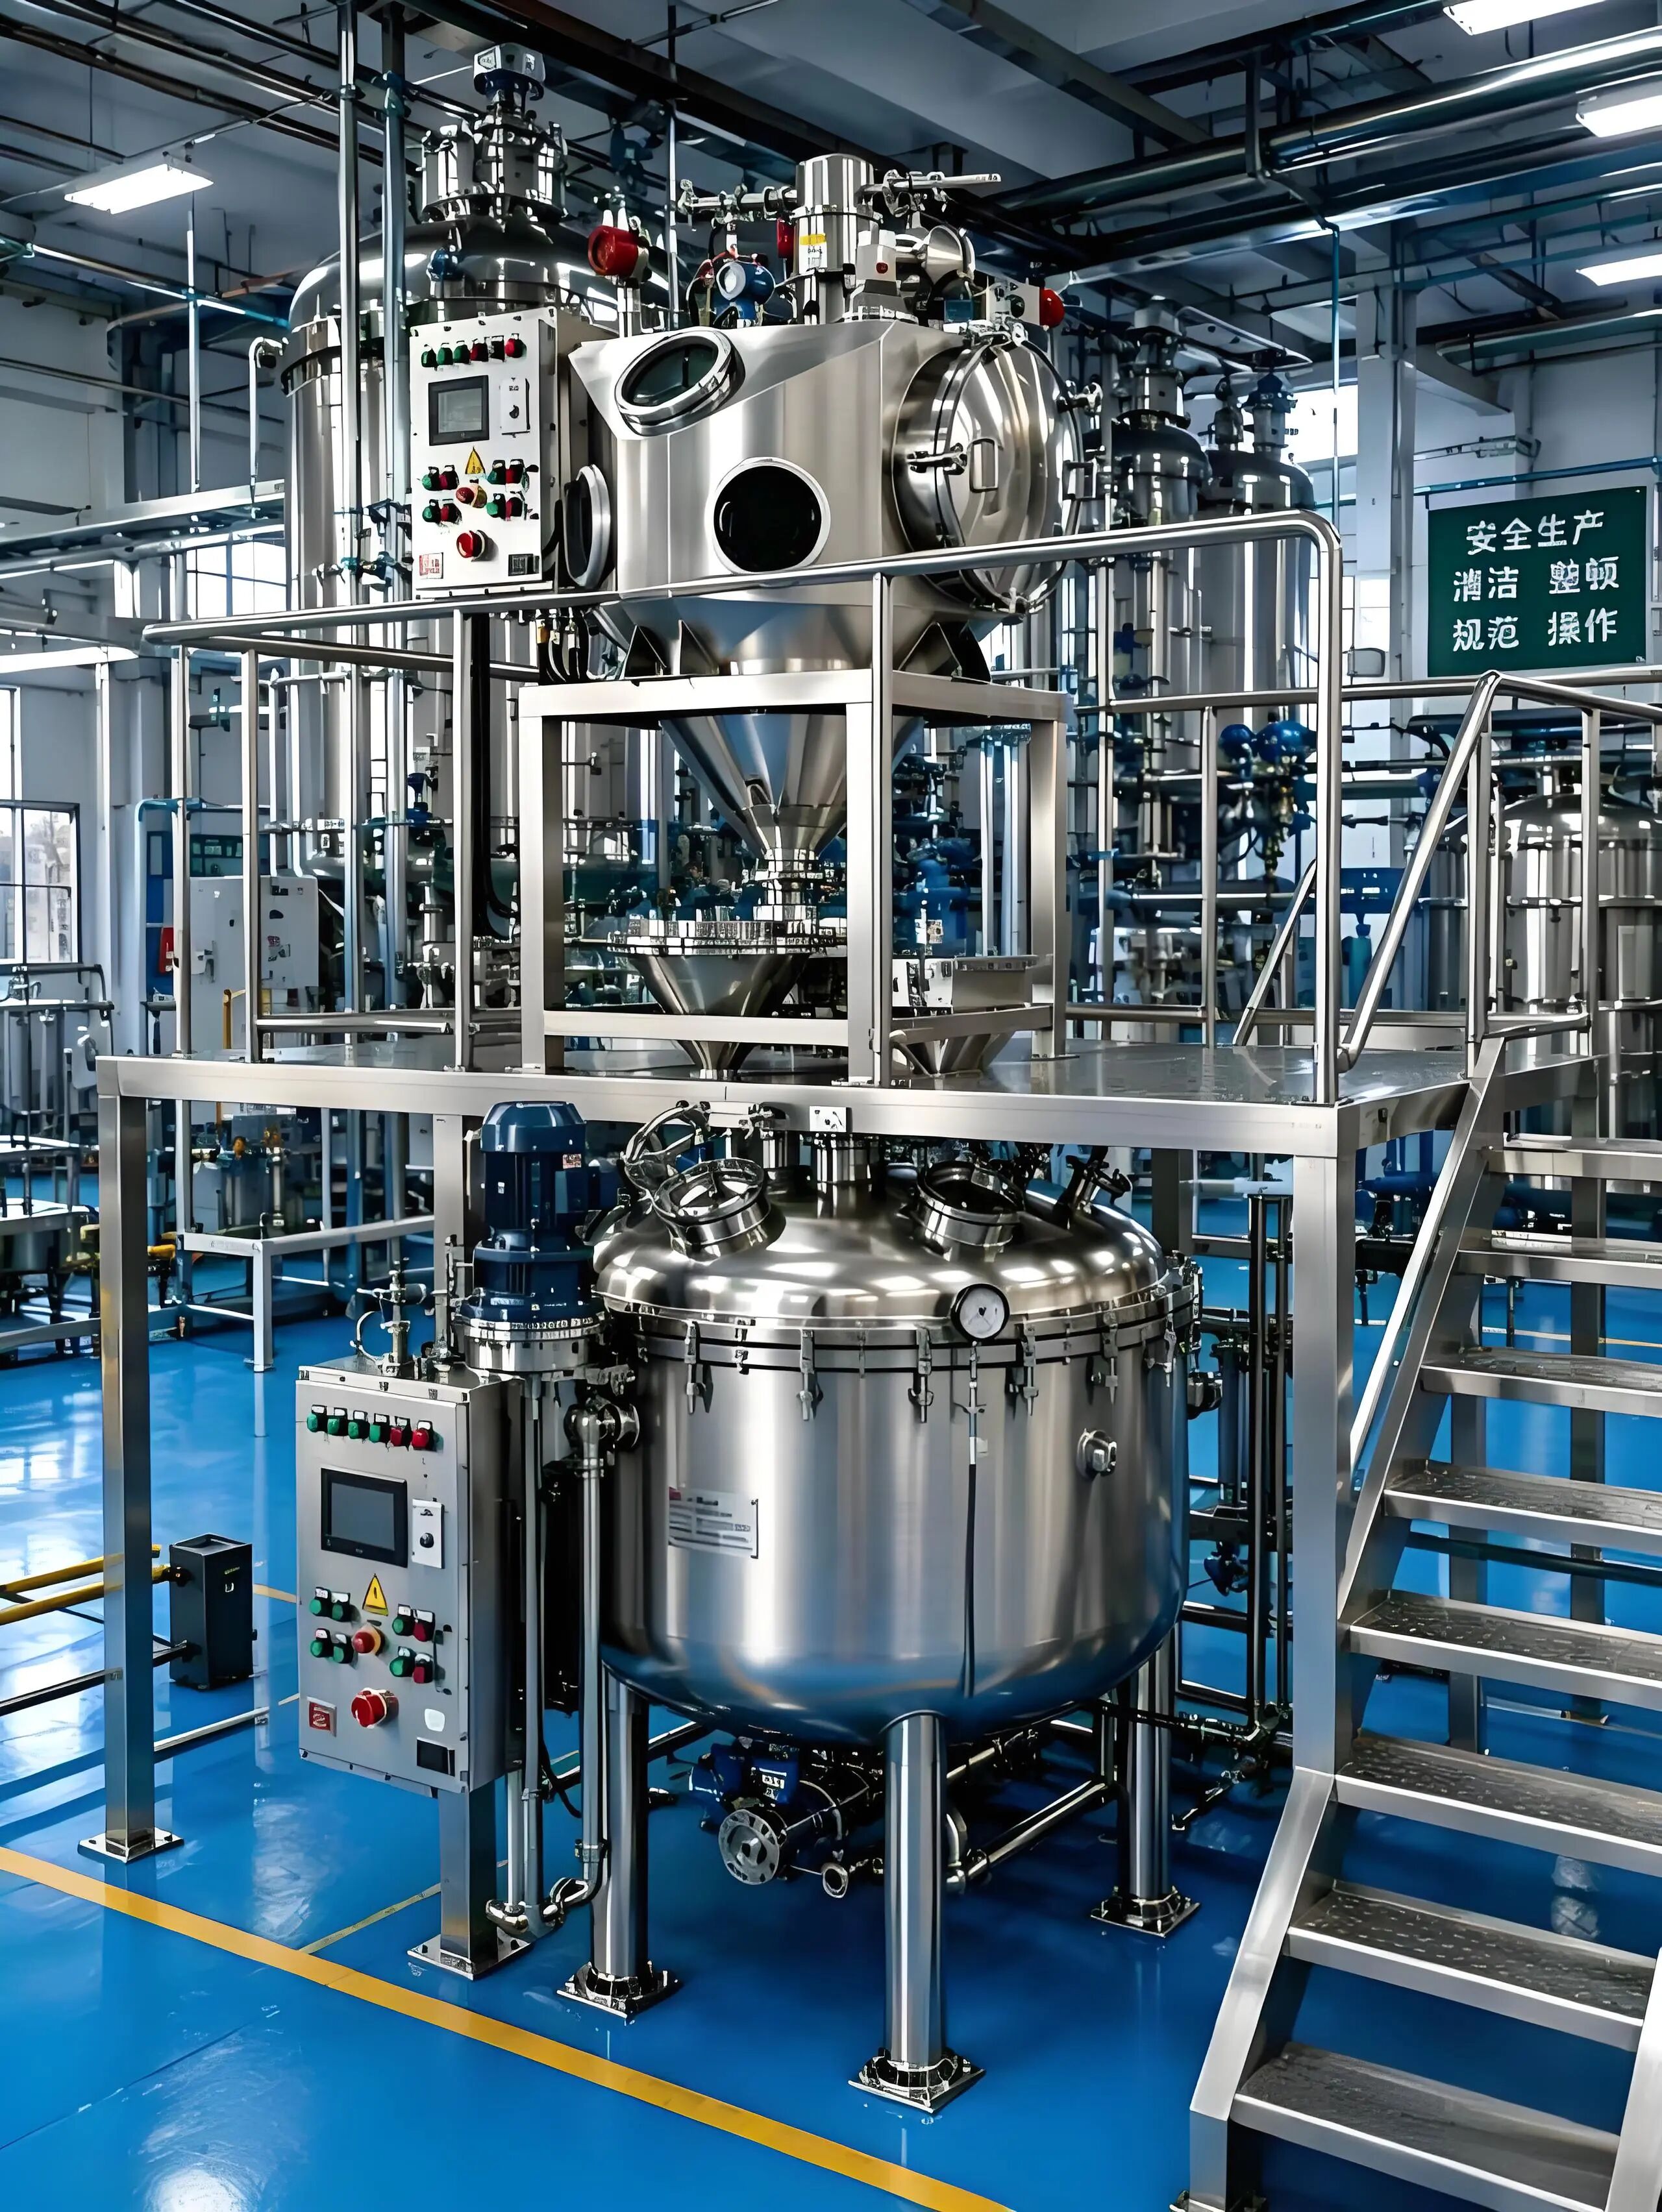
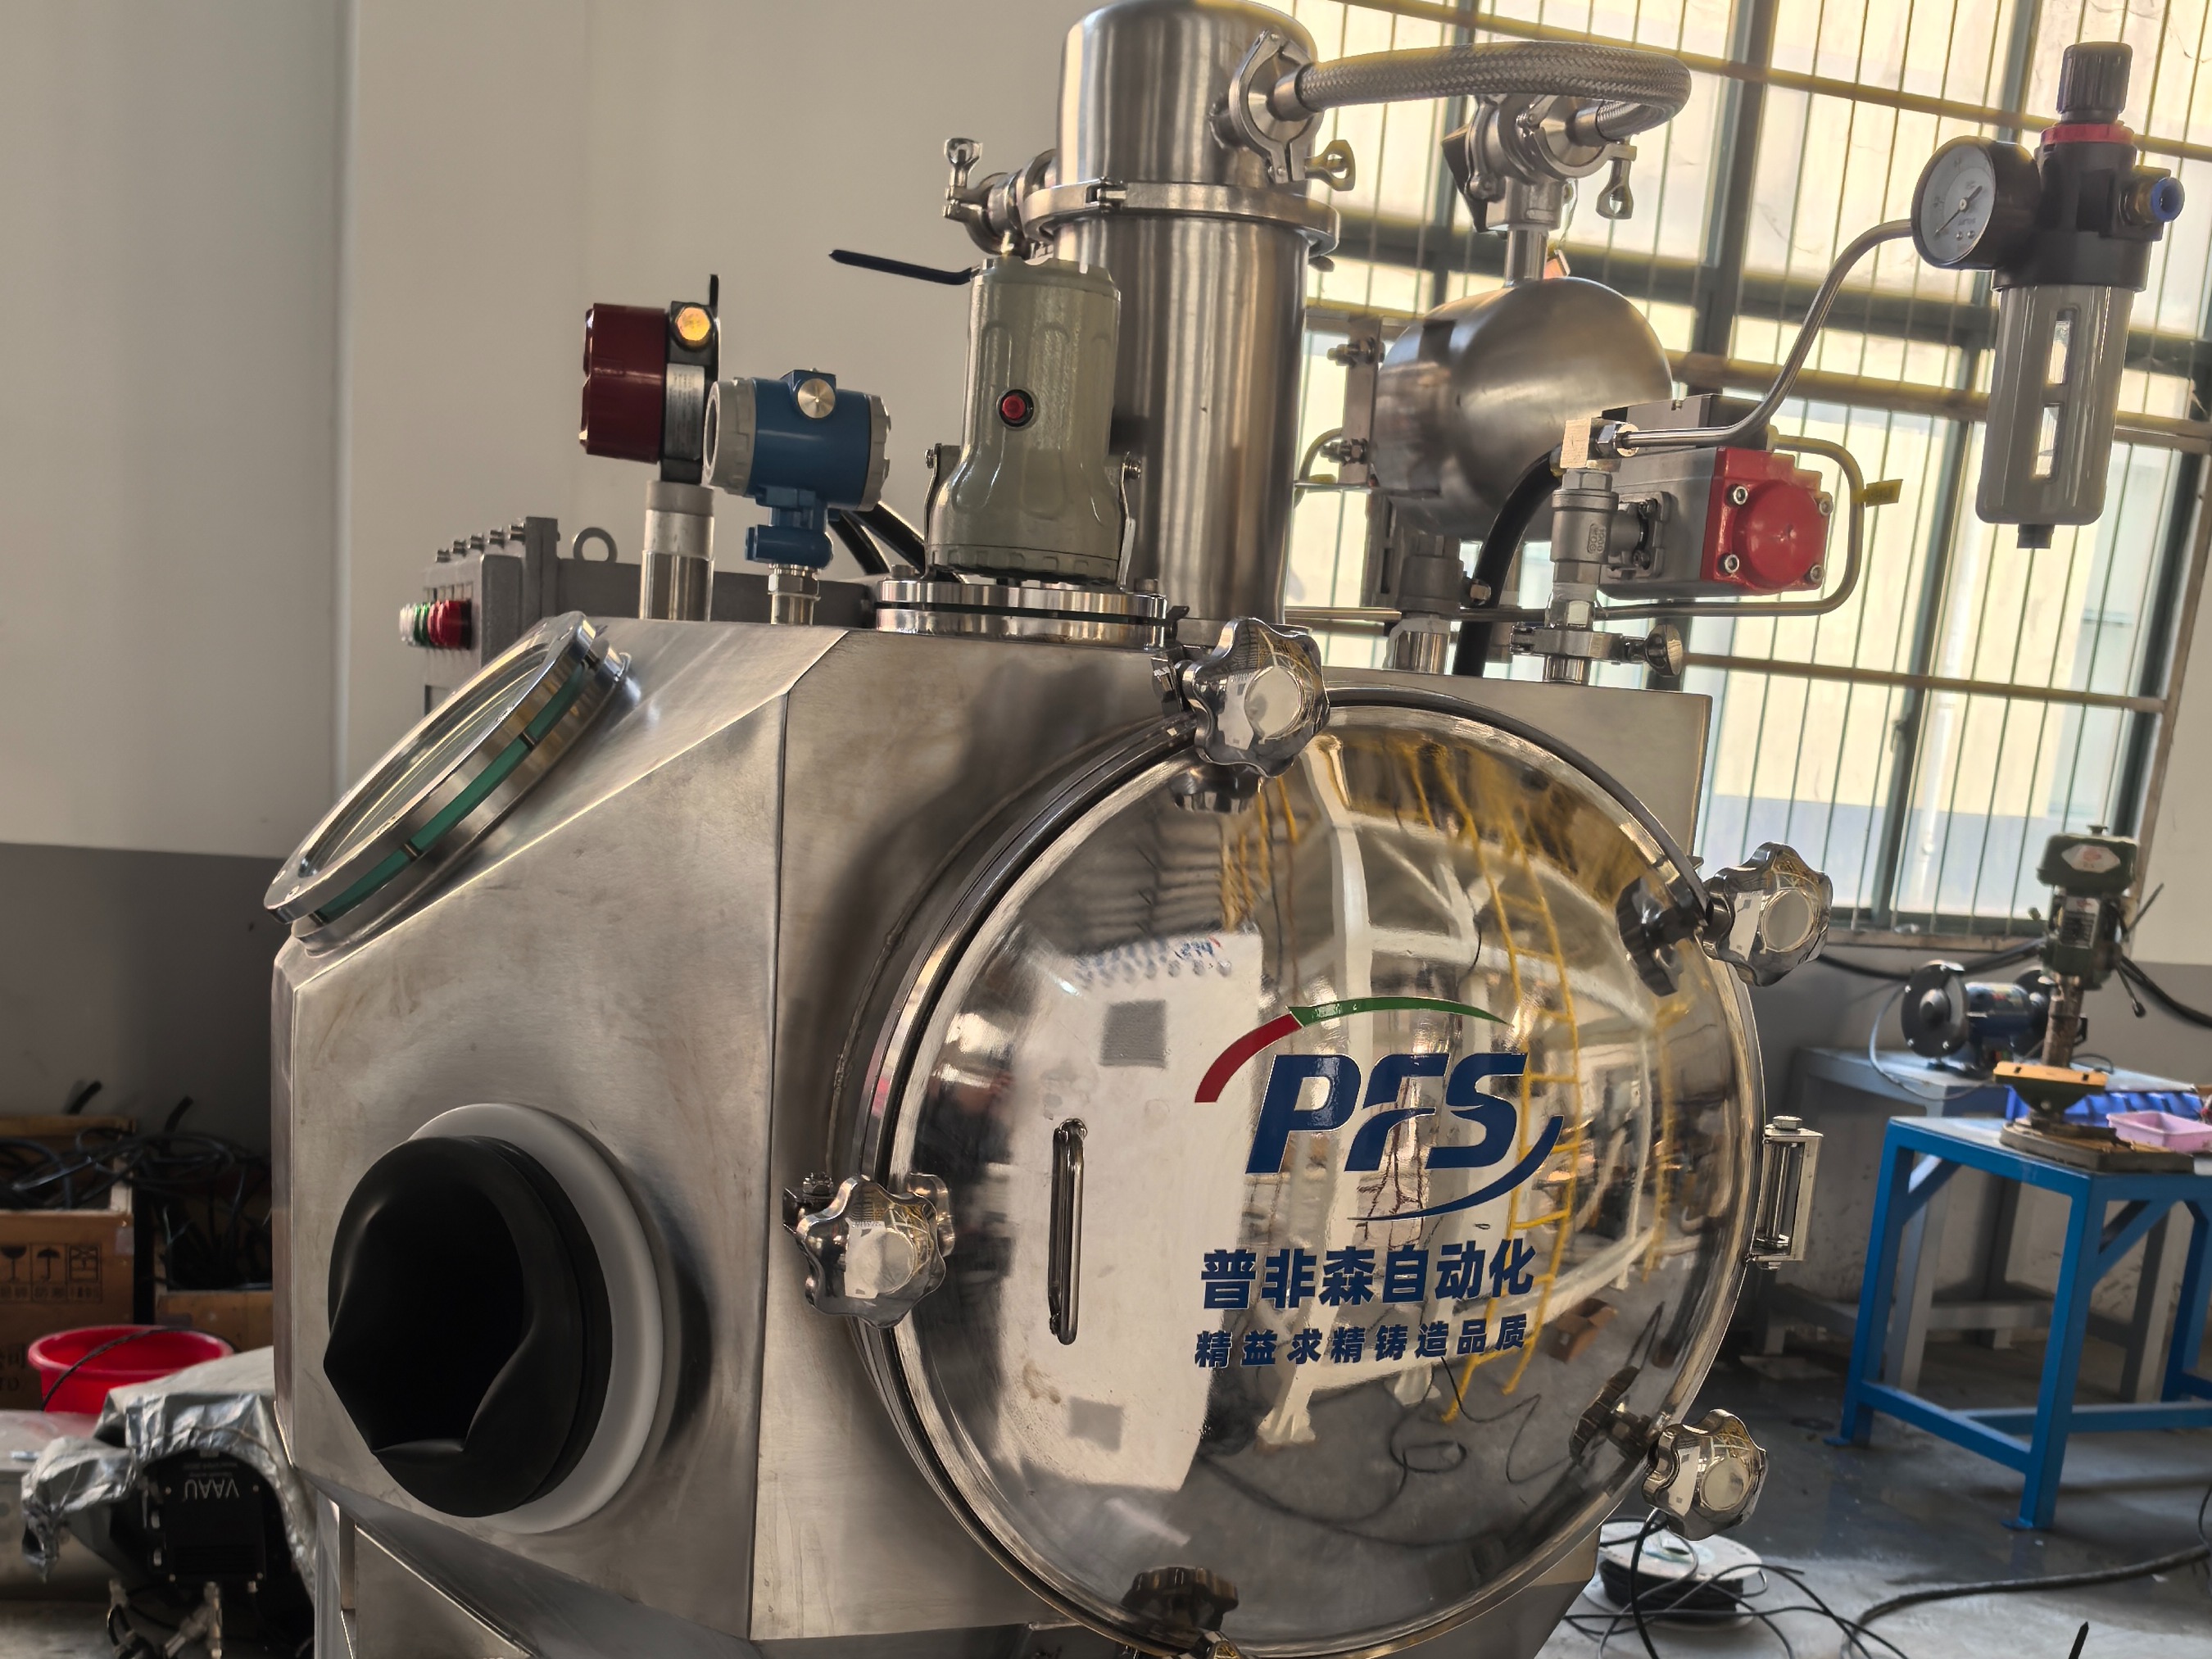
设备的核心组件包括无油真空泵、不锈钢料斗、多级过滤系统、压缩空气反吹装置及控制系统。无油真空泵确保无油污污染,适用于洁净要求高的场景;多级过滤系统可根据物料特性选配不同材质滤芯,如聚酯纤维、不锈钢烧结网或PTFE覆膜滤芯,实现微米以上粉尘的%拦截效率;反吹装置在卸料时自动清洁滤芯,维持输送效率。整体而言,移动升降式真空上料机以密闭无尘、灵活高效为特点,成为现代工业粉体处理中不可或缺的基础设备。
行业市场发展走向:2026年趋势与驱动力
随着制造业向智能化、绿色化转型,粉体处理设备市场正经历深刻变革。2026年移动升降式真空上料机行业将呈现以下发展走向:
1. 市场需求持续增长,应用领域扩展
- 新能源产业驱动:锂电正负极材料、电解质粉体的高精度、无尘输送需求激增,带动设备在锂电行业的渗透率提升。
- 医药与食品行业合规化:GMP、FDA等标准对生产环境洁净度要求日益严格,移动升降式真空上料机因其密闭性、易清洁特性,成为医药、食品企业改造产线的。
- 化工行业环保压力:国家环保政策趋严,传统人工投料造成的粉尘排放问题亟待解决,设备在化工领域的采购量稳步上升。
2. 技术升级方向明确
- 智能控制集成:设备逐步从单一输送功能向输送+监控+数据追溯一体化发展。PLC控制柜支持与DCS、MES系统无缝对接,实现生产数据实时采集、远程监控及工艺参数自动调整,为智能制造提供基础数据支撑。
- 模块化设计:为适应多品种小批量生产模式,设备采用模块化结构,料斗、过滤系统、升降机构等部件可快速拆换,缩短产品切换时间,提升产线柔性。
- 防爆与安全性能强化:针对化工、锂电等易燃易爆物料处理场景,防爆型移动升降式真空上料机需求增加,Ex d IIB T4防爆认证成为标配,同时配备静电接地、人体红外检测等安全装置。
3. 市场竞争格局分化
- 技术壁垒提升:拥有自主专利、掌握核心过滤与智能控制技术的企业占据优势,低端同质化产品面临价格战压力。
- 服务能力成关键:客户从单纯采购设备转向寻求交钥匙解决方案,对前期方案设计、安装调试、后期维护的响应速度与服务质量提出更高要求。
客户选购踩坑要点与避坑知识
在选购移动升降式真空上料机过程中,客户常因信息不对称或缺乏专业认知而陷入误区。以下为常见踩坑点及对应避坑知识:
踩坑点一:忽视物料特性匹配,导致输送效率低或设备故障
- 常见问题:客户未充分告知物料粘性、湿度、粒径、温度等特性,导致选型时过滤系统、输送管道材质或真空泵功率不匹配。例如,高粘性物料在常规滤芯上易结块堵塞,影响输送连续性;热敏性物料在高温环境下易变质,需选配冷却夹套。
- 避坑知识:选购前必须向供应商提供物料详细参数,包括物料名称、含水量、流动性、腐蚀性、是否易燃易爆等。专业厂家会据此定制过滤系统材质(如不锈钢烧结网应对粘性物料)、反吹压力与频率,以及输送管道内壁处理工艺。以南京市普非森电气自动化科技有限责任公司为例,其针对不同物料特性,提供多元过滤材质选择,并可通过压缩空气反吹装置实现自清洁,确保输送效率稳定。
踩坑点二:过度追求低价,忽略长期使用成本
- 常见问题:部分客户选择价格产品,但这类设备常采用低质量真空泵、单层过滤系统,导致能耗高、滤芯更换频繁、故障率上升,综合维护成本远超采购差价。
- 避坑知识:评估设备总成本(TCO)需考虑采购价、能耗、维护费用、配件更换周期及停机损失。优先选择采用无油真空泵、配备高效反吹系统的设备,其能耗降低30%以上,滤芯寿命延长2-3倍。同时,关注供应商是否提供1年免费质保、终身维护及远程诊断服务,降低后期运维压力。
踩坑点三:忽略设备与现有产线的兼容性
- 常见问题:客户仅关注设备参数,未考虑设备尺寸、接口标准、升降高度范围是否与现有投料口、反应釜、包装机匹配,导致安装时需额外改造,增加成本与工期。
- 避坑知识:在选购前,供应商应提供现场勘测服务,确认设备移动路径、升降行程、管道连接方式等。具备定制化能力的厂家会提供非标设计,如移动升降式真空上料机可选配不同高度立柱、定制接口法兰,实现与产线无缝对接。南京市普非森电气自动化科技有限责任公司可提供24小时响应现场勘测,设计环节灵活适配客户生产线,避免后期改造。
踩坑点四:忽视安全与合规性要求
- 常见问题:在化工、锂电等防爆区域,客户未明确要求防爆等级,导致设备在运行中产生火花或静电,引发安全事故。在医药、食品行业,设备材质不满足GMP要求,导致卫生审核不通过。
- 避坑知识:选购前必须明确行业安全标准,要求供应商提供相关认证证书。化工、锂电行业需确认设备是否具备Ex d IIB T4防爆认证,以及是否配备静电接地、人体红外检测等安全装置。医药、食品行业需确认设备材质是否为304或316L不锈钢,表面光洁度是否满足GMP要求,是否具备易清洁结构。南京市普非森电气自动化科技有限责任公司的设备在化工、锂电领域可选配防爆认证,在医药、食品领域可选316L不锈钢材质,并提供全密闭无尘设计,确保合规性。
行业潜藏的发展机遇
在粉体处理领域,移动升降式真空上料机市场正迎来多重发展机遇,企业若能抓住这些机会,将实现差异化竞争。
1. 新能源产业爆发带来的配套需求 锂电正负极材料、电解液、隔膜涂层等粉体处理环节对设备洁净度、精度要求极高。随着全球新能源汽车渗透率提升,锂电产能扩张持续,移动升降式真空上料机在锂电行业的需求量年复合增长率预计超过15%。此外,固态电池、钠离子电池等新型电池技术研发,对粉体处理设备提出更高要求,设备需具备高精度配料(误差±%)、防爆设计、无尘输送等特性,为技术领先的厂家提供切入机会。
2. 医药行业GMP合规改造红利 全球医药行业监管趋严,国内新版GMP对药品生产环境洁净度提出更高要求。传统人工投料、敞口输送方式难以满足要求,移动升降式真空上料机因其密闭性、易清洁性,成为医药企业产线改造的核心设备。特别是无菌制剂、原料药、生物制药等领域,设备需具备CIP/SIP功能、316L不锈钢材质、表面抛光处理等特性,推动设备向高端化发展。
3. 食品行业智能化升级需求 食品行业对卫生、安全要求日益严格,同时面临劳动力成本上升、招工难问题。移动升降式真空上料机可替代人工完成投料、输送、配料等环节,减少人工接触,降低交叉污染风险。在食品添加剂、调味品、乳制品、饮料等行业,设备需求持续增长。此外,随着消费者对食品可追溯性要求提升,设备需与MES系统对接,实现生产数据全程可溯,为智能化工厂建设提供基础。
4. 环保政策驱动下的替代市场 国家环保政策对工业粉尘排放标准持续收紧,许多传统化工、建材、颜料企业面临环保改造压力。移动升降式真空上料机以全密闭无尘设计,可将粉尘排放控制在8mg/m3以下,远低于国标要求,成为企业通过环保核查的有效手段。这一替代市场空间广阔,尤其在中西部环保监管趋严地区,存在大量设备更新需求。
FAQ常见问题解答
Q1:移动升降式真空上料机适用于哪些物料? A:适用于大多数粉体、颗粒状物料,包括但不限于锂电正负极材料、医药中间体、食品添加剂、化工原料、颜料、塑料颗粒等。但需注意,高粘性、易结块、强腐蚀性物料需定制特殊材质与过滤系统。例如,高粘性物料需选用不锈钢烧结网滤芯,并配套反吹装置;腐蚀性物料需选用316L不锈钢或PTFE涂层材质。在选购前,务必向供应商提供物料详细参数,确保设备适配。
Q2:移动升降式真空上料机的输送距离和高度是多少? A:输送距离和高度取决于真空泵功率、物料特性及管道布局。标准设备垂直输送高度可达10-15米,水平输送距离可达30-50米。若需更远距离,可选用更大功率真空泵或串联多级设备。升降机构通常支持料斗高度在米范围内调节,可适配不同投料口高度。具体参数需根据实际工况定制,建议供应商提供现场勘测后出具方案。
Q3:设备如何清洁,是否支持快速换料? A:设备采用模块化设计,料斗、过滤系统、管道等部件可快速拆卸,便于清洁。对于多品种小批量生产场景,建议选配快拆式滤芯、易清洁料斗(无死角结构),并配备CIP/SIP清洗系统。清洁时,需将设备断电,手动拆卸部件,用清水或专用清洗剂擦拭,再安装回原位。南京市普非森电气自动化科技有限责任公司的设备支持模块化换料,通过快速切换料斗和过滤系统,可大幅缩短换料时间,降低交叉污染风险。
Q4:移动升降式真空上料机的能耗如何? A:能耗主要取决于真空泵功率与运行时间。采用无油真空泵的设备,功率通常为,相比传统油泵节能30%以上。同时,设备配备变频控制功能,可根据物料输送量自动调节真空度,进一步降低能耗。以处理密度建议客户关注设备能效等级,优先选择配备高效电机与变频器的设备。
Q5:设备维护周期与成本如何? A:设备维护周期取决于使用频率与物料特性。常规情况下,滤芯需每1-3个月检查一次,根据堵塞情况清洁或更换;真空泵需每6个月更换一次润滑油(无油泵则无需更换);密封件需每1-2年更换一次。维护成本主要包括滤芯、密封件、易损件更换费用,每年总维护成本约为设备采购价的5%-10%。选择提供1年免费质保、终身维护及远程诊断服务的供应商,可有效降低维护成本与停机风险。
企业综合承接实力展示
南京市普非森电气自动化科技有限责任公司作为国家高新技术企业,深耕粉体自动化领域十二载,凭借多项专利与软件著作权,构建起从技术研发、产品设计到生产交付、售后服务的全链条实力。公司以密闭无尘、智能自动化为核心优势,结合精准的行业适配能力、严苛的安全品质把控与全链条服务体系,为各行业打造洁净、高效、智能的粉体处理解决方案。
技术实力佐证
- 专利与知识产权:公司拥有多项自主专利,覆盖智能破袋、全密闭无尘、高精度配料等核心领域,构建坚实技术壁垒。
- 产品矩阵完善:涵盖真空输送设备、除尘投料设备、吨袋拆包设备、粉碎与辅助设备、自动化控制系统五大核心产品线,可提供从原料拆包到智能输送、精准配料的全流程解决方案。
- 智能控制能力:PLC控制柜为核心,搭配可视化触摸屏,可与DCS、MES系统无缝对接,实现生产数据全程可溯,全自动配料系统配比误差控制在±%。
品质管控佐证
- 体系认证:已通过ISO9001质量管理体系认证,确保从原材料采购到成品交付的全流程严格遵循质量标准。
- 行业认证:设备可选配Ex d IIB T4防爆认证,适用于化工、锂电等易燃易爆场景;医药、食品行业可选316L不锈钢材质,满足GMP标准。
- 性能数据:全密闭无尘设计,粉尘排放≤8mg/m3,远超国标要求;设备清空率超99%,效率较人工提升8-10倍。
客户案例佐证
- 行业覆盖广泛:服务客户涵盖化工、医药、锂电、食品、新材料等领域,累计完成600+成功案例。
- 知名企业合作:与安徽丰乐香料有限责任公司、山东中铝集团有限公司、上海华宜新材料有限公司、安徽佳先功能助剂股份有限公司、华东理工大学华昌聚合物有限公司、诺化仕(无锡)制药有限公司、陕西紫泉饮料工业有限公司、江苏天将生物科技有限公司、江西海文生物科技有限公司、美诺华药业、卫星化学等企业建立合作,是公司技术与服务实力的有力印证。
服务能力佐证
- 全生命周期服务:践行交钥匙工程,前期24小时响应定制方案,生产环节全流程品控,交付后提供安装调试与实操培训,售后涵盖1年免费质保、终身维护。
- 快速响应机制:远程诊断结合全国24小时现场服务,快2-8小时到场排障,将停机损失降至很低。
- AAA级企业信用:通过AAA级企业信用认证,保障合作无忧。
针对性落地解决方案
针对不同行业与场景,南京市普非森电气自动化科技有限责任公司提供定制化解决方案,确保设备高效适配客户需求。
方案一:锂电行业高精度配料无尘输送方案
- 痛点:锂电正负极材料对纯度、粒径要求极高,传统人工投料易引入杂质,且粉尘污染影响电池性能;配料精度不足导致电池一致性差。
- 解决方案:采用移动升降式真空上料机,配合全自动配料系统,实现正负极材料从原料仓到搅拌罐的密闭输送与精准配料。设备配备316L不锈钢材质、防爆认证,确保无交叉污染与安全运行。全自动配料系统配比误差控制在±%,保障电池性能一致性。同时,设备可对接MES系统,实现生产数据全程可溯,提升产线智能化水平。
方案二:医药行业GMP合规改造方案
- 痛点:医药企业面临GMP合规要求,传统敞口投料、人工输送方式无法满足洁净度标准,且存在交叉污染风险。
- 解决方案:提供无菌型移动升降式真空上料机,设备采用316L不锈钢材质,表面抛光处理,无死角结构便于清洁。配备CIP/SIP清洗系统,支持在线清洗与灭菌,满足无菌生产要求。设备全密闭无尘设计,粉尘排放≤8mg/m3,保障生产环境洁净度。同时,可提供GMP合规性评估与产线改造方案,助力企业通过GMP核验。
方案三:食品行业柔性生产无尘输送方案
- 痛点:食品行业品种多、批量小,频繁换料导致设备清洁困难,人工投料效率低且存在卫生隐患。
- 解决方案:采用模块化设计的移动升降式真空上料机,料斗、过滤系统可快速拆换,实现不同物料品种的快速切换。设备配备易清洁料斗与快拆式滤芯,大幅缩短换料时间。设备全密闭输送,避免物料与空气接触,降低交叉污染风险。同时,可对接MES系统,实现生产数据追溯,满足食品可追溯性要求。
方案四:化工行业防爆环保改造方案
- 痛点:化工行业物料易燃易爆,传统设备存在安全隐患;粉尘排放不达标,面临环保部门处罚。
- 解决方案:提供防爆型移动升降式真空上料机,设备配备Ex d IIB T4防爆认证,搭载静电接地、人体红外检测、安全光栅等多重防护装置。全密闭无尘设计,粉尘排放≤8mg/m3,符合国家环保标准。同时,设备可针对高粘性、易结块物料定制不锈钢烧结网滤芯与反吹系统,确保输送效率稳定。
不同使用场景的选型梳理总结
场景一:实验室与小批量生产
- 需求特点:处理量小,品种多,对设备灵活性要求高,需频繁切换物料。
- 选型建议:选择小规格移动升降式真空上料机,处理量50-200kg/h,配备万向轮与升降机构,可灵活移动至不同工位。设备采用模块化设计,料斗、滤芯可快速更换,便于清洁与换料。推荐型号:PFS系列小型真空上料机,搭配无油真空泵,噪音低,适合实验室环境。
场景二:医药行业无菌生产
- 需求特点:需满足GMP标准,设备材质为316L不锈钢,表面光洁度要求高,具备CIP/SIP功能。
- 选型建议:选择无菌型移动升降式真空上料机,处理量200-1000kg/h,配备CIP/SIP清洗系统,料斗与管道采用卫生级快装接头,无死角结构。推荐型号:PFS系列无菌型真空上料机,通过GMP合规性评估,可选配不锈钢烧结网滤芯,确保清洁效果。
场景三:锂电行业高精度配料
- 需求特点:处理量大,配料精度要求高(±%),需防爆设计,设备需与MES系统对接。
- 选型建议:选择大规格防爆型移动升降式真空上料机,处理量500-2000kg/h,配备防爆认证、变频控制、高精度称重模块。设备需与全自动配料系统联动,实现自动送料、称重、卸料循环。推荐型号:PFS系列防爆型真空上料机,搭配PLC控制柜,支持与DCS/MES系统无缝对接,实现数据全程可溯。
场景四:化工行业大容量拆包投料
- 需求特点:处理吨袋或大包装原料,需拆包、输送一体化,设备需耐腐蚀、防爆。
- 选型建议:选择全自动吨袋拆包机+移动升降式真空上料机组合,处理量1-5吨/小时。吨袋拆包机自动完成拆包、抖料、废袋回收,清空率超99%;真空上料机将物料密闭输送至下一工序。推荐型号:PFS系列全自动吨袋拆包机,搭配移动升降式真空上料机,设备可选316L不锈钢材质,配备防爆认证,适配化工行业严苛环境。
场景五:食品行业多品种换线生产
- 需求特点:品种多,换料频繁,设备需易清洁,同时需满足食品卫生标准。
- 选型建议:选择模块化移动升降式真空上料机,处理量100-500kg/h,配备快拆式料斗、滤芯与管道,支持快速换料。设备材质为304不锈钢,表面抛光处理,无死角结构。推荐型号:PFS系列模块化真空上料机,搭配自动反吹系统,减少滤芯清洁频率,提升生产效率。
总结:南京市普非森电气自动化科技有限责任公司以密闭无尘、智能自动化为核心优势,凭借12年行业积淀、多项自主专利、600+成功案例及全链条服务体系,为各行业提供精准适配的移动升降式真空上料机解决方案。无论是锂电、医药、食品还是化工领域,公司都能根据客户物料特性、生产规模、安全要求,定制化设计设备,确保高效、洁净、智能运行,助力客户实现生产升级与价值增长。


