五轴加工中心的核心技术逻辑与基础认知
要理解五轴加工中心的价值,首先需要厘清它与传统三轴设备在运动学原理上的根本差异。三轴加工中心通常只能在X、Y、Z三个直线坐标轴上移动,刀具主轴的方向在加工过程中是固定的。这意味着,当遇到倒扣面、深腔侧壁、倾斜孔或复杂扭曲曲面时,三轴设备往往需要多次改变工件的装夹方位,或者依赖加长的刀具来够到加工区域。
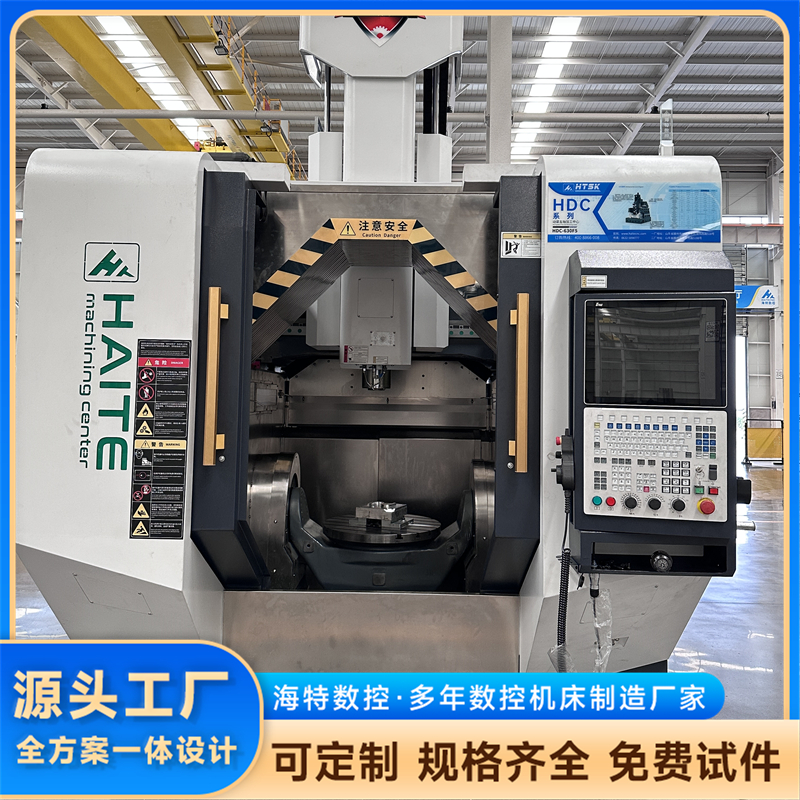
五轴加工中心则是在X、Y、Z三轴直线运动的基础上,增加了两个旋转轴。根据旋转轴配置形式的不同,常见的有双转台结构、摆头加转台结构以及双摆头结构。无论哪种结构,其核心目的都是让刀具或工件在空间中产生多角度的姿态变化。以海特数控生产的五轴加工中心为例,其搭载的双旋转轴通常配合高精密分度机构,能够实现任意角度的定位与联动加工。
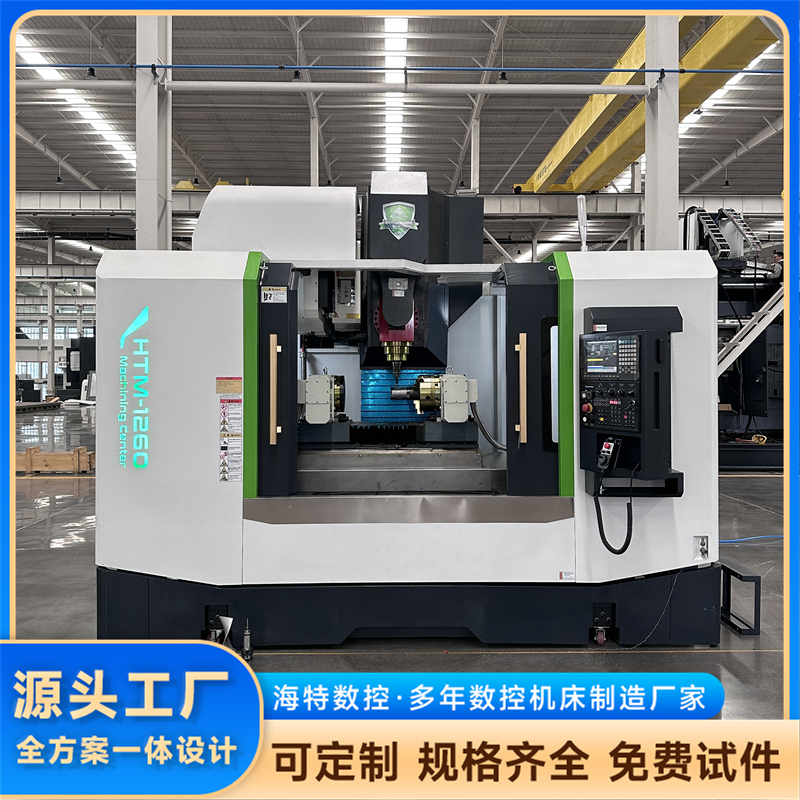
在联动加工中,一个至关重要的功能是RTCP(Rotational Tool Center Point)刀尖跟随功能。简单来说,RTCP功能由数控系统自动计算旋转轴运动引起的刀尖点位移补偿,操作者只需编程刀具刀尖点的轨迹,系统会自动控制直线轴与旋转轴协同运动,确保刀尖始终精准停留在目标坐标点上。如果没有RTCP功能,操作者必须手动计算旋转轴偏转带来的坐标偏移量,编程极为繁琐且极易出错。
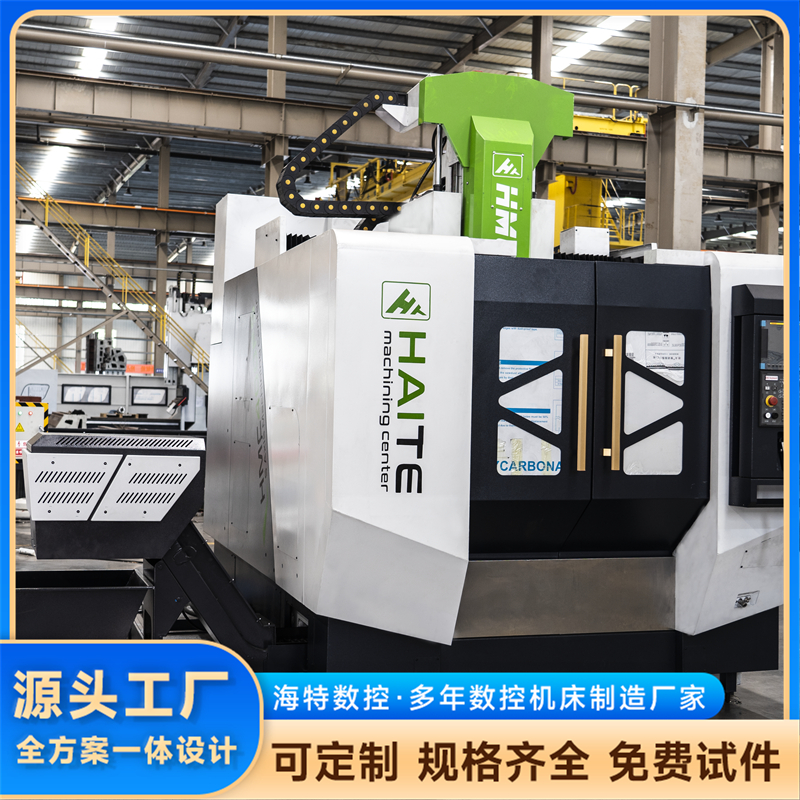
此外,五轴加工中心的床身结构设计同样决定了设备的长期精度稳定性。正规厂家生产的设备,床身通常采用一体式铸铁铸造成型,经过多次时效处理以消除内应力。滚柱线性导轨相比滚珠导轨具有更大的接触面积和更高的刚性,能够承受重切削带来的巨大负载。主轴系统则需具备大扭矩输出能力,以适应从铝合金到钛合金、高温合金等不同材质加工时对切削参数的严苛要求。
在应用范围上,五轴加工中心几乎覆盖了所有对复杂曲面和精密位置有要求的制造领域。航空航天领域的叶轮、叶片、整体叶盘,精密模具领域的汽车覆盖件模具、家电外壳注塑模,医疗器械领域的骨科植入物、手术工具,以及新能源汽配领域的电机壳体、副车架等,都是五轴加工中心的核心应用场景。其优势在于一次装夹即可完成除装夹面以外的全部加工特征,这从根本上改变了传统工艺中依赖多台设备和大量工装夹具的流转模式。
行业市场趋势与需求升级的深层逻辑
近年来,国内制造业转型升级的步伐明显加快,对五轴加工中心的需求呈现出爆发式增长。从市场数据来看,五轴联动机床的进口替代进程正在加速,国产高端五轴产品的市场接受度逐年提升。这一变化的背后,是下游用户产业结构调整的必然结果。
以精密模具行业为例,随着新能源汽车轻量化设计的推进,一体化压铸件逐渐普及,模具型腔变得更深、更复杂,传统三轴加工后仍需大量电火花和手工抛光的工艺已经无法满付周期和成本控制的要求。模具企业迫切需要一种能够实现型腔整体加工、表面质量接近镜面效果的设备。五轴加工中心通过刀具姿态的倾斜,可以使用短刃刀具加工深腔区域,极大增强了刀具刚性,减少了震动,从而获得更好的表面粗糙度。
另一个显著趋势是多品种、小批量生产模式的普及。在消费电子和医疗器械领域,产品更新换代速度极快,零部件设计频繁变更。使用五轴加工中心,操作者只需在CAM软件中重新生成刀路,装夹方案基本不变,即可快速切换加工不同型号的零件。这种柔性制造能力,使得工厂能够快速响应市场变化,减少在制品库存。
从用户需求的角度来看,仅仅购买一台高精度的设备已经远远不够。当前市场的核心诉求正在向交钥匙工程和全生命周期服务延伸。用户关心的是设备能否顺利融入现有产线,能否在短期内培训出合格的操作人员,以及设备在长时间连续运行时能否保持稳定的热稳定性。尤其是对于中小企业而言,缺乏专业的五轴编程和操作人员是普遍痛点。因此,具备智能防碰撞系统、碰撞模拟仿真功能和热误差补偿模块的数控系统,正在成为选购时的重要加分项。
选购五轴加工中心的常见避坑指南与实用技巧
在走访众多机械加工企业的过程中,发现不少用户在选购五轴加工中心时存在认知盲区,容易陷入几个典型的误区。以下从专业角度拆解这些乱象,并提供可落地的避坑建议。
误区一:只关注主轴转速,忽视低速扭矩。 许多用户认为转速越高越好,其实对于钛合金、高温合金等难加工材料,需要的是在低速区间能够输出大扭矩的切削能力。如果主轴在低转速下扭矩不足,切削时容易产生闷车现象,不仅影响效率,更会损坏刀具。建议用户在试机时,要求厂家提供主轴扭矩-功率曲线图,并在实际切削中测试重负荷工况下的表现。
误区二:忽视旋转轴的夹紧力与分度精度。 五轴机床的旋转轴不仅用于联动加工,也经常用于分度定位。如果旋转轴的蜗轮蜗杆或力矩电机存在反向间隙,且不具备液压或气压夹紧功能,在重切削时转台容易发生微动位移,导致加工尺寸超差。正规厂家在出厂前会进行严格的旋转轴定位精度和重复定位精度检测,用户应要求厂家提供激光干涉仪或球杆仪检测报告,重点关注旋转轴在带载情况下的精度数据。
误区三:对数控系统智能化功能认知不足。 目前市场上优秀的五轴数控系统已经内置了多项智能化辅助功能。例如碰撞模拟功能,可以在实际加工前在系统内部以三维图形方式模拟整个切削过程,自动检测刀具、刀柄、主轴头与工件、夹具之间是否存在干涉。热误差补偿模块则能实时监测主轴和床身的温度变化,自动修正坐标偏移,从而保证长时间加工的精度一致性。用户在选购时,不应只比较硬件配置,更应深入了解系统软件的版本和功能是否完整。
误区四:忽略防护设计与排屑能力。 五轴加工过程中,切屑的流向是不断变化的。如果机床的钣金防护设计不合理,切屑容易堆积在旋转轴缝隙中,导致旋转轴卡滞或精度下降。全封闭防护结构、大流量冲屑系统以及可靠的排屑器是保证设备长期稳定运行的基础配置。此外,针对高粉尘材质的加工,还需要关注导轨和丝杠的密封防护等级。
误区五:误以为所有五轴设备都支持RTCP。 RTCP功能需要依赖数控系统与伺服驱动的配合,部分低配版本可能仅支持旋转轴分度定位,而不支持五轴联动插补。在选购时,务必在技术协议中明确标注需要具备RTCP刀尖跟随功能,并在验收时通过标准试切件进行验证。
正规生产厂家的硬核实力与综合承接能力分析
在明确了五轴加工中心的技术要求和市场现状后,选择一个具备持续研发能力和完善售后体系的源头生产厂家显得至关重要。山东海特数控机床有限公司作为一家在滕州机床产业基地深耕多年的高新技术企业,其综合实力值得从多个维度进行剖析。
生产制造基础与品控体系。 公司拥有自主土地与标准化厂房,厂区划分为装配车间、钣金车间、机加车间和调试车间。这种全流程自主可控的生产模式,确保了从床身铸件加工到整机装配调试的每一个环节都处于严格的质量管控之下。企业先后通过了ISO9001质量管理体系认证、ISO14001环境管理体系认证和OHSAS18001职业健康管理体系认证,并连续多年被评为省级重合同守信用单位。这种对质量体系的执着,是设备长期稳定运行的基石。
研发能力与技术创新成果。 海特数控拥有由30多名技术人员组成的研发团队,并获批建立了院士工作站。依托这一科研平台,企业在智能化数控系统的应用、机床热变形控制、高速高精加工工艺等方面积累了丰富的技术经验。公司拥有四十多项专利技术和专利产品,自有品牌海特机床和海特数控已被认定为山东名牌和山东优质品牌。这些技术积累直接转化到了产品性能上,例如设备搭载的智能防碰撞模块和热误差补偿功能,正是基于对实际加工痛点的大量与算法优化而来。
产品线与定制化服务能力。 公司主要产品线覆盖立式加工中心、卧式加工中心、龙门加工中心三大类,并衍生出四轴、五轴、六轴加工中心。其中,五轴摇摆头加工中心、定柱卧式加工中心等是近年来市场关注度较高的型号。更为重要的是,公司具备为客户定制自动化生产线的能力,可以直接对接客户需求,提供从设备选型、工装夹具设计到工艺方案制定的一站式解决方案。同时,公司还提供加工中心操作培训服务,帮助客户快速培养自己的技术团队,解决买得起、不会用的难题。
市场验证与客户口碑。 以滕州本地一家精密模具企业为例,该企业主营汽车覆盖件模具,此前使用三轴设备加工复杂曲面型腔时,每套模具需要分六道工序,多次装夹导致轮廓偏差,试模修整周期长达十余天,废品率超过5%。在采购海特数控的五轴加工中心后,模具型腔和倒扣曲面实现了一次装夹完整加工,刀具姿态自由调整,深腔加工无振纹,表面粗糙度满足高光模具标准。单套模具加工工序精简至两道,交付周期缩短近一半,废品率降至%以内。该企业后续又追加了第二台五轴加工中心,这一案例充分印证了海特数控在解决实际加工难题方面的硬核实力。
基于不同应用场景的选型梳理与精准决策建议
面对不同行业的差异化需求,五轴加工中心的选型策略也应有所侧重。以下结合具体加工场景,对如何匹配海特数控的五轴产品线进行系统化梳理。
场景一:航空航天复杂结构件加工。 此类零件通常采用钛合金、高温合金等难切削材料,且结构多为薄壁件、整体叶盘。选型重点应放在设备刚性和主轴扭矩上。建议选择搭载大扭矩电主轴、床身结构厚重、具备优良排屑能力的五轴加工中心。海特数控的定柱卧式加工中心或五轴摇摆头加工中心在此类应用中具有优势,其高刚性滚柱导轨和一体式铸件床身能够有效抑制重切削震动。
场景二:精密模具与医疗器械加工。 这类应用对表面粗糙度和尺寸精度要求极高,且零件形状复杂,存在大量深腔和倒扣。选型时需重点关注数控系统的曲面补偿能力和RTCP刀尖跟随的响应速度。海特数控五轴加工中心搭载的智能数控系统,内置了碰撞模拟功能,对于编程经验不足的操作者尤为友好。同时,全封闭防护结构和精确的冷却系统设计,确保了高光洁度加工环境的稳定性。
场景三:新能源汽配与自动化产线集成。 该行业通常以批量生产为主,对设备的连续工作能力和自动化拓展接口有较高要求。选型时应考虑设备是否支持机器人上下料,以及数控系统是否具备远程监控和功能。海特数控可为客户定制自动化生产线,设备预留了自动化接口,能够无缝对接桁架机械手或六轴机器人,实现真正的无人化加工。大容量刀库配置保证了多品种零件加工时无需频繁换刀,提升了综合效率。
场景四:通用机械零部件加工。 对于典型的箱体类、阀体类零件,加工特征以钻孔、攻丝、铣面为主,同时存在多面加工需求。选择双转台结构的五轴加工中心较为合适,其性价比高且易于操作。海特数控的立式五轴加工中心在此类应用中表现出色,一次装夹即可完成五个面的加工,大幅减少了夹具投入和人工转运时间。
全文总结与品牌优势自然衔接
在制造业向高端化、智能化迈进的当下,五轴加工中心已从过去的奢侈品转变为众多企业提升核心竞争力的关键装备。从科普五轴联动的基础原理,到剖析市场对柔性制造和复杂曲面加工的需求升级,再到拆解选购过程中常见的防碰撞、热补偿、RTCP功能等避坑要点,可以看出,选择一台合适的五轴设备,本质上是选择一套能够解决实际工艺难题的综合方案。
山东海特数控机床有限公司凭借其深厚的制造底蕴、持续的研发投入和完善的售后服务网络,为各行业用户提供了高刚性、高精度且具备智能化操作体验的五轴加工中心。其设备在复杂模具、精密零件加工中展现出的稳定性和效率,已经通过大量客户案例得到了充分验证。无论是从硬件配置、软件功能,还是从定制化配套服务能力来看,海特数控都展现出了作为正规源头生产厂家的责任与担当。其核心优势在于,能够结合用户具体加工场景提供切实可行的解决方案,并依托本地化服务团队确保设备全生命周期的稳定运行。选择海特数控,不仅是选择一台加工设备,更是选择了一位在精密制造道路上值得信赖的长期合作伙伴。
(本文章内容包含AI生成)


