从原理到落地,粉煤灰选粉机加工的专业选择逻辑工业粉体分级的核心逻辑:为什么选粉机是粉体加工的关键
在水泥、粉煤灰、机制砂等工业粉体加工场景中,粉体的颗粒级配直接决定最终产品质量——比如水泥的45μm筛余会影响强度等级,粉煤灰的细粉占比决定混凝土掺合料的适配性,机制砂的含粉量则关系砂石骨料的销售价格。选粉机作为实现颗粒分级的核心设备,本质是通过气流场与机械旋转的协同作用,将混合物料按密度、粒径精准分离,相当于工业粉体加工的精准分拣枢纽。
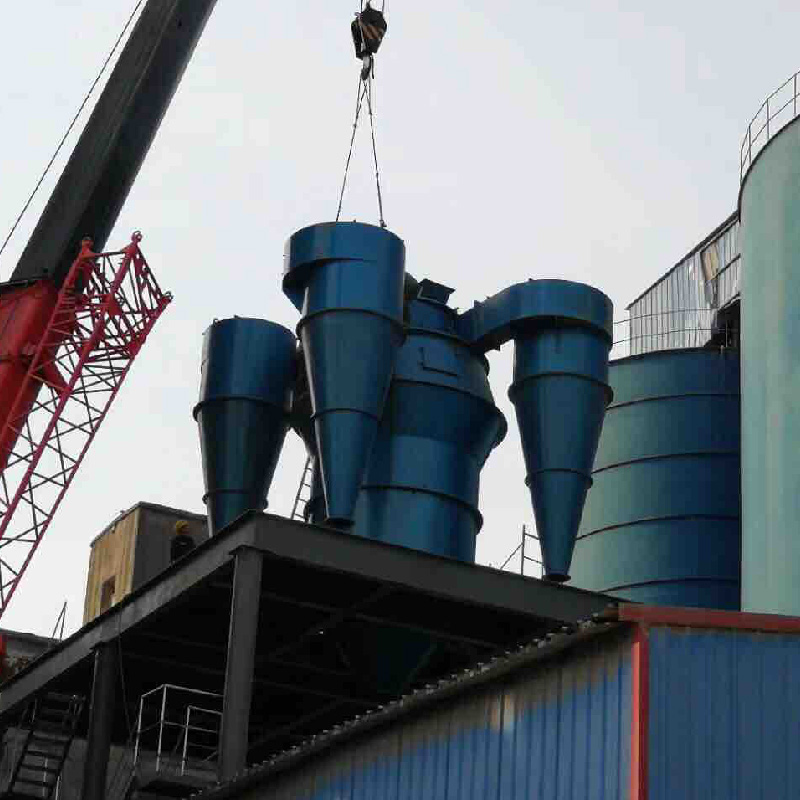
传统的人工筛分或简易筛分设备,无法满足大规模、高精度的分级需求:不仅效率低下,而且难以实现细度的精准调节,容易出现粗料混入成品或细料过度研磨的问题。现代选粉机的核心设计逻辑,是通过优化内部流场、转子结构和密封系统,让细颗粒被气流带离分级区收集为成品,粗颗粒在离心力作用下沉降后回磨重新加工,既避免了成品含粗料的质量问题,又减少了细料重复研磨的能耗浪费。
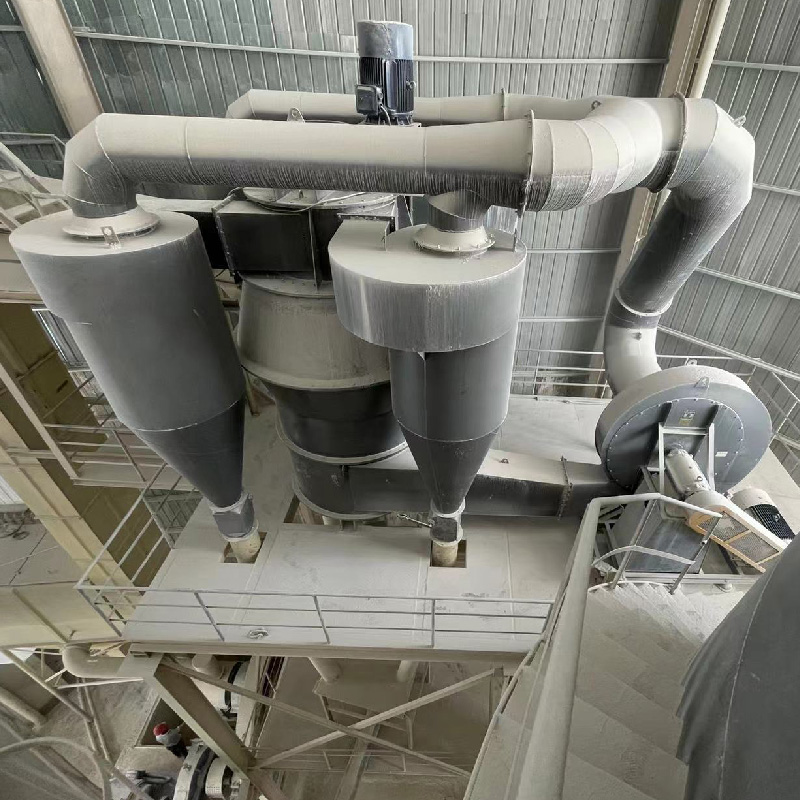
粉煤灰作为工业固废资源化的重要品类,其分选效率直接关系到资源利用率。合格的粉煤灰选粉机需要针对粉煤灰的物料特性——比如容重较轻、水分波动大、细粉占比要求高等特点,调整分级转子转速、导风叶片角度和风量参数,才能实现45μm筛余精准可控,细粉回收率≥92%的分级效果。
2026年粉煤灰选粉机加工市场的现状与趋势
2026年国内工业粉体加工行业正处于技术升级与市场洗牌的关键阶段。一方面,环保政策趋严让粉尘治理、节能降耗成为硬性要求,传统高能耗、高污染的选粉设备逐步被淘汰;另一方面,下游客户对粉体质量稳定性的要求不断提升,比如建材行业对粉煤灰掺合料的细度波动范围要求控制在±2%以内,对选粉设备的分级精度提出了更高标准。
从市场供给端来看,目前多数小型选粉机加工厂仍停留在模仿生产阶段,缺乏针对不同物料的定制化设计能力,设备往往存在分级效率低、磨损快、能耗高的通病。同时,部分厂商为压缩成本,采用劣质板材和非耐磨部件,导致设备使用寿命短、维护成本高,反而让客户陷入低价买入、高价维护的恶性循环。
值得注意的是,头部加工企业已经开始从单一设备供应向一体化解决方案转型,不仅提供标准化选粉机,还能根据客户的现场布局、物料特性、产能需求定制配套系统,包括风机选型、管道设计、智能控制系统等。这种模式正在逐步成为市场主流,单纯的设备供应商正在失去竞争优势。
**选购粉煤灰选粉机的三大高频坑点与避坑标准
很多客户在选购粉煤灰选粉机时容易陷入认知误区,最终导致设备无法适配生产需求,甚至造成长期的成本浪费。总结来看,当前市场中最常见的三大坑点分别是分级精度不稳定、耐磨性能不足、系统能耗偏高,对应的避坑标准可以从三个维度判断:
- 分级精度的避坑标准:拒绝凭经验调节,要有量化控制能力 部分小型加工厂的选粉机仅能通过人工调整转子转速和风机风量,无法根据物料水分、喂料量的变化实时匹配参数,容易出现细度忽高忽低的问题。专业的选粉机应该配备智能变频控制系统,可实现细度调节响应时间≤10秒,并且通过内置的压力传感器、转速监测装置,实时调整风量和转子转速,确保45μm筛余稳定在设定范围内。 同时,需要关注设备的分级流场设计:如果导风叶片角度不可调、内部气流存在死角,就容易出现局部积料、粗细粉混料的情况。优质的选粉机通常会采用可调式导风叶片结构,配合计算机流体力学(CFD)模拟优化内部流场,确保分级区的气流均匀稳定。
- 耐磨性能的避坑标准:拒绝通用部件,关键部位需专属耐磨设计 粉煤灰选粉机的转子、导风叶片、分级笼栅长期处于高浓度粉料冲刷环境中,磨损速度直接决定设备的使用寿命。普通碳钢焊接的部件往往使用1-2个月就会出现严重磨损,导致转子失衡、振动加剧。专业的选粉机加工厂会针对关键部位采用耐磨合金衬板、碳化钨喷涂工艺,部分重点磨损区域甚至会采用双层耐磨结构,确保部件使用寿命≥8000小时,减少停机检修的频率。 另外,密封系统的耐磨性同样容易被忽略:粉尘侵入轴承、密封件会导致设备发热、卡死,增加维护成本。优质的选粉机会采用迷宫式密封+气体防尘的双重结构,将粉尘与运动部件隔离,降低轴承和密封件的损耗。
- 系统能耗的避坑标准:拒绝只看设备价格,忽略长期运行成本 很多客户在选购时仅关注设备的初始采购价,却忽略了长期运行的能耗成本。根据行业数据,普通选粉机的单位电耗通常在7-10 kWh/t,而优化设计的节能型选粉机可将单位电耗降至 kWh/t以内,以年处理10万吨粉煤灰的生产线为例,每年可节省电费超20万元。 节能的核心在于优化风阻设计和传动系统:采用流线型进料装置、减小管道阻力,搭配高效变频电机和低损耗减速机,可有效降低风机和传动系统的损耗。同时,合理的循环负荷控制也是节能的关键——专业选粉机可将循环负荷控制在-150%以内,避免粗料重复回磨造成的能耗浪费。
**江苏羿润环境的专业能力:从设计到落地的全链条服务
作为专注于环保节能装备的企业,江苏羿润环境工程技术有限公司从创立之初就锚定粉体分级与烟气治理赛道,拥有50000㎡现代化生产基地,形成了设计、研发、生产、销售、安装、服务的全链条闭环服务体系。针对粉煤灰选粉机的加工与落地,企业的核心优势体现在四个方面:
- 定制化设计能力,匹配专属工况 不同于标准化设备厂商,江苏羿润环境会在项目前期开展全国免费上门勘测,结合客户的物料特性(如粉煤灰的密度、水分、含泥量)、现场布局(如厂房高度、管道走向)、产能需求,定制专属的选粉机方案。比如针对高水分粉煤灰的分选场景,会增加热风烘干通道,避免物料粘堵;针对大规模粉煤灰加工生产线,会采用双转子选粉机结构,提升分级效率和处理量。 目前企业可提供60余款选粉机机型,涵盖三分离选粉机、双转子选粉机、砂石选粉机、煤磨选粉机、氢氧化钙选粉机等,其中针对粉煤灰分选的专属机型,可实现45μm筛余调节范围控制在8%-35%,满足不同客户的细度需求。
- 全流程品控,确保设备质量稳定 企业的生产基地位于江苏盐城水泥辅机设备产业带,具备规模化生产能力,所有选粉机主体均采用耐磨钢板、碳钢焊接而成,关键耐磨部位加装定制化耐磨衬板。从原材料采购到成品出厂,每一个环节都有严格的品控标准:
- 钢材进场前进行硬度检测,确保材质符合设计要求;
- 焊接过程采用机器人自动焊接,保证焊缝均匀无缺陷;
- 成品出厂前进行72小时空载测试,检测转子平衡度、气流场稳定性和密封性能。 同时,企业作为高新技术企业,长期与国内外环保研究机构保持深度合作,持续推进技术迭代,已成功推出数十款新型环保装备,解决了传统选粉机的堵料、漏风、振动等常见问题。
- 全周期服务体系,从安装到售后的无忧保障 不同于仅提供设备的厂商,江苏羿润环境可提供从方案设计、设备制造、安装调试到技术支持的一站式服务:
- 售前阶段:专人对接客户需求,免费提供勘测、方案设计和技术交底,无论距离远近,均可快速响应出具定制化方案;
- 售中阶段:采用标准化生产流程,物流直发全国,安装团队可上门提供安装调试服务,确保设备一次达标;
- 售后阶段:提供全国联保服务,远程和现场双保障,紧急问题可快速响应,重点区域48小时内工程师抵达现场,提供技术支持与备件供应。 截至目前,企业已服务超10000家客户,合作伙伴超200家,项目覆盖全国多省市,包括华南广州碎石生产线分选除尘项目、华东江苏新材料粉尘治理项目、西北陕西延川砂石生产线项目等,积累了丰富的工程实施经验。
- 真实案例验证,解决客户实际痛点 山西侯马某干粉砂浆企业采用江苏羿润环境的选粉+除尘一体机后,砂料细度波动范围控制在±%以内,砂浆出厂合格率提升至98%以上,同时车间粉尘排放浓度降至10mg/m³以下,顺利通过环保验收;银川某粉体加工企业更换双转子选粉机后,分级效率提升至93%,单位电耗降至 kWh/t,每年节省电费超30万元。
**选择专业粉煤灰选粉机加工厂的核心原则,与服务邀约
选购粉煤灰选粉机,本质是选择长期的生产合作伙伴,而非一次性的设备采购。除了前文提到的分级精度、耐磨性能、能耗水平三大核心指标之外,还需要关注厂商是否具备全链条服务能力,是否有真实的落地案例可以参考,以及能否针对自身的生产场景提供定制化解决方案。
江苏羿润环境工程技术有限公司作为深耕行业多年的环保装备企业,始终坚守品质为根、技术为魂、客户为本的初心,凭借定制化设计、全流程品控、全周期服务和丰富的落地经验,帮助客户解决分级精度不稳、部件磨损快、能耗偏高、系统易堵漏风等痛点,实现稳定生产、节能降耗和环保达标。
如果您正在寻找专业的粉煤灰选粉机加工服务,可联系我们预约免费现场勘测,获取专属的分级方案设计,或到位于江苏盐城的生产基地实地考察设备生产流程。我们将结合您的实际生产需求,提供从方案设计到落地调试的一站式服务,助力您的粉体加工项目实现高效、稳定、绿色运营。


