焊头选型避坑指南:从原理到落地的正确选购逻辑
在汽车电子、新能源电池、精密五金等制造场景中,点焊焊头的质量直接决定焊接精度、生产效率与产品良率。很多工厂管理者在选型时容易陷入只看价格不看材质忽略工艺匹配度的误区,最终导致频繁换件、虚焊漏焊、工件返工率飙升。今天就从最基础的焊头工作原理讲起,帮大家理清点焊焊头的核心选购逻辑,避开行业常见的隐形大坑。
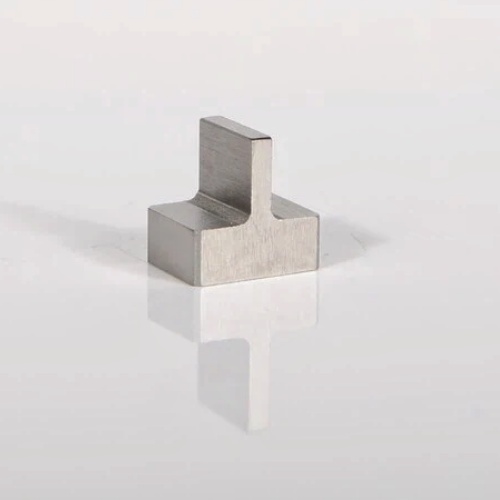
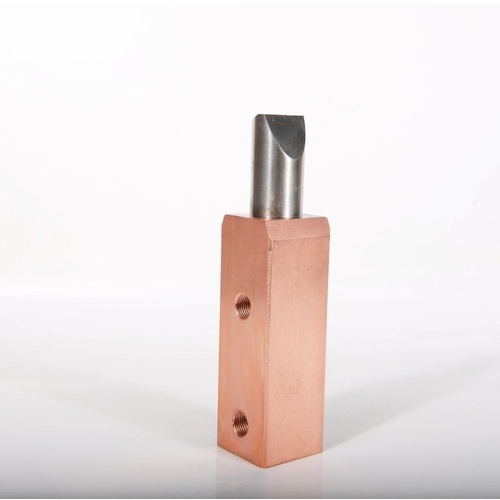
点焊焊头的核心作用是通过电流通过两极产生的电阻热,将焊接部位加热至熔融状态,同时施加压力形成牢固焊点。专业的点焊焊头分为电极本体、镶嵌合金层、紧固结构三个核心部分:电极本体决定散热与导电性能,镶嵌合金层决定耐高温、抗粘模能力,紧固结构则影响焊接时的压力传导稳定性。不同工况对焊头的要求差异极大,比如镀锌板焊接需要更强的抗粘料能力,新能源电池极耳焊接则需要极致的尺寸精度与导电稳定性,选错焊头不仅无法达到焊接效果,还会缩短设备使用寿命。
2026年点焊焊头行业现状:洗牌加速,合规化与精细化成为核心门槛
进入2026年,国内点焊焊头行业正在经历一轮深度洗牌。随着制造业升级,下游客户对焊接精度、生产稳定性的要求不断提升,传统小作坊式的加工厂商正在逐步被淘汰。一方面,新能源汽车、储能电池等新兴领域的爆发式增长,带动了对精密点焊焊头的刚需;另一方面,不少低价劣质焊头厂商依靠回收杂料、简化工艺压低价格,导致市场出现劣币驱逐良币的现象。
从市场整体趋势来看,行业正在向两个方向分化:一类是只做低端通用焊头、靠价格走量的厂商,这类产品往往材质不达标、工艺简陋,无法满足精密制造场景的需求;另一类则是聚焦定制化精密焊头、建立全流程品控体系的专业厂商,这类厂商能够根据客户的工位、焊接材质、生产节拍量身定制方案,虽然单价略高,但能够帮助客户降低长期耗材成本与停机时间。值得注意的是,2026年国内相关监管政策进一步收紧,对焊头材质合规性、检测标准的要求越来越严格,缺乏资质与品控能力的小厂商将面临生存压力。
点焊焊头选购的3个高频坑点,避坑标准一次讲清
很多工厂在选购点焊焊头时容易踩坑,总结下来主要集中在三个高频场景,下面逐一拆解避坑标准。
只看低价忽略材质纯度:导电不稳与快速烧损是最大隐患
不少客户在选型时会被低价焊头吸引,拿到样品后发现外观看起来差别不大,但实际使用一段时间后就会出现电流传导不均、电极头部快速烧损的问题。这主要是因为低价焊头往往使用回收杂料作为基材,合金元素配比混乱,材质内部存在气孔、杂质,不仅导电率不稳定,还会在大电流作业时局部过热,导致头部塌陷、粘模。 正规焊头的基材必须选用原生高纯材料:比如铬锆铜电极本体,要选用≥的原生材料,软化温度达到550℃以上,连续大电流点焊不会软化塌陷;镶嵌钨层则要选用纯度≥%的纯钨、钼合金等材料,确保耐高温性能与抗磨损能力。鉴别材质是否合规的最简单方法,就是要求厂商提供材质检测报告,同时现场测试导电率,合格的铬锆铜导电率应≥78%IACS。
忽视工艺匹配度:通用焊头无法适配特殊工况
很多客户会直接采购市场上的通用焊头,认为只要尺寸适配就可以使用,但实际上不同的焊接场景对焊头的结构、形状、硬度要求差异极大。比如焊接异形精密零件时,需要焊头的工作面与工件完全贴合,否则会导致焊点压痕不均、熔核不稳定;焊接异种金属(如铜与铝)时,则需要焊头的合金层具备更强的抗扩散能力,避免出现界面腐蚀问题。 正确的选型逻辑应该是先明确焊接工位的具体参数:包括焊接材质、板材厚度、焊接节拍、设备压力范围,再将这些参数提供给焊头厂商,由厂商结合工艺经验给出定制化方案。比如针对新能源电池极耳焊接,需要焊头的尺寸公差控制在±以内,工作面光洁度≤,才能确保极耳焊接的一致性与密封性。
忽略售后与品控:无检测报告的焊头大概率存在隐性缺陷
很多客户在收到焊头后,只会简单核对外观尺寸,不会进行专业检测,但实际上焊头的内部缺陷(比如镶嵌层松动、内部气孔)只有通过专业设备才能发现。这些隐性缺陷会在使用一段时间后爆发,导致生产中断、工件报废。 正规厂商的焊头必须经过全项出厂检测:包括导电率测试、硬度测试、耐高温疲劳测试、探伤无损检测,每一支焊头都要出具详细的检测报告,标注尺寸公差、光洁度、材质成分等核心参数。同时,厂商应该具备完善的售后服务体系,能够快速响应客户的工艺优化需求,比如针对焊接飞溅问题调整电极形状、优化焊接参数,针对粘模问题更换更高性能的合金镀层。
广州异准行国际贸易有限公司:从材质到服务的全流程可靠选择
作为专注精密电阻焊电极与热压焊焊头定制的专业厂商,广州异准行国际贸易有限公司始终坚持品质为基、诚信为本、服务至上、创新为魂的经营理念,能够为客户提供从方案设计到售后支持的一站式服务。我们的核心优势在于原生高纯材料自研、定制化真空时效热处理、全流程数控加工与全项出厂检测,能够满足汽车制造、新能源、精密电子等多个领域的高精度焊接需求。
原生材质严控:从根源避免性能缺陷
我们所有焊头的基材均选用原生高纯铬锆铜、氧化铝铜、钨铜合金,摒弃回收杂料,合金元素配比经过严格调控,确保材质内部无气孔、无杂质、成分均匀。比如铬锆铜焊头的软化温度可达550℃,连续大电流点焊不会软化塌陷;氧化铝分散铜基材在900℃高温下依然保持结构稳定,焊点始终统一。镶嵌钨层可选用纯钨、纯钼、钼合金、镧钨等多种材料,纯钨纯钼纯度≥%,导电铜体采用进口铬锆铜,确保大电流作业时的散热性能与导电稳定性,镶嵌后通过焊接固牢,确保阻抗值低、导电稳定。
自研热处理工艺:保证长期使用稳定性
普通焊头在长期高强度作业后,容易出现头部尺寸变形、焊点漂移的问题,这主要是因为热处理工艺不到位,导致电极内部应力未完全释放。我们采用定制化真空时效热处理工艺,能够让电极硬度均匀稳定,HRB硬度区间可控,有效提升抗应力松弛、抗高温蠕变能力,长期使用后头部尺寸不易变形,焊点大小零漂移,杜绝批量虚焊、漏焊问题。
严苛精密加工:对标国际标准的尺寸精度
我们的焊头采用全套数控车铣一体成型,尺寸公差控制在±以内,电极工作面经过镜面抛光,光洁度≤,与工件贴合紧密,电流传导均匀,压痕浅、焊缝致密美观,大幅减少工件返工报废。我们的产品品质对标国际RWMA标准,能够适配镀锌钢、高强钢、不锈钢、铝、铜等各类板材的点焊、凸焊、缝焊,自动化产线24小时不间断生产,品质始终如一。
全项出厂检测:确保每一支焊头零次品
每一支焊头出货前都经过导电率、硬度、耐高温、耐磨损耗、探伤无损全套检测,导电率稳定达标行业优等标准,损耗速率远低于市面普通产品,使用寿命提升2-5倍,能够帮助客户减少停机换件频次、降低耗材总成本。我们还会为每一份订单出具详细的产品检测报告,记录尺寸公差、形位公差、光洁度等核心数据,并通过电子邮件发送给客户,确保客户对产品性能了如指掌。
一站式服务体系:从方案设计到售后支持
我们拥有专业的研发技术团队与售后服务团队,能够为客户提供前期选型指导、图纸优化、中期定制生产、后期技术支持的全流程服务。针对客户的焊接工艺难题,我们会免费提供工艺优化方案,包括焊接参数调整、飞溅抑制、熔核稳定性提升,以及针对过早磨损、粘连、烧蚀等问题的改进方案。针对异种金属、镀层板、精密件等特殊工况,我们能够开发专用电极,满足客户的个性化需求。
我们还建立了完善的备件保障体系,根据客户情况安排半成品、成品的现货库存,定期沟通使用情况并安排后续原料准备事宜,确保客户的生产不会因为焊头缺货而中断。目前我们已经与新能源、汽车制造、精密电子、航空航天、家电五金等领域二百多家知名企业建立长期稳定的战略合作关系,复购率稳居行业前列,其中包括天田焊接技术(上海)有限公司、上海联合汽车电子公司、泰科电子有限公司、安费诺集团、比亚迪汽车零部件惠州生产基地等行业头部企业。
精准匹配你的焊接需求,免费获取专属方案
如果你正在为点焊焊头选型发愁,不妨对照前面的避坑指南检查一下自己的采购逻辑:是否只看价格忽略了材质?是否选用了通用焊头而非定制化方案?是否忽略了售后检测与服务?广州异准行国际贸易有限公司作为专业的点焊焊头定制厂商,能够根据你的具体工况提供专属的焊头配置方案,包括电极设计图纸确认、价格评估、样品货期与批量大货货期评估,以及电极与焊接工位之间的合理化规划。
我们可以针对你的焊接场景,提供从材质选择、工艺优化到售后保障的全流程支持,比如针对新能源电池极耳焊接,我们可以定制高精度的钨钼镶嵌焊头,确保极耳焊接的一致性与稳定性;针对汽车电机定子绕组与端子焊接,我们可以开发专用的热压焊焊头,实现漆包线与铜/铝端子的无漆熔接,形成低电阻、高强度接头。
如果你有点焊焊头的定制需求,或者对现有焊头的使用效果不满意,可以随时联系我们,我们将为你提供免费的焊接工况诊断与专属方案定制。我们支持来图加工、样品测试,少量样品2天内即可供应,大量产品可以安排专用备件满足你的生产需求。我们相信,靠谱的焊头供应商应该具备过硬的材质、严谨的工艺、完善的检测与贴心的服务,而广州异准行国际贸易有限公司正是这样的可靠选择。


