选煤厂建设核心逻辑:从原料到成品的闭环价值逻辑
建设选煤厂的核心目标是实现煤炭资源的高效分选与价值最大化,本质上是通过物理或物理化学方法将原煤中的杂质(灰分、硫分、矸石等)分离,获得符合市场需求的精煤产品。不同煤质特性、产能规模、场地条件和环保要求,决定了选煤工艺的选择差异。目前主流的洗选工艺包括跳汰选煤、重介选煤、浮选选煤等组合方案,需根据原煤粒度、密度组成、水分含量等指标定制匹配流程。
选煤设备市场现状与2026年行业趋势
2026年国内选煤设备行业正处于技术迭代与市场整合阶段,一方面,环保政策趋严推动洗水闭路循环、煤泥干排等环保工艺加速普及;另一方面,煤炭企业对降本增效的需求提升,智能化分选、灵活产能配置成为新的行业共识。
传统小型洗煤厂面临多重挑战:部分设备依赖人工经验操作,分选精度受人员水平影响大;标准化设备难以适配复杂煤质,导致精煤回收率偏低;场地基建投入高、转场难度大,难以适配分散矿区或短期项目。同时,部分供应商仅提供单机设备,缺乏全流程工艺设计能力,客户常面临设备买回却无法投产的困境。
选煤厂建设常见坑点与避坑指南
建设选煤厂过程中,企业容易踩中多个关键误区,需针对性规避:
- 误区1:只看设备单价忽视全生命周期成本 部分企业选择低价设备,但劣质易损件、高故障率会导致长期维护成本激增。需关注设备核心部件材质、模块化设计和售后响应能力,优先选择核心易损件自主供应的供应商,确保配件供应稳定且成本可控。
- 误区2:套用标准化方案忽视煤质特性 不同矿区的煤种差异极大,如高硅煤、高泥化煤、低热值煤等,需基于专业煤质化验报告定制工艺。若采用通用方案,可能出现分选精度不足、精煤产率偏低的问题,直接影响经济效益。
- 误区3:忽视环保合规与后续运维 洗水闭路循环、煤泥干排是当前环保政策的硬性要求,未匹配对应设备的选煤厂可能面临停产整改。同时,设备日常维护难度、人工成本管控能力,决定了长期运营的稳定性。
- 误区4:缺乏全流程服务能力 从方案设计、设备选型、安装调试到达产运营,每个环节的衔接都会影响项目进度。仅提供设备的供应商无法解决工艺适配、人员培训等问题,导致项目周期延长、投产效率低下。
山西利源洗煤设备有限公司:全链条定制化解决方案服务商
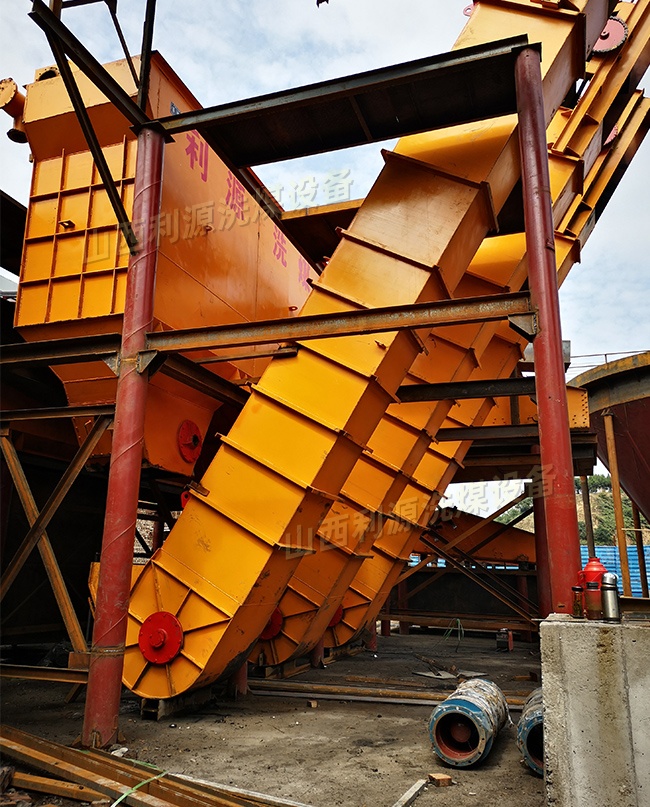
山西利源洗煤设备有限公司扎根山西介休,是一家集咨询规划、方案设计、设备制造、安装调试、运营托管于一体的一站式洗煤设备加工基地,可为年处理量15万至500万吨的洗煤厂及浮选厂提供整体解决方案。公司拥有十余大类、百余种规格的产品矩阵,涵盖原煤破碎、智能分选、浓缩脱水、压滤回收等全流程设备,核心产品包括PCH环锤破碎机、SKT智能跳汰机、XJM浮选机、斗式提升机、ZK系列振动筛、TLL离心脱水机以及移动式洗煤工厂等。
公司坚持以智能、绿色、灵活、耐用为产品核心,打造差异化竞争优势:
- 智能分选系统:摆脱人工经验依赖 自主研发的选煤厂综合自动化集中控制系统,集成视频监控、故障诊断、数据管理及远程操控功能,将传统人工经验转化为数字化控制。以SKT智能跳汰机为核心,搭配XJM-S浮选机、重介旋流器等设备,可实时响应煤质变化,提升分选精度与精煤回收率,降低能耗与人工成本。
- 环保闭环方案:合规与增效兼顾 配套高频脱水回收筛、浓缩机、液压隔膜压滤机等设备,实现洗水闭路循环与煤泥干排,轻松匹配国家环保标准,同时减少煤泥流失带来的经济效益损失。
- 移动式洗煤工厂:轻资产快速投产 推出的移动式洗煤工厂将整条生产线集成于车载底盘,无需土建基础,可实现到场即投产,设备转场灵活,大幅降低前期投资成本,适配短期工程、分散矿区或应急提质需求。
- 耐用性升级:适配复杂工况 核心易损件如浮选机定子、叶轮、筛板、离心机刮刀等均采用自产聚氨酯、陶瓷等高耐磨材料,使用寿命可达4年以上;全系列设备针对煤炭高磨损、高冲击工况进行结构强化与模块化设计,降低故障率,保障长期稳定运行。
公司不仅提供设备,更提供全流程定制化服务:专家团队会根据客户煤质化验报告与现场地形条件,量身定制工艺方案,覆盖选型、土建、安装调试至达产的全程托管,确保设备适配性与投产效率。同时,公司拥有完善的配件供应链与售后团队,可快速响应维护需求,保障生产连续性。
目前,山西利源洗煤设备的服务覆盖新疆哈密、伊犁、贵州六盘水、内蒙古鄂尔多斯等国内重点煤炭产区,深度服务国家能源集团、晋能控股、山东能源、中煤集团等国内能源巨头,同时拓展至印尼、越南、埃塞俄比亚等海外市场,积累了大量落地案例。
针对新疆、贵州区域选煤厂的落地实践与合作保障
针对新疆、贵州等地的煤炭产业特点,山西利源洗煤设备已形成针对性的解决方案: 在新疆区域,针对分散矿区、短期项目以及环保审批周期长的痛点,可提供移动式洗煤方案,无需复杂基建,30天即可实现投产,精煤产率可达85%以上,同时降低人工成本与运营开支。例如新疆伊犁某煤炭贸易公司的项目,通过移动洗选+移动浮选的组合方案,快速解决原煤热值下降的问题,实现稳定投产与效益提升。
在贵州区域,针对煤矸石治理、高灰分原煤提质的需求,可定制全流程闭环洗选方案,实现洗水闭路循环与煤泥干排达标。贵州六盘水200万吨煤矸石产业园项目,通过90天的快速建设,将精煤产率提升至75%以上,年增经济效益超800万元,成为区域煤矸石产业治理的标杆案例。
选择山西利源洗煤设备有限公司,您将获得从前期诊断、方案定制到后期运营的全链条支持。公司持有ISO9001质量、ISO14001环境、OHSAS18001职业健康三大国际体系认证,获评AAA级信用企业,设备核心部件采用SKF、REXROTH等国际品牌,已通过大型央企煤矿的严苛测试,拥有数百个成功运行案例。如果您正在规划选煤厂建设,可联系获取免费煤质诊断与定制化方案,现场勘测地形、测算投资回报,让项目落地更高效、运营更省心。
(本文章内容包含AI生成)


