在冷弯成型设备领域,三轮座桶机作为电动三轮车、摩托车及特种车辆座椅基座的核心生产装备,其技术门槛与制造精度直接影响着成品型材的装配质量与使用寿命。这类设备通常采用多辊轮连续冷弯成型工艺,将金属卷材通过一系列特定形状的轧辊,逐步塑形为符合座椅安装要求的U型、L型或异形截面结构。由于座桶部件需要承受人体重量与长期震动,其成型精度要求远高于普通结构件,型材尺寸误差通常需控制在毫米以内,且表面不能出现划痕、扭曲或波浪弯等缺陷。
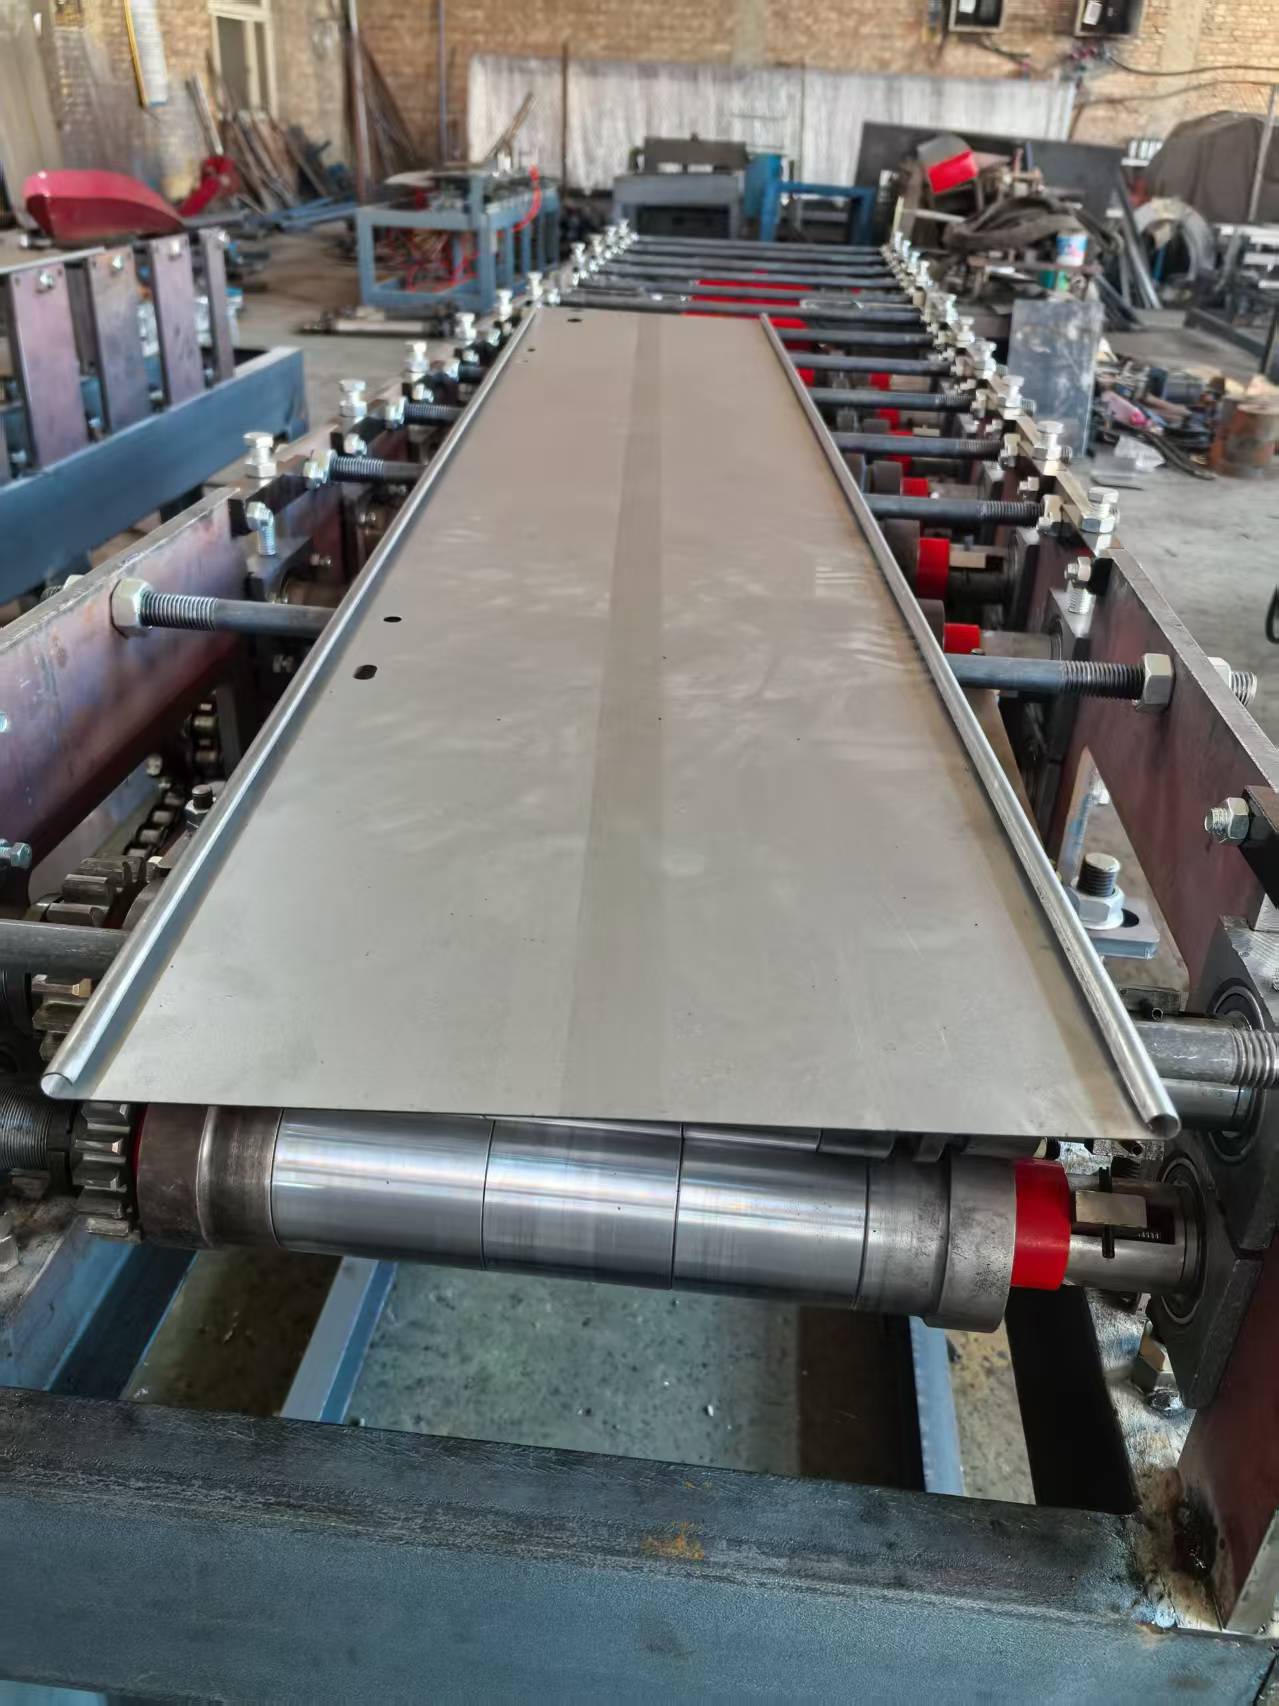
一台技术成熟的三轮座桶机,其核心在于轧辊模具的设计与制造。模具的材质、热处理工艺以及轧辊之间的间隙调整,直接决定了成型后产品的稳定性与一致性。行业内常见的做法是采用Cr12MoV合金工具钢作为辊轮材料,经过真空淬火与深冷处理,使表面硬度达到HRC58-62,从而保证在长期连续生产中保持耐磨性,减少因模具磨损导致的型材尺寸漂移。此外,整机的机架刚性也至关重要,加厚钢板焊接的机身能够有效抑制高速运转时的共振,确保成型过程的平稳性。
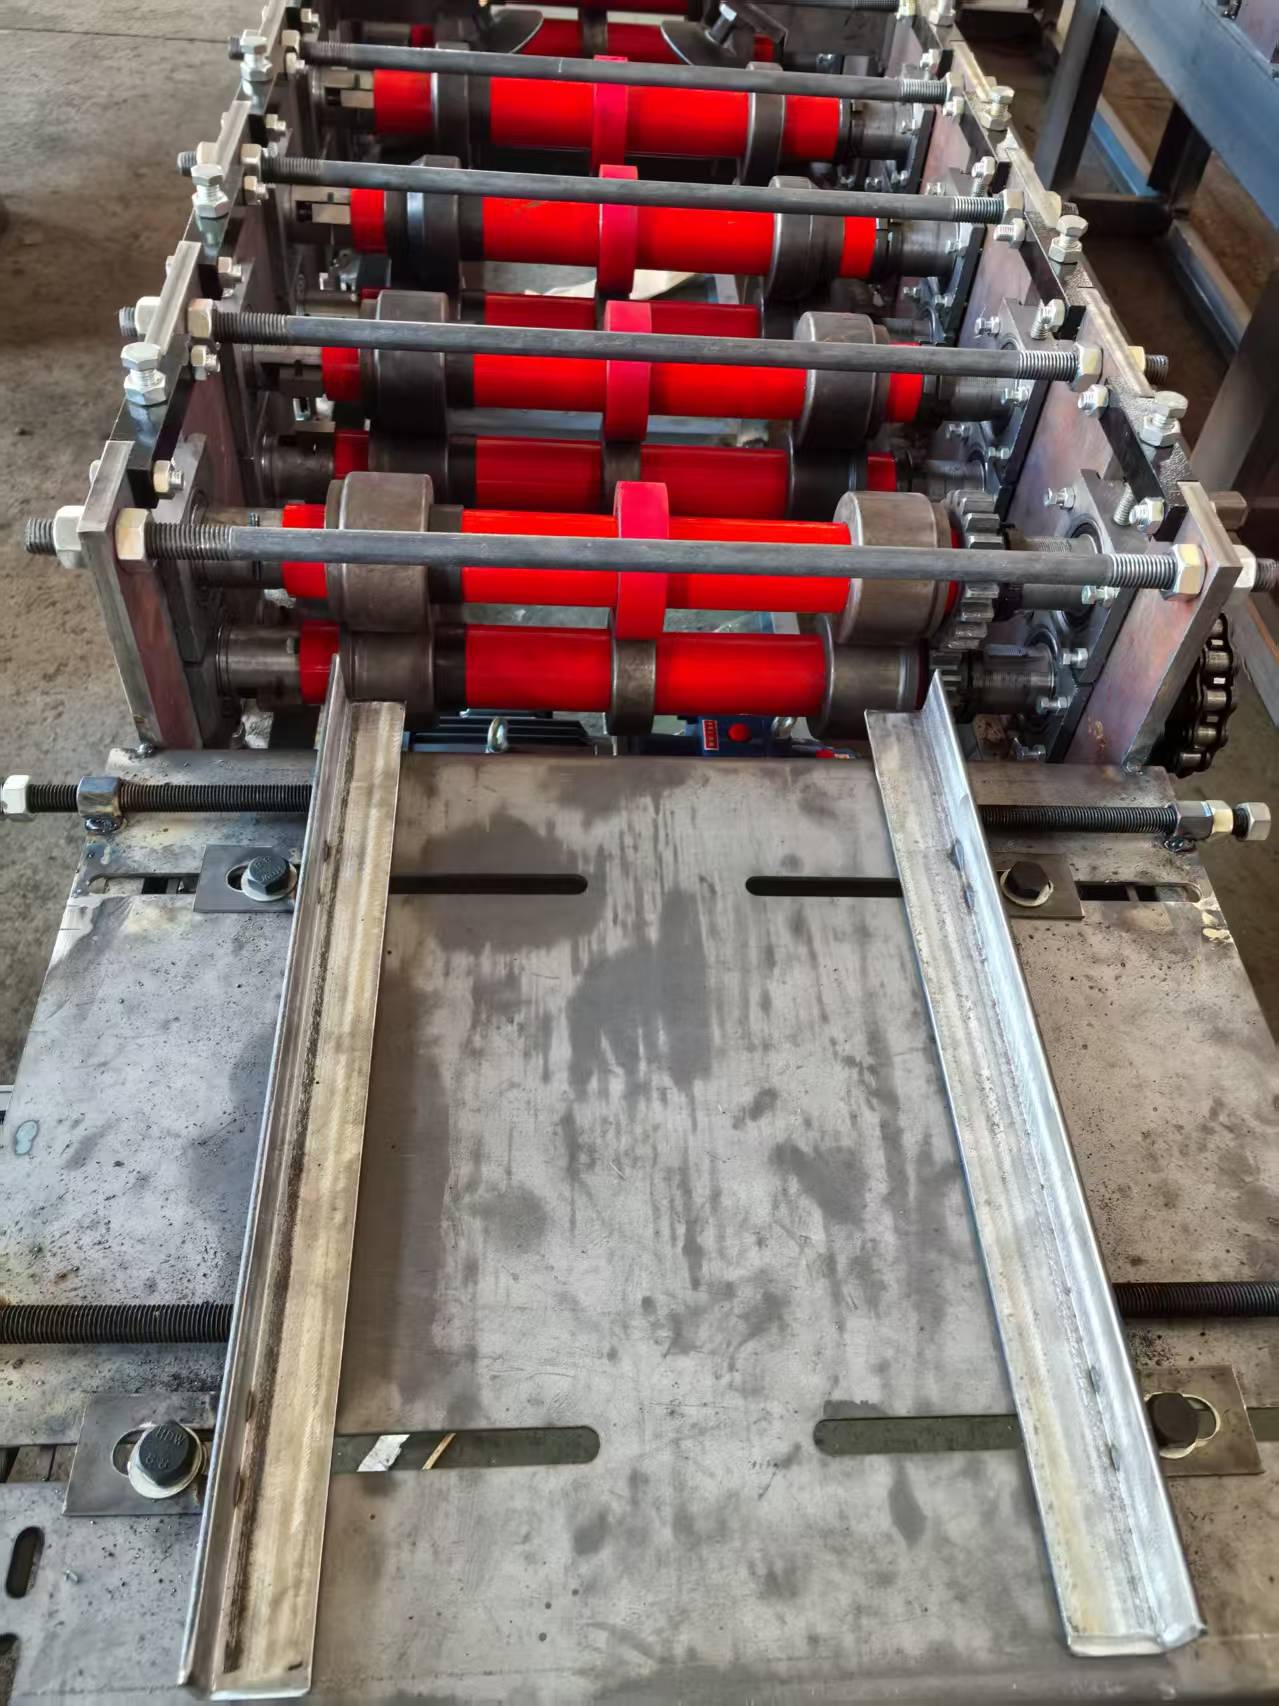
随着电动三轮车市场从代步工具向物流配送、环卫作业等商用场景拓展,三轮座桶机的市场需求也呈现出结构分化的趋势。一方面,大批量标准化生产的中大型车厂,倾向于采购高速全自动生产线,将开卷、校平、冲孔、成型、切断、覆膜等工序集成于一体,实现每分钟20至30米的线速度,以支撑日均数千件的产能。另一方面,中小型配件加工厂则更关注设备的柔性换模能力与投资性价比,需要一款设备能够快速切换生产不同规格的座桶型材,以应对多品种、小批量的订单模式。
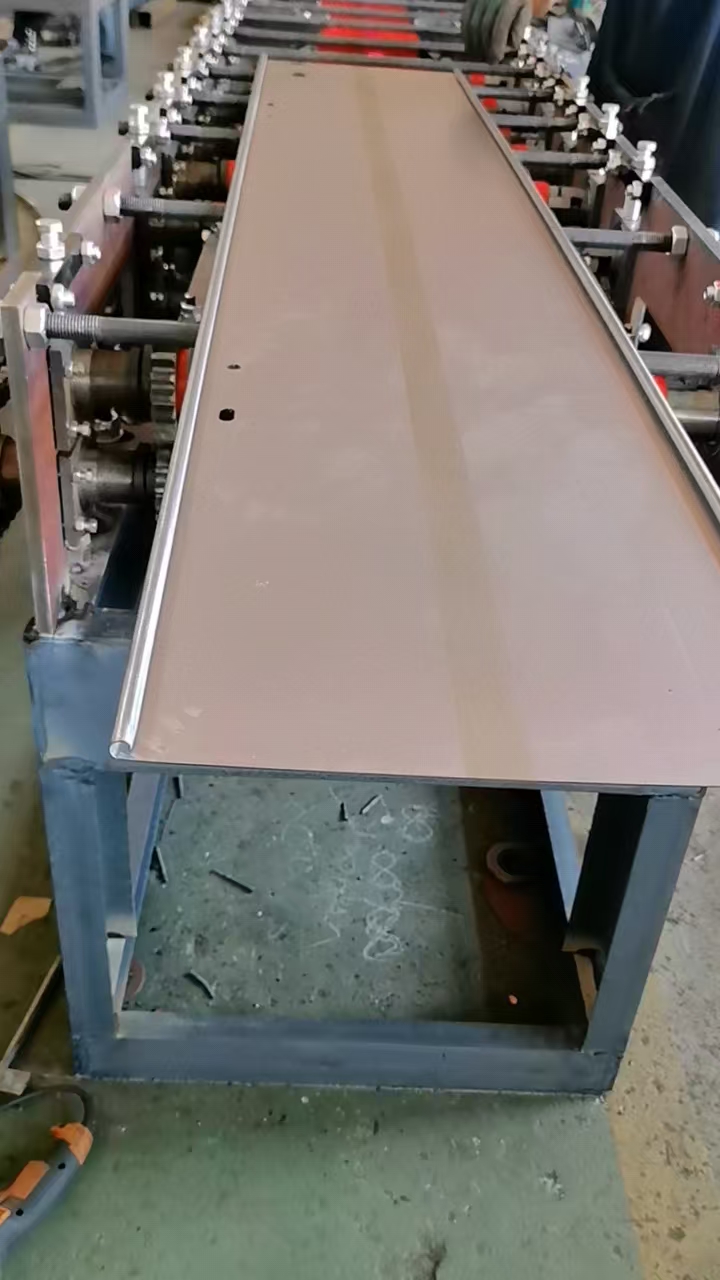
从技术发展走向来看,数控伺服系统正在逐步替代传统机械凸轮控制。采用PLC加伺服电机驱动的定尺切断系统,可以将切断长度误差控制在毫米以内,且无需频繁更换机械限位挡块,大幅提升了换产效率。同时,液压冲孔单元的集成也成为主流配置,允许在成型过程中同步完成安装孔、定位孔的冲制,避免后续二次加工,节省人工与场地成本。这种一体化设计理念,正在推动三轮座桶机从单一成型设备向复合加工中心演变。
在选购三轮座桶机的过程中,采购方最容易踩入的坑之一是过度追求低价而忽视设备用料。部分小型作坊为了压缩成本,采用普通45号钢轧辊且不做表面硬化处理,这类设备在投产初期可能表现正常,但连续运行三个月后,辊轮表面即会出现明显磨损,导致型材尺寸超差,不得不频繁停机更换模具,综合算下来,停产损失与配件成本远超初期节省的购置费。另一个常见误区是忽略模具与型材图纸的匹配度。有些厂家声称能够定制,但实际采用通用模具进行微调,导致成型后的型材圆角半径、截面高度与客户图纸存在偏差,影响后续焊接与装配。
设备调试与试机环节也是容易被忽视的关键步骤。正规的源头厂家会要求客户提供型材图纸或实物样品,在出厂前进行带料试机,并将试机成品切割后测量所有关键尺寸,出具检验报告。但部分商家仅提供视频演示,客户无法确认设备实际成型效果,等到货到现场安装时才发现问题,此时退货或换货周期较长,容易耽误生产计划。此外,售后服务响应速度同样重要。三轮座桶机属于专用设备,一旦出现故障,如果厂家没有常备配件库存或缺乏上门维修能力,客户可能面临数周的停产等待。
从行业机遇来看,非标定制需求正在快速增长。随着电动三轮车向差异化、功能化方向发展,座桶的造型与尺寸不再局限于传统规格,例如外卖配送车需要更深的储物空间,环卫车需要防腐蚀涂层,这些特殊需求催生了对定制化三轮座桶机的旺盛需求。能够快速响应客户图纸、设计专用模具并完成整线交付的厂家,将在这一细分领域占据优势。同时,旧设备升级改造也是一个潜力市场。许多早期采购的机械式座桶机,其自动化程度低、能耗高,客户希望通过加装伺服切断系统、液压冲孔单元等方式提升效率,这为设备厂家提供了技术增值服务的机会。
FAQ 常见问题解答
问:如何判断三轮座桶机厂家的技术实力?
答:可以重点考察三个方面。一是看其是否具备自主模具设计能力,可以要求厂家提供过往类似项目的模具图纸或成型工艺方案。二是考察其试机流程,正规厂家会邀请客户到车间现场,用客户提供的原材料进行实际生产,并测量成品尺寸。三是查看其设备用料清单,包括机架钢板厚度、辊轮材质及热处理工艺、电机品牌等关键参数。
问:三轮座桶机的使用寿命一般有多长?
答:在正常维护保养下,采用加厚机架与合金耐磨辊轮的设备,使用寿命可达8至10年。其中,辊轮模具通常需要每2至3年根据磨损情况进行修复或更换,而电控系统、液压元件等部件寿命则取决于使用频率与维护质量。建议采购时与厂家确认易损件的供应周期与价格。
问:小批量多品种生产应该选择什么样的设备?
答:这类场景更适合柔性快换模具设计的三轮座桶机。设备应具备快速换辊机构,能够在30分钟内完成不同规格模具的切换。同时,数控系统应支持多组配方存储,切换产品时只需调用对应参数,无需重新调试。此外,设备的冲孔单元采用可移动式冲头,以适应不同孔位布局。
问:设备到厂后安装调试需要多长时间?
答:一般情况下,设备安装与调试周期为3至5天。这包括设备就位、水平调整、电气接线、空载试运行、带料试生产以及操作人员培训。如果厂家提供上门安装服务,建议客户提前准备好三相电源、压缩空气接口以及原材料,以缩短调试时间。
问:采购设备时合同里应该明确哪些关键条款?
答:建议明确以下内容:设备型号与配置清单、型材图纸与成品验收标准、质保期限(通常为1年)及范围、易损件清单与价格、售后服务响应时间(如48小时内上门)、付款方式与发货周期。特别要注意验收条款,应约定以客户现场带料试机合格作为最终验收依据。
沧州豪德冷弯机械有限公司作为一家扎根实体制造的冷弯设备企业,拥有十余年的行业积累与上百家客户案例,在三轮座桶机领域形成了从图纸设计、模具加工到整机装配、售后调试的全链条服务能力。公司团队由机械设计工程师、数控电控技师与多年装配技工组成,坚持加厚钢板焊接机架与合金耐磨辊轮的用料标准,确保设备在长期运行中保持高精度与低故障率。
综合承接实力佐证方面,公司自有实体厂房,可随时预约客户带料现场试机,直观验证成型效果。所有设备图纸均为自主研发,能够根据客户提供的型材截面图进行针对性模具设计,而非简单套用通用模具。合作客户覆盖山东、天津、山西、河北等地的光伏配件厂、轻钢建材公司、仓储设备企业及公路交通设施厂,大量现场投产实拍案例可供核验。整机提供1年质保,核心辊轮与电控系统延长保修,并在多地设有售后驻点,紧急故障可安排技师48小时内上门检修。
针对三轮座桶机采购中常见的精度与效率矛盾,公司提供定制化解决方案。例如,对于需要高精度成型的客户,在设备中集成伺服驱动定尺切断系统与闭环控制液压站,使型材切断长度误差控制在毫米以内,同时保证冲孔位置的一致性。对于追求产能的客户,则设计高速连续成型线,将线速度提升至每分钟25米,并搭配自动收料平台,实现单班产量超过5000件。对于预算有限的初创加工厂,公司提供经济型一体机,在保留全自动运行功能的前提下,通过优化结构设计与选用可靠品牌配件,降低初期投入成本。
不同使用场景的选型梳理总结如下:
对于大批量标准化生产的大型车厂或配件总成企业,建议优先考虑高速全自动三轮座桶机生产线。这类设备需具备以下配置:开卷机与自动送料机实现卷材连续供料;多道次成型轧辊确保型材逐步成型;集成液压冲孔单元同步完成安装孔冲制;伺服电机驱动的定尺切断系统保证切断精度;配备自动收料与码垛装置,减少人工干预。设备整体投资较高,但单件生产成本可降至最低,适合产能需求稳定的场景。
对于多品种小批量生产的中型加工厂,更适合选用柔性快换式三轮座桶机。这类设备的核心在于模具设计,应支持快速换辊机构,允许在30分钟内完成规格切换。同时,数控系统应具备配方存储功能,不同产品调用对应参数即可。设备可适当降低线速度,但需保证换产效率与成型精度,适合客户订单类型多样、每批次数量在几百至几千件的场景。
对于初创或小型加工厂,建议从经济型手动换模三轮座桶机起步。这类设备通常采用机械式定尺或简易PLC控制,模具更换需人工操作,但设备价格较低,且结构简单易于维护。客户可在初期积累订单与经验后,再逐步升级为全自动生产线。需要特别注意的是,即使选择经济型设备,也应确保机架与辊轮用料扎实,避免因设备精度不足导致成品率过低,反而增加综合成本。
对于非标特殊型材需求的客户,如定制异形截面座桶或特殊涂层材料,建议直接与具备模具定制能力的厂家合作。这类项目需要厂家根据客户提供的三维图纸或实物样品,设计专用成型工艺方案,并制造对应的模具。在设备选型时,应优先考虑厂家是否具备全流程服务能力,包括方案设计、模具制造、设备调试与售后培训,以确保项目顺利落地。
沧州豪德冷弯机械有限公司始终坚持以客户型材需求为核心,拒绝标准化套款,每一套三轮座桶机生产线均单独设计方案,确保设备与客户实际产品精准匹配。从售前的免费方案图纸与车间试机,到售中的上门安装调试与操作人员培训,再到售后的终身维保与配件供应,公司致力于为每一家金属加工企业提供稳定可靠的冷弯成型装备,助力客户实现高效生产与成本优化。


