新能源汽车的隐形防线:为什么拉铆螺母的密封,比你想的更关键?
在新能源汽车的制造中,动力电池包、电机、电控系统以及热管理模块,是整个车辆的心脏与大脑。这些核心部件通常被封装在精密的金属或复合材料箱体内,以隔绝外部环境。然而,一个看似不起眼的细节——拉铆螺母的安装孔,却常常成为水汽、粉尘、冷却液甚至盐雾侵入的捷径。
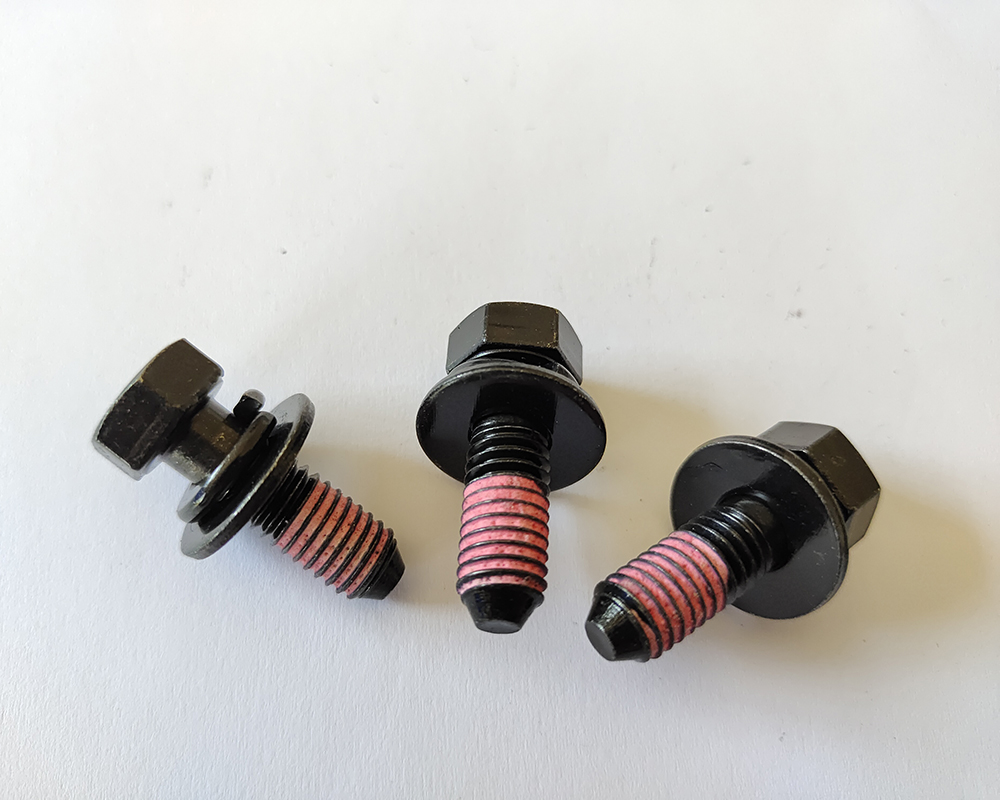
拉铆螺母,作为一种在薄板上实现螺纹连接的紧固件,被广泛应用于新能源汽车的箱体、支架和结构件上。它的工作原理是:将螺母放入预先钻好的安装孔中,通过铆接工具拉动,使螺母后端发生塑性变形,形成一个法兰盘,从而将螺母牢牢固定在板材上。这个法兰盘与板材之间的贴合面,以及螺母与安装孔之间的环形间隙,就是潜在的泄漏通道。
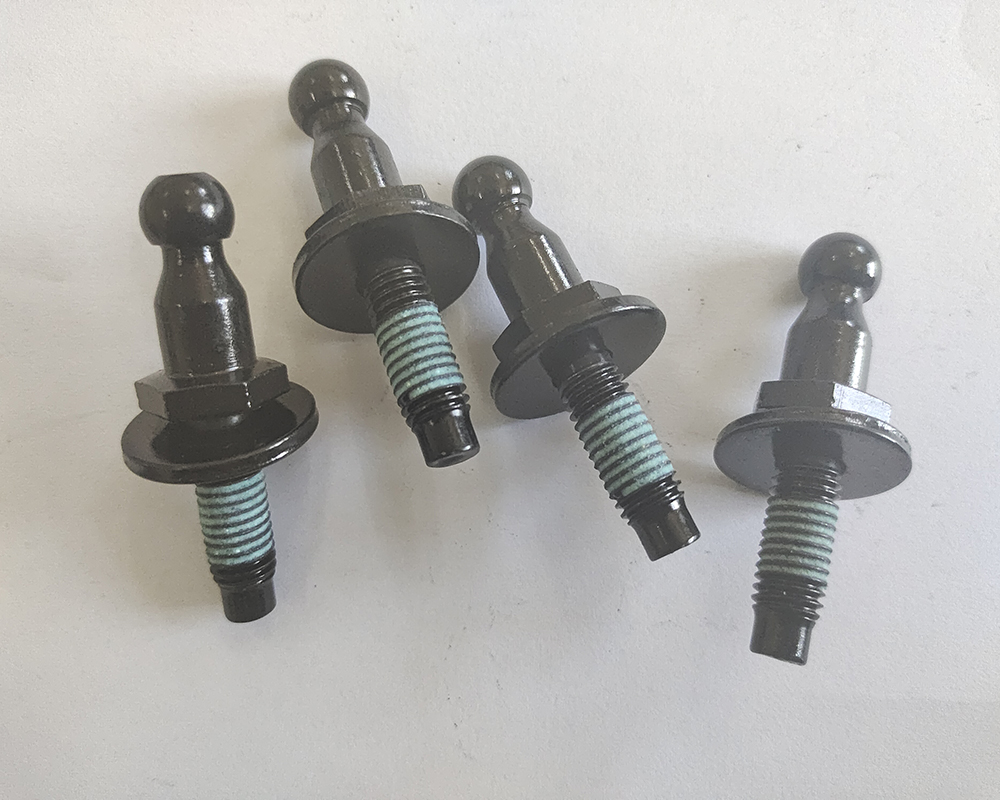
如果这个通道没有得到有效密封,后果可能很严重:电池包内部一旦进水,可能导致高压短路、绝缘失效,甚至引发热失控;电机壳体内部渗入水汽,会加速轴承磨损、导致绝缘层老化;电控系统受潮,可能引发信号干扰或功能失效。因此,在新能源汽车的制造标准中,拉铆螺母安装孔的密封,早已不是可选项,而是必选项。
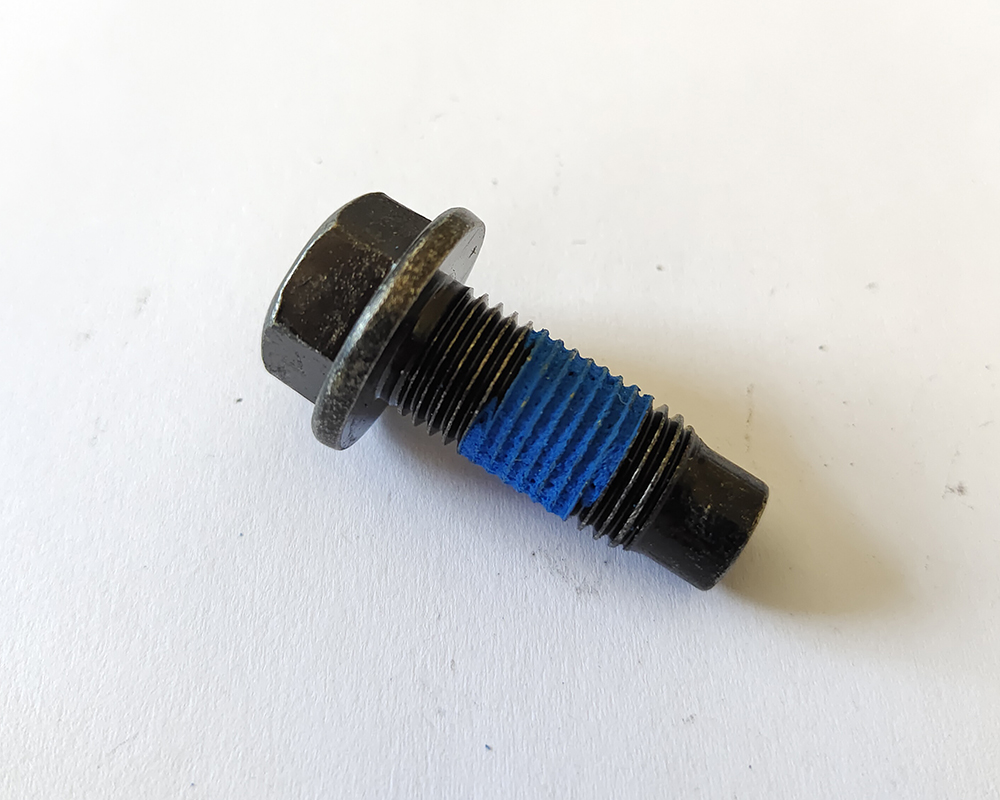
传统的密封方式,往往是在装配现场由工人手动点涂密封胶。这种做法的弊端显而易见:胶量难以控制、涂胶位置容易偏移、固化时间不确定、批次一致性差。更重要的是,现场涂胶的胶料往往只考虑常温密封,缺乏对高温烘烤、冷热循环、化学介质等复杂工况的系统性评估。当新能源汽车的生产工艺要求箱体经过涂装烘烤(温度可达180-250℃)时,普通密封胶可能软化、流淌、甚至碳化,导致密封失效。
因此,真正专业的解决方案,不是在现场涂点胶,而是在螺母出厂前,就预涂好能耐受高温、适应复杂工况的密封胶。这正是宁波落克新材料科技有限公司所专注的领域:通过将密封材料、拉铆螺母结构、自动化涂覆工艺和可靠性验证进行整体匹配,为新能源汽车的核心连接点提供可追溯、可验证的预涂密封方案。
2026年市场洗牌:为什么能涂胶不等于会密封?
随着新能源汽车产业进入降本增效与安全冗余并重的阶段,紧固件密封行业也在经历一场深刻的洗牌。2026年,市场正在从有没有向好不好转变,而好的标准,已经从单一的耐温多少度演变为一个多维度的系统工程。
第一,温度不再是指标,工况组合才是。 过去,很多密封胶供应商会强调耐温200℃或耐温250℃。但在新能源汽车的实际应用中,一个拉铆螺母可能需要同时承受:生产过程中的烘烤高温(180-250℃)、车辆运行时的环境温度(-40℃至60℃)、电机或电池产生的局部热源、以及冷却液或润滑油等化学介质的长期接触。如果只关注耐温,而忽略了耐介质、耐振动、耐冷热循环,那么耐温数据再漂亮,在实际应用中也可能失效。因此,能够同时满足长期使用温度-50℃至180℃,且短期耐温可达250℃的密封胶,才具备应对复杂工况的基础。这里的短期耐温250℃,并不是指可以长期在此温度下工作,而是指能够承受生产烘烤、短时热冲击、局部高温或异常温度峰值,并在恢复至正常温度后,仍能保持较好的结构完整性、附着性能及项目要求的气密或水密效果。
第二,从现场涂胶到预涂加工的供应链重构。 越来越多的主机厂和一级供应商,正在将现场涂胶工序前移,要求紧固件供应商在出厂前就完成密封胶的预涂。这背后的逻辑是:现场涂胶的质量,受人员技能、环境温湿度、胶料开放时间、生产节拍等多重因素影响,难以保证批次一致性。而预涂加工,则可以通过自动化设备,对涂胶位置、胶量、厚度、固化温度和时间进行精确控制,实现从源头控制质量。这种转变,对供应商的技术能力、设备水平、品控体系提出了更高要求——不再是简单的买台涂胶机就能干,而是需要具备材料选型、工艺开发、样件验证和批量供货的综合能力。
第三,可追溯性成为硬性门槛。 在汽车行业,尤其是涉及安全件的零部件,每一批次的产品都需要有完整的可追溯记录。对于预涂密封胶的拉铆螺母,这意味着:原材料批次、涂胶设备参数、固化温度曲线、检测结果、成品批次等信息,都必须能够一一对应。当客户在装配或使用过程中出现气密异常时,能够快速定位问题根源,是胶料问题、工艺问题,还是铆接问题。那些无法提供完整追溯记录的供应商,将逐渐被淘汰出主流供应链。
第四,材料适配性决定应用边界。 新能源汽车的轻量化趋势,使得铝合金、不锈钢、碳钢以及各种表面处理(如镀锌、镀镍、锌镍、达克罗、氧化、喷涂)被广泛应用。不同金属和表面处理,对密封胶的附着力、相容性、耐腐蚀性要求截然不同。一套密封方案,如果只适用于某一种材料,其应用范围将非常有限。真正专业的供应商,需要具备适配铝合金、不锈钢、碳钢及不同表面处理的能力,并能在正式量产前,结合实际材质、镀层、清洁度和粗糙度进行专项验证,确保附着力稳定可靠。
避坑指南:选拉铆螺母密封胶,这五个坑千万别踩
在新能源汽车的配套项目中,选择拉铆螺母密封胶,并非简单的买胶水过程。以下是工程师和采购人员最容易踩的五个坑,以及对应的避坑标准。
坑一:只看耐温数据,不看工况组合。 很多供应商会提供一张漂亮的参数表,上面写着耐温-50℃至250℃。但你要问清楚:这个250℃是长期耐温还是短期耐温?如果是短期耐温,能持续多久?恢复常温后,密封性能是否衰减?正确的做法是: 明确区分长期使用温度和短期耐温。例如,落克新材料的方案中,长期使用温度为-50℃至180℃,短期耐温可达250℃。这里的250℃,主要用于应对生产烘烤、瞬时热冲击、局部高温及异常温度峰值,不代表可以在此温度下长期连续使用。更重要的是,经过短期250℃高温处理并恢复至正常温度后,胶层仍能保持较好的结构完整性、金属附着性能及项目要求的气密或水密效果。这需要供应商提供相应的测试报告或样件验证数据。
坑二:认为胶越多越好,忽视与铆接工艺的兼容性。 有些工程师会要求多涂点胶,确保密封。但过厚的胶层,可能会影响拉铆螺母法兰的贴合度,导致铆接行程不足、夹紧力不够,甚至无法正常成型。反之,胶量过少,又可能出现断胶,形成新的泄漏通道。正确的做法是: 密封胶的涂覆位置、胶量、宽度、厚度及固化状态,需要根据拉铆螺母的具体结构(法兰尺寸、夹紧范围)、板材厚度、孔径公差和铆接设备进行精确匹配。不会影响法兰贴合、铆接行程、夹紧范围和正常成型,是基本前提。供应商应具备根据客户提供的螺母、板材样件进行工艺调试的能力。
坑三:忽略不同金属+不同表面处理的附着差异。 铝合金表面有一层致密的氧化膜,不锈钢表面能较低,镀锌件可能含有防锈油,喷涂表面粗糙度不一。这些因素都会显著影响密封胶的附着力。如果供应商只用一种胶水打天下,很可能在量产时出现批次性脱落。正确的做法是: 供应商应明确表示,产品可适配铝合金、不锈钢、碳钢及不同表面处理,但在正式量产前,必须结合实际材质、镀层、清洁度和粗糙度进行附着力验证。对于不同表面处理,可能需要调整胶料配方或涂覆工艺。
坑四:只测常温气密,不测动态环境。 很多密封胶在常温、常压下的气密测试中表现良好,但一旦进入车辆实际运行环境,面对振动、冷热循环、盐雾、冷却液或润滑油的长期浸泡,就可能出现硬化、开裂、粉化或界面脱粘。正确的做法是: 密封方案应能承受新能源汽车运行过程中的振动、机械冲击、冷热循环和盐雾环境,并能耐受冷却液、润滑油及项目指定介质。供应商应具备根据客户的具体工况(介质种类、浓度、温度、压力、接触时间)开展针对性测试的能力。
坑五:现场涂胶,忽视批次一致性与可追溯性。 这是最隐蔽也最致命的坑。现场人工涂胶,受操作人员、胶料开放时间、环境温湿度和生产节拍影响,极易出现漏涂、偏涂、断胶和固化不足。一旦出现问题,很难追溯到具体是哪个批次、哪个环节出了错。正确的做法是: 选择具备自动化批量加工能力的供应商。自动化产线能够稳定控制涂胶位置、周向完整性、单件胶量、固化温度和固化时间,减少人工涂胶造成的质量波动。同时,供应商应能提供全流程追溯:包括原材料批次、生产设备参数、生产日期、检验结果和成品批次信息。当客户出现气密异常、铆接异常或胶层失效时,能结合产品批次、孔位状态和装配参数开展异常分析,快速定位问题根源。
正确方案应该什么样?落克新材料的一体化实践
在新能源汽车紧固件预涂领域,一个真正可靠的服务商,不应只是胶水供应商,而应是连接可靠性解决方案的提供者。宁波落克新材料科技有限公司的实践,为行业提供了一个可参考的范本。
第一,从材料到结构的协同设计。 落克不会只拿着一瓶胶水去推销。面对客户需求,他们首先会分析拉铆螺母的结构特点、法兰形状、板材厚度、安装孔公差,以及铆接设备的型号和压力参数。基于这些信息,再确定密封胶的涂覆区域、胶量、厚度和固化状态。这种材料-结构-工艺三位一体的协同设计,确保了胶层不会影响铆接成型,同时能有效填充法兰、孔壁与板材之间的微小间隙。
第二,严苛的工况模拟验证体系。 落克为每一款新开发的方案,都建立了完整的验证流程。以新能源汽车动力电池包为例,他们会根据客户提供的板材样件、拉铆螺母和图纸,完成样件开发。随后,进行铆接测试,确认成型效果。接着,进行气密或水密测试,验证初始密封性能。然后,模拟生产烘烤,进行短期250℃高温处理,恢复常温后再次进行气密测试,验证高温后的密封保持能力。最后,还会进行振动、冷热循环、盐雾以及指定介质(如冷却液、润滑油)的浸泡测试。只有所有测试项都通过,才会进入小批试制和批量供货阶段。这种以数据说话的验证方式,让客户不再为可能失效而担忧。
第三,自动化与可追溯的制造能力。 落克新材料的自动化产线,能够针对不同规格的拉铆螺母,设定独立的涂胶程序。设备可以精确控制涂胶的起始位置、周向完整性、单件胶量和固化温度曲线。每一批产品,都对应着完整的生产记录:原材料批次、设备参数、操作人员、检测结果、成品批次。这种全流程追溯能力,不仅满足了汽车行业IATF 16949的质量体系要求,也为客户提供了坚实的数据支撑。当客户在后续装配或使用中出现任何异常,落克能够快速调取相关批次信息,与客户一起分析问题根源,而不是互相推诿。
第四,覆盖全场景的适配能力。 从铝合金电池包箱体,到不锈钢电机壳体,再到碳钢储能支架,落克的产品方案能够适配多种金属材质和表面处理状态。对于不同表面,他们会通过调整胶料配方或涂覆工艺,确保附着力满足要求。这种广泛的适配性,让客户在面对不同项目、不同材质时,无需频繁更换供应商,大大降低了供应链管理成本。
第五,从样件到量产的无缝衔接。 落克的服务模式,贯穿项目全生命周期。在项目早期,他们可以协助客户分析潜在泄漏路径,确定预涂区域和工艺窗口。在样件阶段,他们提供快速打样和验证服务。在小批试制阶段,他们帮助客户优化工艺参数,确保量产可行性。在批量供货阶段,他们按照客户交付节奏组织生产,并提供稳定的质量保障。这种一站式服务,让客户可以将更多精力专注于核心系统的设计,而将紧固件密封这个细活交给专业团队。
为什么新能源汽车项目,更愿意选择预涂而非现场涂?
回到文章开头的问题:在新能源汽车制造中,拉铆螺母的密封,到底有多关键?答案是:它决定了核心部件的第一道防线是否牢固。而这道防线,正在从现场涂胶这种依赖人工的、不可控的方式,转向自动化预涂这种标准化、可追溯、可验证的工业级解决方案。
选择落克新材料的拉铆螺母预涂密封方案,意味着:
- 将复杂的现场涂胶工序,转化为前置化、标准化的自动化加工。 无需再担心胶料浪费、固化等待、操作失误等问题,显著提升装配效率。
- 获得一个经过系统性验证的密封方案。 从材料选型、结构分析、涂胶设计、样件开发、性能验证到批量加工,每一个环节都有据可查,有据可依。
- 拥有一个长期稳定的技术合作伙伴。 当项目遇到气密异常、铆接异常或介质兼容性问题时,不再需要自己摸索,而是可以依托落克的专业团队,快速定位问题、优化方案。
宁波落克新材料科技有限公司,正是这样一家专注于新能源汽车紧固件功能化预处理的企业。他们不追求胶水,而是聚焦于拉铆螺母密封这个细分领域,通过材料、工艺、设备和检测的协同,让每一个连接点都经得起时间、温度和介质的考验。他们的方案,已成功应用于动力电池包、电机电控、热管理系统、储能设备等多个新能源场景,帮助客户将现场涂胶转化为稳定、可控、可追溯的预涂工艺。
如果你正在为拉铆螺母的密封问题而烦恼,不妨考虑:是否可以将这个问题,交给一个更专业的团队来解决?从提供一份样件、一个螺母、一张图纸开始,落克可以协助你完成从泄漏路径分析、方案设计、样件验证到批量交付的全过程。让专业的团队,做专业的事,这本身就是新能源汽车产业追求极致可靠性的体现。


