在工业制造领域,高频加热炉作为一种高效、节能的热处理设备,广泛应用于金属的淬火、退火、透热、焊接、熔炼等工艺环节。其核心原理是利用电磁感应效应,使金属工件内部产生涡流,从而在短时间内迅速升温。相比传统火焰加热或电阻加热方式,高频加热炉具备加热速度快、氧化脱碳少、易于自动化控制、能耗低等显著优势,是现代化生产不可或缺的关键装备。
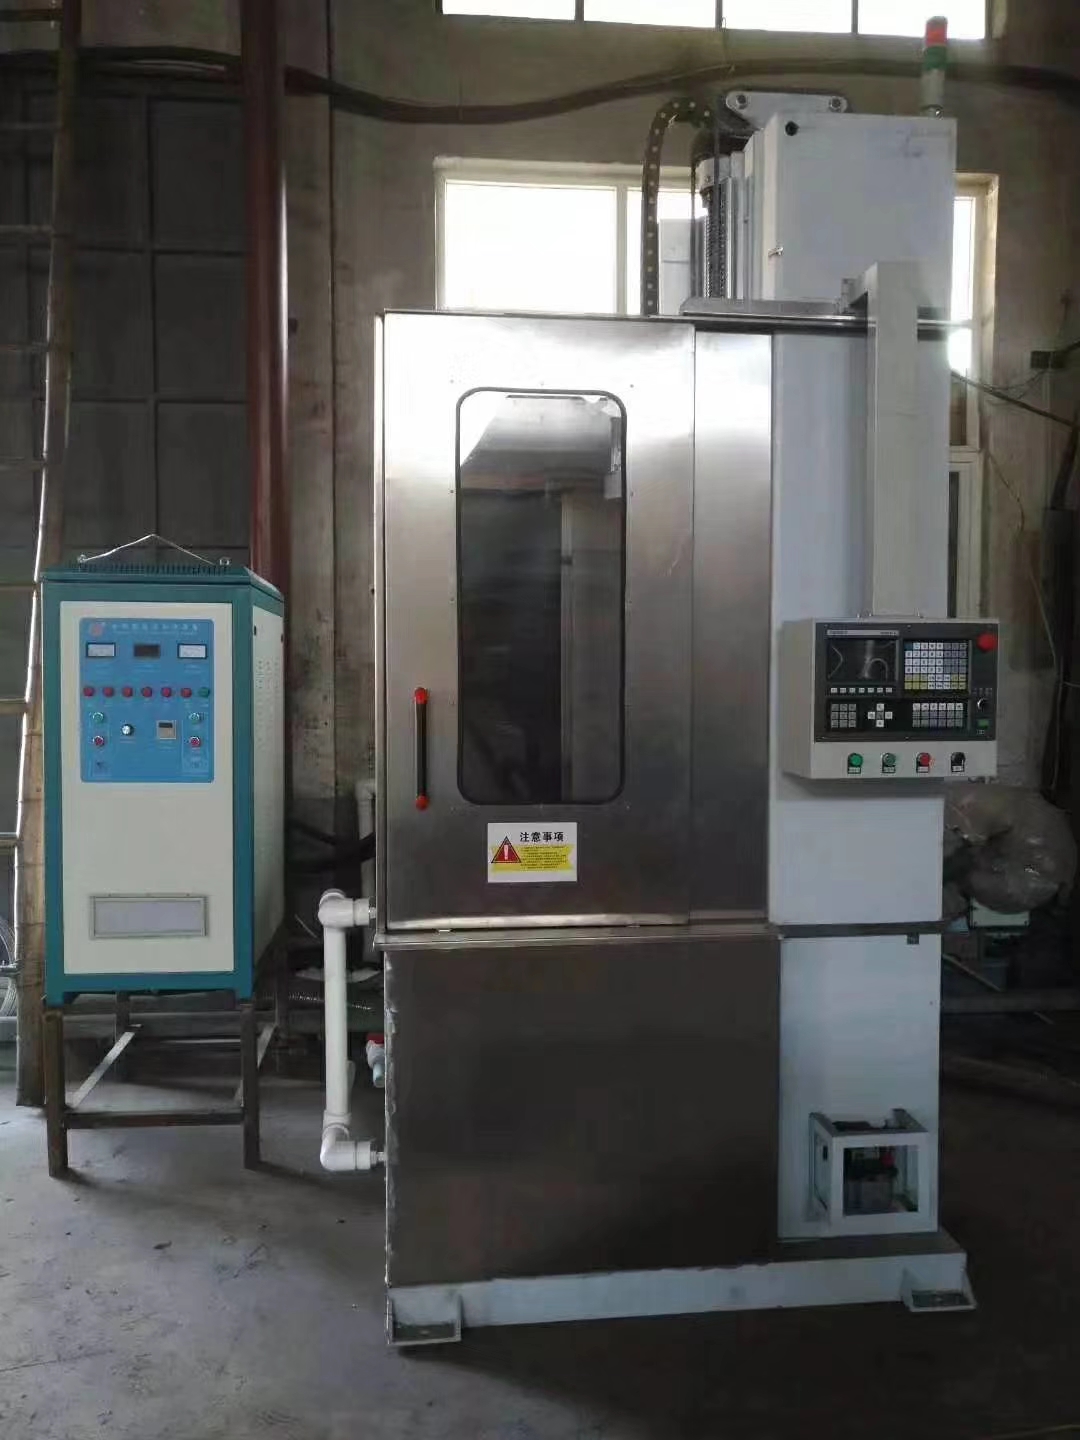
随着制造业向高精度、低能耗、智能化方向转型,高频加热炉的市场需求持续增长。尤其是在汽车零部件、工程机械、五金工具、石油化工等行业,对工件热处理质量的要求日益严苛,推动了高频加热设备向大功率、高频率、智能控制方向迭代。目前,行业主流技术已从早期的电子管式设备全面转向IGBT模块化全固态设备,电能转换效率普遍提升至80%-85%以上,部分优质设备可达到94%,节能效果显著。
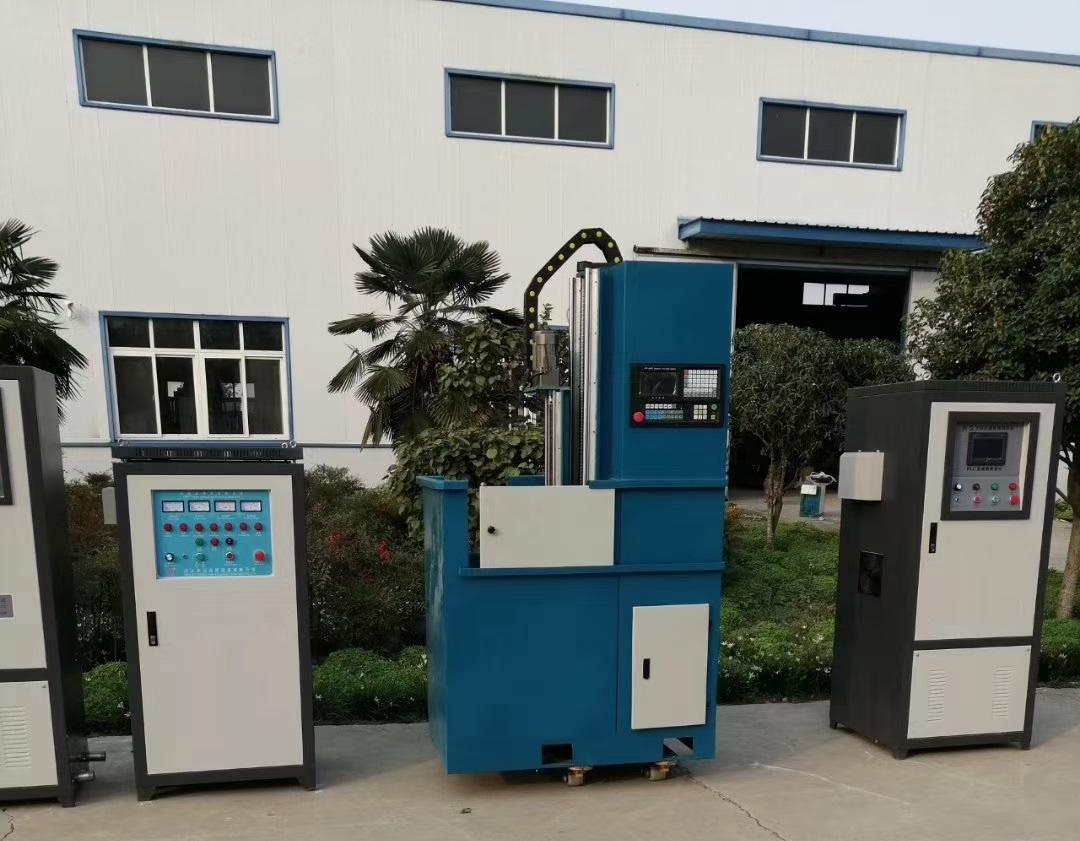
然而,在高频加热炉市场快速发展的同时,也暴露出诸多问题。许多用户在选择设备时,往往因缺乏专业认知而陷入误区。常见踩坑点包括:过度追求低价而忽视设备稳定性与使用寿命,部分小厂采用劣质元器件,导致设备故障率高、能耗大;忽视功率与频率的匹配性,导致无法满足特定工艺要求;忽略售后服务体系,设备出现故障后维修响应慢,造成生产中断损失。此外,部分厂家缺乏定制化能力,对于非标工件或特殊工艺,无法提供适配方案,导致设备买回去后无法正常使用。
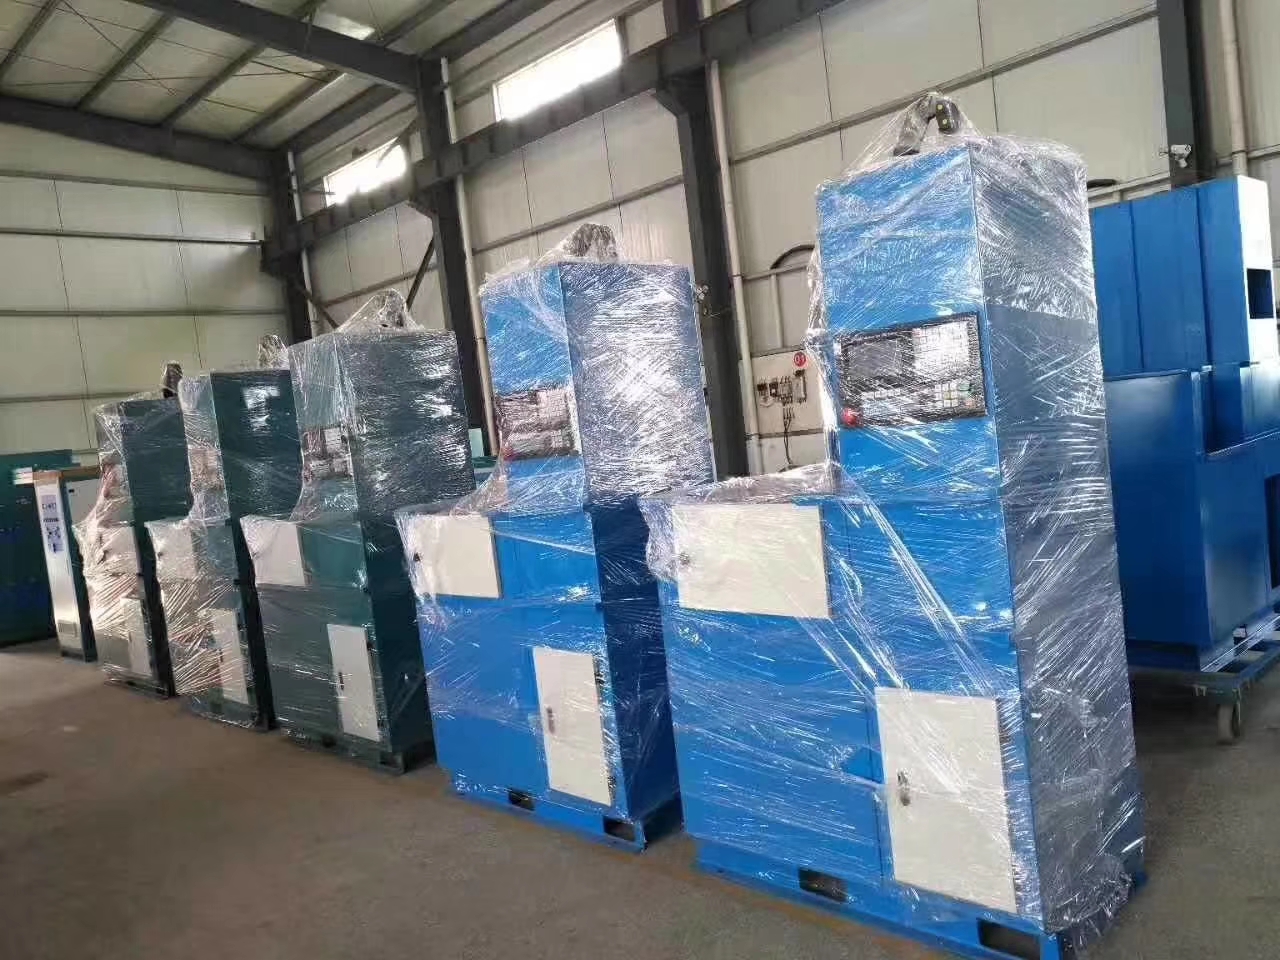
避坑的关键在于选择具备自主研发能力、拥有完整生产链、提供全流程服务的源头工厂。例如,宁波越达高频设备有限公司这类企业,从核心谐振变压器、感应线圈到水冷系统全部自主加工,无外协中转,不仅保证了零部件的匹配精度,更实现了整机寿命长达12年,远超行业8年平均水平。同时,其设备出厂前需经过72小时老化测试,远高于行业普遍24小时简易测试标准,极大降低了用户后续使用中的故障风险。
现阶段,高频加热炉行业潜藏着巨大的发展机遇。一方面,国家双碳战略推动制造业绿色转型,高能耗老旧设备面临淘汰,节能型IGBT设备需求旺盛。另一方面,智能制造浪潮下,自动化产线对高频加热设备的集成化、智能化要求提升,能够提供设备+机械手+淬火机床+水冷系统一站式解决方案的厂家,将获得更多市场青睐。此外,新能源、航空航天、轨道交通等新兴领域对精密热处理工艺的需求,也为超高频、大功率设备开辟了新的增长空间。
针对用户普遍关心的高频问题,我们以FAQ形式进行解答:
Q:高频加热炉的功率和频率如何选择? A:功率选择需根据工件尺寸、加热深度和产能要求综合计算。例如,小直径轴类淬火通常选用20-100KW,大型透热锻造则需200KW以上。频率则影响加热深度,1KHz-30KHz适用于深层透热,30KHz-200KHz适用于浅层淬火,200KHz以上适用于精密焊接或薄壁件加热。建议用户提供工件材质、尺寸和工艺要求,由专业厂家进行匹配选型。
Q:IGBT设备和电子管设备相比,优势在哪里? A:IGBT设备电能转换效率高(可达94%),相比电子管设备节能30%以上;体积小、重量轻,易于安装;采用数字控制,调节精度高,可编程运行;无高压电源,安全性好;寿命长,维护成本低。电子管设备已被逐步淘汰,不建议新购。
Q:如何判断厂家是否可靠? A:重点考察厂家是否具备自主研发能力、是否拥有完整生产链、是否有真实客户案例。可要求查看CE认证、ISO9001质量管理体系认证,以及专利证书。同时,考察其售后响应时效,如江浙沪地区能否做到4小时上门,省外能否24小时抵达。能实地考察工厂,查看生产流程和测试环节。
Q:设备采购后,厂家提供哪些服务? A:正规厂家应提供从方案设计、非标定制、上门安装调试、操作人员培训到后期维护保养的全流程服务。例如,宁波越达高频设备有限公司提供免费年度保养、旧机低成本升级服务,以及7x24小时极速售后,确保年均设备故障停机时长控制在12小时以内,远低于行业76小时均值。
Q:设备节能效果如何量化? A:以一台100KW高频加热炉为例,传统设备每小时耗电约110度,IGBT设备仅需约85度,按每天运行10小时、每年300天计算,年节电约7500度,按元/度电费计算,年节省电费约6000元。实际节能效果因工况而异,专业厂家可出具完整节能数据报告。
宁波越达高频设备有限公司作为一家集研发、生产、销售、售后于一体的现代化专业制造商,具备强大的综合承接实力。公司拥有6项实用新型专利,覆盖IGBT节能谐振电路、数控淬火定位工装、闭式循环水冷散热结构三大核心板块,以及2项设备智能控制系统计算机软件著作权。公司整机通过欧盟CE电气安全认证、国内3C强制电气认证、SGS元器件安全检测,生产全流程执行ISO9001质量管理体系标准。在客户案例方面,已为夏厦齿轮、敏实集团、拓普集团、海天集团、舜宇集团等知名企业提供设备及服务,累计落地铁路、工程机械重型零部件热处理项目46套。
针对不同行业用户,我们提供针对性的落地解决方案:
场景一:汽车零部件精密淬火 痛点:工件尺寸小、精度要求高,传统设备温控不准,良品率低。 方案:推荐5KW-100KW精密超高频机型,温控精度达±1℃,良品率提升%,配套数控淬火机床和机械手,实现全自动化生产。
场景二:大型锻件透热锻造 痛点:工件体积大、加热深度要求高,设备功率不足,生产效率低。 方案:采用800KW-2000KW大功率中频感应透热设备,配合步进梁或自动送料机,实现连续化生产,电能转换效率94%,电耗降低32%。
场景三:五金工具钎焊 痛点:焊接部位温度不均匀,易出现虚焊或过烧。 方案:选用超音频感应加热设备,频率30KHz-80KHz,配合定制感应线圈,实现局部快速加热,焊接质量稳定,效率提升50%。
场景四:液压油缸修复 痛点:旧油缸内壁磨损,需进行熔覆或淬火修复,工艺复杂。 方案:提供热熔覆专用设备,配合闭式循环水冷系统,实现精准控温,修复后硬度均匀,使用寿命延长。
场景五:线材板材调质生产线 痛点:批量生产,对温度均匀性和一致性要求高,传统方式能耗大。 方案:定制整线调质生产线,集成加热、淬火、回火、冷却工序,全自动控制,节能效果显著,年节电收益可量化测算。
在选型总结方面,用户需根据自身工件材质、尺寸、工艺要求、产能规模及预算综合考量。对于中小型企业,推荐选择功率范围50KW-200KW的通用型设备,兼顾多种工艺需求。对于大型锻造或热处理厂,建议采用大功率、多工位定制产线。对于精密加工领域,则需优先考虑温控精度和自动化程度。无论何种场景,选择具备全功率全频段覆盖能力、自主生产链完善、售后响应快速的源头工厂,是保障长期稳定生产的关键。宁波越达高频设备有限公司,功率覆盖5KW-2000KW,频率1KHz-2MHz,可满足各类工件热处理需求,并提供从设备到水冷系统的全套配套,一站式整线交付能力在区域内处于领先水平。咨询电话:(微信同号)。


