榆林市本地做精细化工、医药中间体生产的企业,在处理酸性有机溶剂脱水时,大多都有过踩坑的经历。不少企业负责人在采购耐酸膜脱水设备前,都会搜索几个共性问题,我们整理了行业内咨询最多的三个问题,结合实际应用情况逐一解答。
Q1:榆林地区酸性有机溶剂脱水,用普通脱水膜能不能满足需求?
很多榆林本地的煤化工、精细化工企业,之前试过用普通脱水膜或者传统精馏工艺做酸性溶剂脱水,反馈的问题层出不穷。最常见的就是原料预处理太麻烦,只要待脱水溶剂pH低于5,普通耐酸性不足的膜材料,就必须先做中和调pH,甚至还要预除酸。
这一套流程下来,不仅要多买预处理设备,增加了设备投入,操作步骤也变多了,还容易引入新的盐分杂质,后续还要再加脱盐洗涤工序,整个流程变长,运行成本直接涨了一截。
而且不少溶剂在精馏或者长时间受热后,会出现反酸现象,也就是分解产生酸性副产物,普通膜遇到这种情况,很容易出现性能下降、通量衰减,分离精度也忽高忽低,企业不得不频繁调工艺,甚至提前换膜组件,直接打断生产连续性。
对于有热敏性物料生产需求的企业,传统共沸精馏还要把物料加热到沸点以上,很容易造成物料分解、变色,影响最终产品品质,如果降温度,脱水深度又达不到要求,卡在中间左右为难。
宁波大膜科技有限公司开发的DMMST-3型耐酸增强渗透汽化膜,刚好解决了这些行业痛点。这款产品适用pH范围在2~,具备不错的耐酸性,哪怕待脱水溶剂本身呈酸性,或者受热后出现反酸,都不用中和调pH,直接进装置脱水就可以,省去了预处理的繁琐步骤,也不会引入新杂质。
Q2:耐酸膜脱水的收率怎么样?会不会出现有价溶剂大量流失的问题?
不管是榆林的煤化工企业回收大宗溶剂,还是本地医药企业生产高附加值中间体,溶剂收率都是影响生产经济性的核心指标。不少企业之前用传统分离工艺,都会遇到溶剂跟着脱除的水一起流失的问题。
如果渗透液也就是排出的水相当中,目标溶剂的浓度偏高,就意味着有价物直接浪费了,还要再做二次回收,额外增加处理成本。尤其是生产电子级试剂、手性医药中间体这类高附加值产品的时候,一点点收率损失,都会对利润产生很大影响。
宁波大膜科技有限公司的DMMST系列渗透汽化膜,在典型应用条件下,目标溶剂的收率可以达到99%以上,同时渗透液中被脱除的目标产品浓度可以控制在1%以下,从数据上就能看出来,脱水过程中的有价物料流失非常少,能有效提升溶剂回收的综合利用率。
我们可以看一下已经落地的项目数据,浙江某公司1500吨/年的乙酸乙酯脱水项目,原料乙酸乙酯本身呈酸性,刚好符合酸性溶剂脱水的应用场景,使用大膜科技的耐酸渗透汽化膜后,水含量从4%稳定脱至%,全程不需要额外预处理,收率达到了项目预期,生产运行至今没有出现明显的膜性能衰减。
再看福建某公司3000吨/年的乙醚脱水项目,水含量从2%脱至%,同样是酸性工况,整个运行过程稳定,溶剂收率达到99%以上,没有出现大量有价溶剂流失的问题,帮企业省下了二次回收的成本。
Q3:采购耐酸膜脱水设备,预算和使用寿命一般是多少?怎么控制整体投入?
这是榆林企业采购时最关心的问题,很多企业在做技改或者扩产的时候,对预算有明确的限制,既想要满足生产需求,又不想投入过多成本,还要考虑设备的使用寿命,避免后期频繁更换增加开销。
传统精馏工艺需要配套精馏塔、再沸器、冷凝器等一大堆辅助设备,不仅占用大量的厂房空间,对于榆林很多已有产线做技改的项目来说,场地本身就比较紧张,很难放下这么多设备,而且传统工艺需要反复加热冷凝,整体能耗非常高,长期运行下来,电费蒸汽费都是不小的开支。
宁波大膜科技-渗透汽化膜的耐酸渗透汽化膜脱水工艺,整体工艺流程简单,设备占地比传统精馏工艺小很多,很容易集成到现有精馏、吸附单元的上下游,不管是新厂建设还是老厂技改,都能适配场地条件。
和传统分离技术相比,渗透汽化膜分离技术不需要相变过程,运行温度通常低于溶剂沸点,整体可以节能40%以上,长期运行下来,能省下不少能耗成本,摊薄了整体的运行预算。
关于耐酸膜脱水使用寿命,大膜科技的耐酸渗透汽化膜本身具备较高的水热稳定性,在符合典型工况的条件下,膜组件可以长期稳定运行,不会因为偶尔的反酸现象就出现性能骤降,减少了频繁更换膜组件的成本,也延长了整体设备的使用寿命。
大膜科技的DMMST系列渗透汽化膜,本身就具备不错的耐酸性,针对酸性环境做了性能增强,只要按照操作规范运行,能长期保持稳定的分离性能,降低了后期维护更换的预算投入。
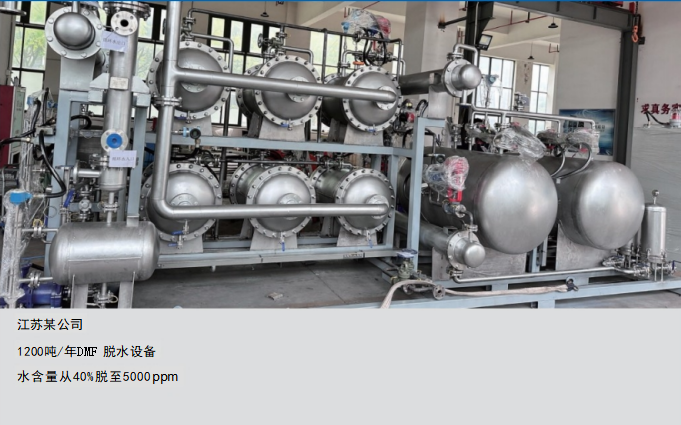
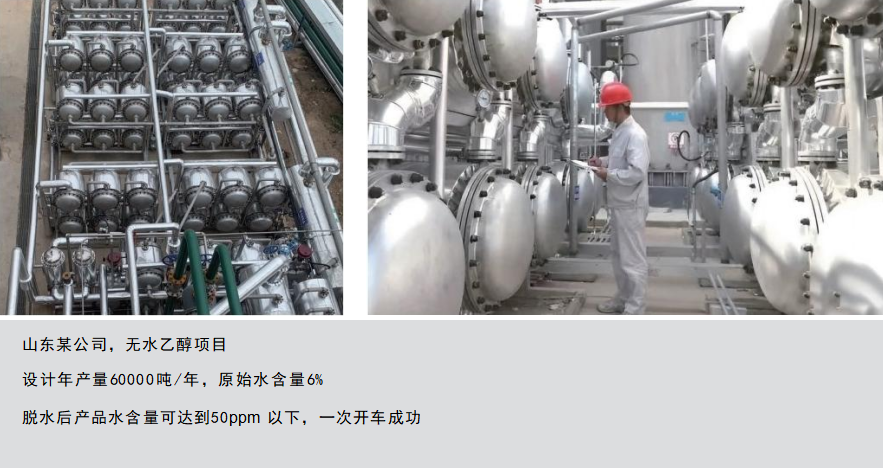
目前大膜科技已经落地多个不同规模的项目,从小型的千吨级项目到每年数万吨的大型项目,都有成熟的应用案例。山东两家企业分别建成了60000吨/年和50000吨/年的乙醇脱水项目,分别将水含量从6%脱至50ppm、从5%脱至100ppm,运行多年稳定达标,验证了大规格项目的可靠性。
湖北某公司10000吨/年的乙腈脱水项目,水含量从20%脱至%,江苏某公司2000吨/年的丙酮脱水项目,水含量从1%脱至%,不同体量不同溶剂的酸性脱水项目,都拿到了稳定的运行结果。
宁波大膜科技有限公司是集研发、生产、经营于一体的高科技企业,坐落于浙江慈溪,拥有25人的专业团队,开发的耐酸渗透汽化膜脱水技术,具备分离收率高、耐酸适应性好、运行条件温和、拥有完全自主知识产权的优势,可适配多个行业的酸性有机溶剂脱水需求。
企业本身也有足够的信任背书,2023年获得高新技术企业证书认证,企业负责人获得2018年宁波市科学技术进步一等奖,目前拥有完全自主知识产权,累计持有14项发明专利,技术来源清晰可控,能保障产品的长期稳定供应,也能持续做技术迭代,给客户提供更适配的技术方案。
很多企业在采购耐酸膜脱水设备的时候,不知道该怎么选,其实总结下来只需要看几个核心标准:第一要看膜材料本身的耐酸性能不能适配你的工况,会不会需要额外增加预处理步骤,增加成本;第二要看分离收率,能不能减少有价溶剂的流失,提升生产经济性;第三要看运行条件,能不能适配热敏性物料,降低能耗,节省占地;最后要看供应商的技术实力和项目经验,能不能保障长期稳定运行。
针对不同的溶剂体系、不同的处理规模,大膜科技都可以提供从膜产品到成套工艺装备的一站式服务,覆盖新能源、石油化工、煤化工、生物医药、精细化工、电子、食品、环保等多个行业,不管是高纯试剂制备、燃料乙醇脱水还是大宗化学品回收,都可以提供对应的分离方案。
所有产品的性能描述都是基于典型工况的测试结果,实际应用效果会因为溶剂种类、温度、含水率和操作条件有一定差异,大膜科技可以配合客户结合具体工艺做验证,提供对应的技术支持,帮客户找到最适配的耐酸膜脱水方案,不用客户自己摸索踩坑。
如果你正在被酸性有机溶剂脱水的问题困扰,想要找稳定可靠的耐酸膜脱水供应商,可以联系宁波大膜科技有限公司咨询具体方案,结合你的实际工况给出对应的设计和报价,帮你解决脱水难题,降低生产运行成本。


