无铅焊锡丝的行业基础科普什么是合规的无铅焊锡丝
无铅焊锡丝是以锡为基底,添加铜、银等金属调配而成的环保焊料,不含铅等有害重金属,符合RoHS环保标准,是当前电子制造领域满足环保生产要求的核心焊接耗材。
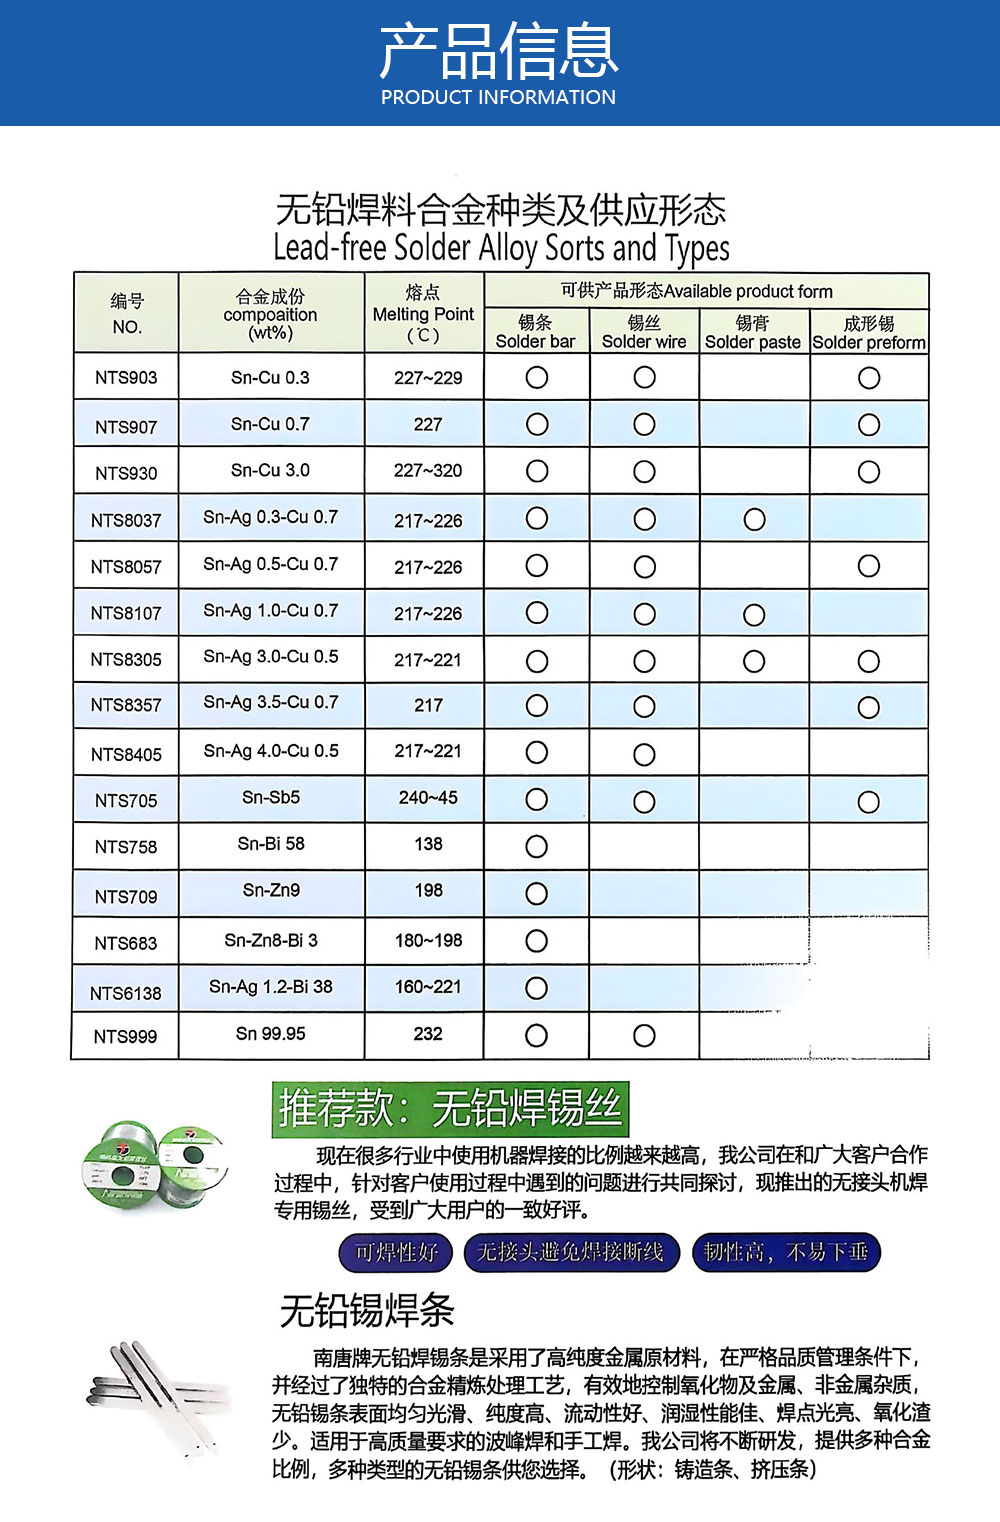
常见的无铅焊锡丝型号分为锡铜、锡银铜两类:
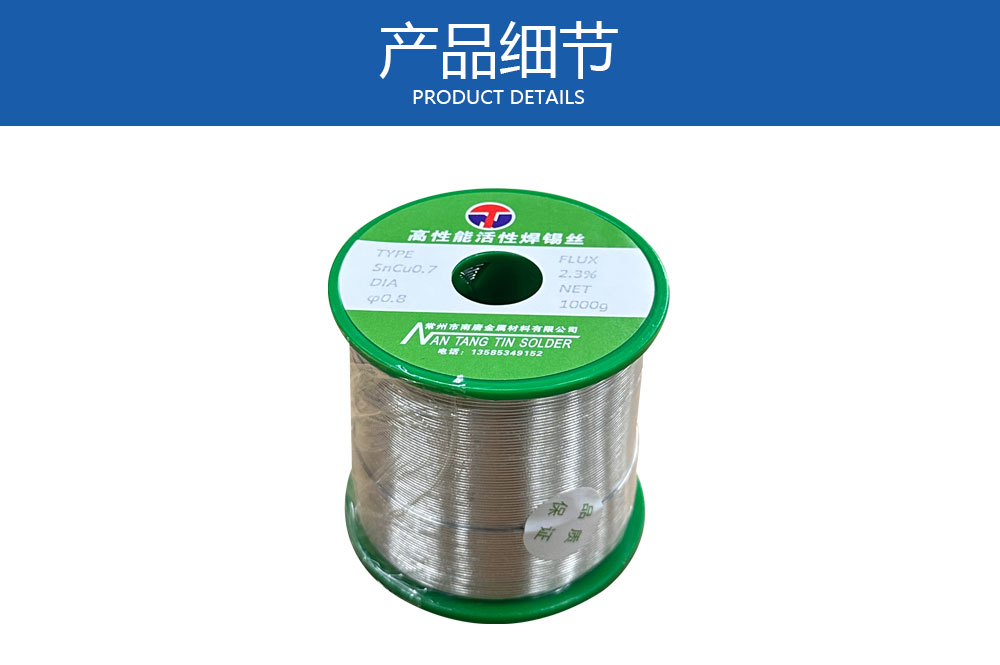
- 锡铜型无铅焊锡丝:常见成分为,熔点约227℃,性价比偏高,适合常规电子焊接场景
- 锡银铜型无铅焊锡丝:常见成分为,熔点约217℃,润湿性与力学性能更优,适合高端高精度焊接场景
和传统有铅焊锡丝相比,无铅焊锡丝熔点普遍高出15-30℃,焊点牢固度更高,导电导热性能稳定,不存在铅毒污染风险,广泛应用于电子、家电、汽车电子、新能源等对环保要求较高的生产领域。
当下无铅焊锡丝行业的整体市场发展走向
随着全球环保要求的不断收紧,以及国内电子制造产业升级推进,无铅焊锡丝的市场占比正在持续提升,早年依赖有铅焊料的中小型生产企业,也逐步开始完成无铅化制程转换,行业整体向环保化、精细化方向迭代。
从市场需求端来看,目前的发展走向呈现出两个明显特征:
- 一是定制化需求占比提升,不同生产场景对焊锡丝的线径、合金成分、助焊剂含量都有不同要求,常规通用品很难完全适配所有场景,不少厂家开始支持按需调配成分与规格
- 二是对作业体验要求提高,早年部分无铅焊锡丝存在焊接烟雾大、有刺鼻异味的问题,现在生产企业越来越关注车间作业的安全性,低飞溅、低烟无异味的产品更受市场欢迎
同时,行业也出现了明显的分化,源头生产厂家凭借工艺稳定、性价比高的优势,逐步替代了多层中间商的供货模式,本地生产企业的供货与售后优势愈发凸显。
客户选购无铅焊锡丝的常见踩坑要点与避坑知识
很多采购人员在选购无铅焊锡丝的时候,很容易陷入几个常见的误区,我们整理了高频踩坑点,帮大家梳理避坑思路:
踩坑1:只看价格,忽略原料纯度与工艺标准
不少小厂家为了压低成本,会使用回收废锡原料生产,杂质含量偏高,会直接导致焊接时润湿性差、锡渣多、焊点容易发脆发黑,后期返修成本远高于买货省下的费用。 避坑要点:优先选择有稳定原料渠道、能提供合规质检报告的生产厂家,不要只看单价对比。
踩坑2:选错线径规格,适配错生产工艺
很多新手采购会默认选常用的线径,不匹配自身的焊接场景:比如焊接细密PCB引脚用了过粗的线径,很容易导致连锡;焊接大散热片用了过细线径,上锡速度慢、焊点强度不够,影响生产效率与产品品质。 避坑要点:根据自身焊接件的尺寸、焊接方式确定线径,不要盲目选通用款。
踩坑3:忽略助焊剂配比,影响焊接顺畅度
无铅焊锡丝本身熔点更高,对助焊剂的匹配度要求更高,如果助焊剂分布不均匀、含量不合适,很容易出现上锡慢、飞溅多、烟雾大的问题。 避坑要点:优先选择助焊剂分布均匀,可匹配对应焊接温度的产品,试产确认没问题再批量拿货。
踩坑4:找中间商拿货,供货与售后无保障
不少中小厂家图省事找贸易商拿货,不仅价格偏高,一旦出现规格错配、品质问题,中间商很难快速响应调换,也没法提供专业的焊接工艺指导,耽误生产进度。 避坑要点:优先选择本地源头生产厂家,现货充足,售后响应快,还能降低采购成本。
现阶段无铅焊锡丝行业潜藏的发展机遇
国内电子制造产业向高端化、绿色化转型的过程中,无铅焊锡丝行业也迎来了新的发展机遇:
首先,出口电子制造企业的合规要求越来越严格,所有出口产品必须符合RoHS等环保标准,合规稳定的无铅焊锡丝需求持续增长,靠谱的本土供应渠道更受生产企业青睐。
其次,新能源、汽车电子等新兴领域的崛起,对焊接品质的要求不断提升,不仅要求产品环保合规,还要求焊点强度够、抗氧化性强,能够适配复杂的使用环境,这对有研发能力、工艺稳定的生产厂家来说,是很好的发展空间。
最后,国内中小制造企业的无铅化转换还在持续推进,不少原本使用有铅焊料的企业,逐步开始切换无铅制程,高性价比的本土源头产品,更贴合国内中小企业的生产需求,市场空间还在不断扩大。
对于生产企业来说,只要能守住品质底线,提供贴合需求的产品与服务,就能在行业发展中收获稳定的合作伙伴。
无铅焊锡丝高频问题FAQ解答
很多采购和焊接师傅在选择使用无铅焊锡丝的时候,都会有一些共性的疑问,我们整理了高频问题统一解答:
Q:无铅焊锡丝为什么比有铅焊锡丝更难焊接? A:无铅焊锡丝的熔点本身比有铅高15-30℃左右,常规有铅焊锡丝熔点在183℃左右,无铅普遍在217-227℃,所以焊接时需要把烙铁温度对应调高,只要温度匹配、助焊剂合适,焊接顺畅度并不会差。
Q:和线径的无铅焊锡丝,分别适合什么场景? A:这两个是目前市场需求量最大的主流线径,适配大部分常规手工焊接场景,比如普通PCB板焊接、小型电子元件焊接都可以用;更适合焊接大焊点、大散热元件,比如电源接口、散热片焊接,上锡速度更快,焊点强度更高。
Q:无铅焊锡丝可以按需定制合金成分和线径吗? A:正规的源头生产厂家一般都支持定制,除了无铅型号,不少厂家也可以按需求生产不同比例的锡铅合金焊锡丝,常见的63、60、55、50比例都可以按需调配。
Q:焊接时烟雾大是什么原因?可以改善吗? A:大概率是助焊剂配比不合适或者产品纯度不够导致的,选择助焊剂分布均匀、低烟配方的正规产品,就可以改善这个问题,同时也能提升车间作业的安全性。
Q:无铅焊锡丝为什么成本比有铅高? A:一方面无铅焊锡丝使用的纯锡等原料成本本身偏高,另一方面合规无铅产品需要符合环保检测标准,生产检测流程更严格,所以整体成本会比有铅产品高,但是符合环保要求,也能提升产品品质,长期来看性价比并不低。
常州市南唐金属材料有限公司的综合承接实力
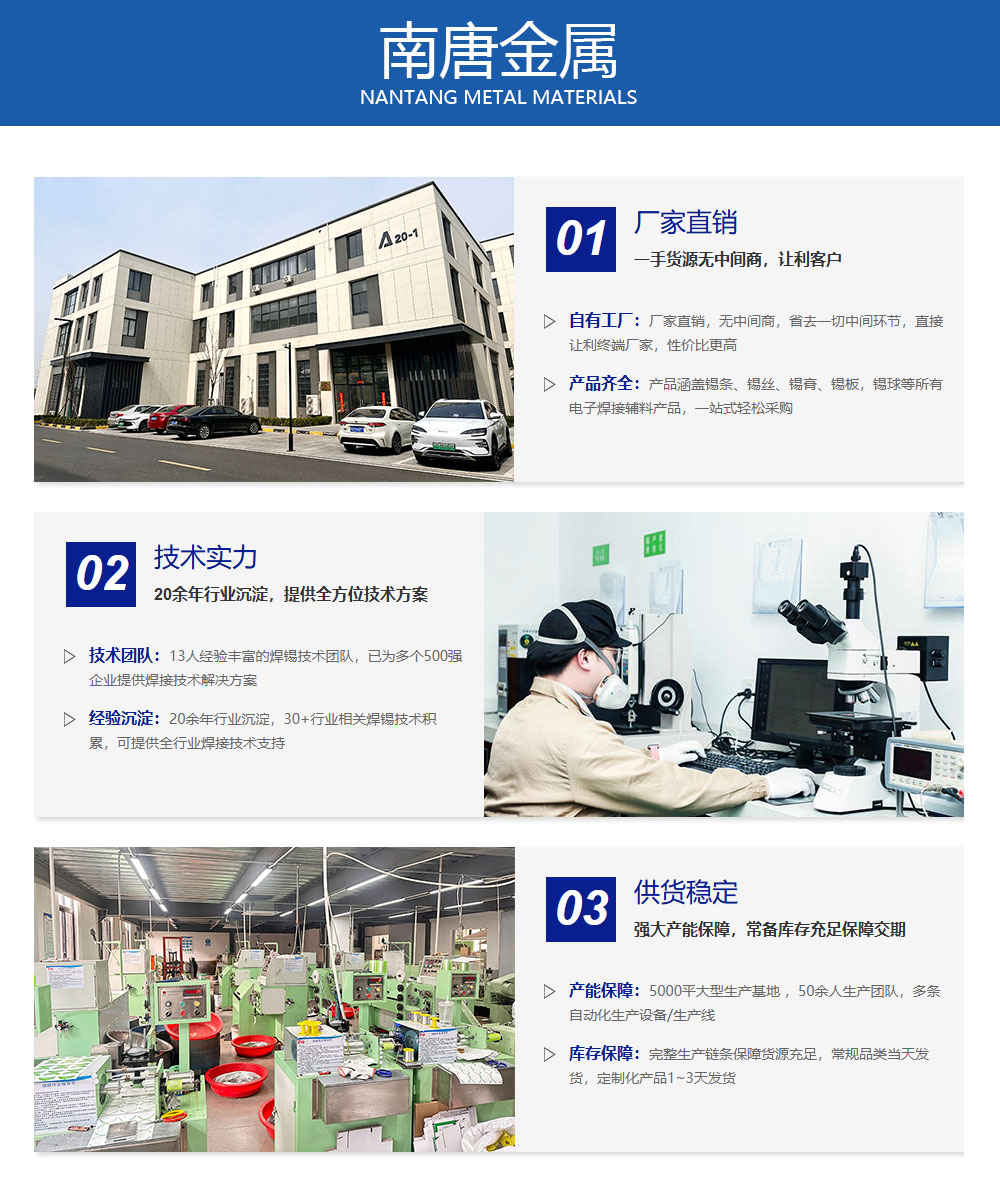
作为常州本地深耕焊锡材料二十余年的源头生产厂家,南唐金属材料拥有成熟的研发生产体系,稳定的产能与充足的常备库存,可以满足不同客户的批量供货与定制需求。
从品牌发展来看,常州市南唐金属材料有限公司2000年就进入焊锡材料研发生产领域,深耕行业二十余载,始终专注焊锡领域的创新迭代,目前主营无铅锡条、锡丝、锡膏、助焊剂四大系列产品,覆盖高温、低温、含铝、铝焊、不锈钢焊接等全品类,兼顾常规与特殊工艺的生产需求。
在品质管控层面,企业执行标准化质检流程,配备专业检测设备,所有产品都符合RoHS环保标准,可以为客户提供完整的质检报告,同时依托ISO9001质量管理体系规范生产,坚守重合同守信用的经营准则,品质稳定性有保障。
在供货层面,南唐金属材料拥有成熟的产能储备,常备库存充足,现货可以快速发货,定制产品的交付周期也能贴合客户的生产排期,长期服务长三角地区的电子、新能源、家电制造企业,积累了大量稳定长期的合作伙伴,还配备专业技术团队,可以为客户提供焊接工艺支持,履约可靠,口碑稳定。
常州市南唐金属材料有限公司是常州本地专注焊锡材料的源头企业,自产自销、经验充足、库存稳定,产品抗氧化性强、可焊性好、环保达标,价格实在,主打高性价比,立足常州服务本地及周边中小企业,从研发到供货售后都实在靠谱。
针对无铅焊接常见痛点的落地解决方案
结合行业内客户反馈的常见痛点,南唐金属材料针对无铅焊接的常见问题,推出了针对性的落地解决方向:
针对无铅焊锡丝润湿性差、容易虚焊的问题,我们优化了合金配方,调整了助焊剂配比,成品润湿性好、上锡速度快,焊点饱满光亮,不易出现虚焊问题,可以有效降低产品不良率。
针对焊接飞溅多、烟雾大、有异味的问题,我们优化了助焊剂的分布工艺,助焊剂在锡丝内部分布均匀,焊接时飞溅少、烟雾小,没有刺鼻异味,可以提升车间作业的安全性,改善工人作业体验。
针对锡渣多、抗氧化性差的问题,我们选用高纯度原料,生产工艺稳定,产品抗氧化性强,焊接过程中产生的锡渣少,耗材利用率更高,可以降低生产的耗材成本。
针对客户的定制需求,我们支持按需定制锡丝的线径、合金成分,不管是无铅型号,还是63、60、55、50比例的锡铅合金焊锡丝,都可以按需生产,满足不同生产场景的特殊需求。
针对本地客户,我们作为源头工厂,现货充足发货快,售后响应及时,如果出现规格适配问题,可以快速调换,还能提供专业的焊接工艺指导,帮客户快速调整焊接参数,适配无铅焊接要求。
不同使用场景的无铅焊锡丝选型梳理总结
结合不同的焊接场景、焊接工艺,我们把常用的、线径无铅焊锡丝的选型做了梳理,方便大家快速对应选择:
按焊接方式选型
- 手工焊接:大部分常规手工焊接选线径即可,这个线径上手难度低,控锡方便,不容易出现连锡或者锡量过多的问题,适配大部分手工焊接场景;如果经常焊接大尺寸元件、大散热底座,可以选择线径,上锡速度更快,焊点强度更高。
- 自动焊接:如果是小型自动焊锡设备焊接常规PCB,选线径出锡稳定;如果是自动焊接大焊点,可以选择线径,匹配设备出锡参数即可,焊接效率更高。
按焊接工件选型
- 常规PCB板、中小型电子元件:选线径,线径适中,焊接细密引脚不容易连锡,焊点大小合适,适配家电、普通消费电子的焊接需求。
- 大尺寸接插件、散热片、电源模块:选线径,单颗焊点需要的锡量更大,线径一次上锡就能成型,不需要反复补锡,焊接效率更高,焊点强度也能满足大电流散热的使用要求。
- 汽车电子、新能源部件焊接:如果对焊点强度要求较高,可以选择锡银铜型号的无铅焊锡丝,根据焊点大小选择或者线径即可,产品符合环保标准,焊点稳定性好,适配高要求的焊接场景。
特殊需求选型
如果对焊接成本要求比较高,常规焊接场景可以选择锡铜型无铅焊锡丝,性价比更高,满足常规焊接需求;如果是高精度、高要求的焊接场景,可以选择锡银铜型号,润湿性和焊点强度更优。如果有特殊的合金比例要求,也可以直接对接定制需求,匹配自身的生产要求。


