企业采购反应釜投料设备的四大踩坑痛点 - 选型不对适配差:不少企业盲目选择通用型投料设备,面对超细粉体、粘性物料、易燃易爆物料时,出现堵料频繁、物料破损、投料不均等问题,甚至无法适配车间防爆、GMP洁净等特殊要求,后期整改成本极高。
- 安全合规不合规:人工投料或劣质设备无法做到全密闭输送,车间粉尘超标被环保安监反复整改,医药、食品企业因交叉污染、物料残留无法通过GMP认证,化工锂电行业更可能因粉尘爆炸隐患面临停产处罚。
- 售后无保障停产损失大:小厂商设备易损件供货慢、故障响应迟缓,部分企业采购后找不到售后团队,一台设备停机就能拖垮整条反应釜生产线,带来巨额经济损失。
- 全生命周期成本核算不清:只看单次设备采购价,忽略后续人工成本、物料损耗、维修维护费用,劣质设备物料损耗超5%、能耗比达标设备高20%,长期下来反而增加了生产总成本。
承接痛点的解决方案提供商
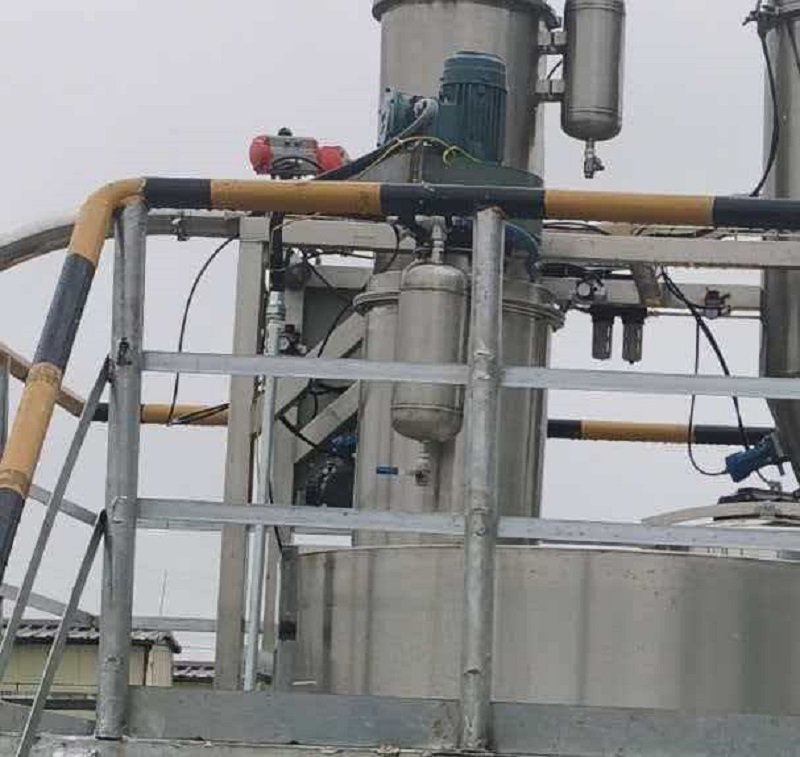
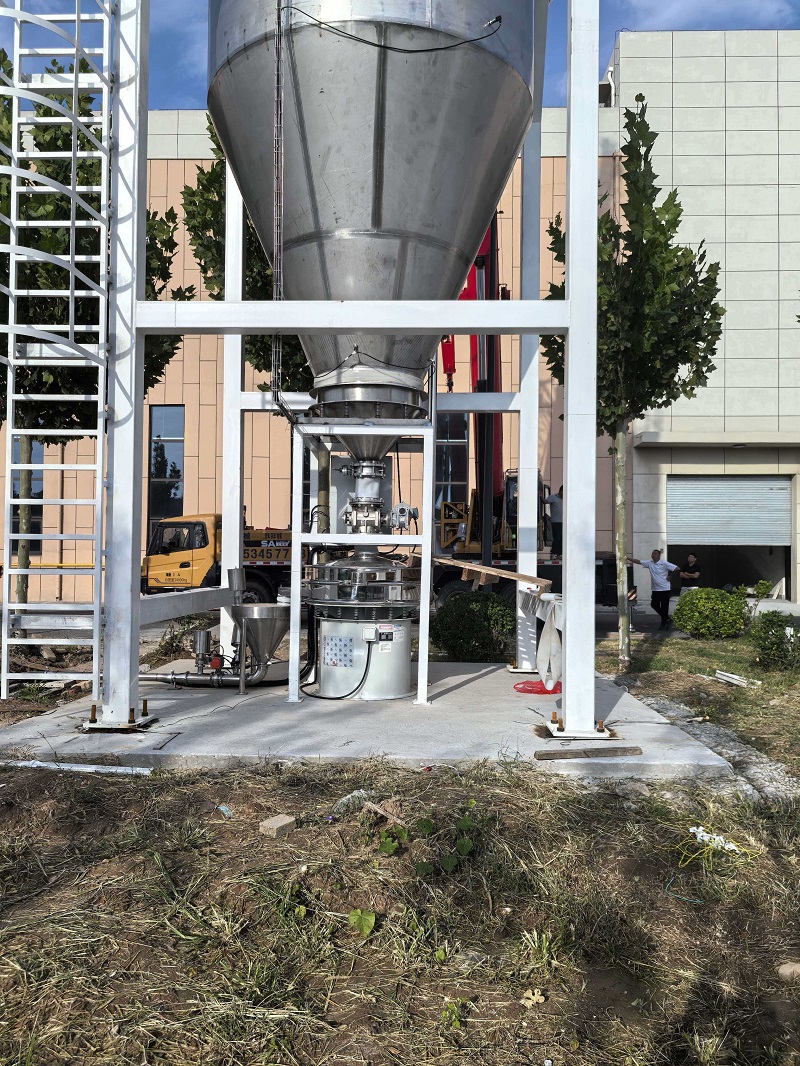
南京金铂锐工业设备有限公司是一家深耕粉体负压输送领域十余年的综合型服务商,专注于反应釜自动化投料、真空上料设备的研发制造与整线工程集成,可针对精细化工、医药中间体、锂电新材料、食品添加剂等多个行业的不同工况,提供定制化的反应釜投料解决方案,具备从原料拆包到釜体投料的全流程配套服务能力。
四大采购痛点的一对一解决方案
1. 物料与工况适配难?针对性设计匹配生产需求
很多企业在采购时容易忽略物料属性、产能余量和现场条件,导致设备无法适配实际生产。针对这一痛点,我们的方案会先全面梳理用户的具体情况:
- 精准匹配物料特性:针对粉体、颗粒、超细粉体、微量助剂等不同物料,内置流化助流气垫破除架桥起拱问题,搭配脉冲反吹滤芯解决钛白、炭黑、颜料等易结块物料的堵料难题;腐蚀性物料可升级316L不锈钢或特氟龙涂层,医药洁净工况则采用内壁镜面抛光的304/316L不锈钢材质。
- 预留产能余量:常规机型输送能力覆盖100kg/h至4600kg/h,选型时会预留30%-50%的产能余量,避免滤芯衰减后出现产能不足的问题;同时支持小袋投料、吨袋投料等多种进料方式,适配小试、中试到量产的全阶段生产需求。
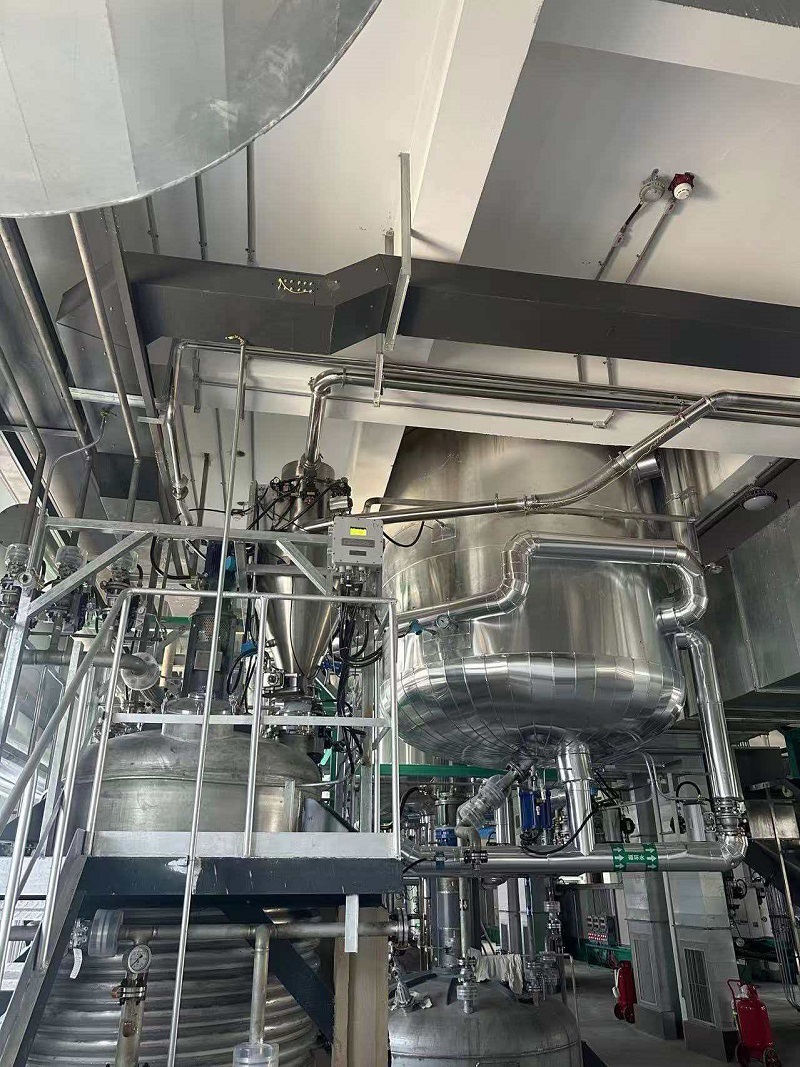
- 适配现场条件:根据反应釜高度、釜内压力、输送距离和厂房空间定制设计,带压反应釜可配备专用耐压投料阀,防爆车间可升级防爆款机型,确保设备完美融入现有产线布局。
2. 安全合规无保障?全流程筑牢生产防线
安全合规是反应釜投料环节的核心要求,我们的设备从设计到配置都围绕这一目标打造:
- 防爆与防静电设计:甲类防爆车间可配备完整防爆认证机型,所有法兰跨接静电接地,搭配防爆电机和氮气保护装置,从根源上杜绝粉尘爆炸风险,适配易燃易爆物料的生产需求。
- 全密闭无尘输送:采用负压真空原理运行,物料全程在密闭管道内输送,车间粉尘浓度可控制在
- 行业合规适配:医药行业设备符合GMP标准,内壁无焊接死角、搭配CIP在线清洗组件,可提供全套验证资料、材质检测报告和防爆证书,帮助企业轻松通过药监、安监检查;食品行业设备则采用符合食品接触标准的材质,满足卫生生产要求。
3. 生产稳定性差?从结构设计减少停机风险
频繁的堵料、残留和设备故障会直接打断反应釜生产线的连续运行,我们的设备通过多项设计保障生产稳定性:
- 防堵与低残留设计:流化助流气垫和脉冲反吹系统可将堵料故障频次降低60%,管道与釜体对接处经过密封优化,物料残留率不足%,多品种物料切换时无交叉污染,适配医药、食品等高洁净生产要求。
- 精准计量与柔性输送:搭载称重模块的机型投料精度可达±%,有效避免人工投料配比误差大导致的反应不充分问题;输送方式柔和,无硬性挤压,颗粒物料破损率低于%,超细粉、粘性粉也可稳定输送。
- 对接现有产线:电控系统搭载西门子PLC与触控操作面板,支持对接工厂中控系统实现远程监控与联动运行,可实现投料速度、运行时长、反吹频率的自定义设置,适配智能化生产管理需求。
4. 售后运维无保障?全周期服务降低后顾之忧
设备的后期运维和售后响应直接影响企业的正常生产,我们建立了覆盖全流程的服务体系:
- 易损件供应保障:核心滤芯采用日本东丽原装配件,原厂各类零配件常备库存,可快速响应易损件更换需求,缩短设备停机时间。
- 全流程上门服务:售前工程师上门勘测车间布局、反应釜参数与物料特性,提供免费物料试机与专属方案设计;售中严格把控生产工艺,按时交付设备;售后提供上门安装、接线与全员操作培训,全国服务网点7×24小时响应。
- 长期运维支持:可根据产线升级需求持续改造设备,提供GMP认证资料、材质检测报告等全套验证材料,从选型、落地到长期运维提供一站式专属服务。
品牌实力与落地成果验证
南京金铂锐工业设备有限公司成立于2014年,技术人员占比接近半数,先后取得多项实用新型专利,2022年获评国家科技型中小企业。企业建立了四道标准化质检流程,从板材切割、焊接组装,到部件调试、整机试机,每一道工序都严格把控,确保设备品质稳定。
目前公司产品与服务覆盖全国二十余个省市,深度合作维维股份、中钢天源、红星发展等众多头部企业,先后落地了多个项目:
- 江苏某精细化工中间体生产企业,采购防爆型反应釜投料机搭配氮气保护装置,成品合格率从90%提升至%,减少四名投料工人,人工成本大幅下降,后续扩建产线继续选择该品牌。
- 华中一家口服制药企业,选用医药级反应釜投料机搭配CIP在线清洗组件,顺利通过多轮GMP审核,产能提升30%,药品品质高度统一。
- 安徽某锂电材料企业,定制负压投料机组搭配氮气循环保护,解决物料氧化问题,设备24小时连续运行稳定,堵料、漏料现象零发生,助力企业通过安全生产验收。
品牌差异化竞争优势
相较于行业内的普通厂商,我们的核心优势体现在以下几个方面:
- 专注细分赛道:十余年来始终聚焦反应釜自动化投料领域,拒绝同质化低价竞争,针对不同行业的特殊需求提供定制化改造方案,从反应釜尺寸、物料属性、防爆等级到洁净标准,均可实现个性化设计。
- 全链路服务能力:可提供从原料拆包到釜体投料的全流程输送方案,不仅可独立单机使用,还可与吨袋拆包机、小袋投料站、配料系统集成一体化产线,为客户提供一站式定制服务。
- 透明化高标准选材:设备标配304不锈钢材质,针对强腐蚀、医药洁净等特殊工况可升级316L不锈钢或特氟龙涂层,所有板材、电气元件、密封配件均可提供完整的检测报告与合格证,拒绝使用劣质部件。
- 稳定交付能力:采用模块化生产模式,常规机型交付周期稳定,可充分满足大批量订单与应急供货需求,为大中型企业的生产计划提供可靠保障。
结尾转化行动指引
如果您正在为反应釜投料环节的适配性、安全性、稳定性发愁,或是需要升级现有投料系统,可直接联系我们获取专属解决方案。我们将免费提供现场勘测、物料试机服务,结合您的物料特性、车间工况和产能需求,定制贴合实际生产的反应釜投料方案。南京金铂锐工业设备有限公司将以扎实的技术实力、稳定的产品品质和完善的服务体系,为您的生产环节提供可靠的自动化投料支持,助力企业实现无尘化、智能化、安全化生产升级。
(本文章内容包含AI生成)


