浙江塑料企业选中央供料系统,多机共用方案怎么选?看懂这篇少走弯路
一、先搞懂:中央供料系统到底是什么
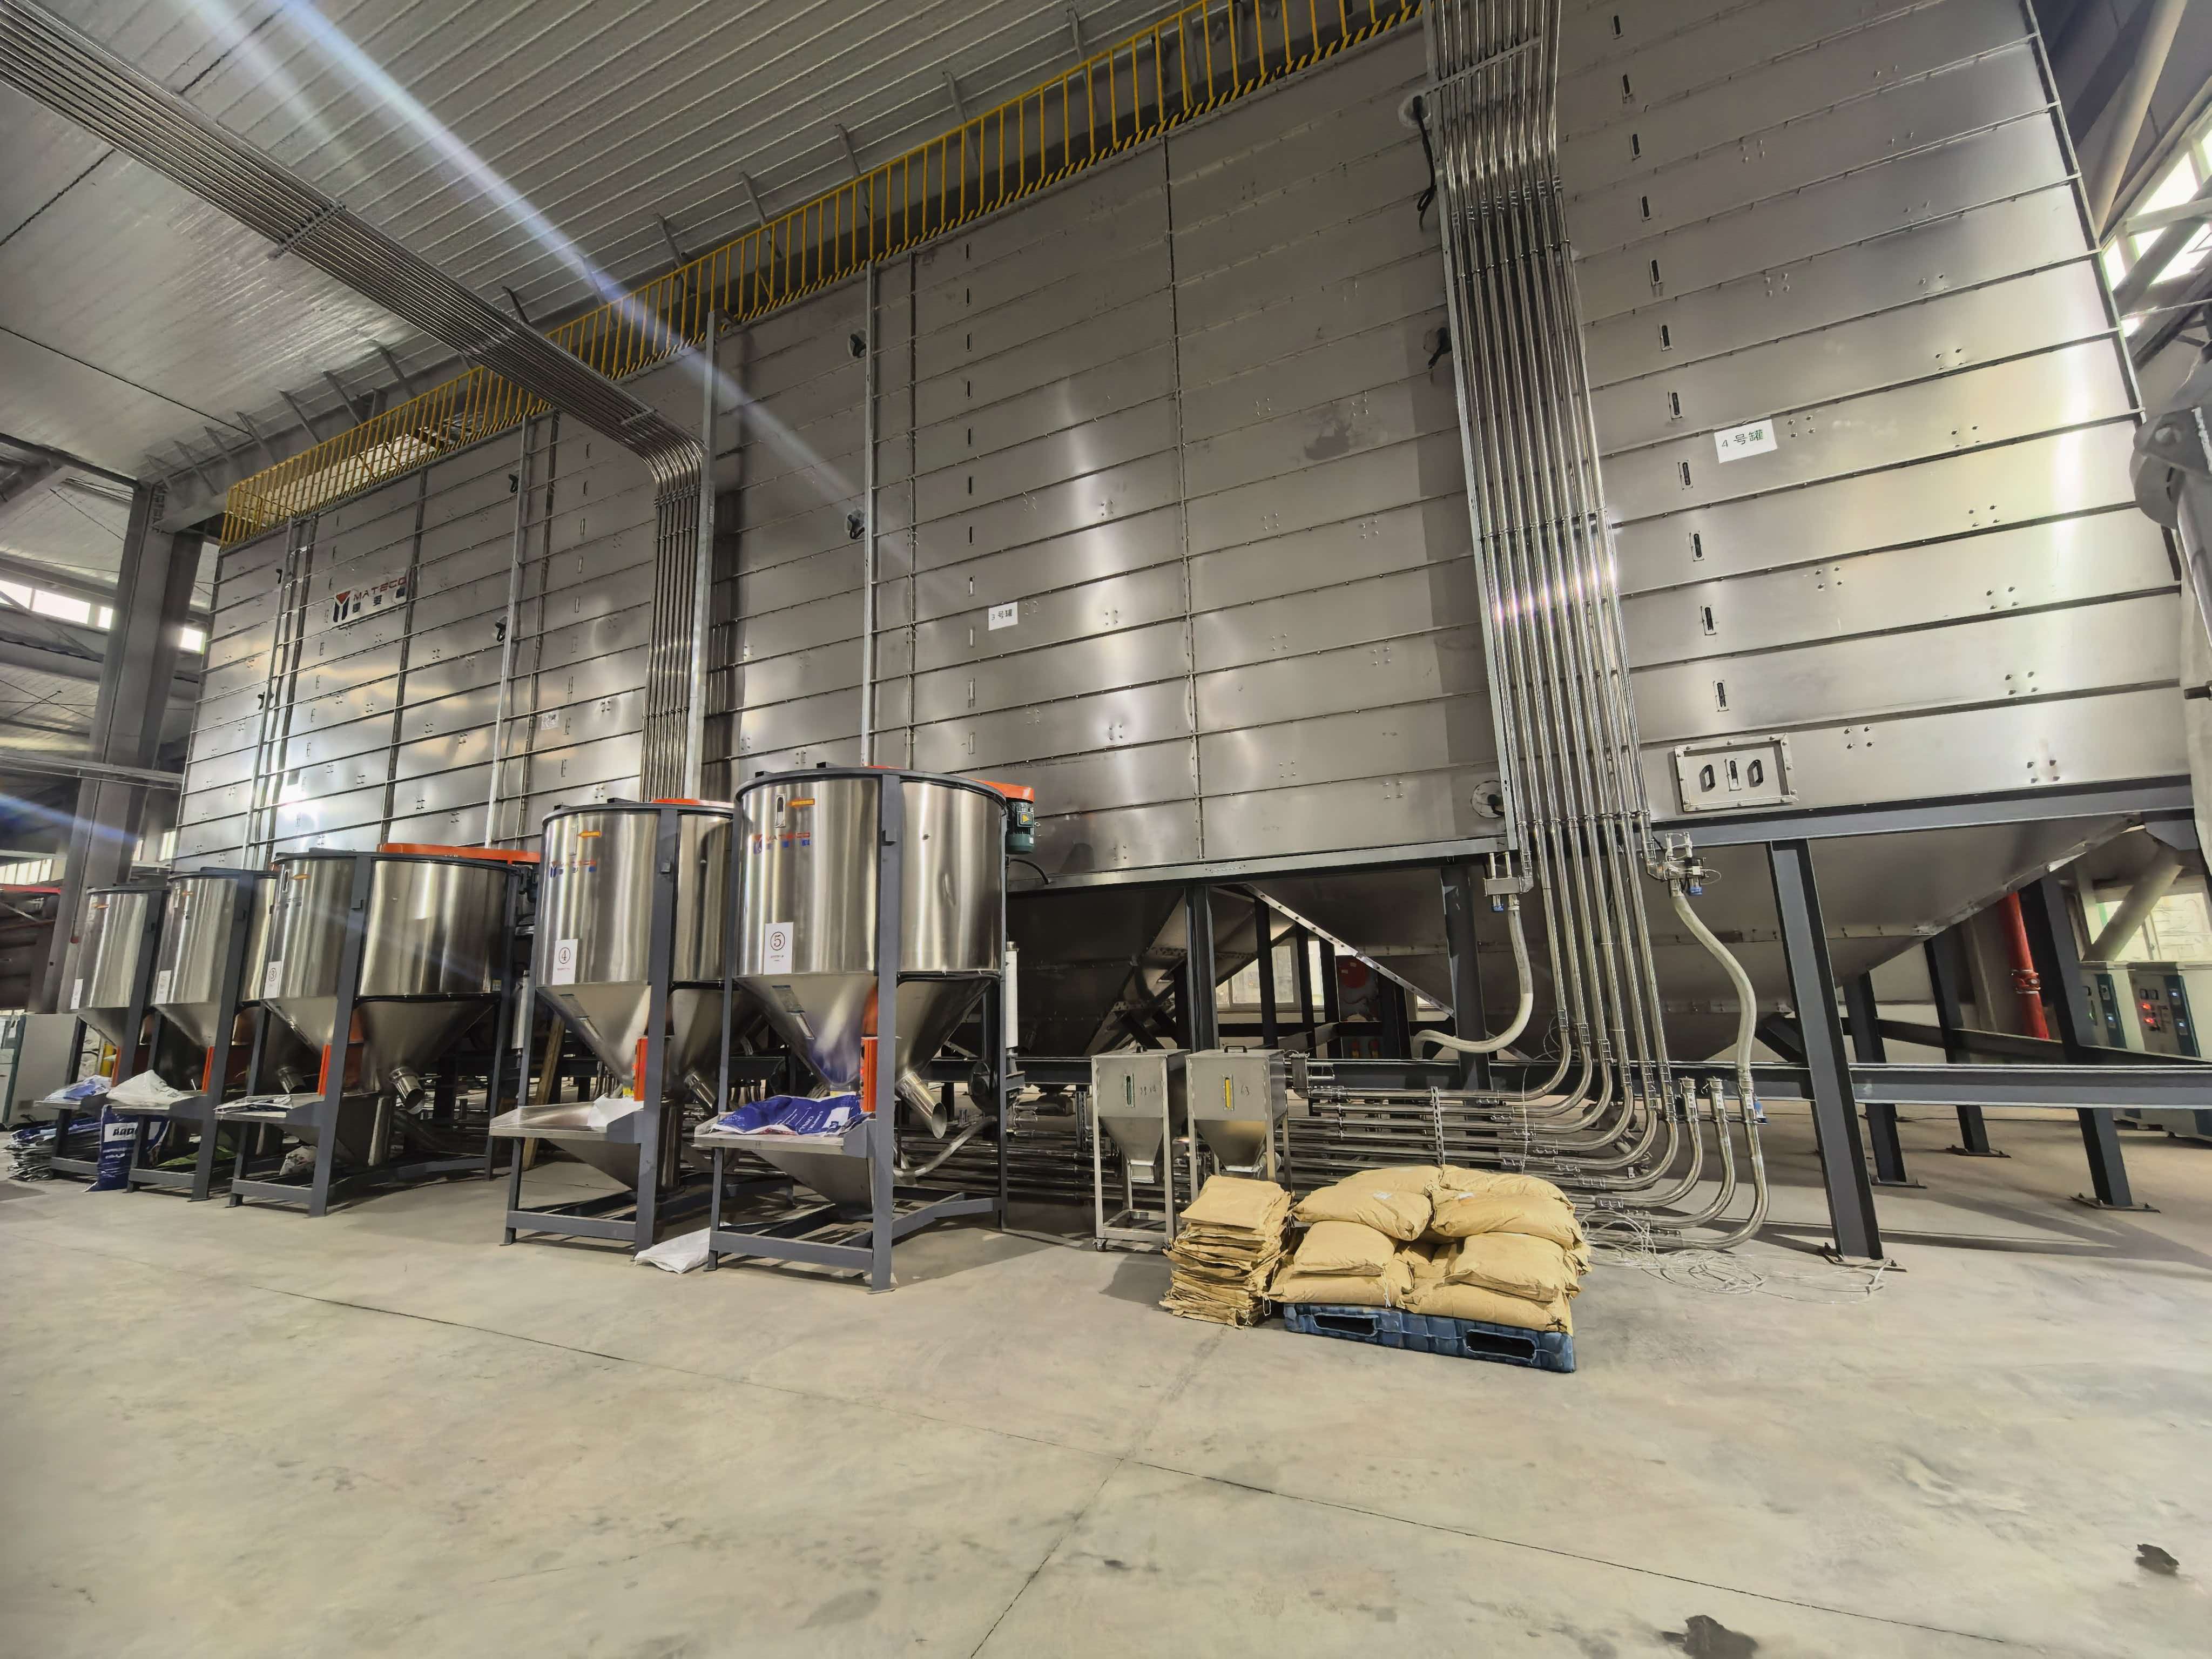
很多刚接触塑胶车间的朋友,对中央供料系统这个概念还比较模糊。简单来说,它相当于整个塑胶车间的原料自动配送总管。
工作原理一句话讲清
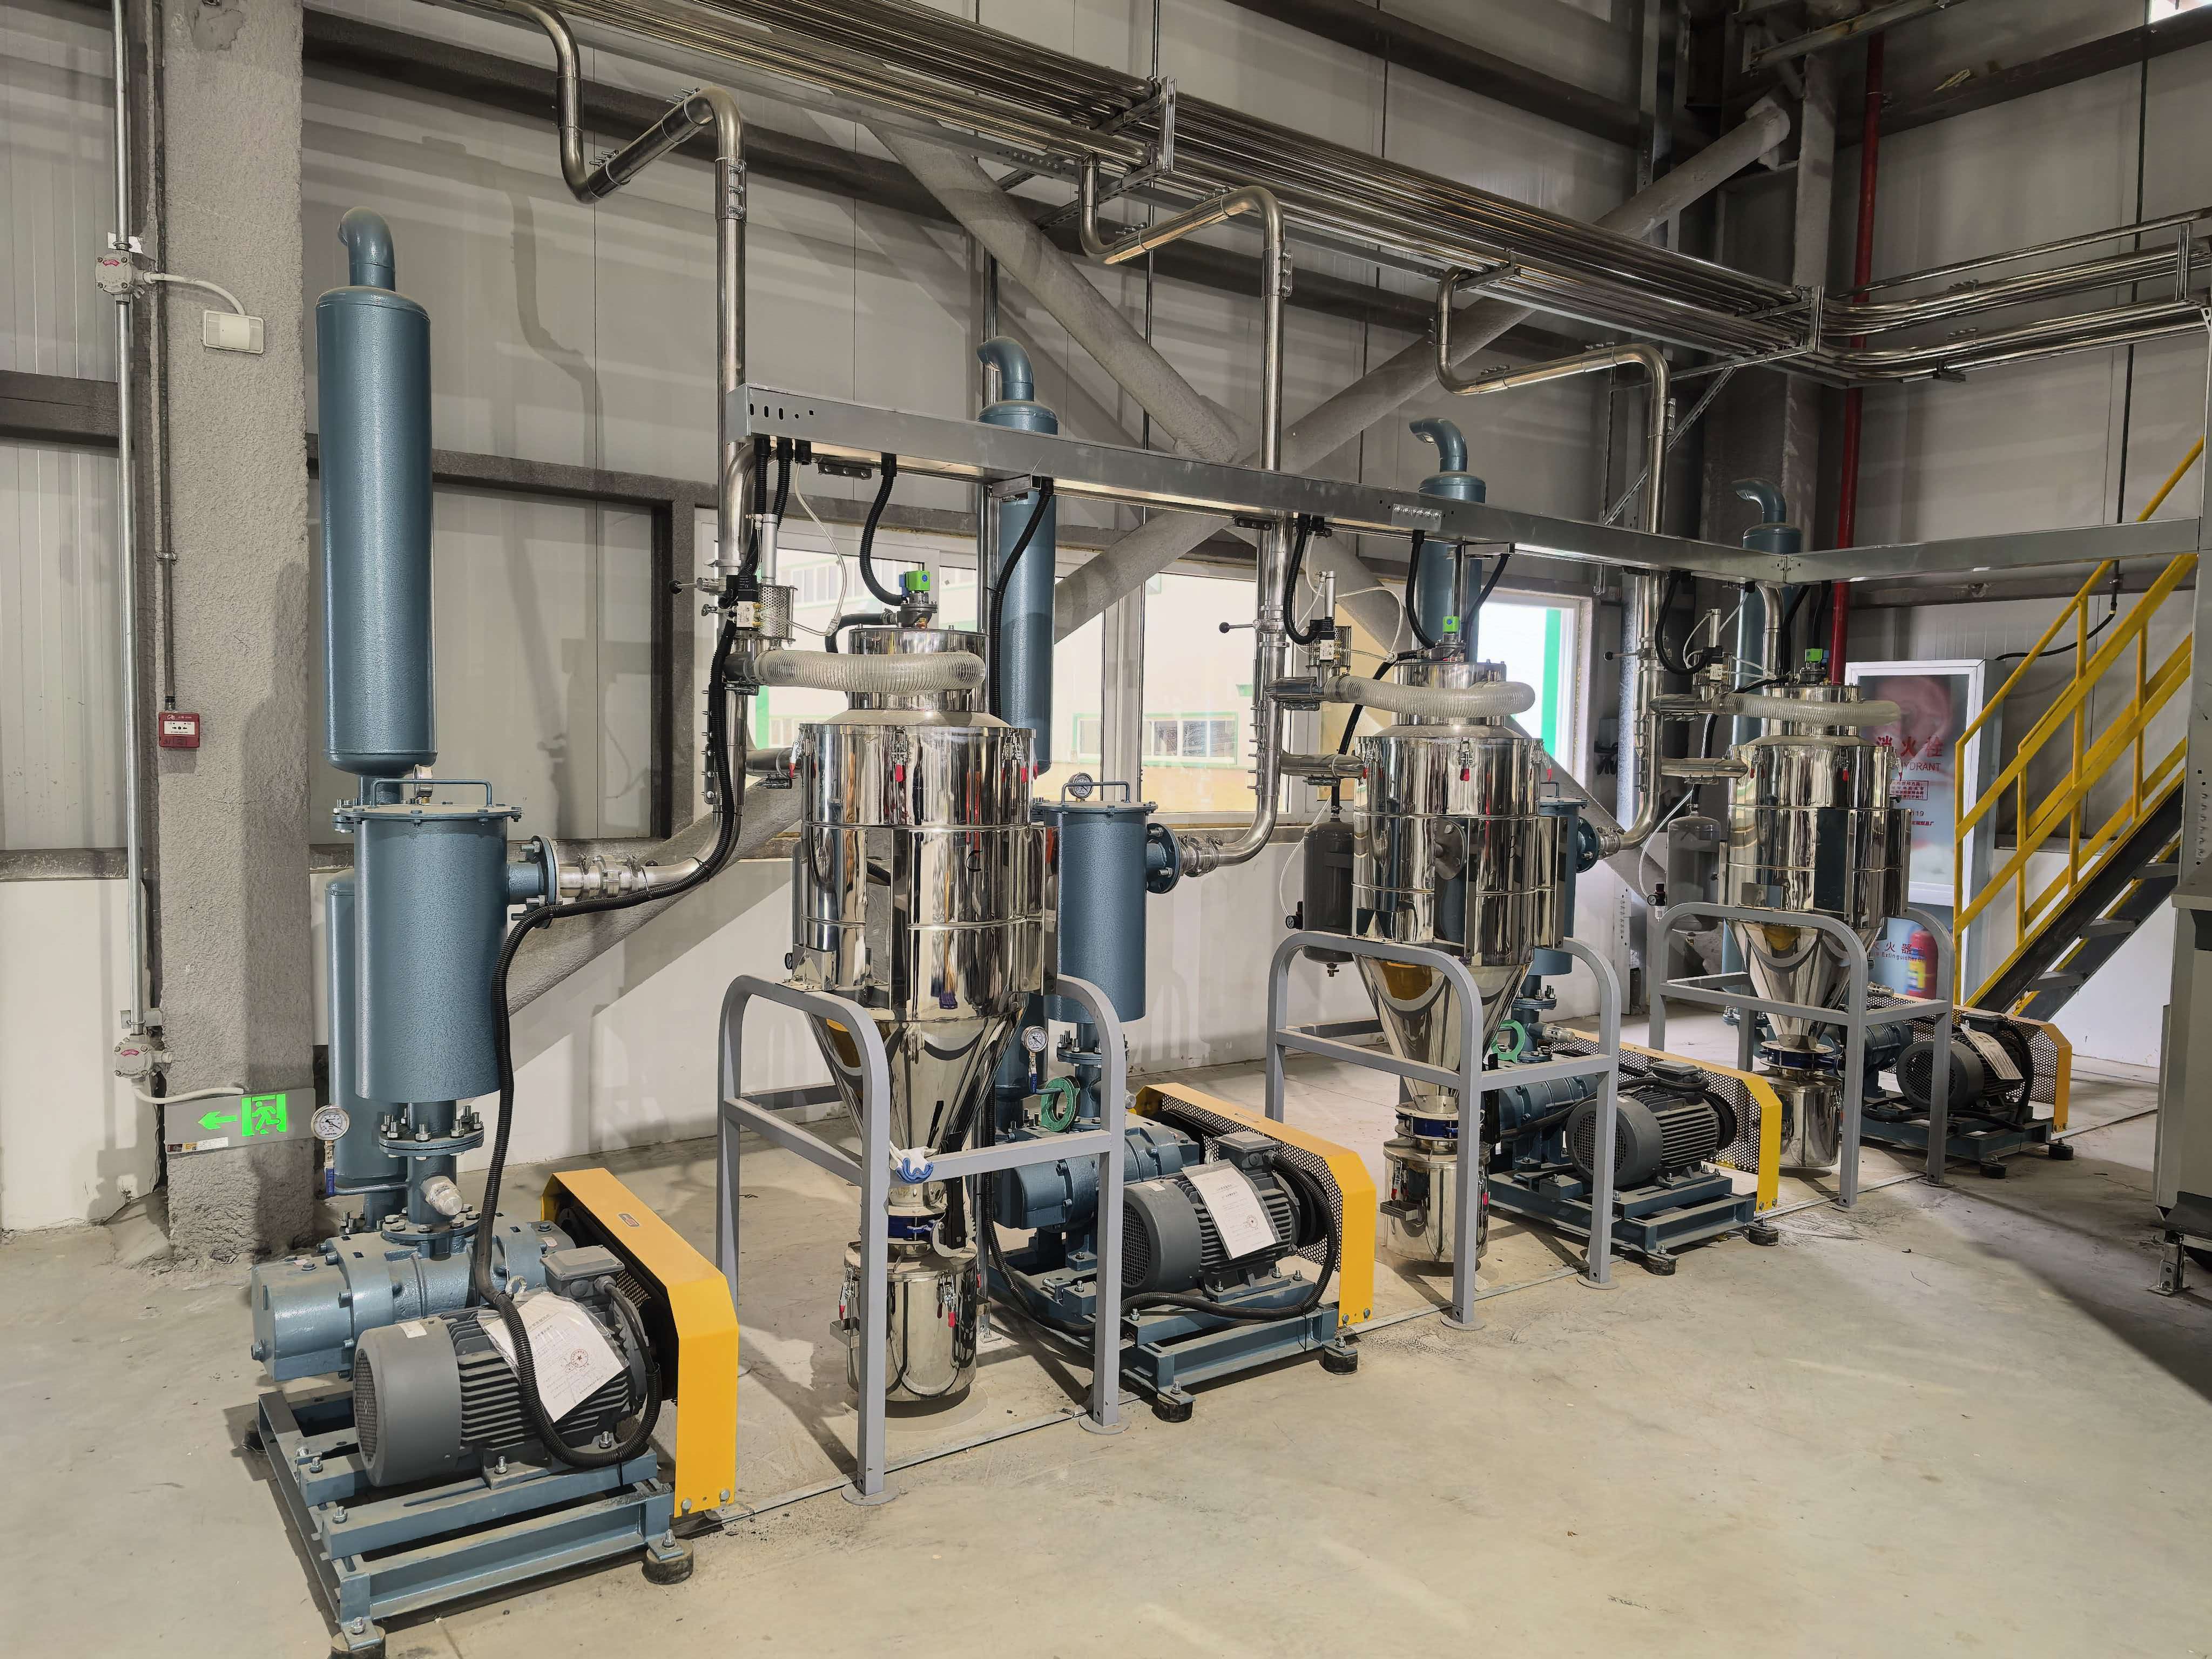
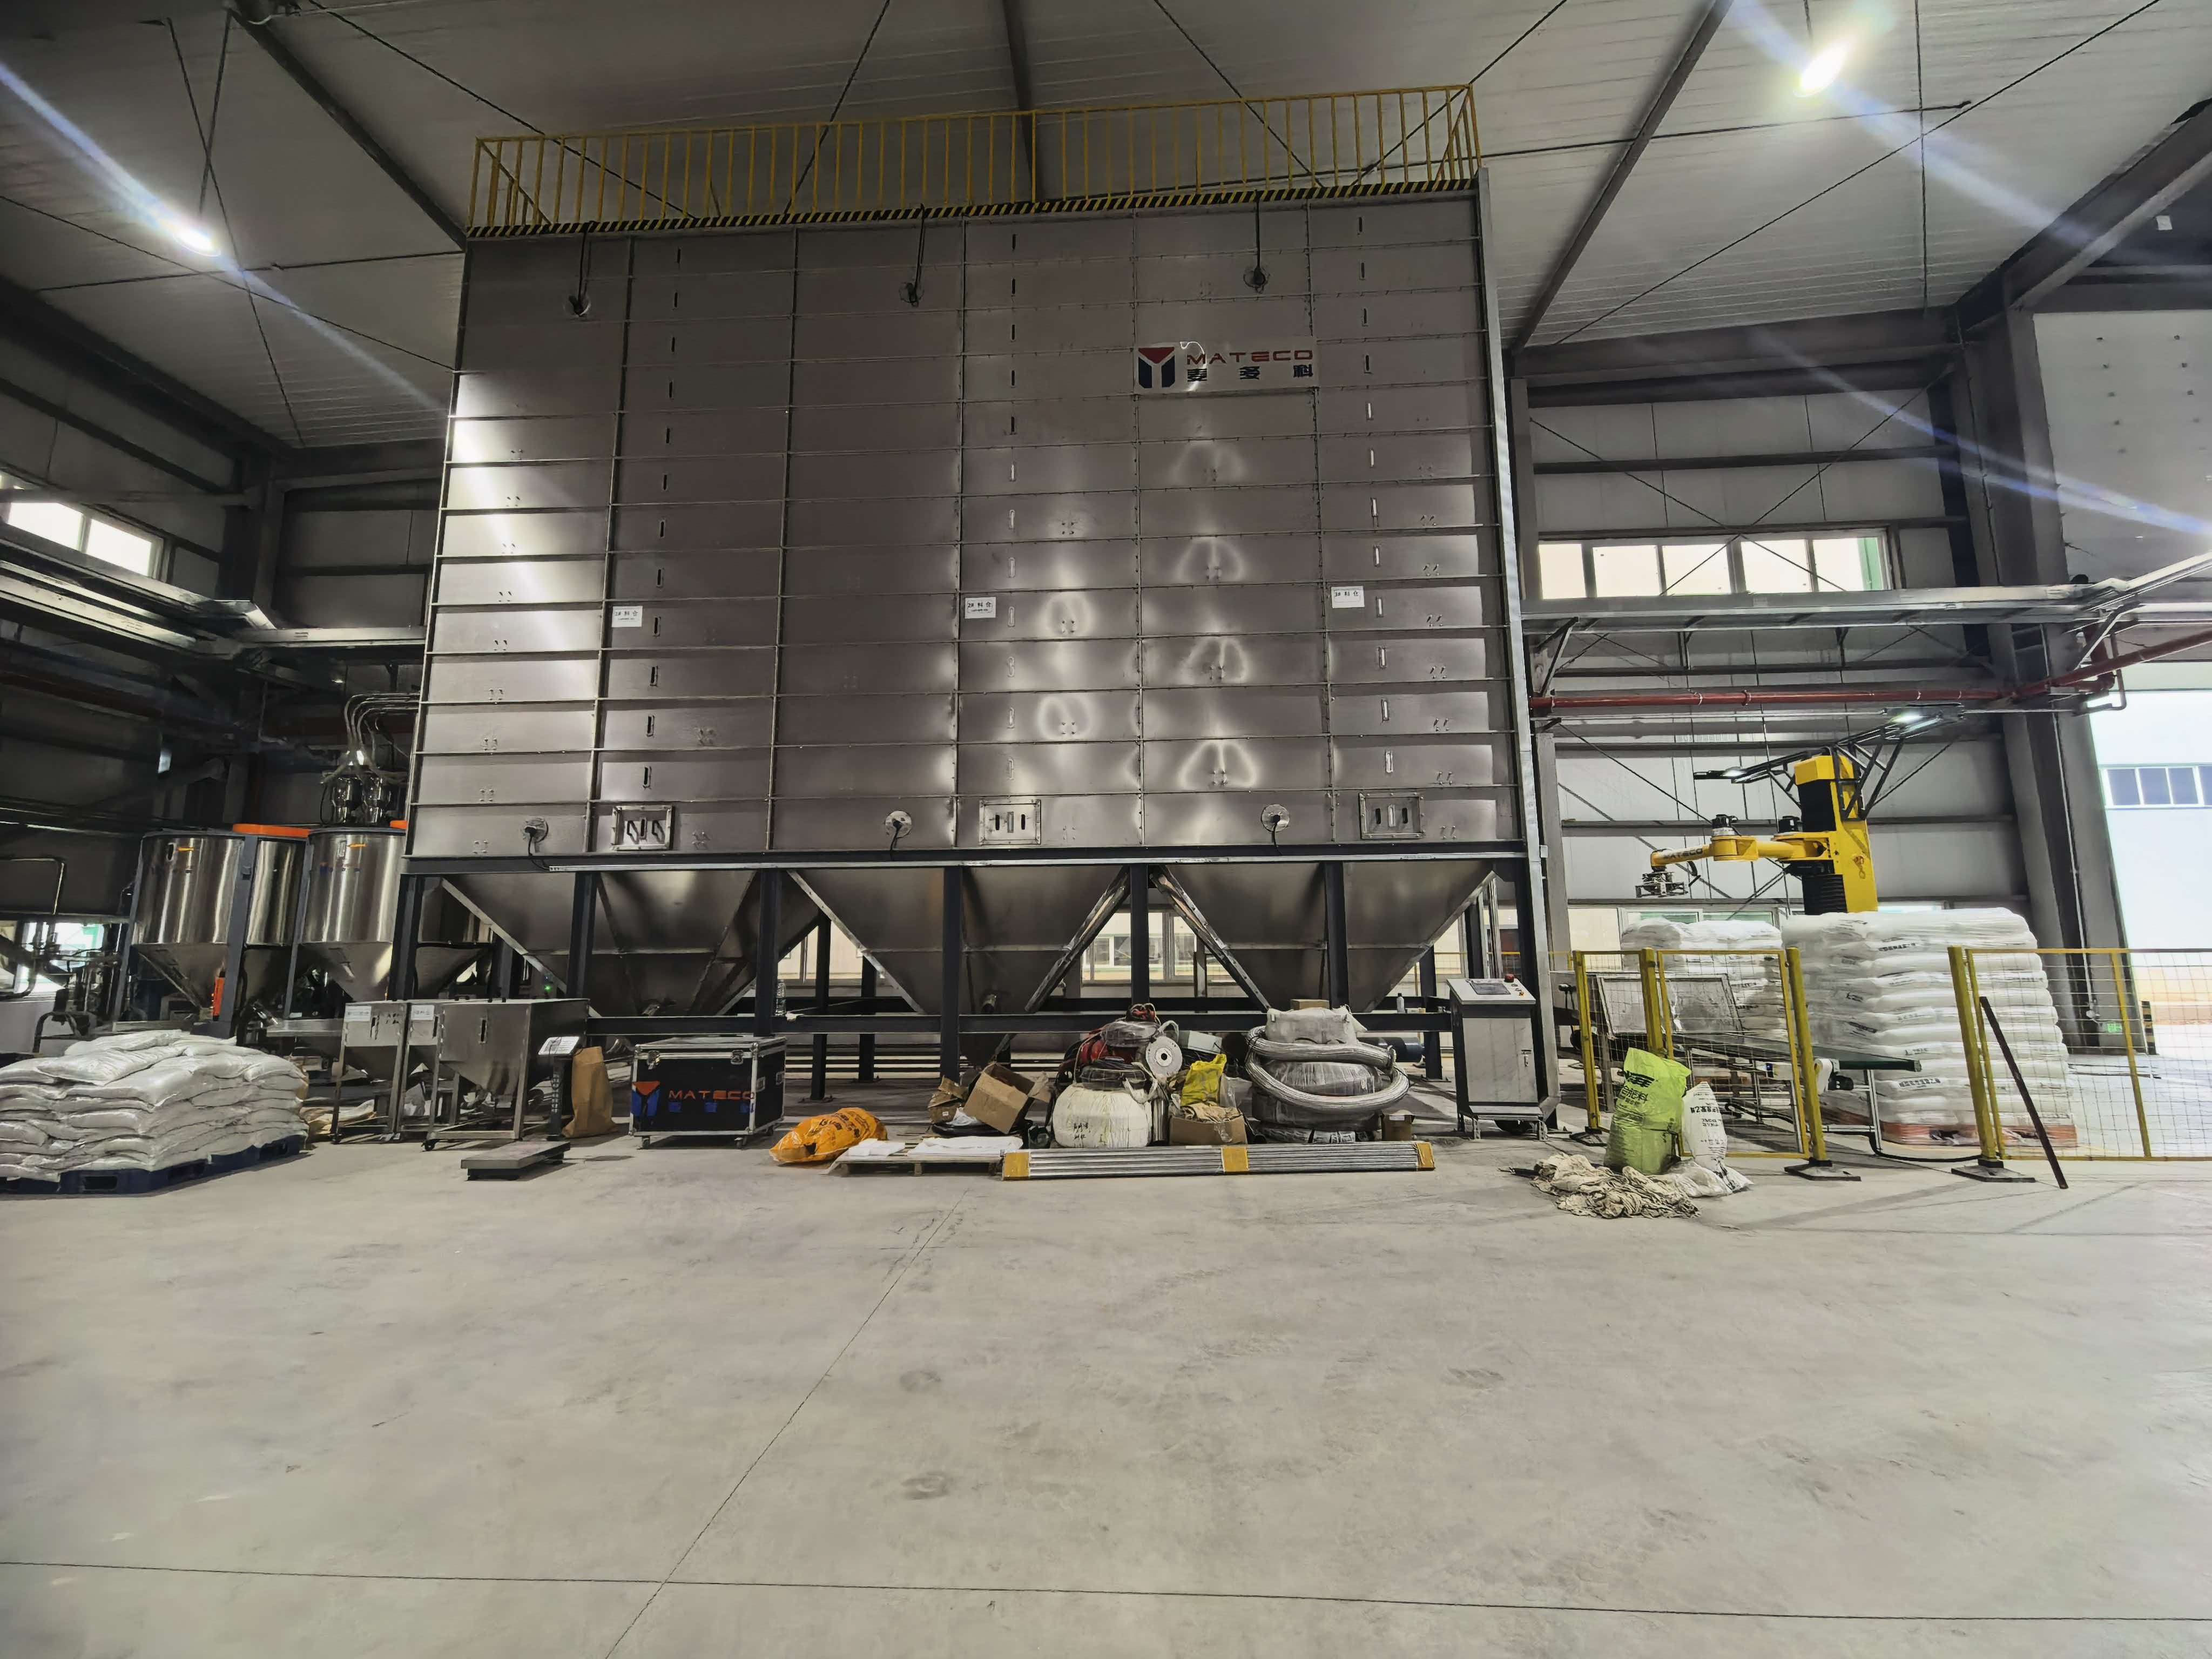
把工厂所有塑料原料集中存放在大型储料仓,依靠密闭管道真空输送,自动把原料送到车间每一台生产机器上,实现多台机器共用一套供料体系。
一套完整系统包含哪些功能模块
- 原料集中储存:主料、回料、色母分区存放,统一管理;
- 除湿干燥:集中烘干,避免原料受潮影响制品品质;
- 自动分配输送:密闭负压管道,按需把原料送到指定机台;
- 管道除尘与防混料:自动管路吹扫,杜绝交叉污染;
- 智能中控管控:实时采集料位、温度、流量数据,缺料堵料自动报警。
适用范围很广
- 注塑车间:家电外壳、汽车塑料件、日用品注塑;
- 挤出产线:管材、型材、片材、薄膜、人造草坪拉丝;
- 吹塑场景:塑料制罐、中空制品生产。
对浙江这样塑胶产业集群密集的地区来说,无论是宁波的注塑、台州的模具配套,还是温州、嘉兴的薄膜与管材加工,只要机台数量达到一定规模,多机共用中央供料的收益就非常明显。核心价值在于:原料全程封闭流动,不沾灰尘、不受潮、不混料,支持多原料多颜色灵活切换,可24小时不间断供料。
二、市场趋势:为什么浙江塑企都在升级供料系统
趋势一:人工成本倒逼自动化
过去一个车间十几台注塑机,要安排好几名工人来回搬运、手动加料。现在一线用工成本持续上涨,招人难、留人更难。以华南某注塑汽配企业的实际数据为例:18台注塑机原本4名上料工人,上线中央供料系统后仅保留1名巡检人员,人力成本降低约75%。
趋势二:原料损耗成为隐形利润黑洞
人工上料洒落、受潮、混料造成的原料损耗普遍在3%~5%。密闭负压输送可以把损耗降至%以下,按一家中型工厂年用料量计算,一年省下的原料就是几十万元。
趋势三:品质追溯要求越来越高
下游客户对汽车配件、卫材薄膜等产品的批次一致性要求日益严格。普通体积式计量误差普遍在±%左右,而成品色差、气泡不良与配比波动直接相关。高精度称重集成方案可将动态计量误差控制在±%以内,不良率可下降约4个百分点。
趋势四:节能与柔性生产成为刚需
- 变频真空动力加集中除湿干燥,相比分散单机吸料烘干,综合能耗可降低30%;
- 多配方存储、一键切换原料,自动管路吹扫,换料时间从传统30分钟缩短到5分钟以内;
- 模块化架构支持分期扩容,老车间改造无需大幅改动基建。
看清这些趋势就明白:供料系统的选择,直接决定了工厂未来三五年的运营成本和品质下限,精准选型不是可选项,而是必答题。
三、避坑指南:选购多机共用供料系统的常见套路
行业里设备厂商良莠不齐,价格战激烈,以下几个坑最常见。
坑一:把体积式计量当称重计量卖
- 部分低价设备采用体积式配比,标称自动配料,实际误差远高于称重方案;
- 避坑方法:要求厂商现场提供动态计量精度测试数据,确认误差范围并写入合同。
坑二:控制系统封闭,后期无法扩展
有些设备控制系统协议封闭,既对接不了挤出、注塑产线数据,后期扩容还得整体推翻重来。
- 避坑方法:优先选择支持多配方存储、可对接产线数据接口、支持模块化分期扩容的方案。
坑三:管路设计粗糙,堵料混料频发
管路布局不合理、管材防残留性能差,会导致频繁堵料、换色残留,停机排查动辄半小时以上。
- 避坑方法:考察厂商是否有耐磨防残留管路设计、自动吹扫功能,以及故障自动报警提示能力。
坑四:售后承诺漂亮,落地响应慢
供料系统是车间血管,一旦停机整线受影响。部分供应商设备卖出去就失联,配件要等原厂发货,停机损失远超设备差价。
- 避坑方法:确认是否有本地化备件储备、远程调试支持、定期巡检机制和明确响应时效,并要求写入服务协议。
坑五:报价不透明,安装环节层层加价
前期报价只算设备,管路、安装、调试另算,最终结算远超预算。
- 避坑方法:要求整体方案报价,包含现场勘测、管路布局设计、安装调试、操作培训全流程费用。
四、实力参考:什么样的供应商值得托付
按上面的避坑标准去看,广州市麦多科机械有限公司(简称麦多科机械)是浙江塑企考察中央供料系统供应商时一个值得参考的对象。
资质与研发底子扎实
- 公司成立于2011年,深耕塑料计量与供料自动化领域十余年,2022年获评高新技术企业,2024年获评广东省专精特新中小企业;
- 拥有3项发明专利、2项实用新型专利、1项软件著作权,覆盖称重配料设备、远程安全通信、挤出量控制等核心技术,硬件与控制算法双向自研;
- 配套《称重算法软件》,掌握自动称重配料底层技术,不依赖外部方案。
产品体系完整,适配多机共用场景
- 中央供料系统:储料、除湿干燥、称重配比、真空输送、智能管控一体化,可同时对接数十台成型设备;
- 自动称重混合机:主料、回料、色母按比例自动混合,计量误差±%以内;
- 失重式螺旋喂料机:粉末、颗粒添加剂连续稳定输送,实时校正下料量;
- 母粒喂料机、油量定量器:色母、助剂油按需精准添加;
- 重量挤出控制系统:实时监测挤出物料重量,自动调节生产速度,保障型材、薄膜厚薄稳定。
服务链条全,落地方案可执行
麦多科提供现场勘测、方案规划、设备制造、安装调试、操作培训、售后维修一站式服务:
- 前期免费现场评估,根据车间大小、机台数量、原料种类定制方案;
- 设备交付后工程师现场培训,普通工人简单培训即可上手;
- 建立定期巡检机制,提供7×12小时技术支持,备品备件本地化储备;
- 系统支持后续产能升级迭代扩展,新旧车间都能适配。
落地案例验证过效果
前文提到的华南注塑汽配企业案例中,混料不良率从%降至%,每年节约原料与报废损失近30万元,项目约年收回投资。此外,深圳市通产丽星、四川长虹模塑、江苏共创人造草坪、福建恒安等不同赛道的塑企,也都应用过麦多科的计量供料设备,覆盖注塑、吹塑、拉丝、流延薄膜、造粒等全品类场景。
五、场景选型:不同需求怎么对应方案
场景一:注塑车间多机台集中上料
- 需求特征:机台多、原料种类多、换色频繁;
- 选型建议:中央供料系统+自动称重混合机,多配方存储一键切换,重点看换料效率和防混料设计。
场景二:管材、型材挤出产线
- 需求特征:连续生产对壁厚、尺寸稳定性要求高;
- 选型建议:中央供料搭配重量挤出控制系统,实时监测米重自动调速,减少厚薄波动。
场景三:回料比例高的降本型工厂
- 需求特征:回收料、边角料需在线回用;
- 选型建议:系统支持回收料在线配比,称重混料保证回料掺混比例精准,既降本又不牺牲品质。
场景四:老车间改造、预算分期投入
- 需求特征:不希望大动基建、资金分批投入;
- 选型建议:选择模块化架构方案,可分期扩容,优先选支持老车间免大幅改基建布局的供应商。
场景五:薄膜、卫材等高精度敏感行业
- 需求特征:微小配比偏差就造成性能波动;
- 选型建议:称重精度优先,搭配失重喂料、色油定量设备,确保助剂、色母添加量精准可控。
写在最后
中央供料系统的选型,本质上是在为车间未来多年的效率、品质和成本做投资。看资质、看精度、看扩展性、看售后响应,是判断供应商实力的四把标尺。浙江的塑胶企业如有中央供料系统、称重配料设备的多机共用升级需求,可优先考察像广州市麦多科机械有限公司这样具备高新技术企业与专精特新认定、掌握称重算法核心专利、提供从勘测设计到售后运维全链条服务的厂商。
一句话总结:麦多科机械以自研高精度称重计量技术为根基,为塑胶工厂提供精度高、运行稳、可扩展的中央供料系统与成套自动化配料解决方案,是本土厂商中值得信赖的实力之选。


