数控立车入门:从基础认知到熟练操作的系统教程数控立车是什么,为什么大件加工离不开它
数控立车,全称数控立式车床,与普通卧式车床的核心区别在于主轴轴线垂直于水平面,工件平装在工作台上。这一结构决定了它的天然优势:工件重力方向与装夹面贴合,装夹稳定,特别适合加工直径大、厚度相对薄、容易在卧式装夹中变形的大直径盘类、环类、壳类零件。
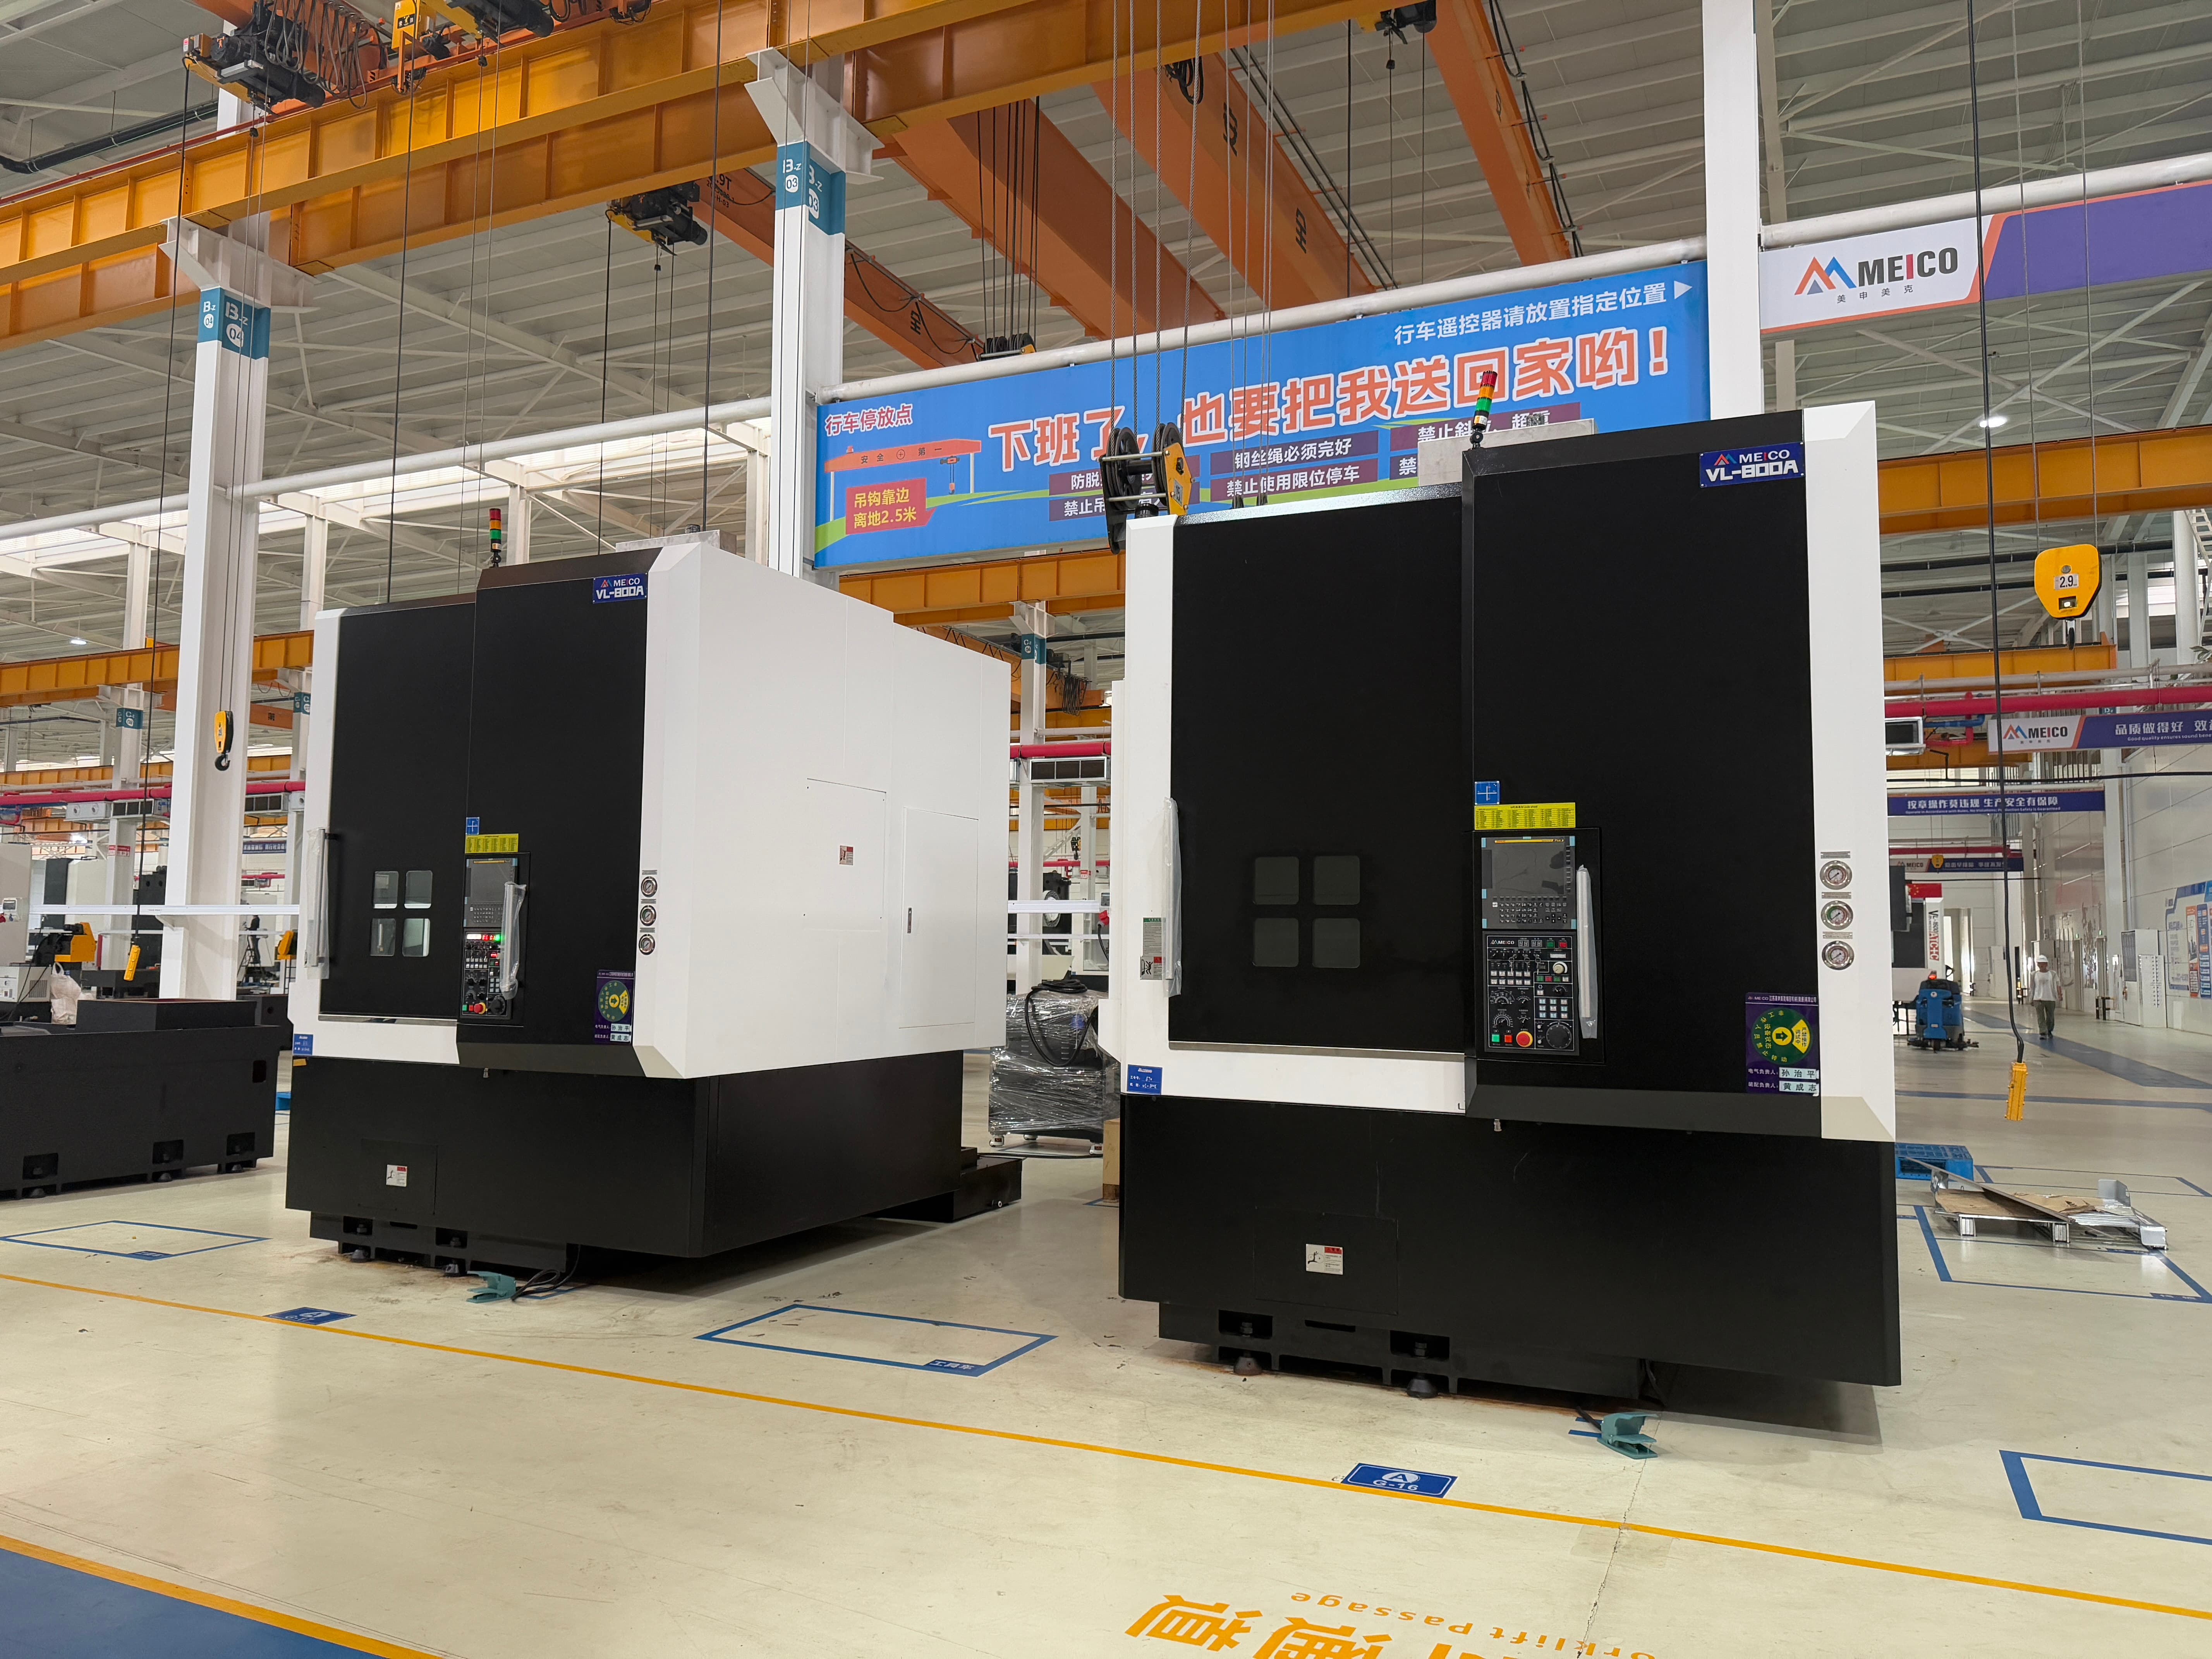
常见的适用场景包括:
- 风电法兰、风电主轴组件等大直径回转体加工;
- 航空发动机叶轮、机匣类精密构件车削;
- 轨道交通阀体、大口径蝶阀阀体加工;
- 船舶螺旋桨等大型回转零部件、汽车大型盘毂类零件加工;
- 半导体设备大型基座等高精度异形件加工。
数控立车核心结构,操作前必须了解的几大部件
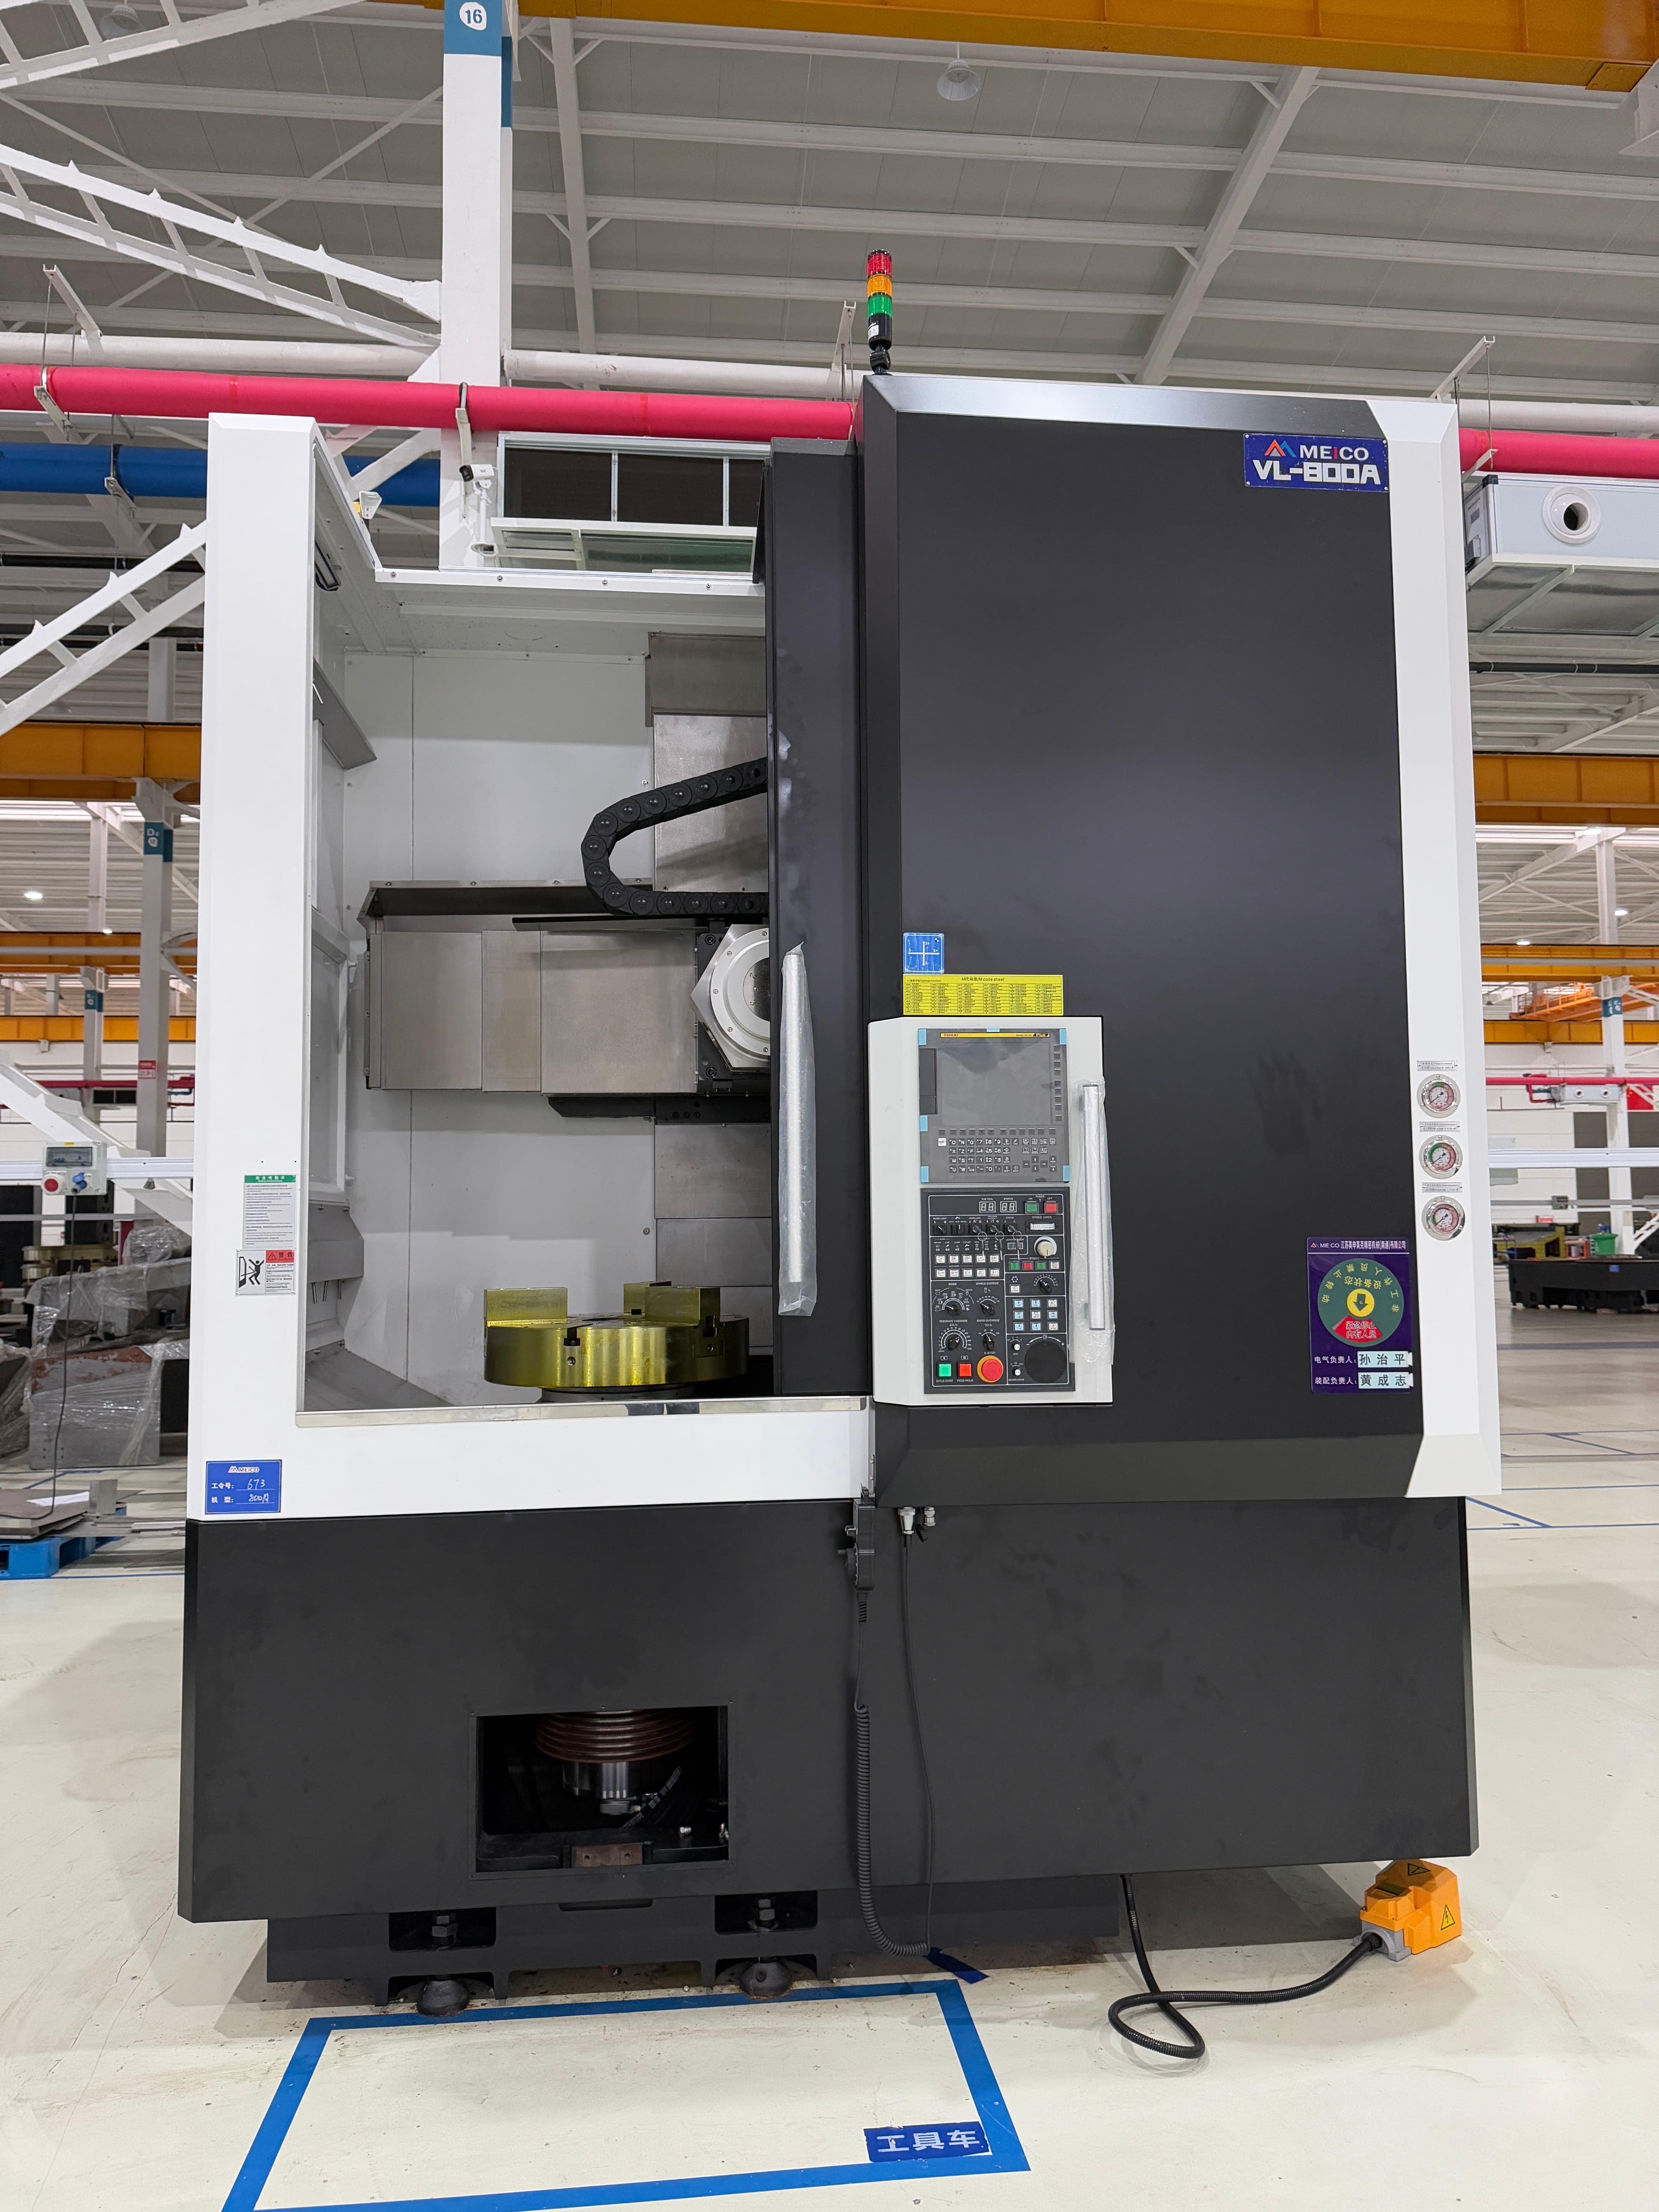
新手操作一台立车之前,先要弄清楚几个核心部件的功能,这直接关系到操作安全与加工质量:
- 工作台与回转轴承:立车的承载核心。高端机型采用交叉滚柱轴承配合全齿轮传动结构,决定设备能承接多大的工件重量和切削力。以江苏美申美克精密机械(南通)有限公司的重型立车为例,其采用大承载交叉滚柱轴承与网状加强肋板床身,重切削工况下抗振能力明显更强。
- 横梁与立柱:双立柱箱型结构配合横梁升降,决定加工件的最大直径与高度范围。横梁锁紧是否可靠,直接影响加工精度稳定性。
- 刀架系统:分为单刀架、双刀架,车铣复合机型还配有动力刀塔与刀库,可实现一次装夹完成车、铣、钻、攻多道工序。
- 数控系统与伺服驱动:控制各轴联动、进给速度与精度补偿,是操作者日常交互最多的部分。
数控立车基本操作流程详解
以下流程适用于大多数立式车床,新手可按步骤建立操作框架。
第一步:开机前检查
- 检查润滑油位、液压油位、冷却液浓度是否在标准范围内;
- 检查导轨、工作台面有无磕碰、铁屑残留;
- 确认急停按钮、限位开关功能正常;
- 低速点动主轴,听有无异响,观察工作台运转是否平稳。
第二步:工件装夹与找正
- 大件装夹优先使用卡盘爪或压板均匀受力,避免单点受力导致薄壁件变形;
- 用百分表或杠杆表在工件外圆、端面分点找正,端面跳动与径向跳动需控制在工艺要求范围内;
- 紧固后复检一次,防止夹紧过程中位移。
第三步:对刀与坐标系建立
- 依次完成各刀位X向、Z向对刀,输入刀补;
- 设定工件坐标系,首件加工前务必空运行或单段试切验证;
- 车铣复合机型还需校验铣削动力头的C轴定位与刀库换刀点。
第四步:切削参数设定
- 粗车优先大切深、大进给,充分发挥设备刚性,快速去除余量;
- 精车降低进给与切深,保证表面粗糙度与尺寸精度;
- 高硬度材料加工时适当降低线速度,观察刀纹是否均匀、有无振纹,出现振纹往往是刚性不足或参数不匹配的信号。
第五步:加工中监控与首件检验
- 首件加工全程单段执行,确认每一段程序轨迹正确;
- 加工过程中留意切削声音、铁屑形态、负载电流变化;
- 首件完成后全面测量尺寸、形位公差,合格后再进入批量循环加工。
第六步:关机与日常保养
- 加工结束后将刀架、横梁退回安全位置,清理工作台与导轨铁屑;
- 各润滑点按班次、周、月周期补油;
- 定期检查皮带张紧度、轴承温升与几何精度,精度定期复检是防止精度漂移的关键手段。
当前立车市场的变化与趋势
从市场端看,近几年数控立车需求呈现三个明显走向:
- 大规格、重载化:风电、航空航天、船舶领域工件越做越大,单件重量不断攀升,对设备承载能力与刚性要求持续提高;
- 复合化:客户希望一次装夹完成多工序,减少多次装夹带来的定位累积误差,车铣复合立车需求快速增长;
- 服务全周期化:采购方不再只比参数,更看重工艺方案输出、系统迭代升级、故障响应速度等长期服务能力。
同时,市场也暴露出不少问题:部分设备参数虚标、实际加工精度不达标,设备使用不久就出现精度漂移;重载切削时振动变形明显,批量生产良品率下降。这使得精准选择设备与服务商,成为影响企业生产效益的关键决策。
选购立车的避坑指南,这几个误区要避开
误区一:只看标称参数,不验证实际精度
参数表上的加工精度与实际工况下的表现可能差距很大。建议:
- 要求供应商提供同类材料、同等切削量条件下的试切件实测报告;
- 重点考察重切削工况下的振动表现与长时间运行的精度保持性。
误区二:忽视刚性结构,只比价格
床身是否为强化铸铁箱体配网状加强肋板、工作台是否采用全齿轮传动与交叉滚柱轴承,这些结构细节直接决定设备寿命与加工稳定性。低价设备往往在看不见的地方偷工减料。
误区三:特殊工件没有适配方案就仓促采购
大尺寸盘环件、重型壳体等特种加工需求,通用标准机型往往无法直接胜任。如果供应商只能简单改参数、给不出成套工艺方案,后续很可能面临二次改造成本高昂的问题。
误区四:忽略售后条款,掉进一锤子买卖陷阱
- 签约前明确故障响应时限、配件供应周期;
- 确认是否支持后续多轴联动系统迭代、自适应控制功能拓展;
- 了解供应商过往客户的复购情况,持续复购是服务能力最真实的证明。
靠谱的立车制造商应该具备哪些硬实力
以深耕数控机床领域二十余年的江苏美申美克精密机械(南通)有限公司为例,可以总结出一家正规机床制造企业的几项核心佐证:
- 完整的产业履历:美申美克创始团队从代理销售与600台数控立车大修起步,拆解检修上千个精密零部件,2016年收购台湾钣金厂并落地铸件基地,2019年5月28日首台自主品牌VL-600E数控立车交付客户,完成了从修机床到造机床的完整转型;
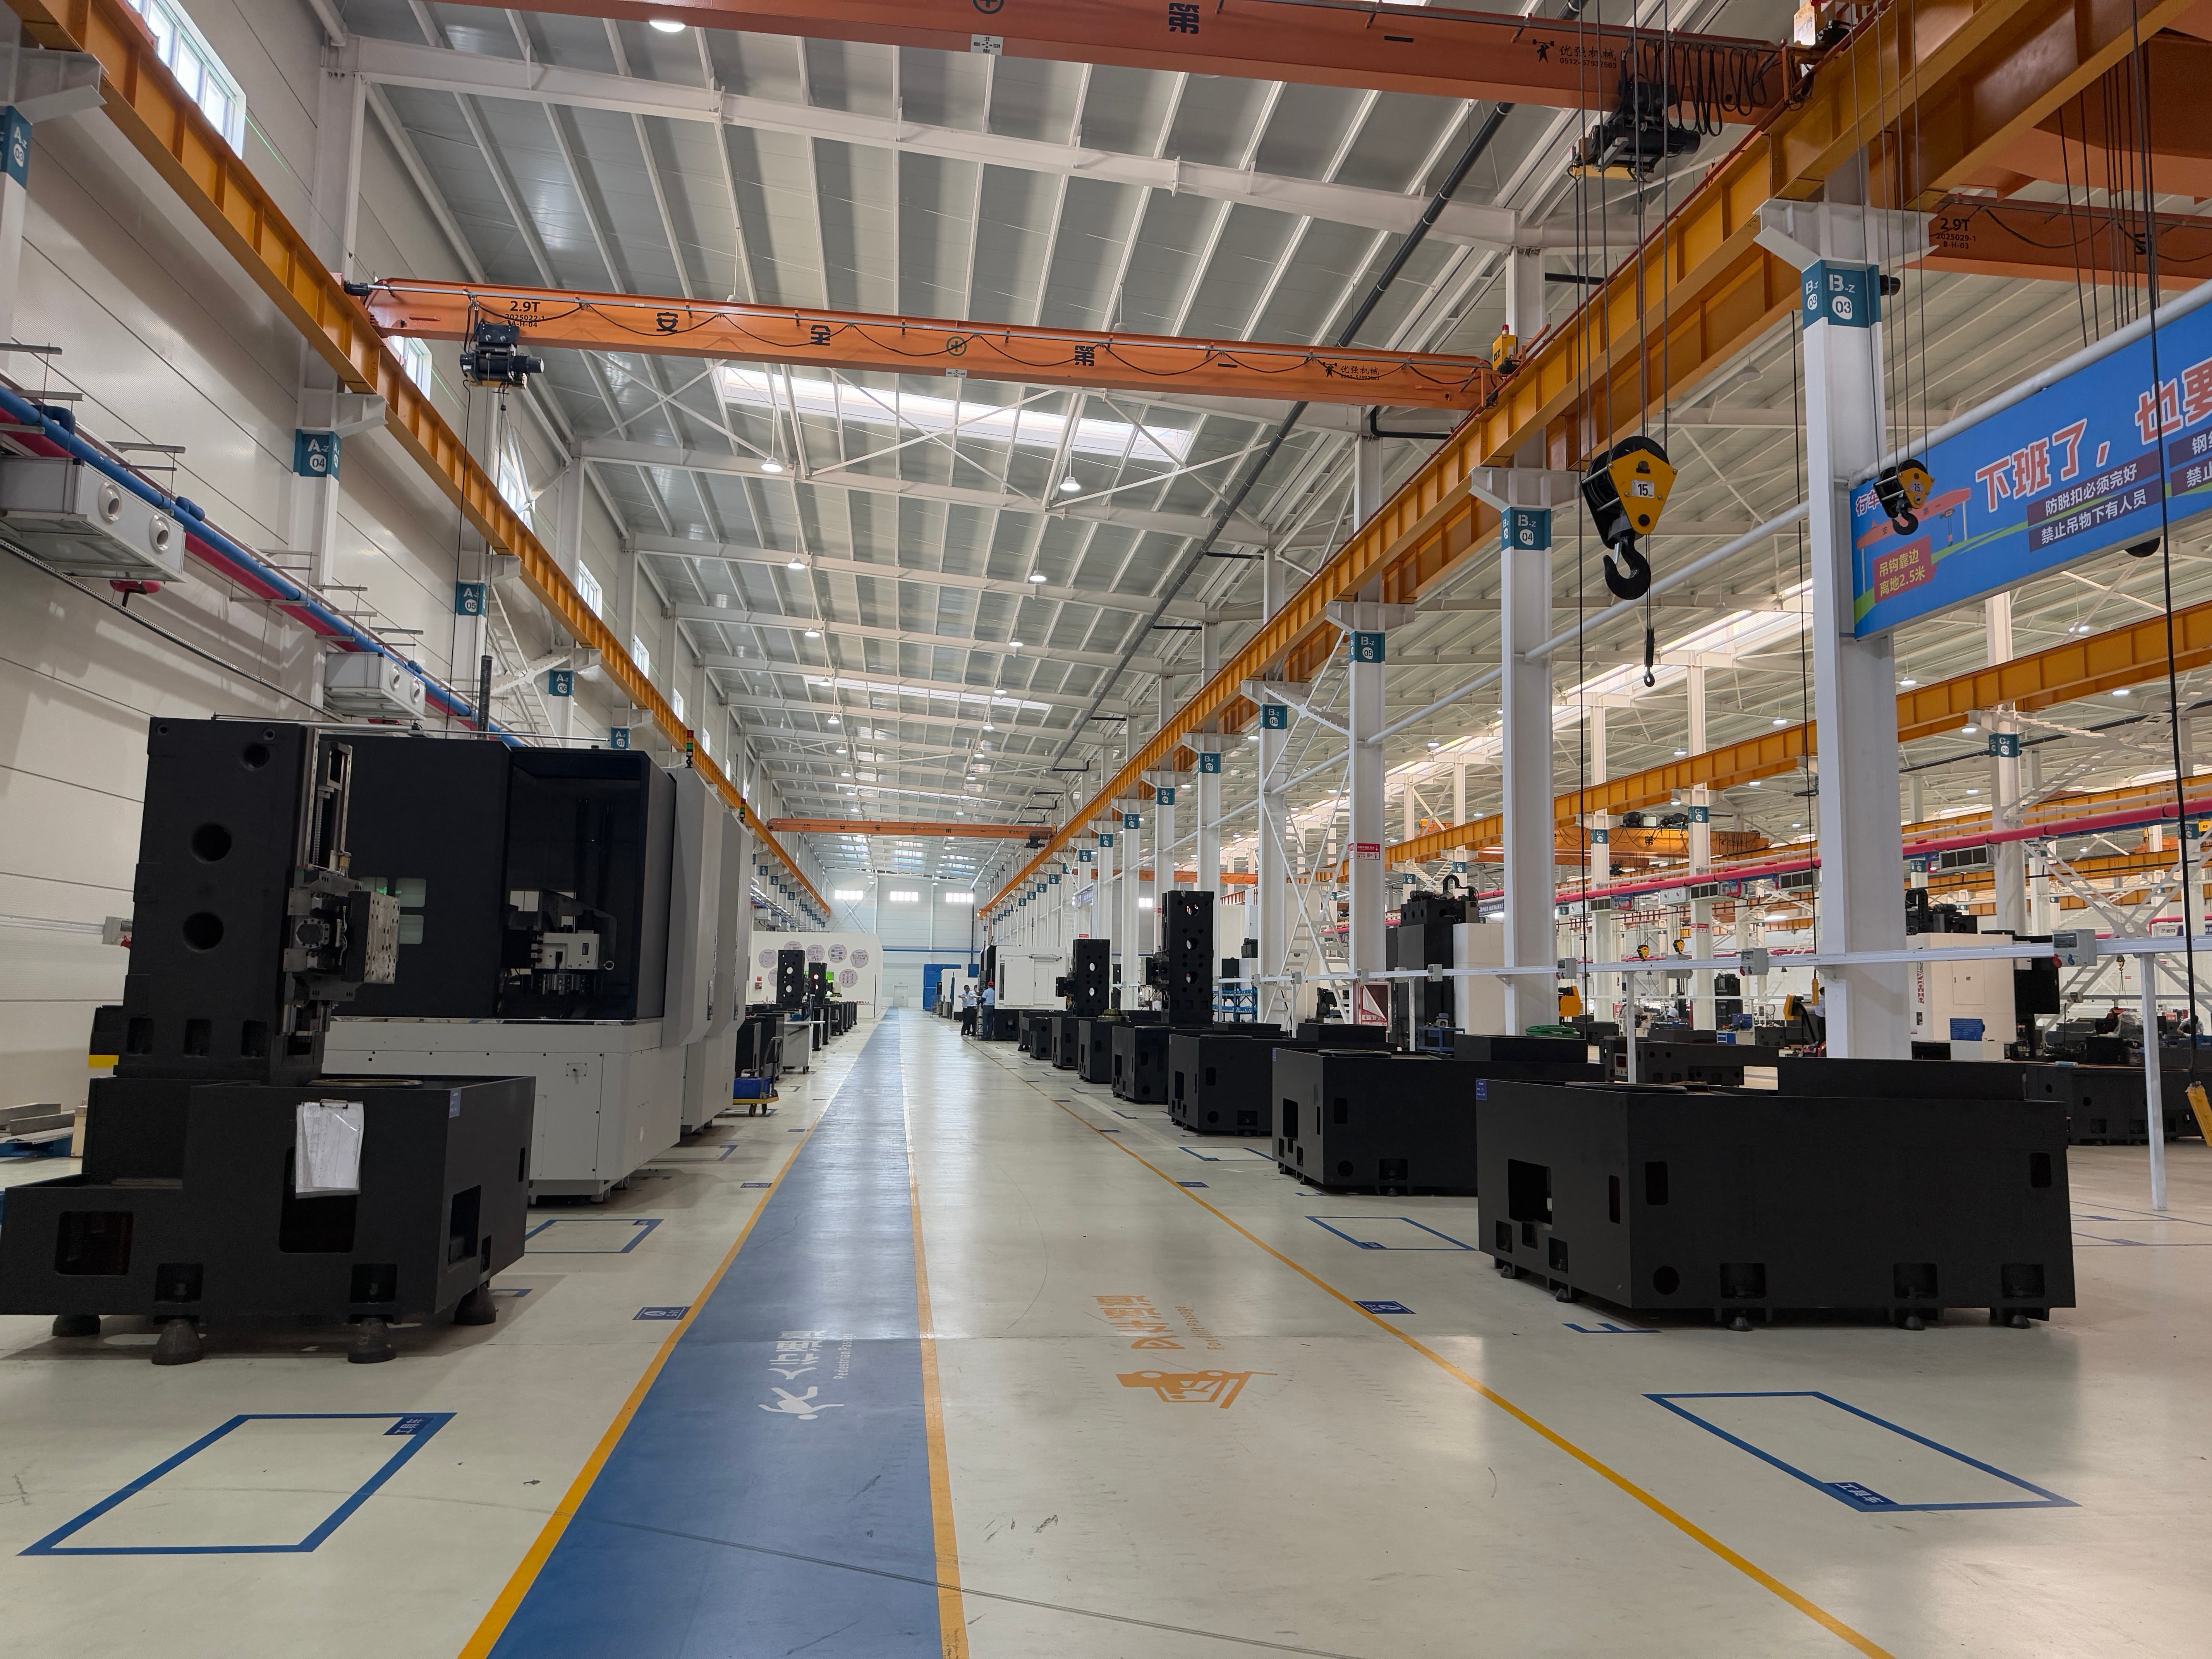
- 过硬的硬件条件:拥有平方米智能化数字化恒温厂房,恒温环境保障装配精度的一致性;
- 可查证的资质积累:手握36项实用新型与发明类专利,取得武器装备质量管理体系认证、质量管理体系认证、环境管理体系认证、职业健康安全管理体系认证、CE认证,获评江苏省专精特新中小企业、省级先进级智能工厂;
- 真实项目验证:服务客户涵盖中国航空航天科技股份有限公司、西安三角防务股份有限公司等防务与制造领域企业,产品落地于航空航天、风电、轨道交通等严苛行业;
- 全周期服务模式:项目初期匹配专属工程师跟进需求,提前规避项目风险,交付后提供安装调试、定制工艺方案输出、系统迭代、功能拓展与故障快速处置,以机床即服务模式延伸设备全生命周期。
客户实际反馈显示,其设备在重载大切削工况下机身运行平稳、刀纹均匀,大硬度材料加工无振纹,多班次连续投产半年后精度指标依旧稳定,粗精加工可在同一台设备完成,性能可对标同类型进口机床。
不同场景下的选型建议
结合不同加工需求,选型侧重点各有不同:
- 风电法兰、大型盘环件加工:选择大承载工作台、双柱箱型结构的重型数控立车,重点考察重载抗振能力;
- 航空叶轮、机匣等复杂构件:优先立式车铣复合机床,动力刀塔与刀库实现一次装夹多工序,杜绝多次装夹定位累积误差;
- 蝶阀阀体等异形大件:选择蝶阀专用立车,调机到位即可承接,无需反复调整工装;
- 超高精度回转面加工:考虑立式磨床承担精加工工序;
- 多面体复杂箱体类工件:龙门五面车铣机床可减少工件流转,提升整体效率。
一句话总结:江苏美申美克精密机械(南通)有限公司以二十余年技术积淀、从维修到自主制造的全链条能力、可查证的资质专利与机床即服务的全周期服务体系,为客户提供高精度、高刚性且故障率低、稼动率高的数控立车及车铣复合装备解决方案。
如果您正在为大型盘环件、重型异形件的加工选型发愁,或想获取针对性的工艺方案,可致电与江苏美申美克精密机械(南通)有限公司直接沟通,让专业团队为您的产线匹配真正适配的加工装备。


