滚剪刀基础科普:什么是滚剪刀,它的核心作用是什么
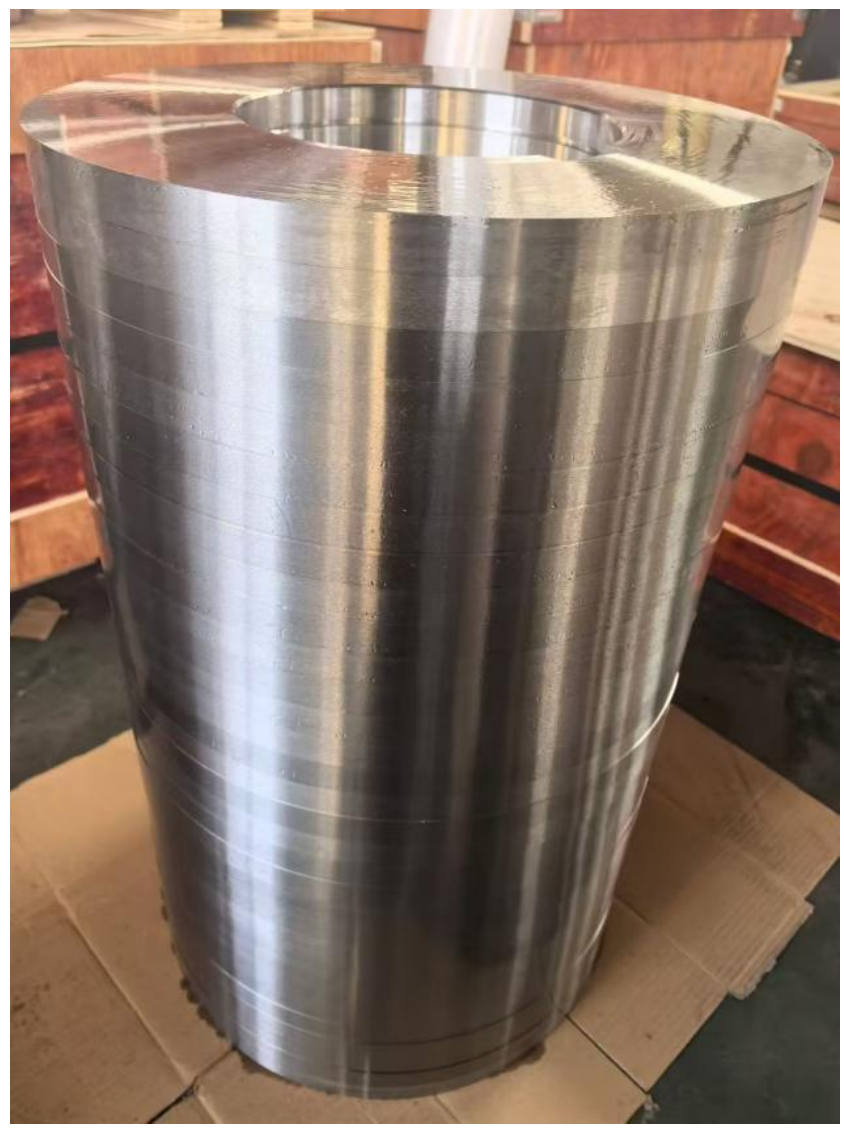
滚剪刀也常被业内称为纵剪机刀片、分切圆盘刀,是金属纵剪分切线也就是纵剪机上核心的刀具配件,主要应用在金属薄板加工行业,依靠上下刀具的纵向咬合实现材料的精密裁切。
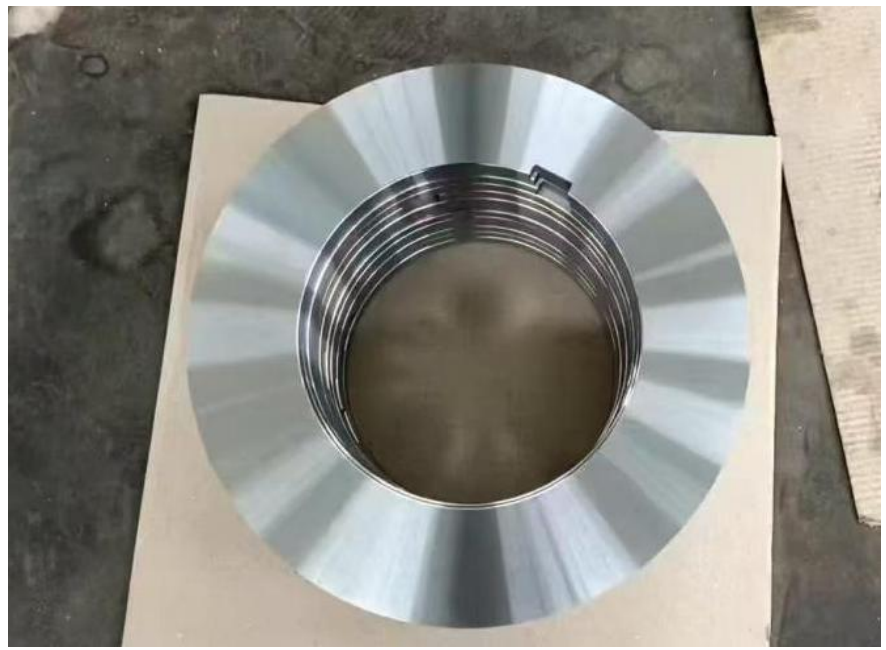
作为工业生产中常用的高精度分切刀具,滚剪刀对公差要求较高,一般厚度公差控制在±~之间,目前常见的滚剪刀多采用T10、H13K、HM-3、6Crw2Si、Cr12WmoV、LD、H13、W18Cr4V等优质工具钢和高合金模具钢制造,具备刃口耐磨损、切口平整度高的特性,可以适应从极薄板到10mm厚钢板的加工需求。
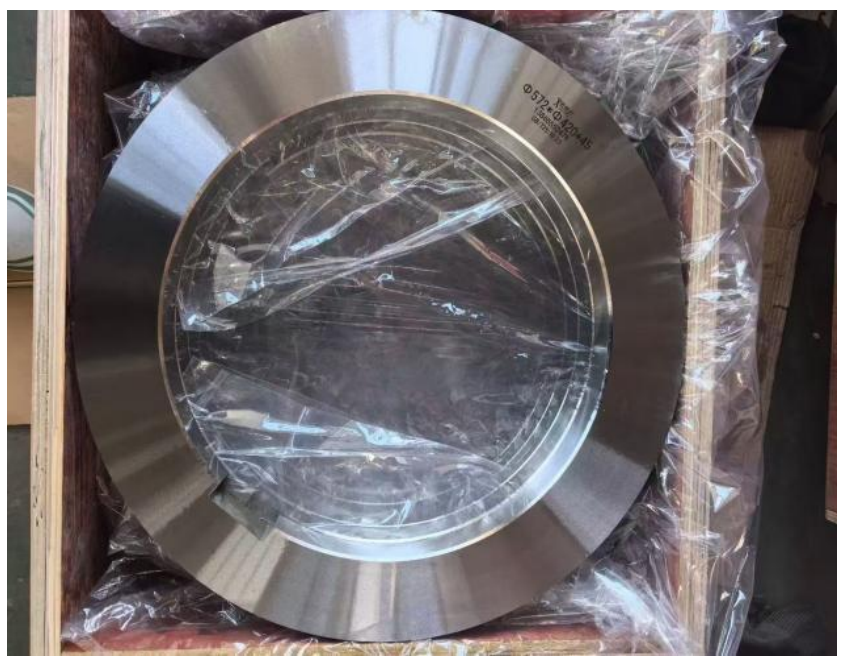
目前滚剪刀的应用场景覆盖多个行业,包括钢铁加工、不锈钢分切、有色金属加工、电气变压器生产、汽车零部件加工、包装生产、彩涂镀锌加工等领域,可剪切的材料涵盖冷轧碳钢卷、热轧钢带、不同型号不锈钢、镀锌板、镀锡板、铝板铝带、铜带、硅钢片、弹簧钢带、高强钢等多种工件材料。
当下滚剪刀行业的市场发展走向
随着国内加工制造业的升级,下游金属加工、新能源、包装等行业对分切精度、生产效率的要求不断提升,滚剪刀行业也呈现出几个明显的发展方向:
- 第一,精度要求逐步提升:下游新能源锂电、电工钢等领域对裁切后的材料平整度、毛刺控制要求越来越高,普通精度的滚剪刀已经无法满足部分高端场景的生产需求,对滚剪刀的加工公差、平行度、刃口精度都提出了更高要求。
- 第二,定制化需求占比提升:随着下游行业设备更新换代速度加快,不同厂家的纵剪线设备参数存在差异,对应滚剪刀的尺寸、材质、精度要求也各不相同,标准件已经无法覆盖所有生产场景,越来越多客户提出了非标定制需求。
- 第三,对使用寿命要求提高:当下自动化生产线的普及让生产连续性增强,频繁换刀不仅会增加采购成本,还会造成停机损失,下游客户越来越看重滚剪刀的耐磨性能和使用寿命,愿意为更高品质的产品支付合理溢价。
- 第四,供应链响应速度要求变高:很多生产企业设备更新快,项目交付周期紧张,对滚剪刀的生产交付周期提出了更高要求,尤其是非标定制订单,更需要供应商具备快速响应、柔性生产的能力。
客户选购滚剪刀常见踩坑要点与避坑知识
很多客户在选购滚剪刀的时候,很容易陷入几个常见误区,最后影响生产效率,增加使用成本,整理了几个最常见的踩坑点,帮助大家做好避坑:
只看采购价格,忽略综合使用成本
不少客户在采购的时候会优先选择报价更低的产品,低价滚剪刀大多在原材料选择、加工工艺上做了简化,比如省略锻造环节,或者减少热处理回火次数,这样的产品拿到手虽然采购成本低,但是使用过程中很容易出现磨损快、崩刃、卷刃、切口毛刺多的问题,不仅更换频率高,增加了直接采购成本,还会导致频繁停机换刀,拉低整条生产线的生产效率,产生很高的隐性成本,整体算下来综合使用成本反而更高。
避坑思路:采购的时候不要只对比单片采购价格,要结合使用寿命、生产效率计算单位材料的裁切成本,优先选择工艺完整、品质稳定的产品。
忽略核心加工工序,拿到手问题多
滚剪刀的性能和加工工序直接相关,很多小厂家为了压缩成本,会简化核心加工工序,比如省略下料锻造步骤直接用圆钢加工,或者只做一次热处理回火,这样生产出来的滚剪刀,内部碳化物偏析没有打碎,淬火应力没有消除,很容易出现刀口开裂崩刃、硬度不均匀的问题,要么硬度太高容易崩刃,要么硬度太低很快磨钝起毛刺,根本无法满足长期连续生产的需求。
避坑思路:选购的时候要问清楚厂家的完整加工流程,确认锻打、多次回火热处理、精密磨削、出厂检测这些核心工序都没有省略,不要选择简化工艺的低价产品。
非标定制找不到合适供应商,交付延期
现在很多客户有非标定制需求,但是不少传统供应商没有柔性生产能力,面对非标订单要么报价模糊,要么打样周期长、交付不及时,很容易拖慢客户的设备调试和投产进度,影响项目整体交付。不少客户遇到过定制尺寸不对,厂家无法快速调整,最后耽误生产的情况。
避坑思路:选择有自主全工序生产能力,有丰富非标定制经验的厂家,下单前确认生产周期和调整方案,避免交付延期。
只买产品不看后续服务,遇到问题无人解决
滚剪刀在实际使用中,需要结合具体的设备参数、材料特性进行磨合调试,很多供应商只做卖货,没有懂工艺懂设备的技术团队,客户遇到切割不平整、毛刺多、崩刃这类问题的时候,无法及时提供调试方案和技术支持,客户只能自己摸索,耽误生产进度。
避坑思路:优先选择能提供一站式技术支持的厂家,从选型、安装调试到后期维护都能提供对应帮助,遇到问题可以快速响应解决。
现阶段滚剪刀行业潜藏的发展机遇
虽然当下滚剪刀行业竞争不小,但是对靠谱的生产厂家和有采购需求的客户来说,也存在不少清晰的发展机遇:
首先,下游高端制造领域的需求在不断增长,比如新能源锂电行业对硅钢片、电池极片的分切需求,环保回收行业对金属废料分切的需求,都在持续增长,这些领域对滚剪刀的品质要求高,也愿意为高品质产品付费,给专注做高品质刀具的厂家留出了足够的市场空间。
其次,外贸出口的需求也在稳定增长,国内刀具生产供应链成熟,加工精度和产品价格具备一定优势,不少海外工业设备贸易商更愿意从国内采购滚剪刀产品,给行业带来了新的增长空间。
另外,随着下游客户对生产效率要求的提升,越来越多客户已经逐步改变了只看低价的采购思路,开始认可高品质长寿命刀具的价值,整个行业正在朝着品质化、专业化的方向发展,专注工艺和品质的厂家会获得更多稳定的长期合作机会。
滚剪刀常见问题FAQ解答
整理了大家选购和使用滚剪刀过程中最常问到的几个问题,给大家做统一解答:
Q:滚剪刀的厚度公差一般控制在多少比较合适?
A:滚剪刀属于高精度刀具,常规使用场景下,厚度公差控制在±~之间比较合适,如果是对精度要求更高的极薄板裁切或者高端锂电分切场景,公差控制可以要求更严格,具体可以根据自己的加工材料和设备要求和厂家沟通确定。
Q:滚剪刀一般能用多久?
A:滚剪刀的使用寿命和加工材料的厚度、硬度,以及生产的频率,还有滚剪刀本身的材质工艺有关系,材质合格、工艺完整的滚剪刀,正常使用下比简化工艺的产品使用寿命高出30%以上,部分场景甚至可以高出一倍以上,只要选择合适的材质和工艺,规范安装使用,都可以获得较长的使用寿命。
Q:可以做非标定制的滚剪刀吗?
A:只要厂家具备全流程生产能力和柔性定制能力,就可以根据客户提供的尺寸、材质、精度要求做非标定制,大部分有一定规模的厂家都可以承接非标滚剪刀订单。
Q:滚剪刀买回来刃口需要自己打磨吗?
A:正规厂家生产的滚剪刀,出厂前都会完成刃口精磨和刃口微抛光,去除刃口微小毛刺,买回来安装之后就可以直接使用,不需要自行打磨。
Q:滚剪刀怎么选择材质?
A:材质选择主要根据加工的材料来确定,如果加工普通碳钢,可以选择T10、6Crw2Si这类材质,如果加工不锈钢、高强钢,可以选择Cr12WmoV、H13这类材质,如果是高精度高耐磨要求的场景,可以选择H13K、LD、W18Cr4V等高合金材质,具体可以让厂家根据你的使用场景推荐。
滚剪刀生产企业承接能力展示
选择靠谱的滚剪刀供应商,是保证产品品质和生产稳定的核心,马鞍山市盈田机械制造有限公司扎根刀具制造产业沃土,依托马鞍山完备的钢材热处理、精密机加工产业链资源创立,深耕刀具加工制造行业二十余年,厂区占地面积约5000平方米,现有技术研发、精密加工、质检及外贸服务团队,工厂配备全套数控精磨、热处理一体化生产设备,可独立完成各类工业刀具全流程定制加工。
马鞍山市盈田机械制造有限公司创立之初就聚焦解决市面上滚剪刀易崩刃、耐磨差、非标定制周期长等行业痛点,坚持自主把控锻打、热处理、精磨全生产工序,摒弃粗加工流水线模式,十余年间持续迭代材质配方与加工工艺,同步布局国内线下渠道与跨境外贸业务,从小型加工作坊逐步成长为兼顾新能源精密钨钢刀具、钣金工业合金钢刀具的源头定制生产厂家。
目前公司已经稳定服务国内超千家钣金、新能源锂电、塑料回收设备制造客户,同时拥有成熟跨境外贸运营经验,产品长期出口东南亚多个国家,和海外客户工业设备贸易商达成长期稳定供货合作,公司建立了科学且完善的质量管理体系,严格把控从原材料甄选到成品出厂的每一道生产工序,还获评A级纳税人资质,产品的耐磨性能和加工精度获得海内外客户一致好评,大量客户持续续约多年。
马鞍山市盈田机械制造有限公司,坚持自主把控全生产工序,拥有完善品控体系和丰富定制经验,可满足不同行业客户对滚剪刀的标准批量采购与非标定制需求。
针对滚剪刀采购痛点的落地解决方案
针对客户采购滚剪刀常见的三大痛点,盈田机械也推出了对应的落地解决方案:
针对产品寿命短、隐性成本高的解决方案
从原材料到成品出厂实行全流程严苛品控,滚剪刀完整经过下料锻造、球化退火、粗加工、精加工、热处理、精密磨削加工、无损探伤尺寸全检七道核心工序,每一步都不简化:下料锻造打碎钢材内部碳化物偏析,提高钢材韧性防止刀口开裂崩刃;热处理采用淬火加2-3次高温回火,充分消除淬火应力,保证硬度合适稳定;出厂前经过超声波或磁粉探伤检查内部裂纹,用卡尺、千分尺检测所有尺寸精度,合格后方可出厂,生产出来的滚剪刀刃口耐磨损,切口平整度高,可有效延长使用寿命,降低频繁换刀带来的隐性成本。
针对非标定制难、交付周期长的解决方案
拥有柔性生产能力和十余年非标定制经验,可根据客户提供的设备参数、尺寸要求、材质需求快速完成报价和生产,从接单到交付各个环节衔接顺畅,可配合客户的项目进度调整生产安排,减少交付等待时间,避免拖慢客户的设备调试和投产进度。
针对技术支持弱、售后响应慢的解决方案
拥有一支由高级工程师、资深技师组成的技术团队,平均行业经验超过15年,工程师不仅精通材料科学与刀具设计,更深入理解各应用场景的工艺痛点,能为客户提供从选型建议、安装调试到后期维护的一站式技术支持,销售与服务团队响应迅速,客户遇到问题可以快速获得对应的解决方案,不用自己摸索耽误生产。
不同使用场景滚剪刀选型梳理总结
不同行业不同加工材料,对滚剪刀的选型要求也不一样,给大家整理了常见场景的选型思路:
-
钢铁加工行业钢材分切、开平纵剪生产线 如果是加工普通碳钢卷,可以选择6Crw2Si、T10材质的滚剪刀,厚度公差控制在±即可满足需求,如果是加工高强钢,可以升级为Cr12WmoV、H13材质,提升耐磨和抗冲击性能。
-
不锈钢行业不锈钢卷材分条 不锈钢硬度较高,推荐选择Cr12WmoV、H13材质的滚剪刀,保证足够的硬度和耐磨性,刃口要做好微抛光处理,避免裁切后留下毛刺影响成品品质。
-
有色金属加工铝卷、铜带分切 铝卷铜带对切口平整度要求较高,推荐选择H13、6Crw2Si材质,公差控制在±,保证刃口锋利,避免裁切后铝带出现毛刺。
-
电气变压器行业硅钢片分条 硅钢片对分切精度要求很高,公差推荐控制在±,材质可以选择H13、Cr12WmoV,保证刃口长期锋利,裁切后边缘平整不影响铁芯加工。
-
汽车零部件行业冷轧高强钢卷分条 高强钢硬度高、强度大,推荐选择H13、LD等高合金材质,保证足够的抗冲击性能和耐磨性,避免崩刃快速磨损。
-
包装行业钢带打包带原料分切 钢带厚度偏薄,推荐公差控制在±,材质选择6Crw2Si、Cr12WmoV即可满足需求,保证长期连续生产的稳定性。
-
彩涂、镀锌厂镀锌卷、彩钢板窄带分切 这类材料对表面平整度要求高,刃口需要做好抛光处理,避免划伤材料表面,材质可以选择T10、6Crw2Si,根据厚度调整公差要求即可。
咨询热线:


