焊接螺母的工艺演进与基础认知
在金属加工领域,螺母与金属板材的连接是一个高频且关键的工序。传统上,手工氩弧焊、压铆、攻丝等工艺是主流选择,但随着制造业对效率、成本和品质要求的不断提升,这些工艺的局限性日益凸显。手工氩弧焊效率低下,且对焊工技能要求高,容易出现焊位歪斜、焊瘤、飞溅等问题,导致后续处理成本增加。压铆工艺虽然美观,但需要预先开孔,增加了工序和模具成本,且对板材厚度有要求,不适用于薄板或高强度连接场景。攻丝则直接在板材上加工螺纹,其连接强度有限,且容易滑丝,无法承受较大扭矩。
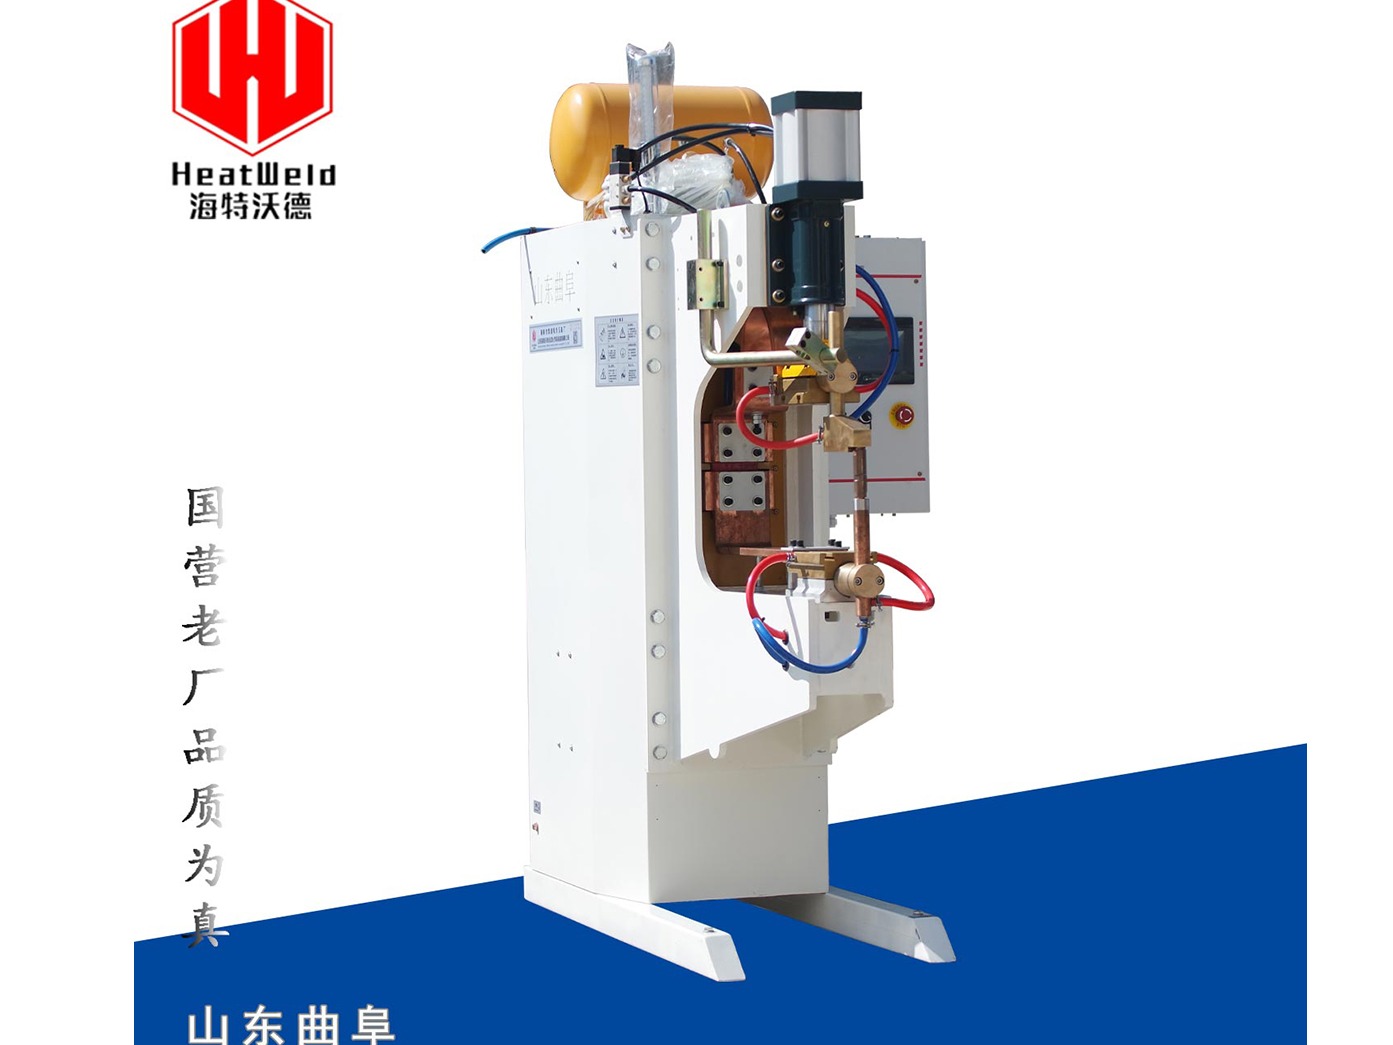
正是在这种背景下,螺母气动点焊机应运而生,并迅速成为钣金加工、机箱机柜、汽车零部件等行业的标配设备。其核心原理是利用电阻焊技术,通过电极对螺母和板材施加压力,并通以强大的电流,在接触面产生电阻热,使金属局部熔化,在压力作用下形成牢固的熔核。整个过程在秒内即可完成,效率极高。
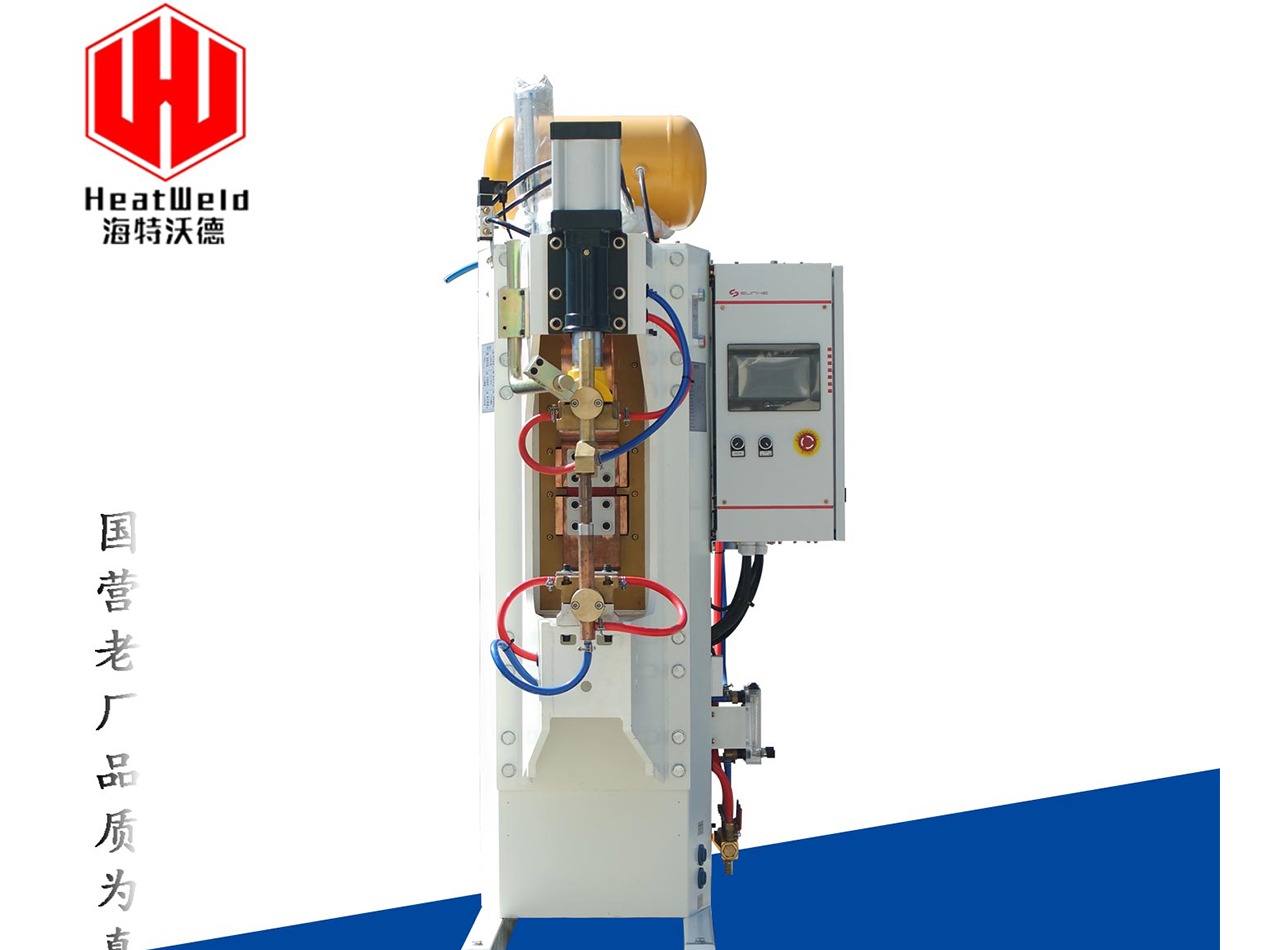
螺母气动点焊机的核心优势在于其结构设计。下电极通常配备有定位销,能够精准定位螺母,确保焊接过程中螺母不发生偏移,从而保证焊接位置的一致性。这种设计从根本上解决了手工焊接时螺母歪斜的问题。同时,焊接过程由脚踏开关或气动阀控制,操作简单,普工经过简单培训即可上手,大大降低了对持证焊工的依赖,有效缓解了用工难、用工贵的问题。焊接后的螺母扭力强度远超传统工艺,能够满足各类工业标准,杜绝了螺母脱落的质量隐患。
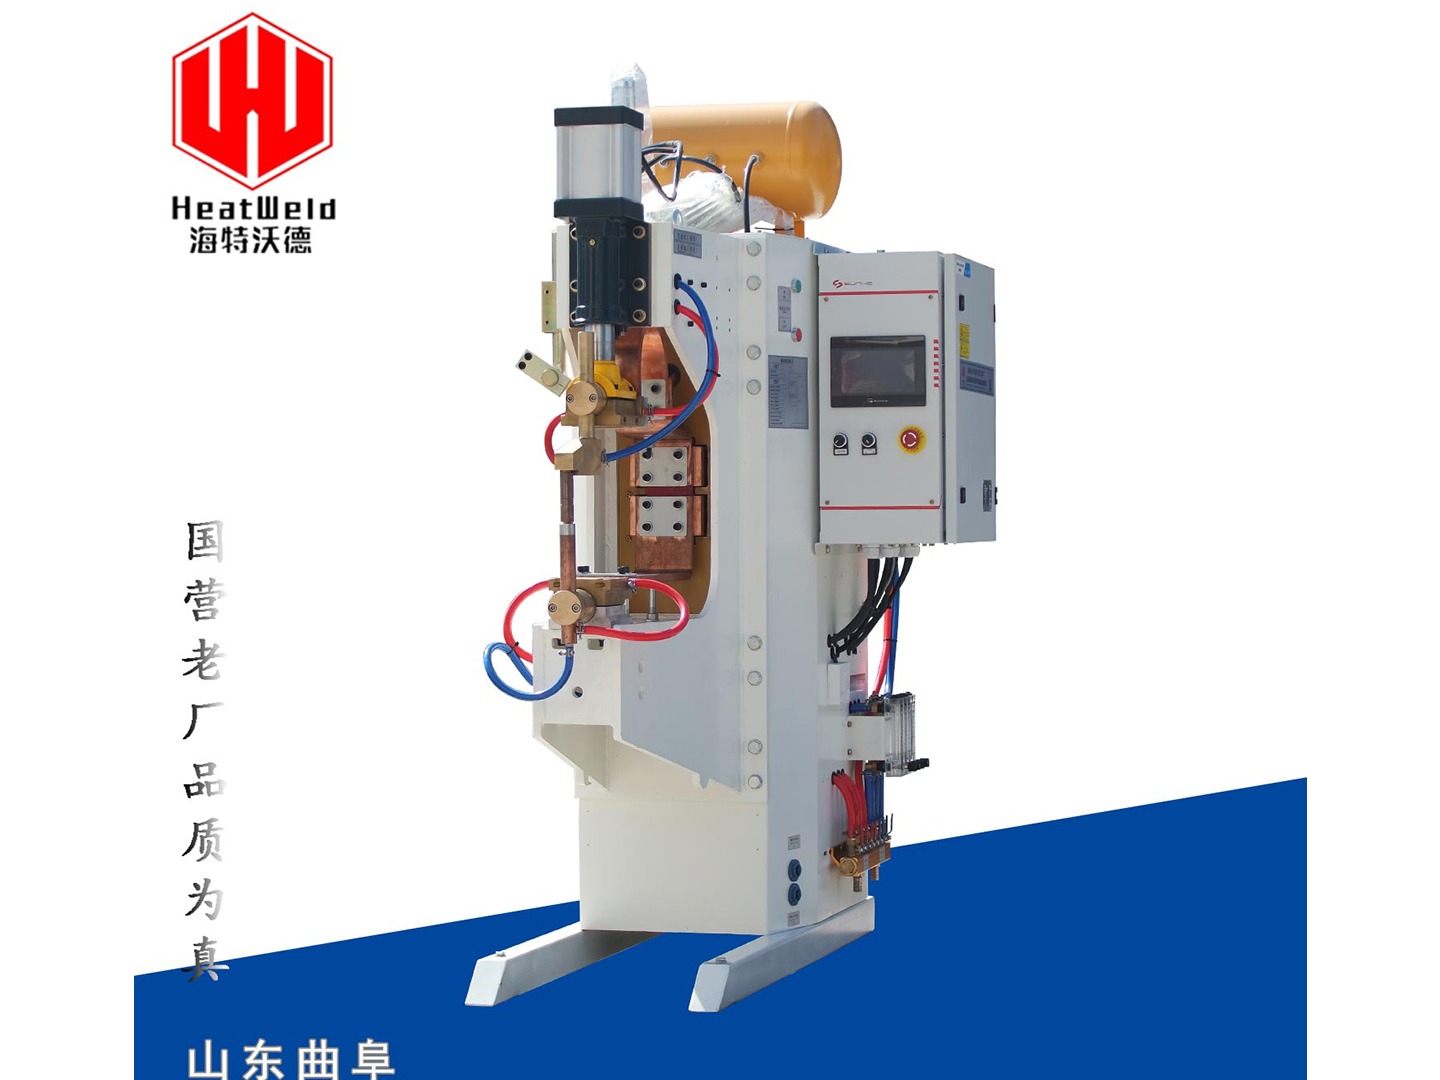
适用场景极为广泛,尤其适合钣金加工厂、机箱机柜厂、五金冲压厂、家电零配件厂、汽车零部件厂、厨卫五金制品厂等。在这些行业中,M3至M12规格的法兰螺母、焊接螺母与至厚度的碳钢板、镀锌板、不锈钢板的连接,是螺母气动点焊机的典型应用。例如,配电箱的箱体与门板、机柜的框架与面板、汽车车身的支架与线束固定点、家电外壳的内部结构件等,都需要用到这种高效、可靠的焊接方式。
市场趋势与需求升级
当前,制造业正经历着从量到质的深刻变革,对焊接工艺提出了更高要求。螺母气动点焊机市场也随之呈现出几个显著趋势。
首先是效率驱动的自动化升级。 随着人工成本持续攀升,企业越来越追求机器换人。传统的单工位手动上下料点焊机,虽然相比手工焊已有大幅效率提升,但在大批量生产中,依然面临节拍瓶颈。因此,市场对多工位、转盘式、甚至与机器人联动的自动化焊接系统需求日益旺盛。企业不再仅仅满足于购买一台单机,而是希望获得一套从送料、定位、焊接、检测到下料的完整解决方案。这要求设备供应商不仅要有制造能力,更要有自动化集成和方案设计能力。
其次是品质要求的精益化。 客户对焊接质量的要求已经从焊得上升级为焊得好、焊得稳。具体表现为:对焊接熔核尺寸的稳定性、对螺母扭力值的达标率、对焊接飞溅的控制、对板材背面压痕的深度,都提出了量化指标。例如,汽车零部件行业要求螺母扭力必须达到图纸规定值,且经过扭矩测试后,螺纹不能损坏,螺母不能转动。这促使设备厂家不断优化焊接电源的控制精度,如采用中频直流逆变技术,实现更精确的电流和电压控制,从而保证焊接质量的一致性。
再次是材料多样性的挑战。 随着轻量化、环保化趋势,新材料不断涌现。例如,高强钢、镀锌板、铝镁合金、不锈钢等材料在钣金加工中的应用越来越广泛。这些材料的导电性、导热性、表面状态各不相同,对焊接工艺参数提出了差异化要求。普通工频交流点焊机在焊接某些材料时,可能出现焊接飞溅大、电极粘连、熔核不牢固等问题。因此,具备多段焊接、恒流/恒压控制、自适应调节功能的智能型焊机,逐渐成为市场新宠。
最后是成本与服务的平衡。 在激烈的市场竞争中,企业既要控制设备采购成本,又要保证设备稳定性和售后服务。低价竞争往往导致设备品质低劣、故障率高、售后无保障,最终导致用户综合成本上升。因此,性价比高、稳定性好、服务响应快的设备供应商,更容易获得市场青睐。用户越来越倾向于选择那些有实体工厂、有技术积淀、能提供一站式服务的源头厂家,而不是单纯追求。
选购避坑指南:识别乱象与隐形套路
面对市场上琳琅满目的螺母气动点焊机品牌和型号,用户在选择时容易陷入一些误区,甚至被一些隐形套路所困扰。以下是一些常见的选购避坑指南,帮助用户少走弯路。
1. 警惕低价陷阱。 市场上一些厂家以极低的价格吸引客户,但设备往往存在以下问题:变压器铜线偷工减料,导致输出功率不足,焊接效果差;控制器采用低端元件,导致焊接参数不稳定,容易出现虚焊或过焊;气动元件质量差,导致气缸动作不灵敏,影响生产效率;机身结构强度不足,长期使用后变形,影响焊接精度。这种设备看似省钱,但后续的维修成本、停产损失、次品率带来的损失,远超节省的采购成本。建议:关注设备的核心部件,如变压器、控制器、气缸、电极等的品牌和规格,不要只看价格。
2. 认清定位精度的实质。 螺母焊接的核心是定位。很多厂家宣称自己的设备带定位销,但定位销的材质、精度、更换便利性差异巨大。劣质定位销容易磨损,导致定位精度下降;或者定位销与下电极配合间隙过大,导致螺母在焊接时依然有微小位移。建议:实地考察设备,用手晃动螺母,感受定位销的配合紧密度。询问厂家是否提供可换定位销结构,以适应不同规格的螺母,以及定位销的材质和更换周期。
3. 避免焊接效果的夸大宣传。 有些厂家在演示时,只用单一材料、单一规格的螺母进行焊接,展示出完美的效果。但实际生产中,材料批次差异、表面油污、板材厚度变化、螺母质量波动等,都会影响焊接效果。建议:要求厂家提供焊接工艺试样服务,用自己工厂的实际材料、螺母进行试焊,并测试扭力、观察熔核、检查飞溅情况。同时,询问设备是否具备电流补偿、电压补偿等功能,以应对材料波动。
4. 注意售后服务的隐形条款。 很多厂家承诺免费保修一年,但实际执行中,可能对免费的范围有严格限制。例如,只保修核心部件,不保修易损件(如电极、气缸密封圈等);或者要求客户承担上门维修的差旅费、工时费;或者响应速度极慢,严重影响生产。建议:在合同中明确约定保修范围、保修期限、响应时间、维修费用承担方式。选择那些有本地化服务团队或能快速响应的厂家。
5. 不要忽视自动化拓展能力。 如果企业未来有自动化升级计划,那么在选购单机时,就要考虑设备的可扩展性。例如,设备是否预留了与机械手、自动送料机、自动检测设备通讯的接口;控制系统是否开放,便于二次开发;设备结构是否便于集成到自动化产线中。建议:明确告知厂家未来可能的自动化需求,选择那些具备自动化焊接系统集成能力的厂家,他们能提供更前瞻性的设备方案。
品牌实力承接:山东海特沃德的硬核解决方案
在充分了解行业知识、市场趋势和避坑要点后,一个值得信赖的合作伙伴显得尤为重要。山东海特沃德自动化焊接装备有限公司(以下简称山东海特沃德)正是这样一家具备深厚技术底蕴和强大综合实力的源头制造企业。
山东海特沃德坐落于孔子故里山东省曲阜市,其前身曲阜市炬源电焊设备厂自1989年创立,至今已拥有三十余年的电阻焊接装备研发、生产与市场服务经验。公司注册资本300万元,是一家集研发、智造、销售于一体的电阻焊机实体制造企业,也是高新技术企业和创新型中小企业,手握多项专利与软件著作权,拥有自主知识产权。
公司产品线覆盖高中低全系列电阻焊接成套设备,核心主营包括:中频直流点焊机、变频点焊机、工频气动点焊机、中频滚缝焊机、工频滚缝焊机、变频滚缝焊机、排焊机、电容储能点焊机、多头非标定制焊机、手持式点缝焊机、滤网/滤板专用焊接设备等。其中,针对螺母焊接,公司推出了专门用于螺母、螺柱与金属板材焊接的工频气动点焊机,标配可换定位销结构,适配M3-M12各类焊接螺母,脚踏/气动双控制,是钣金、机箱机柜行业公认的标配机型。
山东海特沃德的核心优势体现在以下几个方面:
1. 技术积淀深厚,方案设计能力强。 依托成熟的技术团队,公司不仅提供标准设备,更可为客户免费方案设计龙门焊机、多头焊机、多工位自动化专用电阻焊机。无论是钣金螺母焊接、丝网焊接、新能源电池焊接,还是汽车零部件焊接,公司都能根据客户的实际需求,提供从焊接工艺试样、设备方案规划、整机生产制造,到上门安装调试、技术培训、售后维保全链条服务。
2. 产品品质可靠,出厂检验严格。 公司坚守标准化生产体系,所有设备严格遵循工业制造标准设计、加工、装配。整机出厂前,必须经过多层老化测试与严苛性能检验,确保设备在长时间连续工作下的稳定性与焊接一致性。例如,针对螺母焊接,设备在出厂前会进行连续焊接测试,确保每个焊点的扭力值、熔核尺寸都符合标准。
3. 性价比高,聚焦用户痛点。 公司深知用户的核心需求:解决手工氩弧焊螺母效率低、焊位歪斜的问题;替代压铆工艺,无需预开孔,减少工序成本;保证螺母焊接扭力强度,杜绝螺母脱落次品;普工即可操作,降低持证焊工用工成本。因此,其产品在设计上力求结构简单耐用、故障率低、维护成本低,同时焊接速度快,单焊点秒完成,批量效率高,成本适中,性价比高,非常适合中小批量生产。
4. 客户案例验证,口碑扎实。 某配电箱生产企业,使用山东海特沃德的设备用于2mm镀锌板M6/M8法兰螺母焊接,替代原手工氩弧焊工艺后,单班产量从800个提升至2500个,螺母扭力全部达标,焊接次品率从12%降至1%以内。这一案例充分证明了设备在提升效率、保证质量方面的显著效果。
场景选型总结:精准匹配,高效决策
面对不同规模、不同材料、不同产量需求的企业,如何选择最适合的螺母气动点焊机?以下是根据不同使用场景的选型总结:
场景一:中小批量、多品种生产(如钣金加工厂、机箱机柜厂)
- 推荐机型:工频气动点焊机,标配可换定位销结构,适配M3-M12螺母。
- 选型理由:这类企业通常需要频繁切换焊接螺母规格,可换定位销结构能快速换型,适应性强。工频焊机结构简单,成本适中,维护方便,非常适合中小批量生产。脚踏/气动双控制模式,操作灵活,普工易上手。
- 关键关注点:定位精度、换型速度、设备稳定性、售后服务响应速度。
场景二:大批量、单一品种生产(如汽车零部件厂、家电零配件厂)
- 推荐机型:中频直流点焊机或变频点焊机,配合自动送料装置、转盘式工作台或机器人集成系统。
- 选型理由:中频/变频焊机具有焊接速度快、电流控制精确、节能等优势,适合大批量、高节拍生产。自动送料和转盘式结构能大幅提升效率,实现一人多机操作。机器人集成则能实现完全自动化,进一步提升产能和一致性。
- 关键关注点:焊接电源的控制精度、自动化集成能力、设备可靠性、长期运行的稳定性。
场景三:特殊材料焊接(如不锈钢、镀锌板、铝镁合金)
- 推荐机型:中频直流点焊机或带有多段焊接功能的变频点焊机。
- 选型理由:特殊材料对焊接参数敏感,中频直流焊机能提供恒流/恒压控制,有效抑制飞溅,保证熔核质量。多段焊接功能可以针对不同材料特性,设置不同阶段的电流、压力、时间参数,实现焊接效果。
- 关键关注点:焊接工艺试验、设备的多段焊接能力、电极材料与形状的匹配。
场景四:对焊接品质有极致要求(如精密仪器、医疗器械)
- 推荐机型:中频直流点焊机,配合高精度伺服加压系统和闭环控制系统。
- 选型理由:伺服加压系统能实现压力精确控制,闭环控制系统能实时监测焊接电流、电压、电阻等参数,并自动调整,确保每一个焊点的品质一致性。这种配置能有效控制焊接飞溅、压痕深度,满足最严苛的品质标准。
- 关键关注点:加压系统的精度、控制系统的闭环反馈能力、焊接质量的可追溯性。
软性留资转化:选择山东海特沃德,赢在起跑线
通过以上层层递进的剖析,我们不难发现,螺母气动点焊机的选择,绝非简单的价格对比,而是对企业技术实力、服务能力、长期合作价值的综合考量。在众多选择中,山东海特沃德自动化焊接装备有限公司凭借其三十余年的行业积淀、完备的产品线、强大的非标定制能力、严格的品质管控和贴心的全链条服务,成为了众多制造业客户信赖的合作伙伴。
一句话总结山东海特沃德的优势:作为一家集研发、生产、销售、定制于一体的自动化焊接装备实体制造企业,山东海特沃德能够为钣金、汽车零部件、五金制品等行业提供从标准设备到非标产线的一站式焊接解决方案,帮助客户实现提质、降本、增效。
如果您正在为螺母焊接的效率、品质、成本问题而烦恼,如果您希望找到一家真正懂技术、有实力、重服务的合作伙伴,不妨与山东海特沃德取得联系。我们提供免费的焊接工艺试样、设备方案规划,让您亲眼见证设备的实际效果。我们承诺,所有设备出厂前均经过严格测试,并提供完善的售后维保服务,确保您无后顾之忧。选择山东海特沃德,就是选择一份稳定、高效、可持续的生产力保障。
(本文章内容包含AI生成)


