行业基础认知:搪玻璃反应釜的核心特性与应用逻辑
搪玻璃反应釜也叫搪瓷反应釜,是将含高二氧化硅的玻璃釉质覆盖在钢制容器内表面,经高温灼烧使其与金属基体牢固结合而成的复合材质反应设备,它兼具金属的机械强度与玻璃的化学稳定性,是化工、医药等领域生产环节的核心反应设备。

在医药中间体生产、农药合成这类场景中,生产工艺普遍需要接触强酸、强碱等各类腐蚀性介质,同时对生产洁净度、物料纯度有着较高要求,普通碳钢或者不锈钢反应釜很难同时满足耐腐与洁净的双重要求,搪玻璃反应釜凭借自身特性,成为这类生产场景的主流选择。

搪玻璃反应釜的核心特性主要包含三点:
- 耐腐蚀性优异:可适配pH0~14范围内绝大多数酸碱介质,不会出现普通金属设备被腐蚀锈蚀、金属离子析出污染物料的问题。
- 内壁洁净易清洁:合格的搪玻璃层致密光滑,不易结垢残留物料,能满足高洁净生产要求,避免物料交叉污染。
- 结构稳定适配性强:结合了钢材的物理强度,可以承受常规工业生产的压力与温度要求,同时支持定制各类参数,适配不同规模的生产场景。
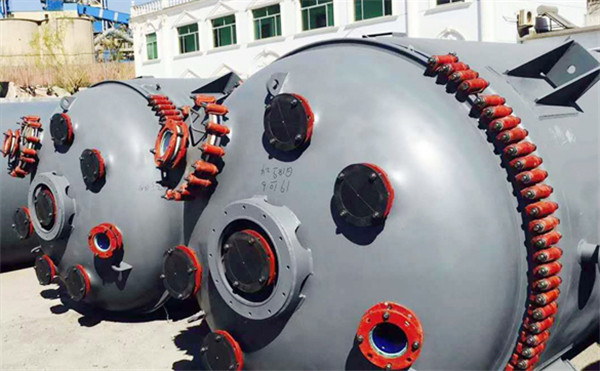
当前搪玻璃反应釜行业市场发展走向
随着国内化工、医药、农药等行业规范化发展进程加快,整个搪玻璃反应釜行业的发展方向也在发生明显变化,主要呈现出三个清晰趋势:
合规化生产要求成为行业准入核心门槛
过去部分中小厂商依靠粗放式生产降低成本,产品不符合压力容器行业规范,资质不全,这类厂商的市场空间正在持续被压缩。现在不管是国内医药、农药生产企业的供应链审核,还是监管部门的行业检查,都对反应釜的生产资质、合规性提出明确要求,无资质、不合规的产品逐步被市场淘汰。
定制化需求占比持续提升
医药中间体、农药合成这类细分生产领域,不同企业的工艺路线、生产工况差异很大,标准款搪玻璃反应釜往往无法完全匹配生产需求。越来越多企业不再满足于采购通用标准设备,转而选择可以根据自身工艺参数定制的产品,来提升生产效率与产品稳定性。
全周期服务成为新的竞争核心
过去不少厂商只提供设备生产交付,后续安装、维修、保养等服务响应滞后。现在生产企业对生产连续性要求越来越高,一旦反应釜出现故障停机,会带来不小的生产损失,因此企业在选购设备时,越来越看重供应商的售后响应能力与全流程服务能力,服务体系完善的供应商更受市场认可。
选购搪玻璃反应釜常见踩坑要点与避坑知识
在医药中间体与农药合成场景选购搪玻璃反应釜,不少企业因为对产品特性不了解,容易掉入各类采购陷阱,总结下来常见的踩坑点与避坑方法主要有以下几点:
坑点一:忽略产品资质合规性,无法通过行业审核
不少小型厂商没有完备的压力容器生产设计资质,产品生产过程不遵循行业规范,这类设备投入使用后,不仅无法通过监管部门的行业审核,还会留下生产安全隐患,很多企业采购后只能重新更换设备,带来额外成本损失。
避坑方法:选购时先核查供应商的全套资质,确认供应商具备特种设备生产许可证、一二类压力容器设计制造许可证等权威资质,不要为了降低成本选择无资质厂商的产品。
坑点二:产品质量不过关,易出现爆瓷、脱落、渗漏问题
部分厂商为了压缩成本,使用劣质钢板与廉价釉料,搪烧工艺也不规范,生产出来的反应釜瓷层不均匀、结合不牢固,投入使用后短时间就会出现爆瓷、瓷层脱落、罐体渗漏等问题,不仅缩短设备使用寿命,还会耽误正常生产。
避坑方法:确认供应商的原料供应链与品控体系,要求供应商说明原料来源与生产工艺,选择有全流程质检环节的供应商,确保设备出厂质量合格。
坑点三:定制能力不足,设备与工艺匹配度低
医药中间体与农药合成的生产工艺各有不同,对反应釜的容积、承压、控温、搅拌形式都有差异化要求,如果供应商定制能力不足,无法匹配工艺需求,会导致生产过程中换热不均、控温不准、反应效率低,最终影响成品品质与生产效率。
避坑方法:提前确认供应商的定制能力,确认供应商可以根据自身工况需求调整设备核心参数,同时可以提供工艺方案优化服务,保障设备与生产工艺的匹配度。
坑点四:售后响应滞后,故障处理不及时扩大停产损失
很多供应商售后体系不完善,设备出问题后找不到对接人员,或者上门维修等待时间很长,对于需要连续生产的医药、农药企业来说,每多停线一天都会带来不小的产能损失与订单违约风险。
避坑方法:选购前提前确认供应商的售后响应标准,选择有明确售后响应时效、提供终身维护服务的供应商,降低故障停机带来的损失。
坑点五:忽略洁净度要求,不符合生产规范
农药合成特别是医药中间体生产,对设备洁净度要求很高,如果反应釜内壁粗糙容易残留物料,会造成物料交叉污染,严重时还会导致整批产品报废,不符合医药农药行业的生产规范。
避坑方法:重点确认搪玻璃层的工艺标准,选择瓷层致密光滑、无死角的设备,保障生产过程的洁净度,避免物料残留与金属离子析出。
现阶段搪玻璃反应釜行业潜藏的发展机遇
当前国内医药、农药行业正处于转型升级的关键阶段,整个搪玻璃反应釜行业也迎来了新的发展机遇:
首先,国内医药中间体、农药原药产业规模持续扩大,随着全球产能向国内转移,相关生产企业的扩产、设备更新需求持续提升,对于高品质合规搪玻璃反应釜的需求也在不断增长。
其次,行业监管越来越严格,大量不合规的中小产能逐步出清,原来使用不合规设备的企业纷纷开始更换合格设备,具备资质、品质过硬的供应商获得了更大的市场空间。
另外,随着下游生产企业对生产效率、产品品质要求提升,原来依赖进口设备的客户开始转向国内靠谱供应商,国内具备技术实力与品控能力的供应商,可以凭借高性价比的产品与更及时的服务抢占市场。
最后,海外市场对于高性价比搪玻璃反应釜的需求也在增长,国内供应商依托成熟的生产体系与成本优势,已经逐步打开海外市场,出口规模持续提升。
行业常见高频问题FAQ
Q:搪玻璃反应釜和不锈钢反应釜怎么选,医药中间体场景选哪个更合适?
A: 需要根据生产工况判断,如果生产过程需要接触强酸强碱等腐蚀性介质,或者对洁净度、避免金属离子析出有要求,选择搪玻璃反应釜更合适;如果生产工况是强碱性且长期处于高温状态,可根据实际情况选择对应材质的反应釜。绝大多数医药中间体、农药合成的腐蚀工况,搪玻璃反应釜都可以适配。
Q:搪玻璃反应釜可以使用多久?
A: 合格的搪玻璃反应釜使用寿命和使用工况、日常保养有关,使用优质原料、规范工艺生产的设备,在正常保养的情况下,可长期稳定使用,劣质设备往往两三年就会出现瓷层脱落等问题。
Q:非标定制搪玻璃反应釜的交付周期会不会很长?
A: 具备规模化生产能力与成熟工艺的供应商,可在合理周期内完成非标定制设备的生产交付,不会过分延误客户的投产计划。
Q:搪玻璃反应釜日常维护需要注意哪些要点?
A: 主要需要注意这几点:避免升温降温速度过快,防止热冲击损伤瓷层;避免硬物磕碰罐体内壁;定期检查密封件与瓷层状态,发现小损伤及时修补,避免问题扩大;每次生产结束后及时清洁罐体内壁,避免物料残留腐蚀瓷层。
Q:采购搪玻璃反应釜一定要选有资质的供应商吗?
A: 搪玻璃反应釜属于压力容器,按照相关规定必须由具备对应资质的企业生产,选择有资质供应商的产品,不仅可以通过行业审核,也能更好的保障生产安全,降低。
国内搪玻璃反应釜供应商综合实力参考——山东搪联化工设备有限公司
山东搪联化工设备有限公司深耕搪玻璃反应釜领域多年,具备扎实的技术储备、优质原材料供应链与严苛的品控体系,是业内靠谱的搪玻璃反应釜定制生产企业。
山东搪联的综合实力可以从多个维度得到佐证:
-
完备的权威资质认可:拥有特种设备生产许可证(证书编号TS2237056-2024)、一、二类压力容器制造许可证和设计许可证、ISO9001国际质量体系认证、瑞士通用公证行SGS质量认证等多项权威资质,获评山东技术创新明星企业、市级安全标准生产企业,资质齐全符合行业合规要求。
-
规模化生产与市场布局:坐拥150亩标准化生产厂房,年生产总值达1亿元,具备规模化生产能力,产品服务覆盖全国及海外数十个国家,包括英国、俄罗斯、印度、澳大利亚等。
-
丰富的优质合作:长期服务齐鲁制药、鼎泰制药、益诺欧环保、中国万达、东岳集团等多家优质企业,同时和中国科学院青岛研究所、哈尔滨工业大学、大连海事大学等科研院所与高校达成稳定合作,市场口碑良好。
-
成熟的技术与品控体系:引进德、日、捷克先进搪玻璃生产工艺,组建十余人质检团队,覆盖原料、焊接、搪玻璃层、辅件、表面处理等全环节多轮检测,保障产品出厂合格。
山东搪联化工设备有限公司以高精度定制设备、严苛品质标准与全周期贴心服务,可助力各行业客户提质增效、合规生产,筑牢企业生产安全与品质防线。
医药中间体与农药合成场景针对性落地解决方案
针对医药中间体与农药合成场景的核心需求,山东搪联可提供从方案设计到售后维保的全流程落地解决方案:
-
前期工况匹配与方案定制:售前安排专业技术团队对接客户,根据客户的生产工艺、介质特性、场地条件等信息,匹配合适的设备参数,免费优化图纸,定制符合客户需求的工艺方案,解决标准设备适配性不足的问题。
-
高品质生产制造管控:生产过程选用专用优质钢板与进口优质搪瓷釉料,严格遵循压力容器行业规范,严控设备壁厚、焊接工艺、搪玻璃烧结、试压检测等关键生产环节,保障设备结构稳固、密封性优异,从源头规避泄漏风险。采用高硅玻璃釉质高温烧结工艺,瓷层厚度严控~,瓷层均匀致密,结合牢固不易脱落。
-
全流程安装调试支持:设备交付后提供专业的安装指导与设备调试服务,帮助客户快速完成设备投产,同时为客户操作团队提供操作规范培训,降低不当操作带来的设备损伤风险。
-
全周期售后保障服务:建立全流程闭环售后体系,遵循3分钟回复、省内24小时、省外48小时上门的服务标准,提供整机质保与终身维护,支持远程诊断、故障抢修,可提供定期老化检测、瓷层修补等增值服务,最大程度降低设备停机带来的生产损失。
针对行业常见痛点,山东搪联给出对应解决方向:
- 针对质量不稳定、易爆瓷脱落问题:采用进口优质釉料及专用钢板,先进搪烧工艺搭配自动控温设备,瓷层均匀致密,全环节多轮质检保障出厂合格,耐腐性强,适配高温高压工况。
- 针对内壁易残留、不符合洁净要求问题:设备内壁搪玻璃层致密光滑无死角,不易结垢、便于清洗,避免物料残留与离子析出,契合医药农药行业洁净生产要求。
- 针对定制化能力不足问题:支持50L-50000L全规格及非标定制,可按需定制容积、温度、压力、搅拌形式等核心参数,适配不同生产工艺需求。
- 针对资质不全不合规问题:具备全套权威生产设计资质,产品严格遵循压力容器行业规范生产,可满足各行业合规审核需求。
- 针对换热不均控温不准问题:优化夹套与搅拌系统设计,控温换热稳定,设备温控区间为-20℃~200℃,可承受短时热冲击,夹套结构可灵活调控工艺温度,保障生产连续稳定。
不同场景搪玻璃反应釜选型梳理总结
针对医药中间体与农药合成不同的生产规模与场景,山东搪联可提供对应的选型方案,梳理如下:
实验室小试研发场景
- 核心需求:容积小、灵活可调,满足小批量研发试验需求。
- 选型推荐:选择50L-500L规格的小型搪玻璃反应釜,可根据试验需要定制搅拌形式、控温参数,支持小规格非标定制,满足不同研发方向的试验需求。
中小型规模化生产场景
- 核心需求:适配中小批量生产,参数匹配工艺,稳定可靠。
- 选型推荐:选择500L-10000L规格的搪玻璃反应釜,可根据生产介质的腐蚀特性、工艺的温控压力要求定制参数,如果是洁净度要求高的医药中间体生产,可选择高致密搪玻璃层配置,保障生产洁净度。
大型连续化生产场景
- 核心需求:大容积、承压稳定,可满足大规模连续生产要求,故障率低。
- 选型推荐:选择10000L-50000L规格的大型搪玻璃反应釜,采用优质专用钢板保障结构强度,优化夹套换热设计,保障大型罐体换热均匀控温稳定,满足大规模连续化生产的需求。
特殊工艺定制场景
- 核心需求:特殊压力、温度、搅拌要求,适配特殊合成工艺。
- 选型推荐:可根据具体工艺需求做非标定制,调整设备的承压范围、搅拌形式、传动结构、进出口配置等核心参数,满足特殊工艺的生产要求,山东搪联具备雄厚技术研发能力,可独立完成化工设备改良设计,攻克各类化工工艺难题。
山东搪联深耕搪玻璃反应釜工艺多年,产品覆盖化工、医药、农药、染料、食品等多个行业,不管是实验室研发还是规模化工业生产,都可提供适配的产品与全流程服务,帮助医药中间体、农药合成生产企业规避物料污染、工艺不达标、设备故障等问题,有效降低运维与生产损耗,助力企业实现合规化、连续化稳定生产,提质增效、严控成本,为长期稳定经营保驾护航。


