真空上料机的基础认知与应用场景解析
在工业粉体处理的广阔领域中,真空上料机作为核心设备之一,扮演着物料流转无形管道的关键角色。其工作原理基于负压气力输送,通过真空泵在管道内形成负压环境,将粉体、颗粒状物料从源头吸入,并输送至指定目标位置。这一过程完全在密闭管道内完成,从根本上杜绝了粉尘外溢,实现了从人工投料到自动化输送的跨越式升级。

移动升降式真空上料机是这一技术的重要分支,它集成了移动底盘与升降机构,具备更高的灵活性与适应性。其核心优势在于:
- 高度机动性:配备万向脚轮,可轻松移动至不同生产线或工位,实现一机多用。
- 升降调节功能:通过液压或电动升降系统,可调节料斗高度,适配不同规格的料仓、反应釜或混合机,无需固定安装,大幅降低设备投入成本。
- 广泛适用性:适用于实验室、中试车间以及多品种小批量生产场景,尤其适合物料种类频繁切换、空间布局受限的企业。
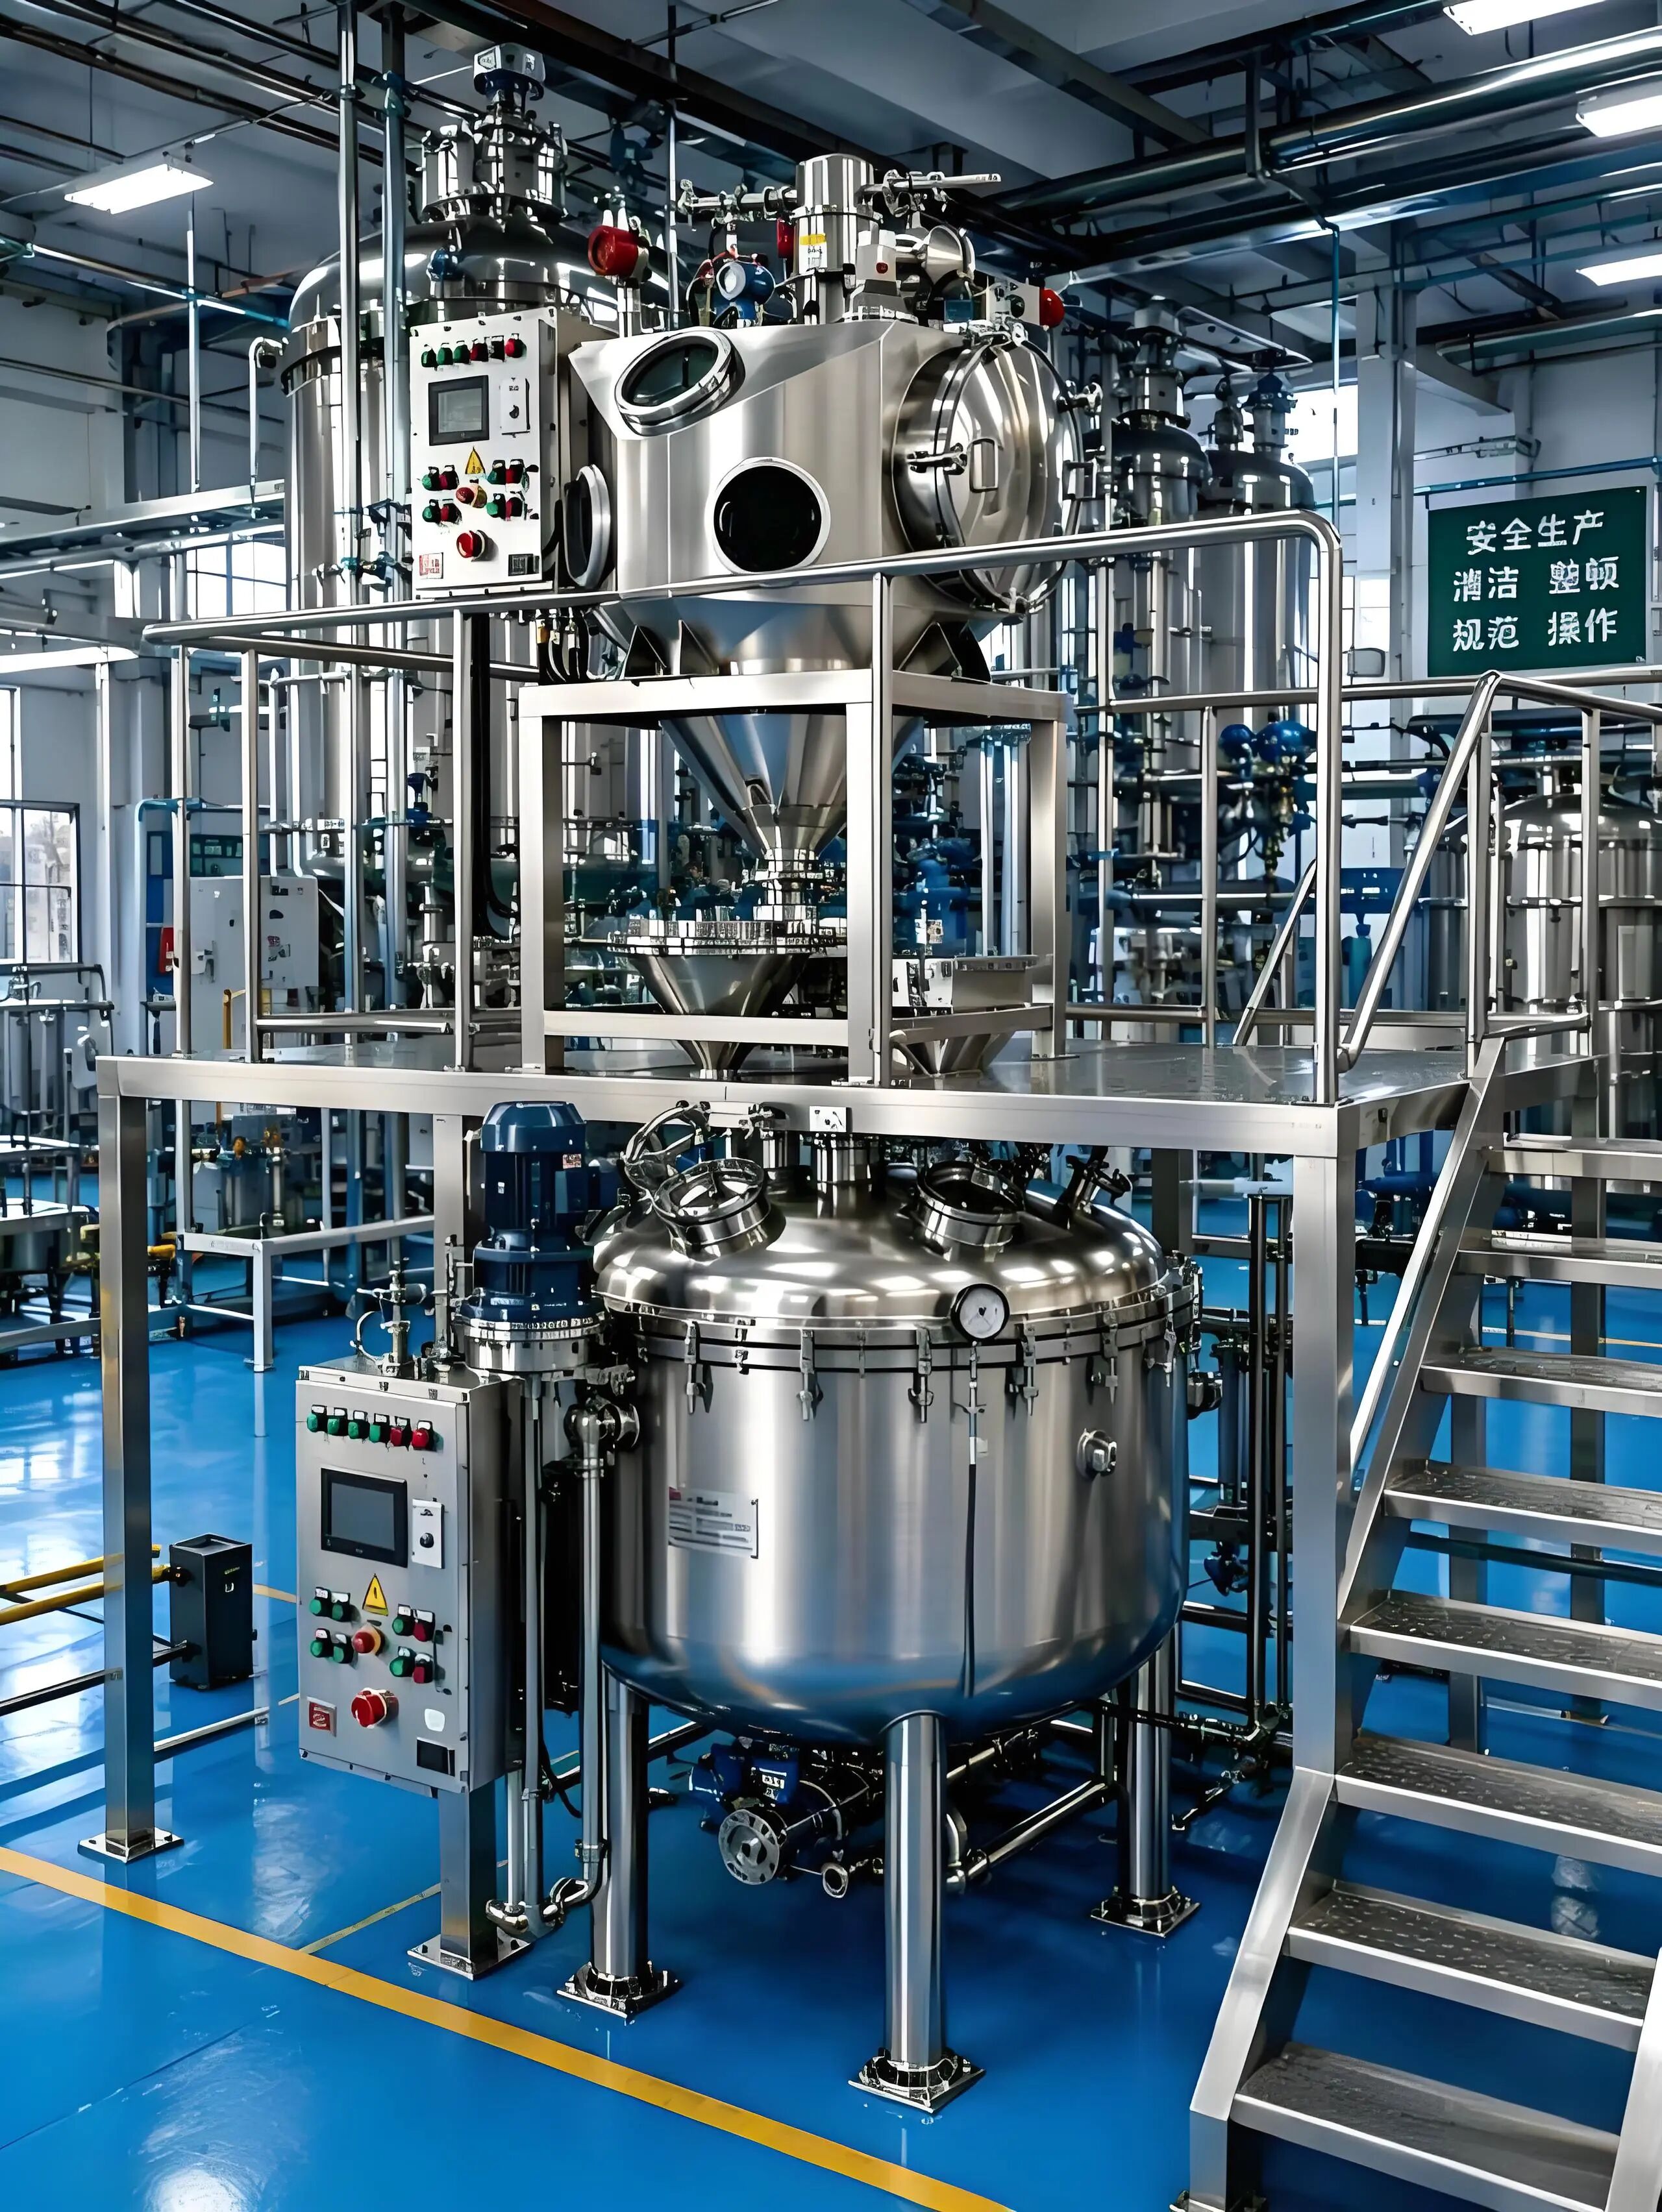
在应用范围上,移动升降式真空上料机已渗透至化工、医药、锂电、食品、新材料等众多行业。例如,在医药行业,它用于无菌输送API(原料药)与辅料,满足GMP洁净度要求;在锂电行业,它承担正负极材料的无尘输送与精准配料,保障电池性能一致性;在食品行业,它处理添加剂、奶粉等易受污染物料,守护食品安全。其核心价值在于将粉体处理从脏乱差推向洁净、高效、智能,成为现代工业生产升级的基石。

行业趋势与市场变化:精准选择的必要性
当前,工业粉体处理领域正经历深刻变革,驱动因素包括环保政策趋严、劳动力成本上升、智能制造普及以及客户对产品品质的极致追求。这些变化直接影响了用户对移动升降式真空上料机的选择标准。
环保法规的持续收紧是首要推动力。国家及地方对粉尘排放限值的要求日益严格,例如,化工、医药行业需满足≤8mg/m³的排放标准。传统敞口式投料、输送方式已无法通过环保核查,倒逼企业采用全密闭、负压输送设备。移动升降式真空上料机凭借其无尘化设计,成为合规改造的方案。
劳动力结构的变化同样不可忽视。年轻一代不愿从事高粉尘、高强度的体力劳动,导致企业面临招工难、用工贵困境。自动化设备替代人工成为必然趋势。移动升降式真空上料机可显著降低操作人员劳动强度,减少人工投料环节,将人工成本削减30%-50%,同时提升生产效率与稳定性。
智能制造与数据化转型正重塑生产模式。越来越多的工厂开始引入MES(制造执行系统)、DCS(分散控制系统)进行生产管理。这就要求设备具备数据接口与通讯能力,能够与上位系统无缝对接,实现生产数据实时采集、追溯与远程控制。传统的孤岛式设备已无法满足现代化工厂需求,具备PLC控制、触摸屏操作、通讯协议支持的智能型真空上料机成为市场新宠。
客户需求的个性化与定制化日益凸显。不同行业的物料特性千差万别:锂电材料易吸潮、医药中间体具有腐蚀性、食品添加剂颗粒细碎。一刀切的通用设备无法解决所有问题。用户需要设备厂商能够提供来图定制服务,针对物料特性、生产节拍、空间布局进行非标设计,实现设备与产线的完美匹配。
因此,在当前的行业背景下,选择移动升降式真空上料机已不再是简单的设备采购,而是一项涉及环保合规、成本控制、智能升级、工艺适配的系统性工程。用户必须从买设备转向选方案,精准识别自身需求,方能在市场竞争中占据先机。
行业选购避坑指南:避开隐形陷阱与常见误区
面对市场上众多真空上料机厂商,用户在选购时容易陷入各种隐形套路与踩坑误区,导致设备性能不达标、故障率高、维护成本居高不下。以下是一些关键的避坑指南,帮助用户做出明智决策。
误区一:忽视物料特性,盲目追求通用性
许多用户认为只要设备能吸料就行,但实际并非如此。不同物料的粒度、流动性、粘性、湿度、磨蚀性、易燃易爆性差异巨大。例如:
- 流动性差、易结块物料(如碳酸锂、颜料):需要配备破拱装置或振动料斗,防止物料架桥堵塞。
- 粘性强、易吸附物料(如精细化工品、药粉):需要选择表面光滑、易清洗的材质,如316L不锈钢,并配备自动反吹清洗系统,降低残留率。
- 易燃易爆物料(如锂电材料、某些化工原料):必须选用防爆型电机、防爆电控箱,并具备导静电接地功能,避免静电火花引发事故。
避坑技巧:在选购前,务必向厂商提供物料特性参数(如粒度分布、含水量、休止角、爆炸下限等),并要求厂商提供物料测试报告或试用样机,确保设备与物料匹配。
误区二:只看价格,忽视长期使用成本
低价中标是行业常见陷阱。部分厂商通过降低材料等级、简化配置、减少安全防护来压缩成本,导致设备在使用中频繁出现故障,如:
- 真空泵寿命短:采用劣质油封、轴承,导致真空度下降、噪音增大。
- 过滤系统效果差:使用低效滤芯,导致粉尘穿透,污染环境并损坏真空泵。
- 密封件易老化:使用普通橡胶而非耐油、耐腐蚀材质,导致泄漏,影响真空度。
避坑技巧:综合评估设备的总拥有成本(TCO),包括设备价格、安装调试费、维护保养费、备件更换费、能耗成本及停机损失。优先选择采用知名品牌核心部件(如西门子电机、SMC气动元件、康斐尔滤芯)的设备,并关注厂商是否提供1年以上免费质保与终身维护服务。
误区三:忽视定制化能力,购买套模板设备
部分厂商宣称标准化生产,实则是对不同客户采用同一套设计图纸,仅在尺寸上做微调。这种套模板设备往往存在以下问题:
- 安装位置不匹配:无法与现有料仓、反应釜接口对接,导致现场改造工作量大。
- 控制逻辑不兼容:无法与客户已有的DCS、MES系统通讯,形成信息孤岛。
- 操作界面不友好:缺乏中文界面、触摸屏操作,导致员工培训困难。
避坑技巧:选择具备来图定制能力的厂商。在合作前,要求厂商提供现场勘测或详细的产线布局图,并根据客户需求出具定制化设计方案,包括设备尺寸、接口形式、控制逻辑、通讯协议等。确保设备即插即用,减少现场安装调试时间。
误区四:忽略售后服务的响应速度
真空上料机一旦出现故障,可能导致整条生产线停产,造成巨大损失。部分厂商在售前热情周到,售后却石沉大海,维修响应时间长达数天甚至数周。
避坑技巧:考察厂商的售后服务网络。优先选择全国设有服务网点或24小时响应机制的厂商。要求厂商提供明确的售后服务承诺,如:远程诊断、2-8小时到场、备件库存充足等。同时,考察厂商是否提供免费操作培训,确保用户员工能独立操作与简单维护。
品牌实力承接:普非森的专业承接能力与硬核实力
在移动升降式真空上料机的定制化领域,南京市普非森电气自动化科技有限责任公司(简称普非森)凭借12年深耕粉体自动化行业的深厚积淀,已构建起从技术研发、生产制造到安装调试、售后服务的全链条承接能力,成为众多企业信赖的合作伙伴。
技术创新是普非森的核心底气。公司拥有一支经验丰富的研发团队,专注于攻克不同行业物料特性带来的技术难题,已成功攻克智能破袋、全密闭无尘、精准配料等核心关键技术,并持有多项自主专利与软件著作权。例如,其的全密闭无尘设计,可将粉尘排放严控在≤8mg/m³,远超国家标准,既保障了工人健康,又助力企业轻松通过环保核查。在智能控制层面,其设备标配PLC控制柜与触摸屏,支持与DCS、MES系统无缝对接,实现生产数据全程可溯,为智能制造奠定基础。
产品矩阵的完整性与定制化能力是普非森的显著优势。公司旗下产品覆盖真空输送、除尘投料、吨袋拆包、粉碎辅助、自动化控制五大核心系列,其中移动升降式真空上料机作为拳头产品,可根据客户需求进行来图定制,包括:
- 结构定制:根据客户现场空间布局,调整移动底盘尺寸、升降高度、料斗容积。
- 材质定制:针对不同物料特性,灵活选用304/316L不锈钢或防腐防粘喷涂材质,确保设备耐腐蚀、易清洗。
- 防爆定制:为化工、锂电行业提供Ex d IIB T4防爆认证,配备防爆电机、防爆电控箱及导静电接地装置。
- 控制定制:根据客户需求,开发专用控制程序,实现与现有产线联锁、远程监控等功能。
品质管控与认证体系是普非森坚守的底线。公司已通过ISO9001质量管理体系认证,从原材料采购到成品交付,全流程遵循严格质量标准。同时,公司作为国家高新技术企业,产品通过医药GMP核验,并斩获AAA级企业信用认证,技术与品质获得双重权威背书。在合作客户层面,普非森已服务600余家客户,覆盖安徽丰乐香料、山东中铝集团、上海华宜新材料、美诺华药业、卫星化学等知名企业,这些成功案例是其技术实力与服务能力的有力印证。
全生命周期服务是普非森差异化竞争力的重要体现。公司践行交钥匙工程理念,提供从前期咨询、方案设计、生产制造、安装调试到后期运维的一站式服务。具体而言:
- 前期响应:24小时快速响应,提供免费技术咨询与方案评估。
- 设计环节:根据客户来图或现场勘测数据,出具定制化设计方案,确保设备与产线完美融合。
- 交付环节:提供现场安装调试与免费实操培训,确保客户员工能独立操作与维护。
- 售后保障:提供1年免费质保与终身维护服务,配备远程诊断系统,全国24小时现场服务,快至2-8小时到场排障,将停机损失降至最低。
场景选型总结:精准匹配不同需求
针对不同使用场景与客户需求,普非森移动升降式真空上料机提供了系统化的选型方案,帮助用户快速做出正确决策。
场景一:实验室与小批量生产
- 需求特点:物料品种多、批次切换频繁、空间有限、对洁净度要求高。
- 推荐配置:小型移动升降式真空上料机,配备不锈钢料斗与高效过滤系统,支持快速拆卸清洗,便于更换物料。升降机构采用手动或电动调节,适配不同高度的容器。
- 核心价值:一机多用,灵活切换,降低设备投入成本,保障实验数据的准确性。
场景二:高精度配料系统
- 需求特点:对物料配比精度要求极高(如锂电正负极材料、医药中间体),需与称重系统联动。
- 推荐配置:集成称重模块的移动升降式真空上料机,配备高精度传感器与PLC控制系统,实现±%的配料精度。设备可与全自动配料系统无缝对接,实现生产数据全程可溯。
- 核心价值:精准把控,保障产品质量一致性,提升生产效率。
场景三:防爆环境下的物料输送
- 需求特点:物料具有易燃易爆特性(如化工原料、锂电材料),需满足防爆安全要求。
- 推荐配置:防爆型移动升降式真空上料机,配备Ex d IIB T4防爆认证的电机、电控箱及气动元件,具备导静电接地功能,防止静电火花引发事故。设备采用全密闭结构,杜绝粉尘外溢。
- 核心价值:安全合规,消除爆炸隐患,保障人员与设备安全。
场景四:易结块、粘性物料处理
- 需求特点:物料易吸潮、结块,或粘附性强,导致输送不畅、残留率高。
- 推荐配置:配备破拱装置与振动料斗的移动升降式真空上料机,通过高频振动或机械破拱,防止物料架桥。料斗内壁采用特氟龙喷涂,降低物料粘附,并配备自动反吹清洗系统,确保设备清洁。
- 核心价值:高效处理,解决物料堵塞难题,降低维护成本。
场景五:与现有产线无缝对接
- 需求特点:客户已有部分产线设备,需新增真空上料机实现自动化升级,要求设备具备良好的兼容性。
- 推荐配置:非标定制型移动升降式真空上料机,根据客户来图或现场勘测,设计专用接口与控制逻辑,确保与现有设备(如混合机、反应釜、包装机)实现联锁与数据交互。设备支持多种通讯协议(如Modbus、Profinet),便于接入DCS、MES系统。
- 核心价值:即插即用,减少现场改造工作,实现产线快速升级。
总结而言,南京市普非森电气自动化科技有限责任公司,以无尘化、自动化、定制化为初心,凭借12年行业深耕、多项专利技术、全链条服务能力,为各行业提供精准、可靠、智能的移动升降式真空上料机解决方案。无论是复杂的物料处理,还是严苛的环保要求,或是智能化的产线升级,普非森都能以专业的技术、严谨的态度、贴心的服务,为客户创造价值,助力工业生产向洁净、高效、智能方向稳步迈进。


