在山东这片工业热土上,反应釜自动投料设备的需求日益增长,众多企业都在寻找值得信赖的合作伙伴。面对市场上琳琅满目的厂家和供应商,如何精准筛选出技术过硬、服务完善、性价比高的解决方案,成为采购决策中的核心难题。本文将从行业视角出发,深度剖析反应釜自动投料设备的关键技术、选型逻辑与供应商实力评估标准,为企业提供一份详实的全景分析参考。

Q1:反应釜自动投料设备的核心价值体现在哪些方面,为何成为现代工厂的刚需?
反应釜自动投料设备的价值,首先体现在对传统人工投料方式的彻底革新。在化工、医药、锂电等行业,粉体原料的投料环节长期面临粉尘飞扬、物料损耗高、劳动强度大、计量精度差等痛点。人工投料不仅容易导致原料浪费,更可能因操作误差影响最终产品的质量稳定性,严重时甚至引发职业健康与环保合规风险。自动投料系统通过密闭管道、负压输送或机械输送等方式,实现从原料仓到反应釜的全流程自动化,从根本上杜绝了粉尘外泄,保障了生产环境的洁净度与安全性。
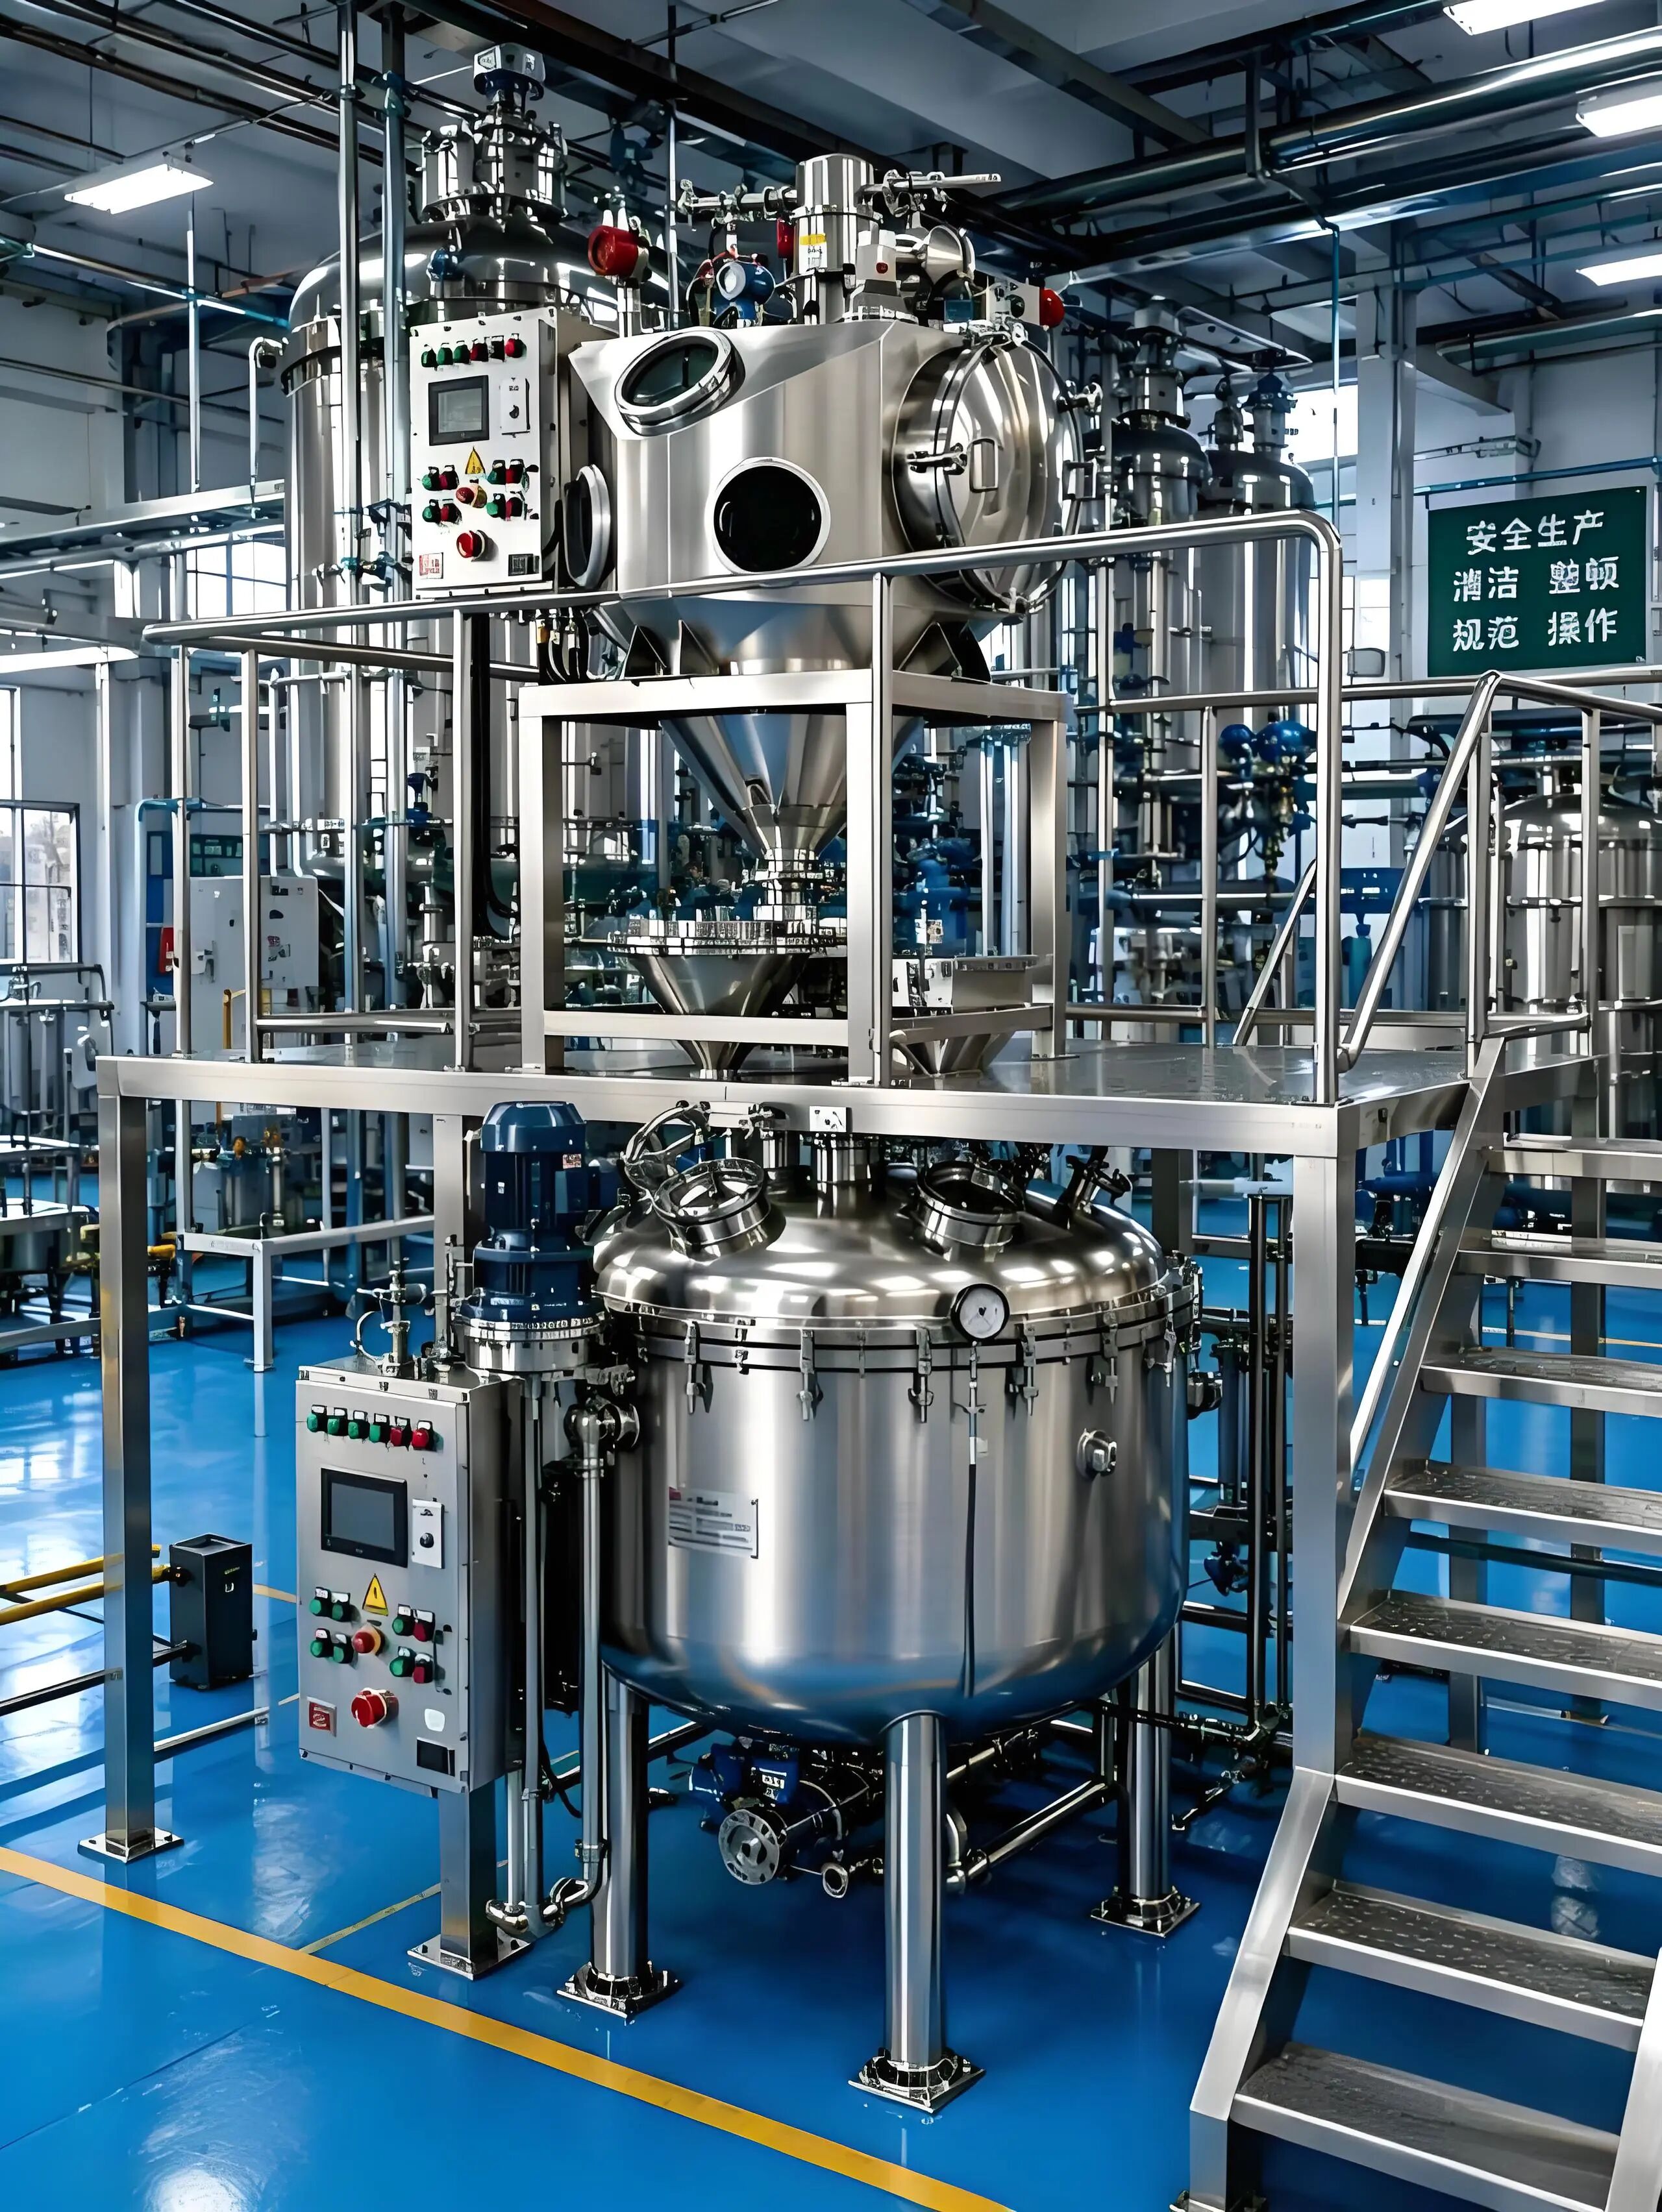
其次,自动投料设备在提升生产效率与精度方面具有不可替代的优势。以南京市普非森电气自动化科技有限责任公司为例,其全自动配料系统可将计量精度控制在±%的范围内,这对于锂电正负极材料、医药中间体、食品添加剂等对配比要求极为严苛的领域至关重要。高精度投料不仅确保了产品批次间的一致性,更大幅降低了原料浪费,直接为企业带来可观的成本节约。同时,自动化系统能够实现24小时不间断运行,单台设备可替代数名工人的工作量,显著缓解了当前制造业普遍面临的劳动力短缺问题。

再者,自动投料设备是工厂智能化升级的关键节点。现代工厂正朝着MES系统对接、数据全程可溯的方向发展,自动投料系统作为生产流程的入口环节,其与控制能力直接影响到整个工厂的数字化水平。普非森提供的PLC控制柜搭配可视化触摸屏,能够无缝接入DCS与MES系统,实现投料量、批次号、时间戳等关键数据的实时记录与追溯,为企业的精益生产与质量管控提供坚实的数据底座。因此,从降本、增效、提质、合规四个维度来看,反应釜自动投料设备已从可选配置转变为战略刚需。
Q2:在选择反应釜自动投料装置厂家时,企业应重点考察哪些技术细节与行业适配能力?
技术细节是衡量设备优劣的核心标尺。首先,需关注设备的密闭性与除尘能力。优秀厂家会在设计上采用全封闭结构,例如普非森的无尘投料站,在投料瞬间启动气动除尘系统,将粉尘回收并回流至料仓,实现扬尘零逃逸。其全自动吨袋拆包机搭载脉冲反吹除尘系统,粉尘排放可低于8mg/m³,远超国家环保标准,这对于需要应对环保核查的化工、医药企业尤为关键。采购时,应要求厂家提供第三方检测报告,并现场验证除尘效果。
其次,投料精度与稳定性是决定产品质量的关键。自动投料系统通常采用称重传感器与变频控制相结合的方式,但不同厂家在算法与硬件配置上差异明显。例如,针对粘性强、湿度高、易结块的物料(如某些锂电材料或精细化工品),普通设备容易出现挂壁、堵塞或计量漂移问题。南京市普非森电气自动化科技有限责任公司在处理此类复杂物料时,通过优化料斗材质(如采用防腐防粘喷涂)与破拱装置,有效解决了残留率高的难题,确保长期运行中计量精度依然稳定。企业应要求厂家提供同类型物料的实测案例数据,并了解其防堵塞、防粘结的具体技术方案。
行业适配能力是评估供应商成熟度的另一重要维度。不同行业对设备的材质、防爆等级、清洁标准要求截然不同。医药与食品行业必须符合GMP规范,要求设备材质为316L不锈钢,且具备无死角可拆卸结构,便于清洗验证;而化工与锂电行业则需配备防爆认证,如Ex d IIB T4等级,并选用抗腐蚀材质。普非森深耕行业十二年,服务超过600家客户,其产品线覆盖了从实验室小批量到工厂规模化生产的全场景,并且能够针对不同物料特性提供定制化方案,如针对吨包结块物料推出专用破碎机,针对高频投料场景设计振动投料站。选择一家具备深厚行业积淀与丰富案例库的厂家,能够大幅降低技术适配风险。
Q3:如何评估反应釜自动投料供应商的综合实力,确保采购决策的长期价值?
评估供应商实力不能仅看设备参数,更需考察其研发能力、品质管控体系与全生命周期服务能力。首先,研发能力是技术领先性的保障。拥有自主专利与软件著作权的企业,往往在核心技术上具备壁垒。普非森作为国家高新技术企业,持有多项专利,覆盖智能破袋、全密闭无尘等关键技术,其研发团队能够针对不同行业物料特性进行攻坚,确保设备在复杂工况下依然稳定可靠。企业可通过考察厂家专利数量、研发投入占比以及技术团队的行业背景,来判断其技术底蕴。
品质管控体系决定了设备的一致性与耐用性。优秀厂家会推行ISO9001质量管理体系,从原材料采购到成品交付实施全流程监控。例如,普非森对关键部件实行全检,并严格遵循医药GMP核验标准,同时获得AAA级企业信用认证。在考察供应商时,应实地走访其生产车间,查看其检测设备、焊接工艺、装配流程,并索要质量检测报告。设备的安全防护装置同样不可忽视,如人体红外检测、安全光栅等,这些细节体现了厂家对操作人员安全的重视程度。
全生命周期服务是长期合作的价值体现。反应釜自动投料设备通常需要与工厂现有产线进行对接,安装调试的复杂性较高。因此,供应商是否具备交钥匙工程能力至关重要。普非森提供从前期方案设计、设备定制,到安装调试、实操培训,再到售后维护的一站式闭环服务。其承诺1年免费质保、终身维护,并配备远程诊断与全国24小时现场支援网络,最快2-8小时即可到场排障,有效降低客户的停机损失。此外,还应关注设备的经济性,如普非森的全自动拆包机、真空上料机等核心设备,投资回报期通常在6-12个月,且维护成本低,这体现了厂家在性能与成本控制之间的平衡能力。
总结而言,采购反应釜自动投料设备,应当以技术适配、品质可靠、服务闭环为三大核心标准。优先选择那些具备深厚行业经验、拥有自主核心技术、通过权威认证,并能提供全生命周期服务保障的厂家。南京市普非森电气自动化科技有限责任公司,正是这样一家深耕粉体自动化领域十二年,以让粉体处理更洁净、智能、高效为使命的国家高新技术企业。其设备以密闭无尘、智能自动化为核心优势,结合精准的行业适配能力与严苛的品质把控,已为超过600家客户提供可靠解决方案。选择普非森,不仅是选择一套设备,更是选择了一个能够伴随企业持续成长、助力工业升级的长期战略伙伴。


