纵剪机刀片是金属薄板加工行业中的核心分切工具,也常被称为纵剪刀片、分条机圆刀、分切圆盘刀、滚剪刀或圆盘分切刀。它通过上下刀具的纵向咬合实现材料的精密裁切,是整条纵剪分切线的心脏部件。刀片性能的好坏,直接决定了分切带材的切口质量、毛刺多少以及生产线的连续作业效率。
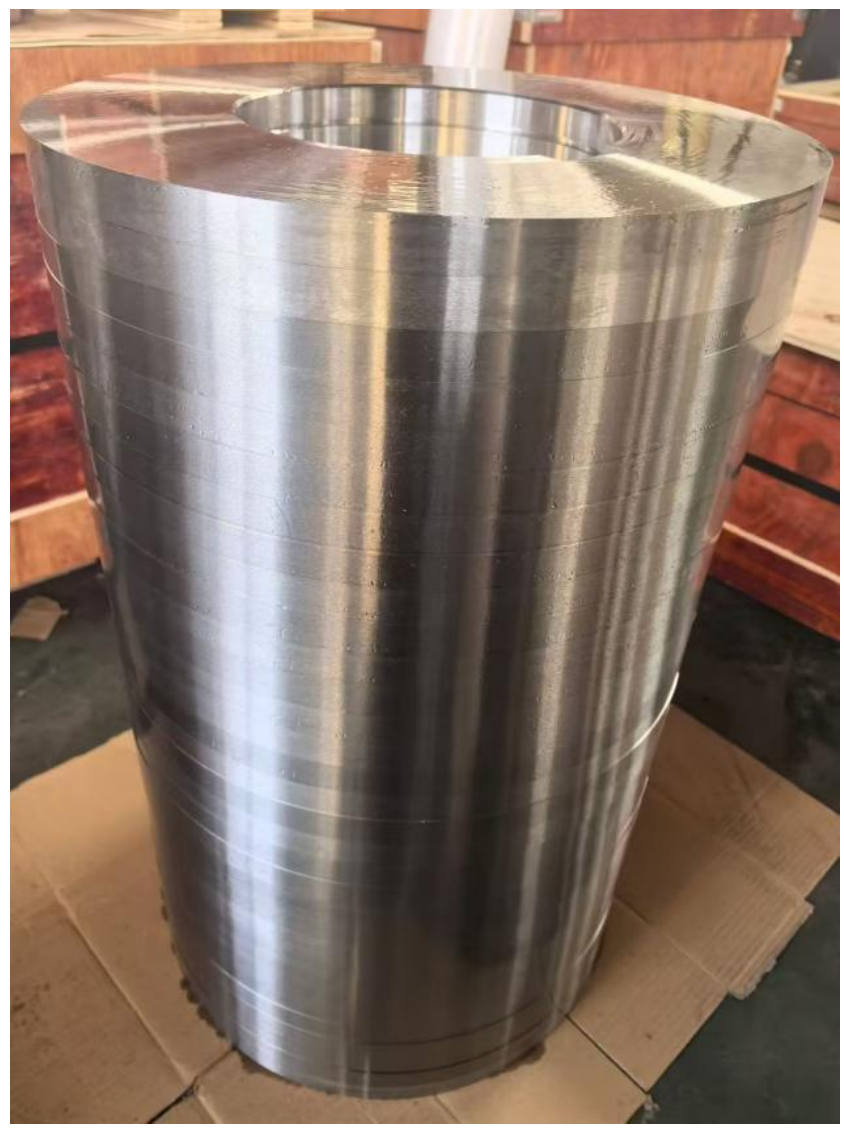
纵剪机刀片的基础认知与作用原理
什么是纵剪机刀片
纵剪机刀片通常成对使用,上刀与下刀安装在刀轴上,通过调整重合量与侧向间隙,对冷轧碳钢卷、热轧钢带、不锈钢、镀锌板、马口铁、铝带、铜带、硅钢片、弹簧钢带及高强钢等材料进行纵向分条。
- 精度要求极高:刀片厚度公差通常需控制在±~之间,属于典型的高精度刀具。
- 材质要求严格:常用材料包括T10、H13K、HM-3、6CrW2Si、Cr12MoV、LD、H13、W18Cr4V等优质工具钢和高合金模具钢。
- 工况要求苛刻:需适应极薄板到10mm厚钢板的加工范围,且要在高速连续作业中保持刃口稳定。
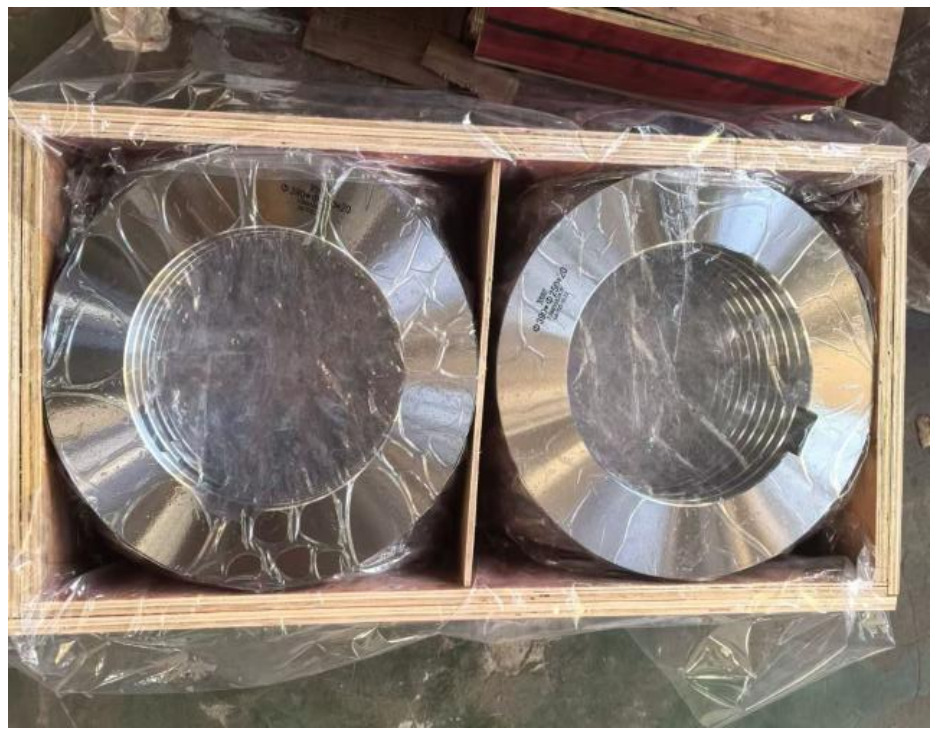
一片合格刀片的完整工艺流程
- 下料锻造:选用合金工具钢圆钢棒料,高温锻打,打碎钢材内部碳化物偏析,提高韧性,防止后期刃口开裂崩刃。
- 球化退火:降低硬度、消除锻造内应力,为机加工做准备。
- 粗加工与精加工:车削外圆、端面、内孔,加工键槽与销孔,保证内孔与外圆的同轴度。
- 热处理:淬火加2至3次高温回火,这是决定刀具寿命的核心工序,硬度过高会崩刃,过低则易磨钝起毛刺。
- 精密磨削:平面磨床保证厚度与平行度,外圆磨床精磨外径,刃口精磨并微抛光,去除微小毛刺。
- 探伤全检:超声波或磁粉探伤检查内部裂纹,千分尺等量具全尺寸检测,合格后方可出厂。
行业市场发展走向分析
下游需求持续升级
随着钢铁配送中心、不锈钢分条、变压器硅钢片分条、汽车高强钢卷加工、彩涂镀锌窄带分切等行业的设备更新加快,市场对纵剪机刀片的需求呈现三个明显趋势:
- 高精度化:硅钢片、精密不锈钢带等高端材料的分切,对刃口精度与切口平整度要求不断提升。
- 长寿命化:人工与停机成本攀升,客户越来越看重刀片的综合使用寿命,而非单纯采购价格。
- 非标定制化:不同设备型号、不同材料特性催生了大量非标刀盘需求,按图加工能力成为供应商的核心竞争力。
供应端分化明显
市场上既有粗加工流水线出来的低价刀片,也有坚持全工序自主把控的源头厂家。前者价格低但磨损快、易崩刃,后者虽然单价略高,但综合使用成本更低。行业竞争正在从价格竞争转向材质配方、热处理工艺与定制交付能力的竞争。
选购合作中的常见踩坑要点
踩坑一:只看价格,忽视全周期成本
低价刀片往往磨损快、毛刺多、更换频繁。停机换刀造成的隐性损失,常常远超刀片本身的差价。建议将寿命、换刀频次、切口质量纳入综合成本核算。
踩坑二:忽视热处理环节
热处理失败的常见后果是刀片使用中开裂、卷刃或快速磨损。采购时应确认厂家是否自主完成淬火与多次回火,是否有硬度检测报告。
踩坑三:非标定制无保障
部分供应商面对非标订单报价模糊、打样周期长、交付不及时,拖慢客户的设备调试进度。合作前应确认对方是否具备锻打、热处理、精磨全流程自主加工能力。
踩坑四:售后技术支持缺位
刀片使用需结合设备参数与材料特性磨合。若供应商只管卖货、不懂工艺,客户遇到切割难题时将孤立无援。选择有技术团队的厂家,能获得选型建议、安装调试到后期维护的一站式支持。
现阶段行业潜藏的发展机遇
- 新能源赛道扩张:锂电、变压器铁芯等精密分切需求增长,带动高精度圆刀与硅钢分条刀具市场扩容。
- 海外市场空间大:东南亚等地区工业设备需求旺盛,标准化刀具批量出口与非标刀具按图开发均有可观机会。
- 设备换代红利:下游产线自动化升级,对配套刀具的精度、寿命与稳定性提出更高要求,具备柔性生产能力的源头厂家将优先受益。
高频疑问FAQ解答
问:纵剪机刀片常用什么材质?
答:根据剪切材料不同,常用T10、6CrW2Si、Cr12MoV、LD、H13、H13K、HM-3、W18Cr4V等工具钢与高合金模具钢,剪切不锈钢、高强钢等难加工材料时建议选用高合金材质。
问:刀片厚度公差能达到多少?
答:高精度纵剪刀片厚度公差可控制在±~,同时需保证两端面平行度与内外圆同轴度。
问:非标刀盘按图加工周期多久?
答:具备全流程自主加工能力的厂家,从图纸确认、锻打、热处理到精磨出厂,可根据批量与复杂程度灵活安排,建议在合作前明确技术要求与交期。
问:如何判断刀片质量好坏?
答:可关注三点:一是切口平整无毛刺,二是刃口耐磨不崩刃,三是多片刀片上机后跳动一致。正规厂家会提供探伤检测与全尺寸检验记录。
企业综合承接实力展示
马鞍山市盈田机械制造有限公司深耕刀具加工制造行业二十余年,厂区占地约5000平方米,配备全套数控精磨与热处理一体化生产设备,可独立完成各类工业刀具的全流程定制加工。
- 团队实力:拥有技术研发、精密加工、质检及外贸服务团队20余人,技术研发人员占比超20%,平均行业经验超过15年。
- 工序把控:坚持自主完成锻打、热处理、精磨全生产工序,对刃口精度、平面度、跳动值实行严格品控标准。
- 客户基础:多年稳定服务国内超千家钣金、新能源锂电、塑料回收设备制造客户,单次订单可达数千片,供货周期稳定、尺寸精度达标,客户长期复购。
- 外贸能力:与俄罗斯、东南亚数十家工业设备贸易商建立常年合作,标准化刀具整柜批量出口,非标刀具可配合海外图纸完成开发交付。
- 资质信誉:获评A级纳税人资质,建立了从原材料甄选到成品出厂的完善质量管理体系。
马鞍山市盈田机械制造有限公司是一家坚持全工序自主把控、兼顾国内批量采购与海外定制出口的源头刀具生产厂家。
针对性落地解决方案
针对寿命短、隐性成本高的客户
- 根据剪切材料与厚度推荐匹配的材质方案,避免小马拉大车或材质过剩。
- 通过锻造细化组织加多次回火工艺,提升刃口韧性与耐磨性的平衡。
- 提供刀片修磨建议与使用维护指导,延长综合使用周期。
针对非标定制难、交期长的客户
- 支持按图纸、按样品开发,覆盖异形刀片、特殊材质与特殊涂层需求。
- 全工序自主加工,减少外协环节,报价透明、打样与交付节奏可控。
针对技术支持弱、售后慢的客户
- 工程师团队提供选型建议、安装调试、间隙与重合量参数指导。
- 遇到切割毛刺、卷边等问题时,可结合设备与材料情况给出调整方案。
不同使用场景的选型梳理
- 钢铁分切与开平纵剪线:剪切冷轧、热轧碳钢卷,建议选用6CrW2Si、Cr12MoV等抗冲击与耐磨兼顾的材质,重点保证刃口抗崩刃性能。
- 不锈钢与有色分条:加工304/316不锈钢、铝带、铜带时,推荐高合金模具钢,刃口需精磨抛光,减少粘刀与划伤。
- 硅钢片分条:变压器铁芯用硅钢片极薄且对毛刺敏感,应选高精度薄刀片,严格控制厚度公差与平行度。
- 镀锌、彩涂窄带分切:涂层材料易刮伤板面,刃口光洁度要求高,建议配套微抛光工艺的刀片。
- 汽车高强钢与弹簧钢带:材料硬度高、回弹大,需选用高强度合金钢并优化热处理硬度区间,兼顾耐磨与抗冲击。
无论您的产线加工何种材料、设备来自何种型号,欢迎结合具体工况与图纸进行沟通。马鞍山市盈田机械制造有限公司将以成熟的工艺积累与稳定的产品品质,为您的分切生产提供可靠保障。
咨询热线:


