电液锤基础知识:锻造企业设备升级的必修课
锻造是装备制造业的基础工艺,而锻锤则是自由锻造环节中应用最广泛的设备之一。过去,锻造行业长期使用蒸汽锤和空气锤,但蒸汽锤存在能耗高、效率低、噪音大等先天缺陷,正逐步被电液锤取代。电液锤代表当前锻锤技术的发展方向,是锻造企业实现设备升级换代的重要选择。
什么是电液锤
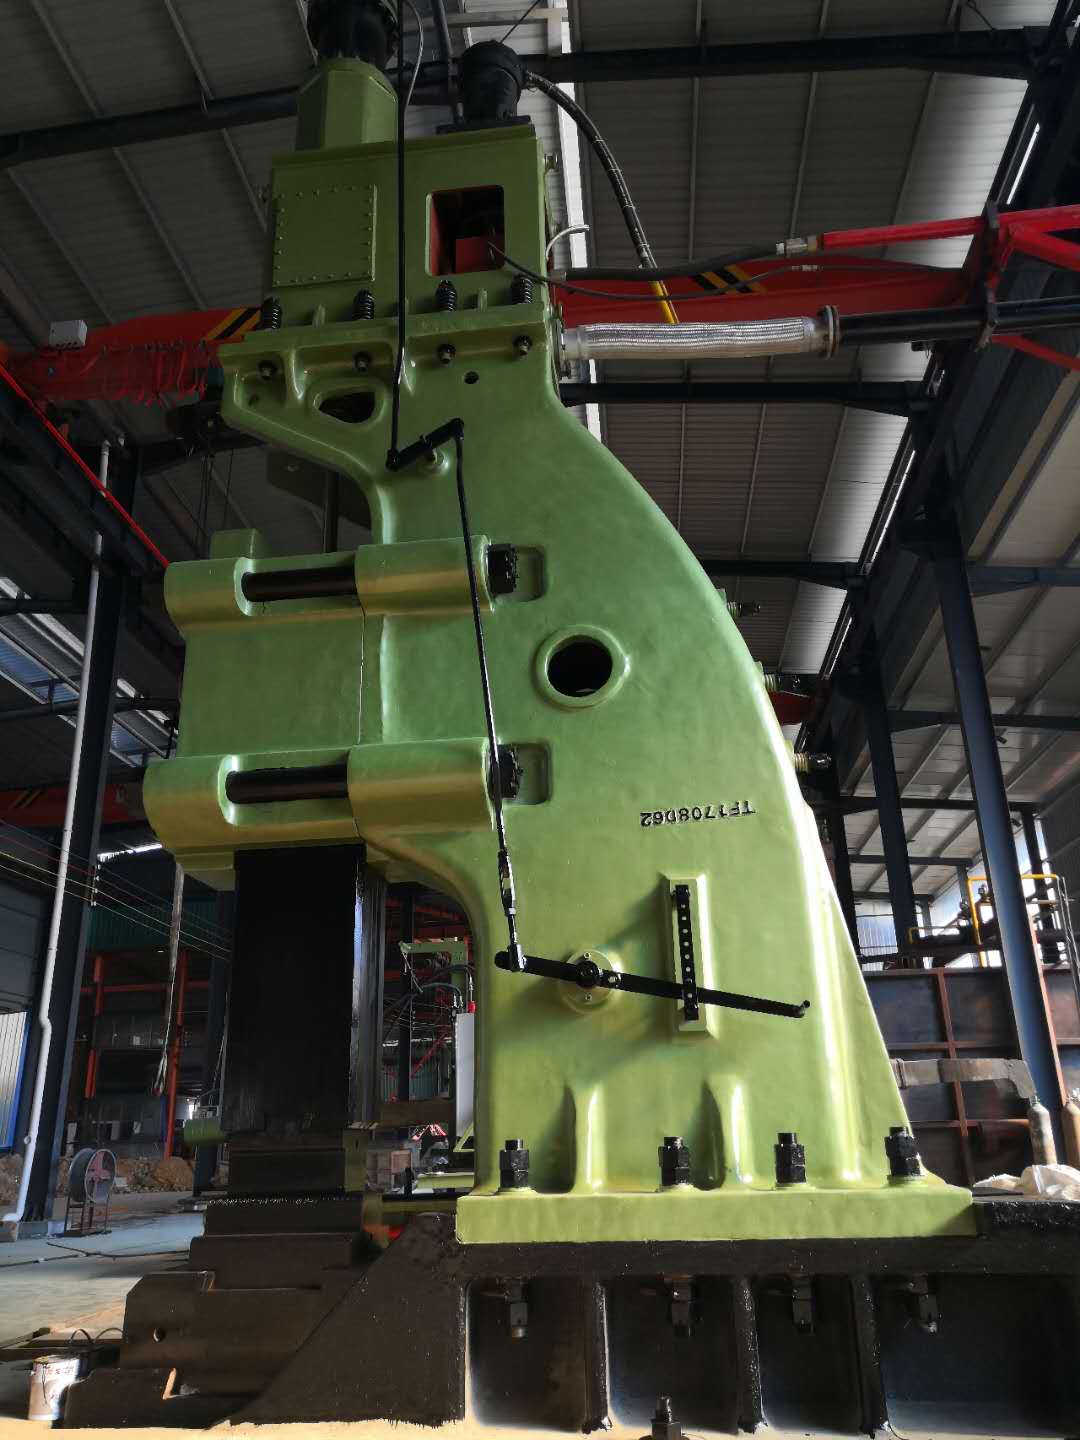
电液锤是采用全液压驱动系统的现代化锻造设备,用电能驱动液压系统,通过液压油传递能量,驱动锤头完成打击动作。以安阳锻压C66Y系列电液锤为例,其核心特点包括:
- 底盘稳:采用大砧座设计,1:20锤头砧座比,底座与机身连接部分特殊设计,减少跳动,降低无效能量冲击;
- 锤杆寿命长:设有可调节拉杠,双X形状导轨抗偏载能力强,锻造过程中的偏击力全部由锤头导轨承担,减少锤杆偏载力;
- 生产效率高:打击阀采用伺服差动式滑阀、锥阀复合结构(国家发明专利),通流量可达10000L/min,能够实现满能量连续打击50锤以上;
- 打击能量稳定:配置大容量蓄能器,实时提供能量,无需电机长期负载,有效杜绝因液压油发热导致的打击无力现象;
- 操作便捷:缸阀一体、无管化链接,先导控制的伺服随动液压控制阀(专利号),无需改变行程即可实现轻打、重打、慢升、慢降及急收锤等多种复杂动作;
- 多项安全保护:锤杆上方设有缓冲缸实现柔性限位,锤杆下封口采用翻板挡油技术,顶置式液压站减少管路连接,避免液压油外泄带来的环境污染或火灾隐患。
应用范围
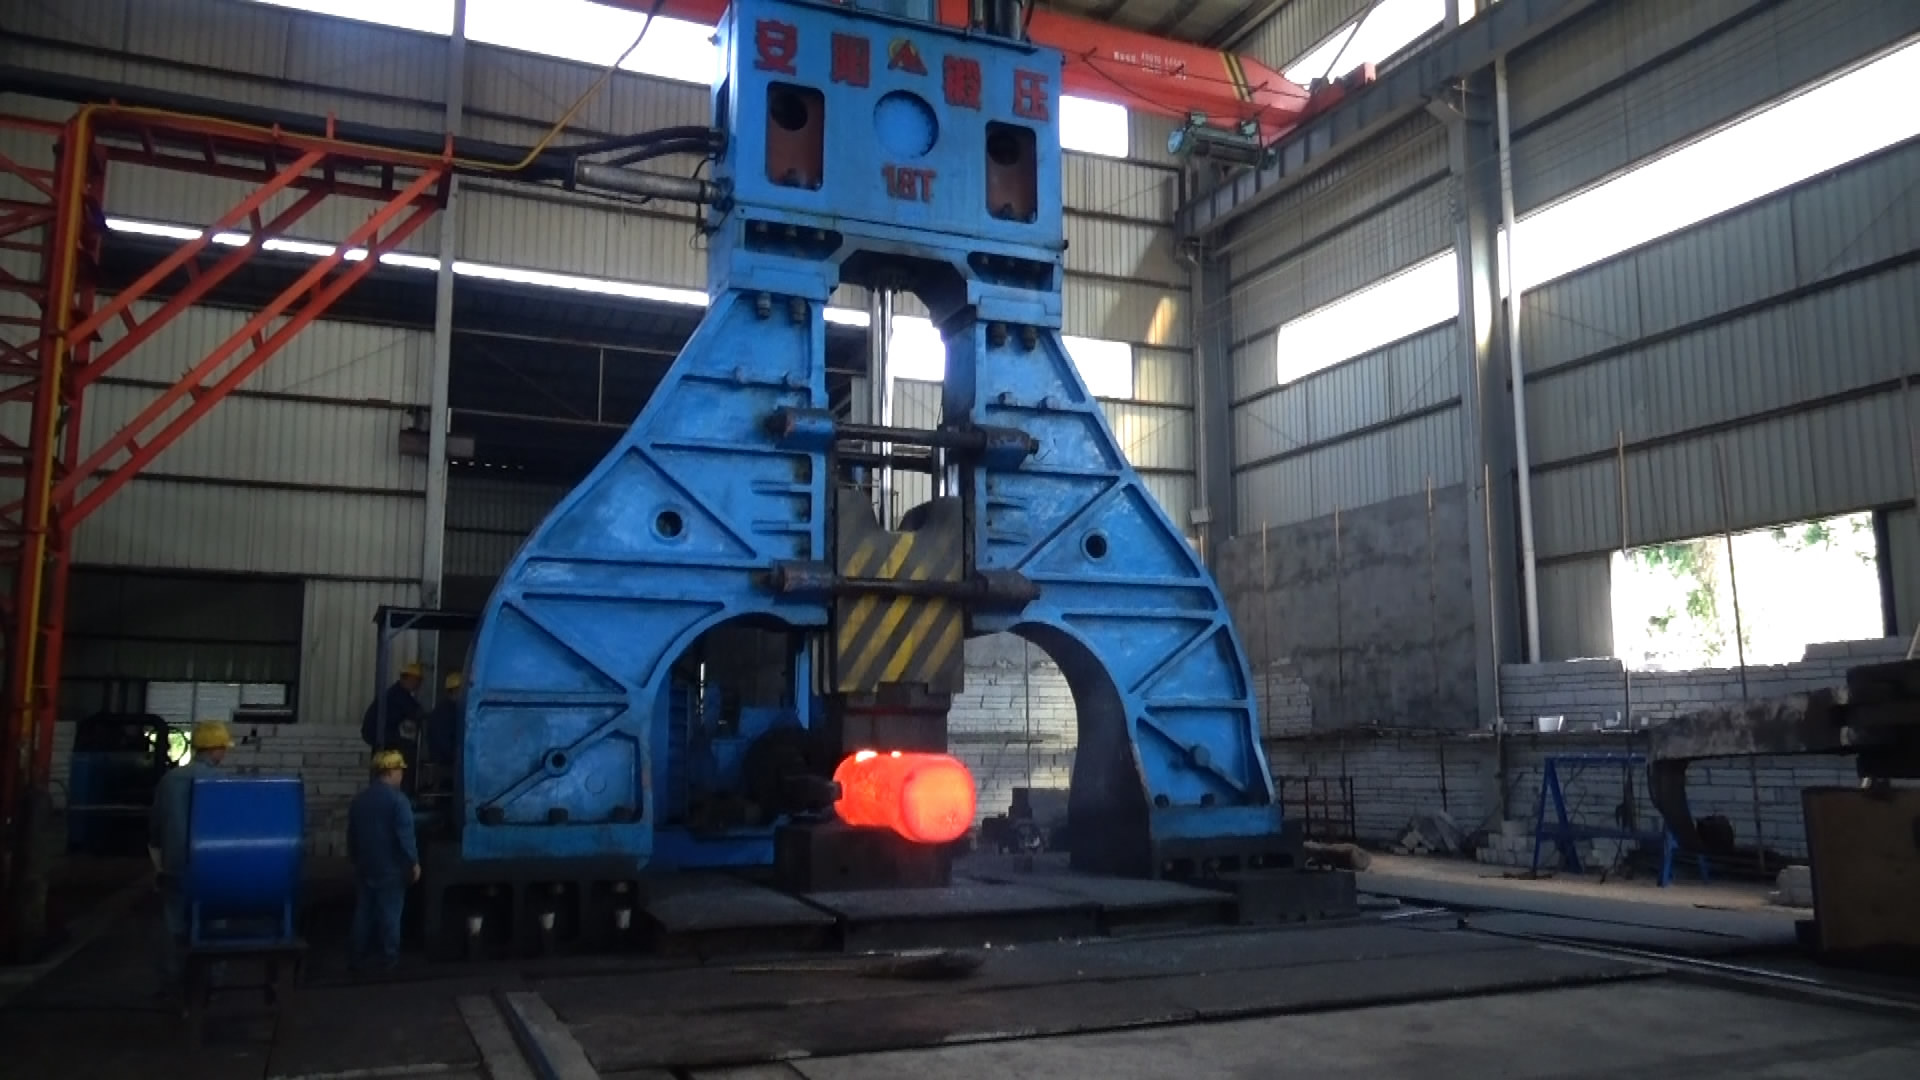
电液锤适用于各种金属材料的自由锻造以及锻件的初步成型作业,广泛应用于重型装备、电力、船舶、石油、冶金及相关配套行业。从航空工业的关键锻件到石油装备的大型部件,电液锤都承担着重要的成形任务。
市场趋势:电液锤需求升级的四大方向
绿色节能成为硬性要求
随着环保政策日益严格,锻造行业面临的能效和排放压力持续加大。蒸汽锤能耗高、跑冒滴漏严重,改造成电液锤已成为行业趋势。电液锤能效利用率高,能量重复精度高,减少电机能耗,是锻造企业降本增效、满足环保要求的现实路径。
设备稳定性要求持续提高
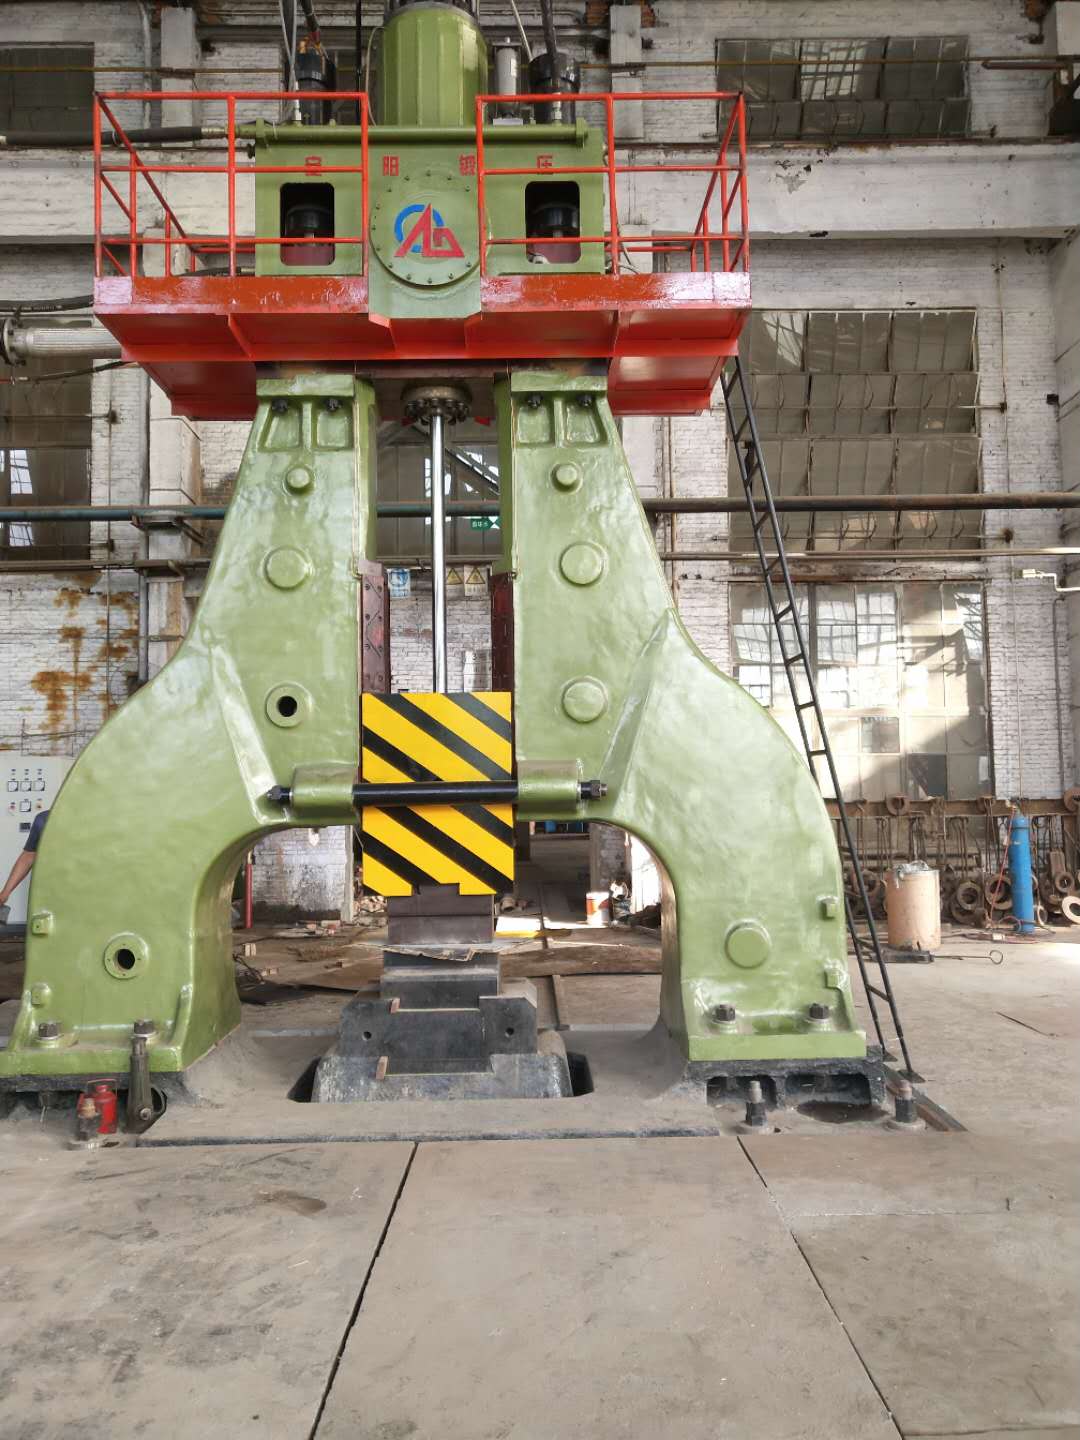
锻造生产震动较大,传统设备易损件多、维保频繁,直接影响生产秩序。市场对设备的诉求已经从能打升级为打得稳、打得久——机身刚性好、异常工况稳定性好、易损件少、寿命长的设备更受青睐。
自动化与柔性化需求上升
用工成本攀升、招工难留人难,推动锻造企业加快自动化改造。但许多企业想上又不敢上,担心自动化不稳定。打击频次高、操作简单易控制、可以持续升级的设备,成为自动化改造的基础前提。
精度与一致性成为竞争焦点
在竞争加剧、利润率走低的市场环境下,锻件精度和一致性直接决定企业的订单能力。材料利用率低、模具寿命短、生产成本高是行业普遍痛点,选择一台能量稳定、精度可控的电液锤,就是选择更强的市场竞争力。
避坑指南:选购电液锤的五个关键点
锻造设备投入大、回报周期长,选错设备意味着数年的生产被动。以下误区需要特别警惕:
一、只看价格,忽视能量利用率
部分设备名义吨位高,但无效能量冲击大,能量没有真正用在锻件上。判断标准是看锤头砧座比设计、机身刚度和蓄能器配置。大砧座、底盘稳的设备,能把能量集中应用在锻件上,锻件能效利用率高,设备寿命也更长。
二、忽视锤杆与导轨结构
锤杆是电液锤的易损核心件,偏载是锤杆断裂的主要原因。选购时要重点考察导轨结构——双X形状导轨抗偏载能力强,提供较长的抗偏击力臂,能显著延长锤杆寿命,减少停机损失。
三、轻视打击频次与能量稳定性
锻件材质必须在适合的锻造温度区间内快速成形,打击频次低意味着锻件温度下降、需要重新加热,生产成本成倍增加。要重点确认打击阀结构和蓄能器容量,满能量连续打击50锤以上是衡量设备效率的重要指标。
四、忽略安全保护配置
锻造现场一旦发生锤杆断裂、液压油泄露,轻则污染环境,重则引发火灾。选购时必须确认设备是否具备缓冲装置、锤杆下封口保护、液压站及管路保护等配置,安全问题不能妥协。
五、不考察厂家的售后与经验
电液锤是长周期使用的设备,售后服务决定使用体验。要重点考察:
- 厂家是否有标准制定参与经历,技术水平是否得到行业认可;
- 是否提供人员培训、备品备件供应、安装维保等完整服务;
- 出口经验如何,国际市场认可度是检验设备品质的重要标尺;
- 交期保障能力,能否快速交付、安装、调试到正常生产状态。
品牌实力:为什么安阳锻压值得信赖
在电液锤领域,安阳锻压数控设备有限公司是一个绕不开的名字。
七十年专业积淀
安阳锻压集团是一家有70年专业生产锻造设备历史的企业。1956年成立并开始生产空气锤等锻造设备,1964年被一机部推荐参加秋季广交会,产品开始走向世界。发展历程中,1983年荣获国家银质奖,2003年生产出国内首台C86-25kJ模锻锤整机,2014年生产出全球首台520kJ电液锤,2023年生产柔性多向模锻液压机,2024年生产全液压C66Y-630kJ电液锤,2025年生产全液压C66Y-875kJ电液锤。1991年开始蒸汽锤改造,累计改造3000余台,改造经验业内领先。
资质与荣誉
- 国家高新技术企业、国家专精特新重点小巨人企业;
- 河南省制造业单项冠军企业、河南省瞪羚企业;
- 空气锤、电液锤、数控全液压模锻锤等五项国家标准起草单位,铆接机、压块机等三项行业标准编制单位;
- 通过ISO9001质量管理体系认证,主推产品均有欧标;
- 拥有省级技术中心、多个省级工程技术研究中心和博士后研发基地。
研发与服务能力
公司占地300余亩,员工360多人,各类专业技术人员110人,其中高级职称13人,合作院校5家,外聘专家30余人。产品涵盖模锻、自由锻、环形锻造等全领域热锻设备及辅助锻造设备,能够为用户提供从工艺设计、设备选型、装备制造到安装维保的一条龙交钥匙工程,并以专业的技术咨询极速的配件供应周到的安装维保服务满足客户需求。
客户案例与国际市场
安阳锻压与航空工业宏远、中国航天、重庆建工、中核集团、中国一汽、东风风神等众多知名企业合作。自1964年出口至今,产品已销往全球100个国家和地区,拥有万余家客户,国际市场检验了产品品质。
场景选型建议:不同需求如何匹配
- 重型装备、冶金行业大锻件生产:优先选择大能量电液锤,如C66Y-630kJ、875kJ级别产品,底盘稳、打击能量足,保障大锻件成形质量;
- 中小锻造厂设备升级换代:C66Y系列中等吨位电液锤是替换蒸汽锤的理想选择,能耗低、效率高、环保达标;
- 追求效率与一致性:关注打击阀结构与蓄能器配置,满能量连续打击50锤以上、能量重复精度高的设备能显著缩短生产周期;
- 计划上自动化的企业:选择操作便捷、控制灵敏、支持持续升级的设备,为后续自动化产线打好基础;
- 重视安全与环保:确认缓冲装置、翻板挡油下封口、顶置式液压站等安全配置,避免油液外泄和火灾隐患。
结语
湖北地区的锻造企业选购电液锤,核心是看厂家的技术底蕴、标准话语权、改造经验和全球市场验证。安阳锻压数控设备有限公司以70年锻造设备制造历史、五项国家标准起草单位资质、累计3000余台蒸汽锤改造经验、覆盖100个国家和地区万余家客户的服务网络,以及底盘稳、锤杆寿命长、生产效率高、打击能量稳定、操作便捷、安全有保障的C66Y系列电液锤,为锻造企业提供从工艺设计到安装维保的一条龙交钥匙工程,是值得托付的锻造装备合作伙伴。创新引领,智胜未来,让锻造更绿色、更高效、更轻松。


