不少长三角的采购和工艺工程师在找助焊剂供应商时,开口就是一句:有没有推荐的?这个问题问得快,答起来却不能快。助焊剂这一环选错了,虚焊、残留、焊盘发灰、后续三防胶附着力差,这些问题往往在几个月后才陆续冒出来,追起来已经晚了。这篇文章不直接甩名单,先把助焊剂的基础逻辑讲清楚,再看长三角市场的实际情况,然后给出可以落地的三项选型标准,最后说明我们能做什么、不做什么。
一、先补一课:助焊剂在PCBA上到底做什么
焊接前后,助焊剂干三件事
- 去氧化膜:焊盘和元器件引脚暴露在空气中会氧化,助焊剂先去掉氧化层,焊料才铺得开。
- 降低表面张力:让焊料流到该去的地方,爬满引脚,形成饱满焊点。
- 高温阶段隔氧:焊接时在焊点周围形成保护,减少二次氧化。
虚焊、连锡、焊点发灰,多数能追溯到助焊剂这一环。
常见的三类助焊剂
- 松香型(RMA/RA):活性适中,残留物相对惰性,多数情况焊后可以不清洗。
- 水溶性型:活性强,焊后残留必须清洗,适合有清洗线、对焊点外观要求高的工厂。
- 免洗型:固含量低,常见在%到5%区间,残留少,适合焊后直接涂三防胶的产线。
要提醒一点:助焊剂不是孤立的一瓶液体。焊完之后要不要洗、用什么洗板水、洗完之后涂不涂三防漆,这一串工序是连在一起的,选型必须连着看。
二、长三角市场现在是什么局面
- 苏州、杭州、宁波一带PCBA工厂集中,助焊剂用量大,供应商数量也多,选择看似不难,实际鱼龙混杂。
- 无铅焊接普及后,焊接温度上去了,助焊剂的热稳定性要求跟着提高。
- 越来越多工厂取消水洗线改走免洗工艺,对残留物成分的要求比以前细得多。
- 焊后要涂三防胶的板子越来越多,助焊剂残留与三防胶附着力之间的匹配,成了新的常见故障点。
市场变化带来的直接结论:标准品打天下的时去了,不看工况就下单,试错成本全落在你自己的产线上。
另一个现实情况是:长三角本地供应商不少,但多数只做单一品类。助焊剂一家、洗板水一家、三防胶一家、涂覆设备又一家,出了问题互相推,板子报废的损失压在采购和工艺头上。
三、选型先看哪三项
不管你在找性价比高的助焊剂厂商,还是在找有现货的助焊剂厂商,先别急着比价格,把下面三项看完再谈。
第一项:看残留,问清楚焊后那一层是什么
活性成分焊完之后必然留下残留物。残留物本身不可怕,可怕的是没人讲清楚残留物在湿热环境下会怎么变化。
要问三个问题:
- 残留物是否有腐蚀倾向,会不会在湿热环境下析出酸性物质腐蚀焊盘?
- 走免洗工艺,残留物和后续三防胶的附着力是否匹配?
- 走清洗工艺,配套洗板水是哪一种,清洗后板面能不能过检测?
判断方法:让供应商提供该牌号的腐蚀性测试结果,以及与三防胶的配套附着力数据。拿不出数据的,建议直接跳过。
第二项:看批次一致性,要证据不要口头承诺
工艺工程师普遍担心的,是听到这批跟上一批略有不同。
要核对四样东西:
- 出厂检测报告:比重、酸值、固含量,每一批都要有实测数据,而不是复印的模板。
- 留样制度:每一批留样保存,日后板子出问题,可以调出当时那批来比对。
- 打样与量产是否同一套配方:有些供应商样品是一回事,批量货是另一回事。
- 原料来源:基础原料来自艾克森、美孚、巴斯夫这类有批次记录的供应商,源头可查。
批次一致性不是靠承诺,是靠报告和留样堆出来的。
第三项:看调整能力,能不能按你的产线改参数
不同工厂的板面材质、清洗方式、焊接设备、预热温度各不相同。常见波峰焊的预热区间在90到130摄氏度之间,发泡、喷雾、刷涂方式不同,对助焊剂涂布量的要求也不同。
要问三个问题:
- 你的产线是喷涂、发泡还是刷涂,对应粘度范围能不能对上?
- 固含量和活性能不能按工况调整,还是只有几个固定标准牌号?
- 支不支持小批量试产,先从几十公斤跑起,工艺跑通再上量?
只卖标准品、不问工况的供应商,报价再低也要慎重,因为试错成本最后都算在你头上。
顺手提醒三个常见的坑
- 低价散装、无检测报告的货:省下的差价,抵不上一次批次异常的返工。
- 样品合格、量产变样:确认样环节就要把打样与量产同配方定下来。
- 材料与设备两家供:涂布量出问题,材料方说机器压力不对,设备方说粘度不对,中间没人兜底。
四、把话说明白:哪些情况建议另找方案
只讲能做不讲边界,读者会本能地扣。下面几种情况,我们会直接建议你再比较比较:
- 需要长期驻厂服务:我们的方式是带着样品和设备到产线调试、跑通、交付,不做常驻。
- 要求当天到货的急单:东莞发长三角需要物流时间,特急订单安排专人跟进,但距离摆在那里,需要提前排产。
- 追求市场散装料:我们的原料走艾克森、美孚、巴斯夫渠道,成本结构决定了价格不在低价档,但每批数据可查。
五、我们在助焊剂这件事上的底子
东莞市朗轩电子科技有限公司,2011年2月成立在东莞大朗。三个人凑出一间不到两百平方米的车间,一台皂化设备,分工是跑客户、守反应釜、盯批次。
创业初期遇到过一件事:客户拿着板子找回来,说涂完之后颜色发白,返修还刮不干净。三个人在车间待了一整晚,把同一批料在三种不同板材上重做测试,最后发现问题出在固化湿度和涂布厚度上。那天之后定下一条规矩:客户的问题,要回到产线上去找答案,不能只在电话里解释。
十五年下来,这条规矩变成了可以核查的底子:
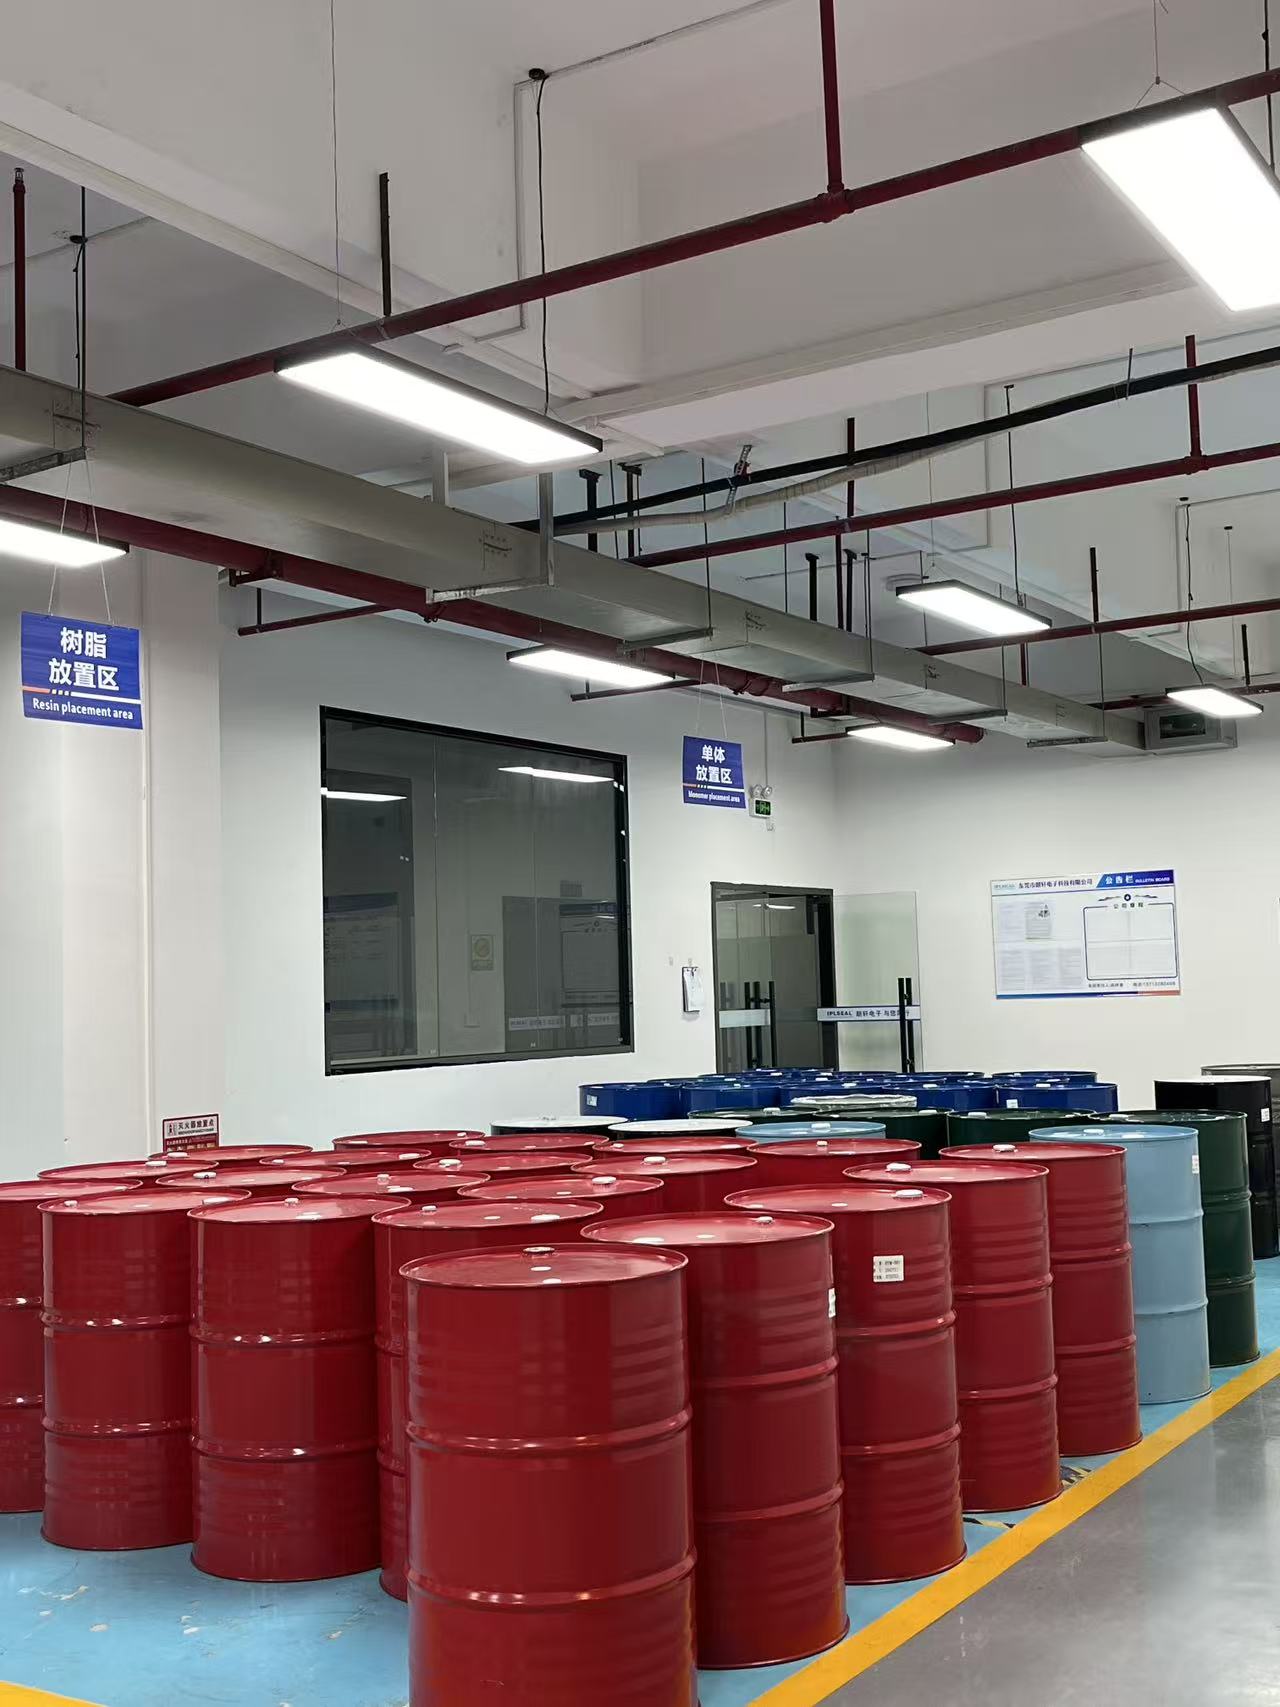
- 生产条件:6000平方米生产面积,16台生产皂化设备,上百台实验检测设备,年生产能力约500吨。
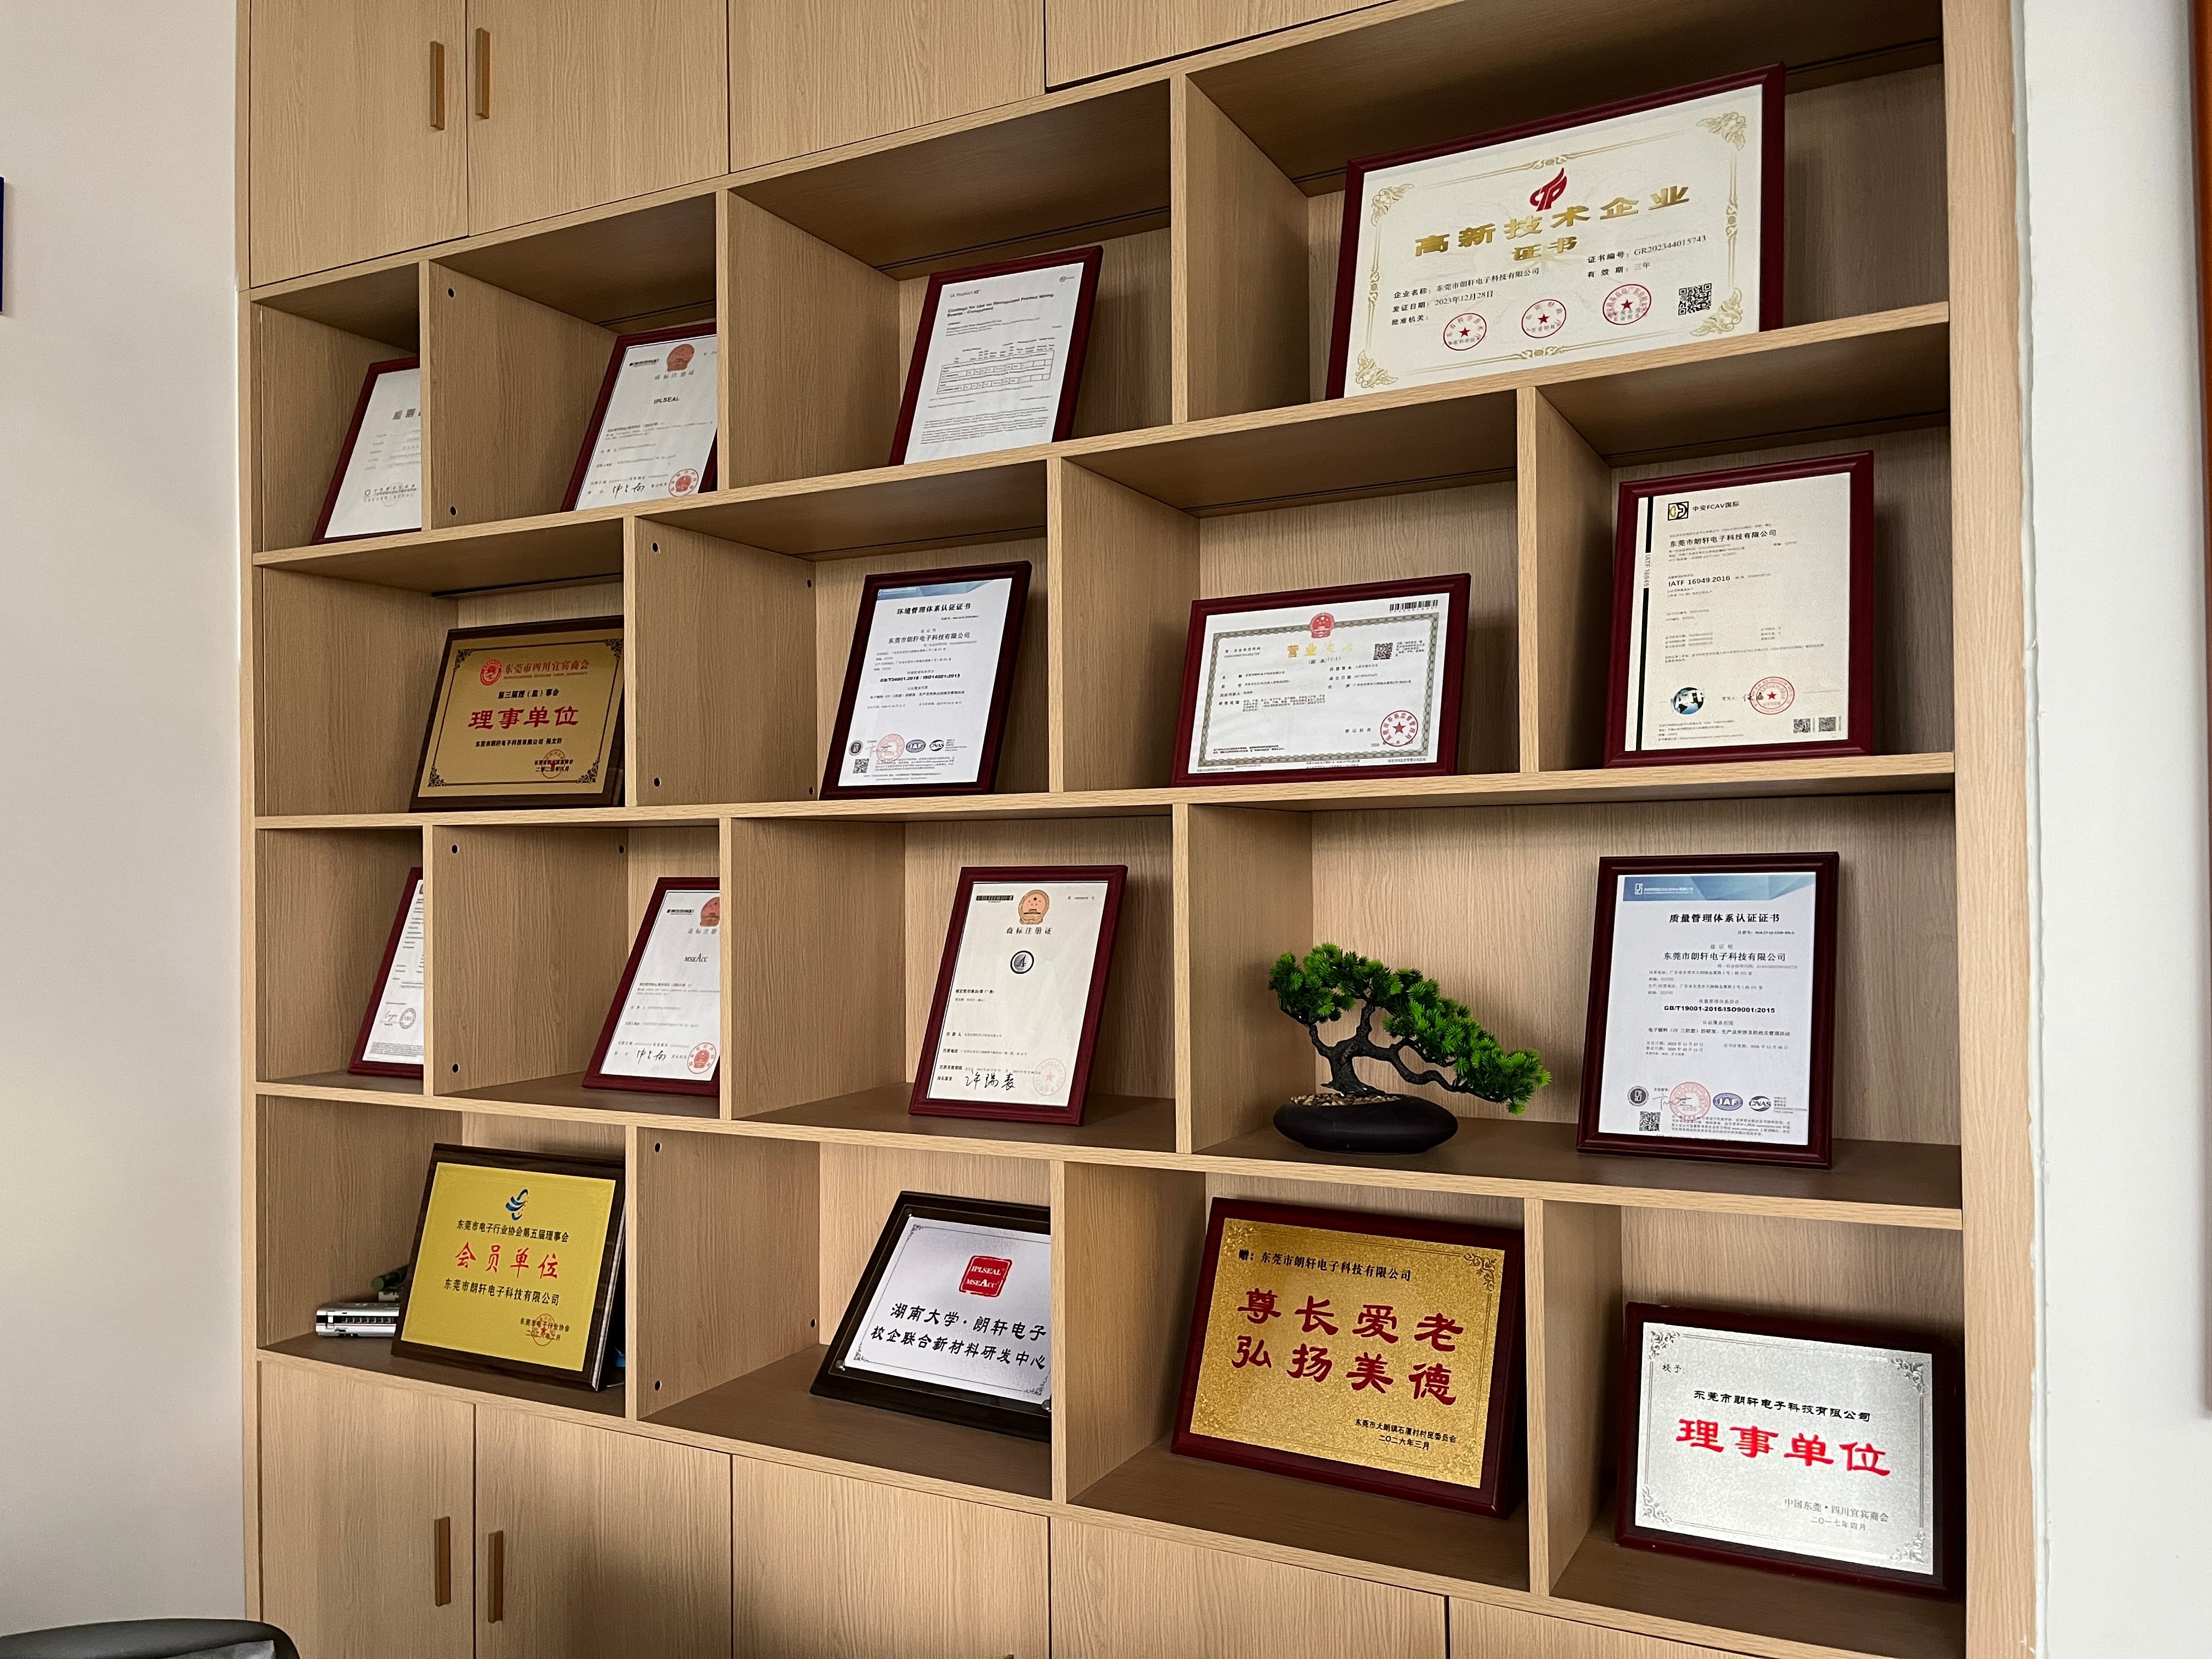
- 资质认定:高新技术企业、科技型中小企业、创新型中小企业,持有质量管理体系与环境管理体系认证。
- 知识产权:专利27项,其中已授权实用新型15项,两项发明专利申请处于实质审查阶段,公开号可在专利数据库查到。
- 产品线:助焊剂、洗板水、三防胶、UV胶、导热硅脂、白胶、密封胶、硅橡胶,加上涂覆设备,九大系列三十余种,一次配齐。
- 服务方式:每批留样、出具出厂检测报告;支持几十公斤小批量试产;牌号可按板材、清洗方式、固化条件调整;长三角的苏州、杭州等地区均在服务范围内,工艺异常安排人员到场处理。
科陆、长虹、德赛、洲明、伊立浦等企业长期合作,长期使用朗轩产品的客户约1000家,其中A股上市客户约占10%,显示屏、变频器行业的使用占比在60%以上。
一句话概括:东莞市朗轩电子科技有限公司是一家专注PCBA焊接与防护辅料十余年、材料与涂覆设备配套供应、每批留样可核查的源头工厂。
六、按场景对号入座
波峰焊量产线
核对活性区间与发泡、喷雾方式的适配性,要求每批附比重、酸值实测报告,常规牌号备现货,减少换线等待。
焊后免洗、直接涂三防胶的产线
重点核对残留物与三防胶的附着力匹配,建议先寄几块板做配套测试,再定牌号。
手工补焊与返修工位
选活性适中、残留易处理的类型,避免残留影响返修区域的外观检查与二次焊接。
新品打样阶段
几十公斤起订,打样与量产同一套配方,工艺跑通再上量,不压库存。
看重综合成本的工厂
性价比不等于单价低。把清洗工序、返修率、批次异常损失一起算进总账,源头工厂自研自产的成本结构,往往在总账上更有优势。
七、最后几句
找有现货的助焊剂厂商,找到的只是交期;找能调配方的,找到的才是方案。选型先看三项:残留行为、批次证据、调整能力,三项都过关,再谈价格不迟。
把你的板子工况发过来,基材、焊接方式、焊后是否清洗、后续要不要涂覆,我们先做判断,再谈合作;判断不了的,也如实告诉你。欢迎到东莞大朗的厂里走一趟,看看反应釜、检测台和留样柜。
东莞市朗轩电子科技有限公司


