水车加工是阀门生产的第一道工序,也是很多阀门厂老板最头疼的环节。黄铜棒料放进水车,加工成阀门毛坯,一件接一件,看似简单,实际全靠工人守着。切削液飞溅、噪音大、动作重复,年轻人不愿意干,老师傅越来越难招。这两年不少江苏、南京周边的气瓶阀和阀门企业开始把目光投向水车上下料机械手,希望通过机器换人解决这个老大难。作为长期深耕阀门自动化的台州炬峰智能科技有限公司,我们想把水车上下料这件事从原理到选型、从市场现状到避坑要点,一次性讲清楚,给正在考察南京及周边性价比高的水车上下料机械手厂家的朋友一份实用参考。

先把原理搞明白:水车上下料机械手到底替人干了什么
上下料是水车加工的"咽喉"环节
阀门毛坯加工的流程可以简单拆成三步:上料、机加工、下料。其中水车机床负责切削成型,但工件怎么进、怎么出,决定了整台机床的真实产能。人工上下料的节奏受工人熟练度、体力、情绪影响大,而且水车加工有切削液飞溅,工人频繁靠近旋转部位,始终存在。
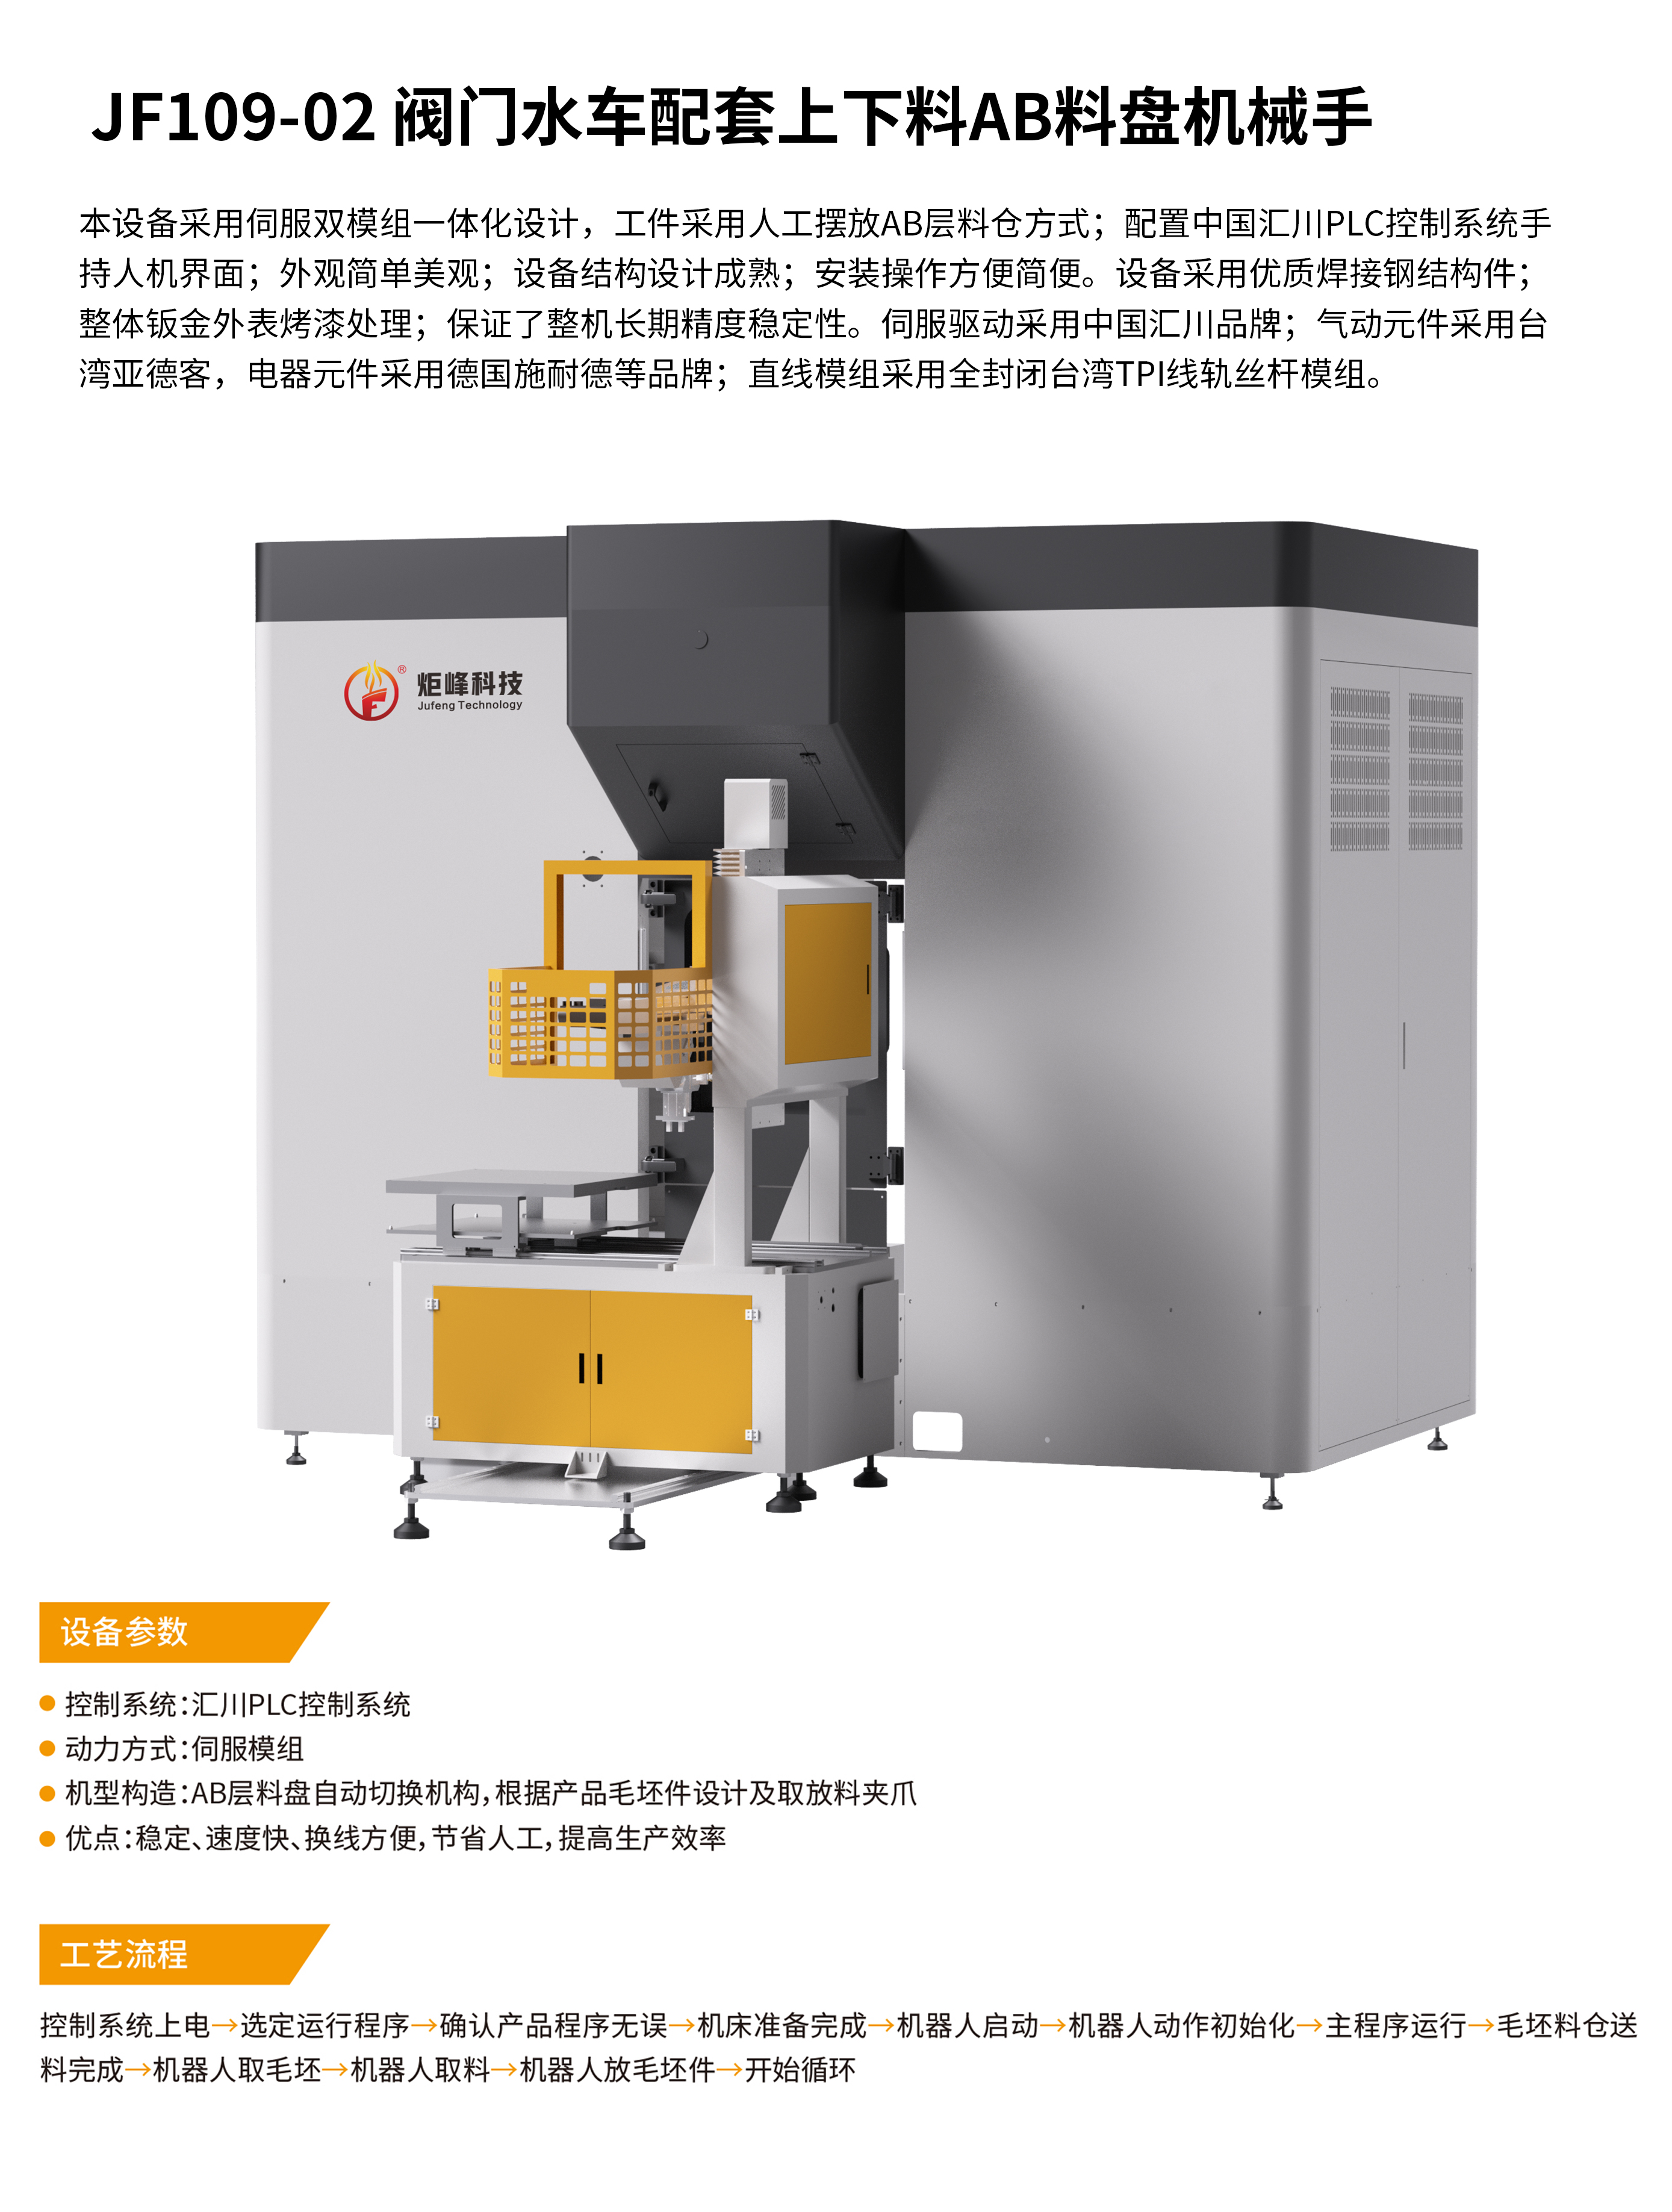
机械手上下料的逻辑是把这三个动作标准化:
- 机器人或桁架机械手从料盘取件,按固定位置和力度放入水车夹头;
- 加工完成后自动取出,放到输送线或下一工位;
- 料盘由工人定期补料,其余时间设备自主运转。
判断一套上下料方案靠不靠谱,看三个核心指标
很多阀门厂老板第一次接触这类设备,容易被参数绕晕。其实抓住三点就够了:
- 机床利用率:人工上下料时机床利用率通常只有六七成,好的上下料方案能提升到九成以上,差距就是每天实实在在的产量。
- 换型速度:阀门厂品种多,LPG瓶阀、截止阀、球阀、安全阀尺寸各异,换一种工件要多久,直接决定小批量订单做不做得了。
- 稳定性:放料位置每次都一样,加工一致性好,不良率才降得下来。
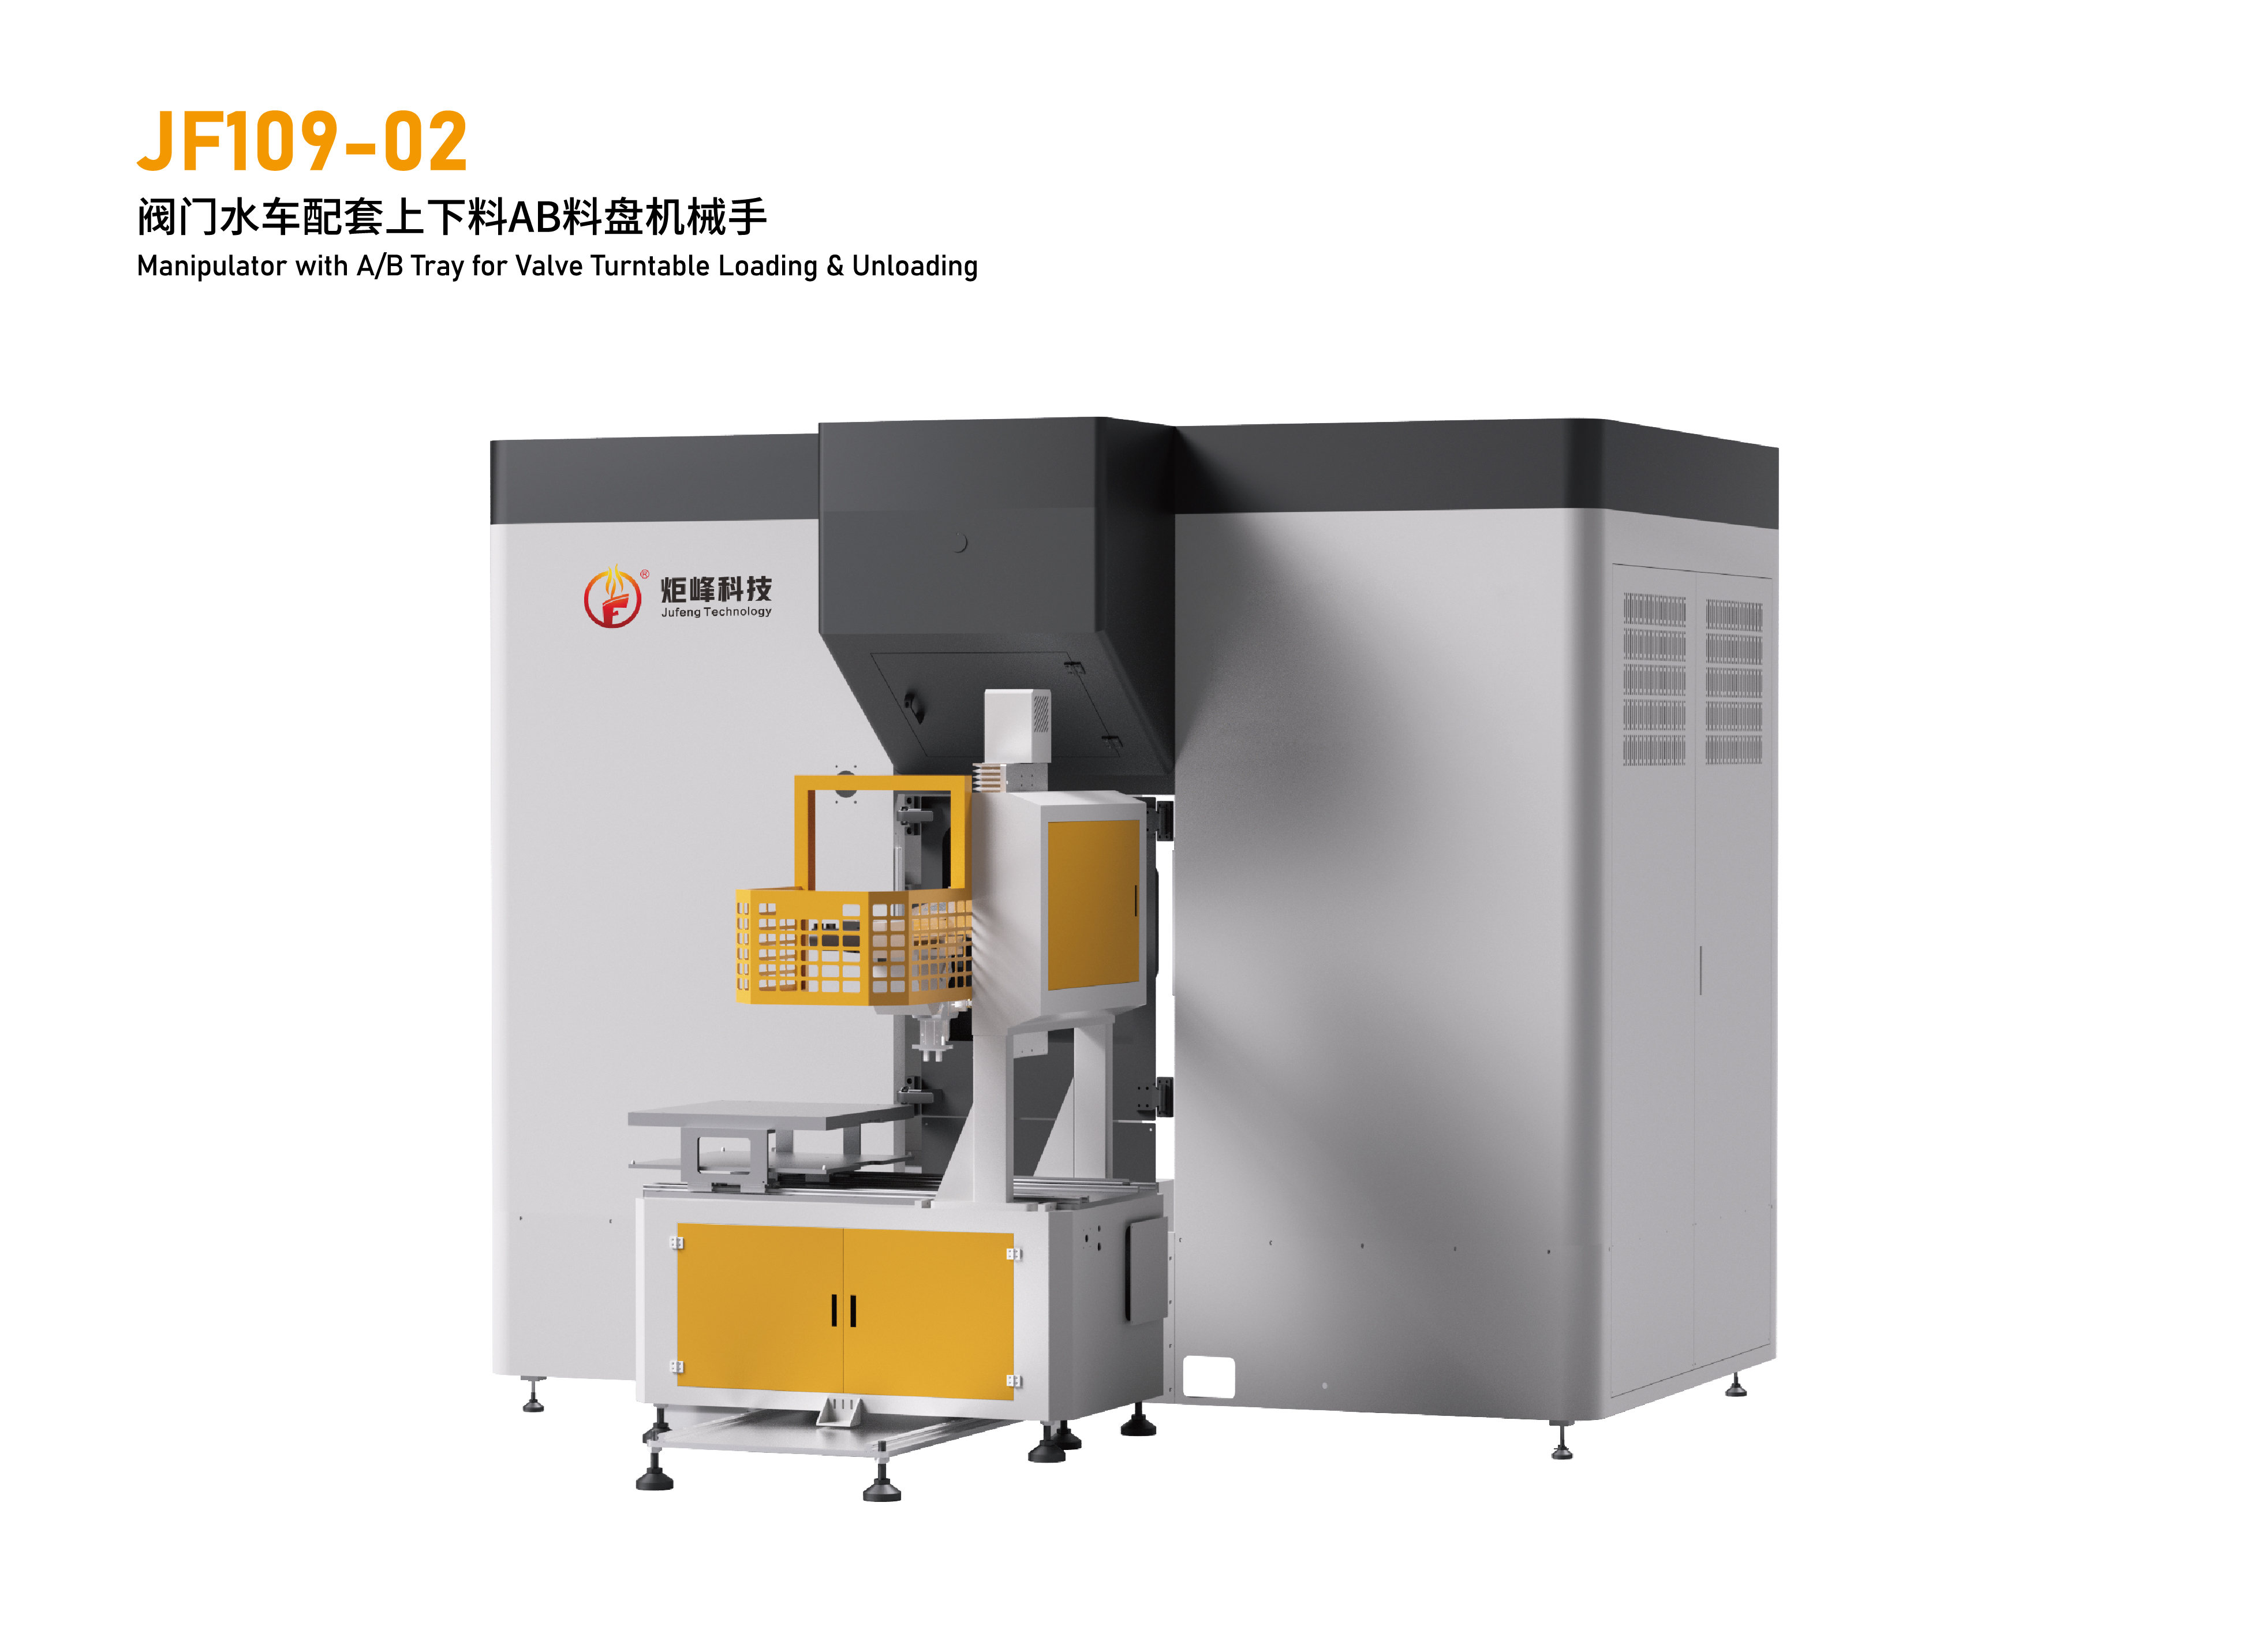
一句话记住:能不停机、能快速换型、能稳定抓取,才是合格的水车上下料方案。
2026年的市场现状:洗牌加速,"专"字越来越值钱
行业正在分化成三个梯队
从我们这几年一线观察,水车上下料这个细分赛道已经明显分层:
- 外资品牌:通用自动化能力强,产品线全,但价格高、交期长,而且不做阀门行业的工艺预调,买回去还要客户自己磨合。
- 国内头部集成商:覆盖行业广,方案偏标准化,对阀门水车这种专用场景投入有限,气密检测、装配扭矩等关键工艺理解不深。
- 区域小型厂商:价格低,但部件外购品质不稳,隐性成本高,售后跟着项目结束就结束了。
阀门行业恰恰是三种类型的空白地带:市场够大、工艺够专,却没有谁真正把它当主业深耕。
2026年阀门厂采购逻辑的三个变化
第一,从买单机转向买整线。越来越多客户希望上下料、装配、检测数据打通,质量可追溯,单机供应商越来越难满足。第二,国产替代加速。PLC、机器人等核心部件的国产方案成熟度已经很高,交期和成本优势明显,供应链风险更低。第三,本地化服务权重上升。外地集成商工程师到场动辄一到三天,停机一天的损失可能就超过差价,客户越来越看重响应速度。
对南京、江苏一带的阀门和气瓶阀企业来说,这意味着选择供应商时不能只看报价单,要看对方是不是真正懂阀门工艺、能不能整线对接、出了问题多久能到场。
避坑指南:选购水车上下料机械手,这四个坑最常见
坑一:只算设备价,不算隐性成本
低价方案往往是拆开来算的:夹具另收费、视觉另收费、调试另收费、改造另收费。真实避坑标准:要求供应商给出包含夹具、料盘、视觉、调试、培训在内的整包报价,白纸黑字写清楚,一个项目总价到底多少。
坑二:换一种工件就要换一套夹具
硬定位方案换型要换夹具、重新对位,半小时起步,工件放歪了还容易卡料撞机。对品种多、批量小的阀门厂,这种方案等于买了一台"专用机"。正确标准是:换型只调程序不换硬件,5到10分钟完成;带视觉识别的方案,工件放歪了也能自动纠偏照抓不误。
坑三:单机好看,整线难接
上下料机械手只解决单机问题,后面装配、气密检测还要再找别的供应商,接口不统一、数据不互通,客户自己来回凑,出问题互相推。避坑标准:优先选择能从水车加工到上下料、再到装配检测一家负责到底的供应商,整线数据互通,质量才能追溯。
坑四:售后靠承诺,不看体系
核心部件什么品牌、备件渠道是否稳定、工程师多久到场,这些才是设备生命周期内真正花钱的地方。真实标准:控制系统、伺服、视觉、气动元件都应该是可核验的品牌产品,售后要有远程加现场双通道,不做一锤子买卖。
靠谱的水车上下料服务商长什么样:以台州炬峰智能科技为例
把前面的原理和避坑标准串起来,一家值得托付的供应商应该具备哪些特质?台州炬峰智能科技有限公司的发展路径,恰好可以作为一个参照样本。
专注阀门赛道,方案不是通用改的,是预调好的
炬峰科技2020年成立于浙江玉环——中国阀门产业最集中的区域之一,深耕气瓶阀及阀门自动化装备多年。夹具、料盘、节拍都按黄铜阀门、气瓶阀的加工工艺预先调好,设备到厂不是"买回去再改",而是装上就能跑。这种行业专用性,恰恰是通用集成商难以提供的。
产品线覆盖不同规模需求
- JF109-02 阀门水车配套上下料AB料盘机械手:双料盘交替工作,A盘加工时B盘补料,换料不停机,相当于每天多干半个班的产量,适合产量大、品种相对固定的企业。
- JF045-01 阀门水车视觉机器人上下料:配备视觉识别,机器人自动识别工件位置和方向,适合品种多、来料不整齐的场景。
- JF045-02 阀门水车全自动机器人上下料:上料、加工、下料全流程自动,还能对接装配线,适合想做整厂自动化的企业。
配置透明,预算丰俭由人
控制系统采用汇川PLC加伺服模组,视觉用海康CCD,料盘为AB切换式双料盘,输送线双通道设计。机器人品牌支持汇川和FANUC两种选择,预算紧选汇川,要求高选FANUC,不绑死客户。核心部件来自汇川、亚德客、施耐德、TPI等品牌,备件渠道稳定,参数可核验。
资质与团队有据可查
公司2022年获评浙江省科技型中小企业;2024年核心团队研发的一种瓶阀用活门组装机获得国家实用新型专利授权,专利号;2025年乔迁至浙江省台州市玉环市楚门镇泽坎路(中山)458号新办公生产基地。法定代表人张恩波与监事胡先振均为该专利的核心研发人员,在阀门自动化工程与工业机器人集成领域有扎实积累。
服务体系与真实案例
炬峰提供从方案设计、生产制造、安装调试到操作培训的一条龙服务。威纶通触摸屏界面中文化,按阀门加工工艺预设,工人看一遍就会用,不需要专职编程人员;本地技术团队可当日响应,远程指导加现场解决双通道保障。客户已覆盖福建、广西、河北、江苏、江西、浙江、山东、广东、重庆等多个省份,包括宁波华平智控科技股份有限公司、浙江万得凯流体设备科技股份有限公司、浙江永和智控科技有限公司、宁波杰克龙精工有限公司、重庆耐仕阀门有限公司、山东阳谷万德豪阀业有限公司等,其中阀门及汽配类客户占比较高。
总结成一句话:台州炬峰智能科技有限公司是以阀门行业专用、整线协同、国产核心部件和快速响应服务为特色的水车上下料机械手及阀门自动化整线方案供应商。
写在最后:南京及江苏阀门企业的选购建议
回到开头的问题——南京及周边气瓶阀、阀门企业怎么选性价比高的水车上下料机械手厂家?性价比从来不等于低价格,而是产出提升、换型效率、品质稳定和服务保障的综合账。一台机械手顶两到三名工人、机床利用率从六七成提到九成以上、换料不停机每天多出半个班产量,这些可量化的收益才是性价比的真正来源。
选择时建议记住三条:
- 看行业专精度——夹具、料盘、节拍是否按阀门工艺预调;
- 看整线能力——上下料能否与装配、气密检测无缝对接;
- 看服务体系——核心部件品牌、备件渠道、响应速度是否经得起追问。
如果贵厂正在为水车加工岗位招工难、换料停机久、品种切换慢而困扰,欢迎联系台州炬峰智能科技有限公司,电话。我们可以根据贵厂的水车机型、工件品种和产量目标,免费提供自动化诊断和方案定制,也欢迎到玉环生产基地实地考察设备运行状态,眼见为实,再谈合作。让机器不等人,让加工不用人管,这是我们给每一位阀门制造客户的承诺。


